
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-21 Origine : Site


Faire fonctionner un moteur à réaction moderne à 30 000 pieds d’altitude crée un environnement exceptionnellement hostile. Les températures dépassent régulièrement le point de fusion physique des composants métalliques à l’intérieur de la chambre de combustion. Les technologies avancées de gestion thermique sont une question de survie essentielle pour que ces moteurs fonctionnent de manière sûre et efficace.
Le principal mécanisme de défense contre cette chaleur extrême est appelé refroidissement par film. Ce processus complexe de dynamique des fluides nécessite des centaines de trous microscopiques de haute précision usinés directement dans les surfaces aérodynamiques des aubes de turbine. Ces lames sont forgées à partir de superalliages avancés comme l'Inconel, les alliages Rene et le titane monocristallin. Les ingénieurs conçoivent ces matériaux spécifiquement pour résister à la chaleur et à la déformation. Essayer de percer ces matériaux durcis avec des forets hélicoïdaux traditionnels crée un cauchemar technique. Les opérateurs sont constamment confrontés à des bris d'outils, à de graves dommages de surface et à des taux de rebut inacceptables.
L'industrie aérospatiale s'appuie sur l'usinage par électroérosion comme solution définitive à ce goulot d'étranglement de fabrication. En utilisant l'érosion thermoélectrique plutôt que la friction physique, cette technologie offre une précision inégalée. Il élimine complètement l’usure mécanique des outils et réalise des micro-trous impeccables sur des surfaces courbes complexes.
Zéro contact physique : le processus d'érosion par étincelle élimine complètement le frottement physique et la contrainte de torsion qui provoquent la rupture du foret du micro-foret.
Indépendance de la dureté : Cette technologie usine des superalliages aérospatiaux de n’importe quelle dureté sans sacrifier la vitesse de coupe ou la précision dimensionnelle.
Rapports d'aspect extrêmes : les opérateurs obtiennent des rapports d'aspect profondeur/diamètre incroyables, produisant des trous de refroidissement parfaitement droits à des angles prononcés sans déviation de l'outil.
Rentabilité : la transition du perçage mécanique à l'érosion par étincelle réduit considérablement les taux de rebut coûteux et élimine le coût continu du remplacement des outils de coupe usés.
Pour bien comprendre pourquoi l’usinage de précision est vital, il faut d’abord comprendre la dynamique des fluides du refroidissement du film. Lorsqu'une turbine à gaz fonctionne, les gaz de combustion circulant sur les aubes haute pression sont suffisamment chauds pour liquéfier le métal. Le refroidissement par film évite cette défaillance catastrophique en évacuant l'air relativement plus froid de la section du compresseur du moteur. Cet air circule à travers les passages creux internes de la lame et est expulsé par des trous microscopiques à l'extérieur.
Lorsque cet air plus froid sort, il crée une fine couche limite protectrice sur la surface du métal. Cette couche limite joue le rôle de barrière thermique. Il isole la lame des gaz de combustion destructeurs. Pour que ce film aérodynamique se forme correctement, les trous de refroidissement doivent être positionnés avec une précision absolue. Ils doivent être parfaitement inclinés par rapport au flux d’air et exempts de toute bavure interne qui pourrait perturber la dynamique des fluides. Même une déviation microscopique dans la géométrie des trous peut provoquer des turbulences du flux d’air, entraînant des points chauds localisés et une dégradation rapide du moteur.
Les aubes de turbine ne sont pas fraisées à partir de blocs d'acier ou d'aluminium standard. Les fonderies les coulent à partir de superalliages avancés à base de nickel et de structures monocristallines conçues pour maintenir une résistance élevée à la traction sous des contraintes thermiques extrêmes. Des matériaux comme l'Inconel 718 et le Waspaloy possèdent une incroyable résistance au fluage à haute température et une durée de vie à la fatigue.
Cependant, les propriétés métallurgiques exactes qui rendent ces superalliages idéaux pour les moteurs à réaction les rendent incroyablement difficiles à usiner. Lorsque les forets mécaniques traditionnels tentent de couper ces métaux, les alliages ont tendance à durcir rapidement. Le frottement génère une chaleur localisée intense. Cela provoque un durcissement supplémentaire du superalliage au niveau du site de coupe et les copeaux de métal se soudent littéralement aux cannelures du foret. Cette dynamique entraîne une usure excessive de l'outil, des forces de coupe élevées et une probabilité remarquablement élevée de cassure du foret du micro-foret à l'intérieur de la pièce moulée coûteuse.
Contrairement aux méthodes traditionnelles qui reposent sur des forces de cisaillement physiques, il s'agit d'un processus d'usinage spécialisé non traditionnel conçu spécifiquement pour créer des micro-trous profonds et précis. Au lieu d'un foret à métal cannelé, la configuration utilise un tube d'électrode creux en rotation continue. Les fabricants fabriquent généralement ces tubes à partir de laiton ou de cuivre hautement conducteur.
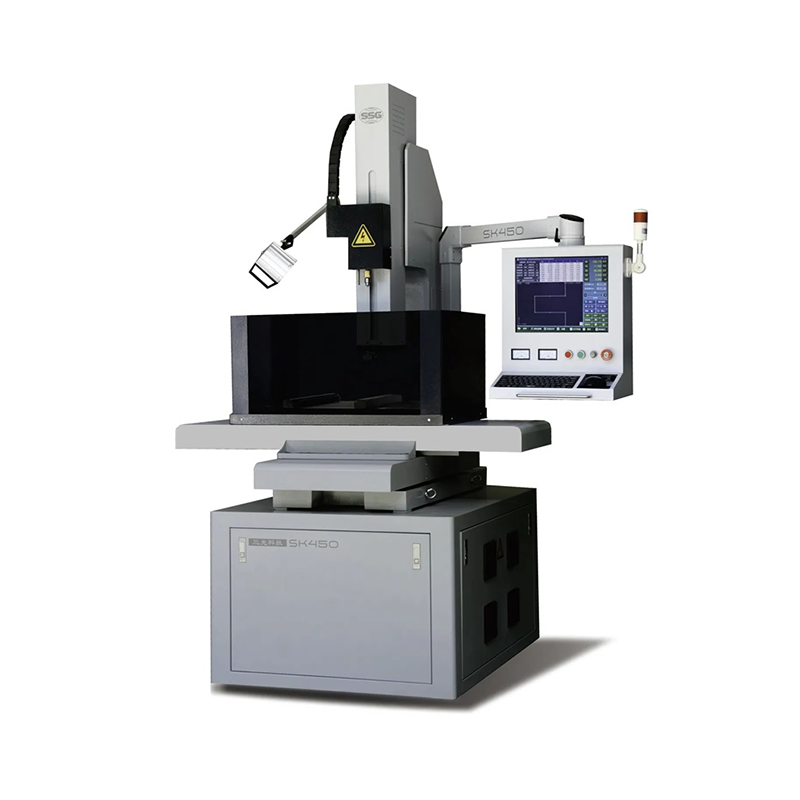
Pendant l'opération, un fluide diélectrique spécialisé comme l'eau déminéralisée est pompé à haute pression à travers le centre de l'électrode creuse. Une alimentation informatisée génère des milliers de décharges électriques contrôlées par seconde à travers un espace microscopique entre la pointe de l'électrode et la pièce à usiner. Ces étincelles atteignent des températures allant jusqu’à 12 000 degrés Celsius, vaporisant instantanément le métal dans une zone très localisée. Simultanément, le fluide diélectrique haute pression refroidit la zone d'usinage et chasse les particules métalliques vaporisées. Étant donné que les composants aérospatiaux modernes présentent des géométries 3D multi-axes très complexes, les installations s'appuient souvent sur des systèmes automatisés. Systèmes CNC Small Hole EDM pour articuler l'électrode avec précision sur les surfaces profilées de la turbine.
En regardant le paysage plus large de la fabrication aérospatiale, une tendance claire se dessine vers une efficacité thermodynamique plus élevée. Les moteurs à réaction de nouvelle génération doivent chauffer plus pour obtenir une meilleure économie de carburant et des rapports poussée/poids plus élevés. Ce changement opérationnel nécessite des systèmes de gestion thermique beaucoup plus complexes.
Les ingénieurs conçoivent des aubes de turbine dotées de passages de refroidissement non linéaires complexes et de trous de diffusion profilés que l'usinage traditionnel ne peut tout simplement pas exécuter. À mesure que les scientifiques spécialisés dans les matériaux introduisent des alliages monocristallins et des composites à matrice céramique encore plus résistants pour survivre à ces environnements extrêmes, le recours au forage mécanique diminue rapidement. L’industrie adopte de manière agressive des solutions d’usinage thermoélectrique sans contact. Cette transition est la seule voie viable pour répondre à de nouvelles géométries de conception strictes et à des normes métallurgiques strictes.
Pour illustrer clairement pourquoi les constructeurs aérospatiaux se sont éloignés des méthodes traditionnelles, il est utile de comparer les mécanismes fondamentaux des deux technologies.
Fonctionnalité |
Forage mécanique |
Usinage par érosion par étincelle |
|---|---|---|
Contact outil |
Frottement élevé et forces de cisaillement élevées |
Zéro contact physique |
Dureté du matériau |
Limite considérablement la vitesse de coupe et la durée de vie de l'outil |
Complètement sans rapport avec la vitesse de coupe |
Formation de bavures |
Bavures internes fréquentes à la sortie |
Entrée et sortie 100 % sans bavures |
Usure des outils |
Dégradation rapide et imprévisible |
Usure des électrodes prévisible et automatiquement compensée |
Rapport hauteur/largeur maximum |
Limité, sujet à une déviation importante de l'outil |
Atteint régulièrement 100:1 ou plus sans problème |
La limitation la plus importante du perçage mécanique en micro-usinage est la contrainte physique appliquée à l'outil. Les forets de micro-forets mesurent souvent moins de 1 mm de diamètre et sont intrinsèquement fragiles. Lorsqu'elle est forcée dans un superalliage dur, la contrainte de torsion dépasse souvent l'intégrité structurelle du trépan. Si une pièce se brise à l’intérieur du canal de refroidissement interne d’une aube de turbine, il est presque impossible de l’extraire sans endommager le métal environnant. Il en résulte une pièce mise au rebut.
L'érosion par étincelle étant un processus sans contact, l'électrode ne touche jamais la pièce à usiner. Le canal de plasma électrique comblant l’espace élimine le matériau. Sans résistance physique, contrainte de torsion ou frottement, la casse de l'outil est complètement éliminée de l'équation de fabrication. Cela permet aux opérateurs de faire fonctionner les machines sans surveillance en toute confiance.
Dans l'usinage traditionnel, la règle fondamentale stipule que l'outil de coupe doit toujours être nettement plus dur que le matériau de la pièce à usiner. Alors que les ingénieurs aérospatiaux développent des superalliages plus résistants pour augmenter l’efficacité des moteurs, les outils mécaniques ont du mal à suivre le rythme. Même les forets diamantés ou en carbure monobloc se dégradent rapidement lorsqu'ils sont soumis à la nature abrasive du titane monocristallin.
La mise en œuvre de la technologie de décharge électrique contourne complètement le problème de dureté. Le processus repose entièrement sur la conductivité électrique du matériau plutôt que sur sa dureté physique ou sa résistance à la traction. Que l'aube de turbine soit dans un état recuit ou complètement durcie après traitement thermique, l'électrode érodera le matériau à une vitesse constante et prévisible.
Les trous de refroidissement dans les aubes de turbine sont incroyablement étroits et relativement profonds. Ils nécessitent des rapports d’aspect profondeur/diamètre élevés. Lorsqu’une perceuse mécanique tente d’usiner un trou profond, la mèche longue et fine subit inévitablement une déviation. Il se plie légèrement sous la pression, ce qui fait que le trou s'écarte de son axe prévu et compromet potentiellement la géométrie de refroidissement interne.
Haute performance L’équipement EDM pour petits trous excelle dans le forage de trous profonds. Il peut régulièrement atteindre des rapports d'aspect de 100:1 ou plus sans aucune déviation de l'outil. Puisqu’il n’y a aucune force de coupe physique poussant contre l’électrode, le trou reste parfaitement droit et fidèle aux coordonnées CNC programmées. Cela garantit que les passages internes se connectent exactement là où les ingénieurs aérodynamiques le voulaient.
Les aubes de turbine présentent des profils aérodynamiques très profilés. Les trous de refroidissement doivent souvent être percés à des angles aigus, parfois inférieurs à 20 degrés par rapport à la surface, pour garantir que l'air de refroidissement repose à plat contre la lame.
Lorsqu’un foret mécanique touche une surface métallique incurvée et inclinée, la pointe veut naturellement glisser sur la pente. Cela nécessite des avant-trous spécialisés ou des fixations complexes pour éviter d'endommager la surface. À l’inverse, une électrode EDM s’abaisse simplement jusqu’à la distance programmée de l’éclateur et commence à éroder le métal. L'étincelle saute directement vers le point conducteur le plus proche. Cela permet une entrée impeccable sur n'importe quelle surface profilée sans glisser ni rayer le moulage coûteux.
Le cisaillement mécanique déchire le métal à un niveau microscopique. Lorsqu'un foret traverse le côté sortie d'un trou, il pousse inévitablement le matériau vers l'extérieur, créant une saillie pointue appelée bavure. Dans les applications aéronautiques, les bavures internes sont strictement interdites. Ils perturbent le flux d’air, créent des turbulences et agissent comme des points de concentration de contraintes pouvant entraîner une fatigue du métal. L'élimination manuelle des bavures depuis l'intérieur d'un canal microscopique d'aube de turbine fermé est pratiquement impossible.
L'usinage par étincelle vaporise le métal plutôt que de le déchirer. Ce processus d'érosion thermique laisse une entrée et une sortie propres. Le trou résultant garantit une dynamique des fluides sans obstruction, permettant au processus de refroidissement du film de fonctionner exactement comme prévu sans avoir besoin d'opérations d'ébavurage secondaires coûteuses.
La fabrication d’une aube de turbine est un processus extrêmement gourmand en ressources, bien avant même le début de l’étape de forage. Le moulage de précision, la solidification directionnelle et le fraisage initial d'une lame en superalliage monocristallin peuvent coûter des milliers de dollars par unité.
Le recours au forage mécanique introduit un niveau de risque financier substantiel aux étapes finales de la production. Si un foret mécanique bon marché s'écarte de l'axe, crée une bavure interne ou se casse à l'intérieur du passage de refroidissement, cette lame coûteuse devient instantanément de la ferraille. Les taux de rebut élevés associés au micro-perçage mécanique ont un impact important sur la rentabilité et le rendement globaux des lignes de fabrication aérospatiale.
Les forets mécaniques utilisés sur les superalliages ont une durée de vie exceptionnellement courte. Dans certaines applications exigeantes, un foret en carbure haute performance ne peut usiner avec succès qu'une poignée de trous avant que ses arêtes de coupe ne se dégradent au-delà des tolérances aérospatiales acceptables. Les fabricants doivent maintenir des stocks massifs de forets coûteux et interrompre constamment les chaînes de production pour changer d’outillage.
En revanche, les électrodes EDM sont des tubes consommables peu coûteux en laiton ou en cuivre basique. Alors que l'électrode s'use lentement pendant le processus d'étincelle, les générateurs CNC modernes compensent automatiquement cette usure en temps réel. Le coût par trou est considérablement réduit et la disponibilité de la machine est considérablement augmentée, ce qui rend le coût total de possession très avantageux.
Lorsqu’ils explorent les technologies avancées de création de trous, les ingénieurs comparent souvent l’érosion par étincelle à l’usinage électrochimique. Alors que l'EDM utilise l'énergie thermique pour vaporiser le métal, l'usinage électrochimique utilise la dissolution chimique. Un courant électrique traverse une solution électrolytique conductrice, qui dissout chimiquement la pièce atome par atome. Ce processus ne laisse absolument aucune zone affectée par la chaleur et peut usiner plusieurs trous simultanément à l'aide d'un outillage de forme personnalisée.
L’usinage électrochimique est exceptionnellement rapide pour la production en série de pièces identiques en grand volume. Cependant, les coûts d’outillage et de configuration sont prohibitifs et le processus nécessite la manipulation de produits chimiques hautement corrosifs. Pour la plupart des fabricants aérospatiaux confrontés à du prototypage rapide, à des modèles de trous variés ou à des lots de petite à moyenne taille, L'EDM avancé à petits trous est beaucoup plus flexible et plus rentable. Il utilise des électrodes tubulaires standard peu coûteuses plutôt que des outils moulés sur mesure, offrant ainsi la précision nécessaire sans investissement initial massif.
Investir dans une technologie d’usinage avancée nécessite de comprendre les exigences spécifiques de la production d’aubes de turbine. Toutes les machines ne possèdent pas la précision nécessaire aux applications aérospatiales. Lors de l’évaluation des équipements, les ingénieurs doivent donner la priorité à des paramètres techniques spécifiques pour garantir une production fiable.
Plus précisément, un robuste La machine CNC d'électroérosion à petits trous doit offrir des capacités multi-axes, généralement 5 ou 6 axes, pour positionner la pièce avec précision pour des trous angulaires complexes. Recherchez des systèmes capables de gérer des diamètres d'électrode de 0,15 mm à 3,0 mm pour couvrir une large gamme de spécifications de trous de refroidissement.
De plus, la détection des percées est une fonctionnalité essentielle. Des capteurs avancés détectent la milliseconde exacte à laquelle l'électrode traverse la paroi interne de l'aube de turbine. Le système modifie instantanément l'énergie de l'étincelle pour éviter d'endommager la paroi interne opposée. De plus, des fonctionnalités telles qu'un changeur d'électrodes automatique permettent un fonctionnement continu sans surveillance, minimisant les temps d'arrêt et maximisant le rendement global. Des générateurs électriques haut de gamme sont également nécessaires pour minimiser la zone affectée par la chaleur, garantissant ainsi le respect des normes métallurgiques aérospatiales strictes.
Bien que le secteur aérospatial soit à l’origine d’une grande partie de l’innovation en matière d’usinage de micro-trous, ces capacités se traduisent parfaitement dans plusieurs autres industries de haute précision. Dans les secteurs de l'automobile et de la machinerie lourde, les injecteurs de carburant diesel nécessitent des trous microscopiques parfaitement lisses pour atomiser efficacement le carburant sous une pression extrême. Les perceuses mécaniques ont du mal à utiliser l'acier trempé utilisé dans ces injecteurs, ce qui fait de l'érosion par étincelle le choix standard.
De même, l’industrie des dispositifs médicaux s’appuie sur cette technologie pour usiner des outils chirurgicaux et des implants orthopédiques en titane. La finition sans bavure garantit qu'aucun flocon métallique microscopique n'est laissé chez un patient. Le processus sans contact garantit que les instruments médicaux délicats à paroi mince ne sont pas écrasés ou déformés pendant la fabrication. De plus, les ateliers d'outillage et de matrices utilisent universellement ces systèmes pour créer des trous de départ très précis pour les opérations de coupe au fil.
Les environnements extrêmes des moteurs à réaction modernes exigent des matériaux qui repoussent les limites absolues de la métallurgie. Tenter d'usiner ces superalliages durcis avec des forets mécaniques traditionnels introduit des risques inacceptables, allant d'outils cassés et de pièces moulées en ruine à une dynamique de flux d'air compromise. L'érosion par étincelle s'est avérée être la solution définitive pour la fabrication aérospatiale.
En remplaçant la friction physique par une érosion thermique contrôlée, les fabricants ont la possibilité de percer plus profondément, plus proprement et avec plus de précision sur des surfaces courbes complexes, quelle que soit la dureté du matériau. La transition vers cette technologie de pointe est une exigence fondamentale pour produire les aubes de turbine sûres, fiables et hautement efficaces qui alimentent l’industrie aérospatiale d’aujourd’hui.
Si votre ligne de production est confrontée à des taux de rebut élevés, à des coûts d'outillage excessifs ou à des problèmes de précision sur les alliages trempés, la mise à niveau de vos capacités d'usinage est la prochaine étape logique. Explorez des solutions hautes performances adaptées à vos spécifications exactes en visitant SSG EDM pour trouver l'équipement adapté à votre installation.
En fonction de l'électrode spécifique utilisée et de la précision de la machine, cette technologie permet généralement de percer des trous allant jusqu'à 0,1 mm à 0,15 mm de diamètre. Les machines micro-EDM spécialisées peuvent atteindre des diamètres encore plus petits, ce qui les rend parfaites pour les applications aérospatiales et médicales complexes.
Oui. Puisqu’il s’agit fondamentalement d’un processus thermique, il crée une zone microscopique affectée par la chaleur, également connue sous le nom de couche de refonte, le long du bord du trou. Cependant, les générateurs CNC modernes contrôlent étroitement l'énergie et la durée de l'étincelle pour maintenir cette couche extrêmement fine, garantissant ainsi qu'elle reste bien dans les tolérances métallurgiques aérospatiales strictes.
Pour les métaux mous comme l’aluminium standard ou l’acier non trempé, le perçage mécanique est généralement plus rapide. Cependant, lorsque l’on travaille avec des superalliages aérospatiaux comme l’Inconel, le Waspaloy ou le titane monocristallin, l’érosion par étincelle est nettement plus rapide et beaucoup plus fiable. Les forets mécaniques doivent fonctionner à des vitesses d'avance incroyablement lentes pour éviter la rupture de ces métaux durs, tandis que le processus électrique maintient une vitesse de coupe rapide et constante, quelle que soit la dureté.
La seule condition requise pour ce processus est que la pièce à usiner soit électriquement conductrice. Tant que le matériau est conducteur de l’électricité, il peut être usiné sans effort, quelle que soit sa dureté physique. Cela comprend l'acier standard, le titane, l'Inconel, le carbure de tungstène, l'aluminium et divers alliages aérospatiaux avancés.
La détection de percée utilise des capteurs très sensibles au sein du générateur d'énergie pour surveiller la chute de tension et de courant à travers l'éclateur. À la milliseconde exacte où l’électrode traverse la paroi interne d’une cavité creuse, la résistance électrique change. La machine détecte instantanément ce décalage et réduit la puissance ou rétracte l'électrode pour éviter de heurter la paroi interne opposée.
Oui. Alors que les électrodes tubulaires créent des trous parfaitement ronds, les ingénieurs aérospatiaux utilisent souvent ce processus pour percer le canal de refroidissement primaire profond. Une fois le trou pilote établi, les fabricants peuvent utiliser un EDM à plomb spécialisé avec des électrodes façonnées pour créer les formes de diffuseur évasé à la surface de l'aube de turbine, optimisant ainsi l'effet de refroidissement du film aérodynamique.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


