
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-21 الأصل: موقع


إن تشغيل محرك نفاث حديث على ارتفاع 30 ألف قدم يخلق بيئة معادية بشكل استثنائي. تتجاوز درجات الحرارة بشكل روتيني نقطة الانصهار الفيزيائية للمكونات المعدنية داخل غرفة الاحتراق. تعتبر تقنيات الإدارة الحرارية المتقدمة مسألة بقاء بالغة الأهمية لهذه المحركات لتعمل بأمان وكفاءة.
تُعرف آلية الدفاع الأساسية ضد هذه الحرارة الشديدة بتبريد الفيلم. تتطلب عملية ديناميكيات السوائل المعقدة هذه مئات الثقوب المجهرية عالية الدقة التي يتم تشكيلها مباشرة في الأسطح الديناميكية الهوائية لشفرات التوربينات. تم تصنيع هذه الشفرات من السبائك الفائقة المتقدمة مثل سبائك Inconel وRene والتيتانيوم أحادي البلورة. يصمم المهندسون هذه المواد خصيصًا لمقاومة الحرارة والتشوه. إن محاولة ثقب هذه المواد الصلبة باستخدام أدوات الحفر التقليدية تخلق كابوسًا هندسيًا. يواجه المشغلون كسرًا مستمرًا في الأدوات، وتلفًا شديدًا في السطح، ومعدلات خردة غير مقبولة.
تعتمد صناعة الطيران على تصنيع التفريغ الكهربائي كحل نهائي لاختناق التصنيع هذا. ومن خلال الاستفادة من التآكل الحراري والكهربائي بدلاً من الاحتكاك الجسدي، توفر هذه التقنية دقة لا مثيل لها. إنه يزيل تمامًا تآكل الأدوات الميكانيكية وينفذ ثقوبًا دقيقة لا تشوبها شائبة على الأسطح المنحنية المعقدة.
عدم الاتصال الجسدي: تعمل عملية التآكل الشراري على التخلص تمامًا من الاحتكاك الجسدي والضغط الالتوائي الذي يسبب كسر لقم الثقب الصغير.
استقلالية الصلابة: تقوم هذه التقنية بتصنيع السبائك الفائقة الفضائية مهما كانت صلابة دون التضحية بسرعة القطع أو دقة الأبعاد.
نسب العرض إلى الارتفاع القصوى: يحقق المشغلون نسب عرض إلى ارتفاع مذهلة من العمق إلى القطر، مما ينتج عنه فتحات تبريد مستقيمة تمامًا بزوايا شديدة الانحدار دون انحراف الأداة.
كفاءة التكلفة: يؤدي الانتقال من الحفر الميكانيكي إلى التآكل الشراري إلى تقليل معدلات الخردة الباهظة الثمن بشكل كبير ويزيل التكلفة المستمرة لاستبدال أدوات القطع البالية.
لفهم سبب أهمية المعالجة الدقيقة بشكل كامل، يجب على المرء أولاً أن يفهم ديناميكيات الموائع لتبريد الفيلم. عندما تعمل توربينات الغاز، فإن غازات الاحتراق المتدفقة فوق ريش الضغط العالي تكون ساخنة بدرجة كافية لتسييل المعدن. يمنع تبريد الغشاء حدوث هذا العطل الكارثي عن طريق نزف هواء أكثر برودة نسبيًا من قسم ضاغط المحرك. يمر هذا الهواء عبر الممرات المجوفة الداخلية للشفرة ويطرد من خلال ثقوب مجهرية في الخارج.
عندما يخرج هذا الهواء البارد، فإنه يخلق طبقة حدودية واقية رقيقة فوق سطح المعدن. تعمل هذه الطبقة الحدودية كحاجز حراري. يعمل على عزل الشفرة عن غازات الاحتراق المدمرة. لكي يتشكل هذا الغشاء الديناميكي الهوائي بشكل صحيح، يجب أن يتم وضع فتحات التبريد بدقة مطلقة. يجب أن تكون بزاوية مثالية بالنسبة لتدفق الهواء وخالية من أي نتوءات داخلية يمكن أن تعطل ديناميكيات السوائل. حتى الانحراف المجهري في هندسة الثقب يمكن أن يسبب اضطرابًا في تدفق الهواء، مما يؤدي إلى نقاط ساخنة موضعية وتدهور سريع للمحرك.
لا يتم طحن شفرات التوربينات من كتل الفولاذ أو الألومنيوم القياسية. تقوم المسابك بصبها من السبائك الفائقة المتقدمة القائمة على النيكل والهياكل أحادية البلورة المصممة للحفاظ على قوة شد عالية تحت الضغط الحراري الشديد. تتمتع المواد مثل Inconel 718 وWaspaloy بمقاومة مذهلة للزحف في درجات الحرارة العالية وعمر تعب.
ومع ذلك، فإن الخصائص المعدنية الدقيقة التي تجعل هذه السبائك الفائقة مثالية للمحركات النفاثة تجعل تصنيعها صعبًا للغاية. عندما تحاول لقم الثقب الميكانيكية التقليدية قطع هذه المعادن، تميل السبائك إلى العمل بسرعة. الاحتكاك يولد حرارة موضعية شديدة. يؤدي هذا إلى زيادة صلابة السبائك الفائقة في موقع القطع، وتلحم الرقائق المعدنية نفسها حرفيًا بمزامير المثقاب. تؤدي هذه الديناميكية إلى تآكل مفرط للأداة، وقوى قطع عالية، واحتمال كبير بشكل ملحوظ لانكسار لقم الثقب الصغير داخل القالب الباهظ الثمن.
على عكس الطرق التقليدية التي تعتمد على قوى القص الفيزيائية، فهذه عملية تصنيع ميكانيكية غير تقليدية متخصصة مصممة خصيصًا لإنشاء ثقوب دقيقة وعميقة. بدلاً من لقمة الحفر المعدنية المخددة، يستخدم الإعداد أنبوب قطب كهربائي مجوف يدور باستمرار. عادةً ما يقوم المصنعون بتصنيع هذه الأنابيب من النحاس أو النحاس عالي التوصيل.
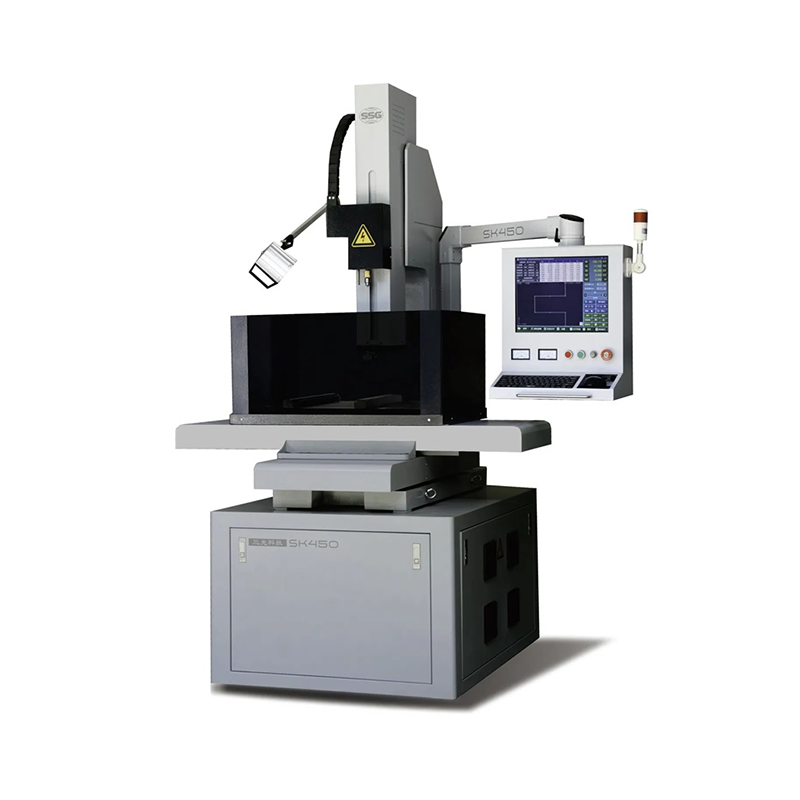
أثناء العملية، يتم ضخ سائل عازل متخصص مثل الماء منزوع الأيونات تحت ضغط عالٍ عبر مركز القطب المجوف. يقوم مصدر الطاقة المحوسب بتوليد آلاف التفريغات الكهربائية الخاضعة للرقابة في الثانية عبر فجوة مجهرية بين طرف القطب وقطعة العمل. تصل هذه الشرارات إلى درجات حرارة تصل إلى 12000 درجة مئوية، مما يؤدي إلى تبخير المعدن على الفور في منطقة شديدة التركيز. وفي الوقت نفسه، يقوم السائل العازل عالي الضغط بتبريد منطقة المعالجة وإزالة الجزيئات المعدنية المتبخرة. نظرًا لأن مكونات الطيران الحديثة تتميز بهندسة ثلاثية الأبعاد ومتعددة المحاور ومعقدة للغاية، فإن المرافق غالبًا ما تعتمد على التشغيل الآلي أنظمة CNC Small Hole EDM لتوضيح القطب بدقة عبر أسطح التوربينات المحددة.
وبالنظر إلى المشهد الأوسع لصناعة الطيران، يظهر اتجاه واضح نحو زيادة الكفاءة الديناميكية الحرارية. يجب أن تعمل المحركات النفاثة من الجيل التالي بشكل أكثر سخونة لتحقيق اقتصاد أفضل في استهلاك الوقود ونسب أعلى للدفع إلى الوزن. يتطلب هذا التحول التشغيلي أنظمة إدارة حرارية أكثر تعقيدًا بشكل ملحوظ.
يقوم المهندسون بتصميم شفرات توربينية تحتوي على ممرات تبريد غير خطية معقدة وفتحات ناشرة الشكل لا تستطيع الآلات التقليدية تنفيذها. ومع قيام علماء المواد بتقديم سبائك أحادية البلورة ومركبات مصفوفة سيراميك أكثر صرامة للبقاء على قيد الحياة في هذه البيئات القاسية، فإن الاعتماد على الحفر الميكانيكي يتضاءل بسرعة. تتبنى الصناعة بقوة حلول المعالجة الحرارية والكهربائية غير المتصلة. هذا التحول هو المسار الوحيد القابل للتطبيق للمضي قدمًا لتلبية هندسة التصميم الجديدة الصارمة والمعايير المعدنية الصارمة.
لكي نوضح بوضوح سبب ابتعاد شركات صناعة الطيران عن الأساليب التقليدية، من المفيد أن نقارن بين الآليات الأساسية لكلتا التقنيتين.
ميزة |
الحفر الميكانيكي |
معالجة التآكل بالشرارة |
|---|---|---|
أداة الاتصال |
الاحتكاك العالي وقوى القص الثقيلة |
الاتصال الجسدي صفر |
صلابة المواد |
يحد بشدة من سرعة القطع وعمر الأداة |
لا علاقة لها على الإطلاق بسرعة القطع |
تشكيل بور |
نتوءات داخلية متكررة عند الخروج |
دخول وخروج خالٍ من الاختباء بنسبة 100% |
ارتداء الأداة |
تدهور سريع وغير متوقع |
يمكن التنبؤ به، وتعويض تآكل القطب تلقائيًا |
ماكس نسبة الارتفاع |
محدودة وعرضة لانحراف الأداة الشديد |
يحقق بشكل روتيني 100:1 أو أكثر بشكل لا تشوبه شائبة |
إن أهم قيود الحفر الميكانيكي في الآلات الدقيقة هو الضغط الجسدي المطبق على الأداة. غالبًا ما يبلغ قطر لقم الثقب الصغيرة أقل من 1 مم وهي هشة بطبيعتها. عندما يتم إجباره على استخدام سبيكة فائقة صلبة، فإن الضغط الالتوائي يتجاوز في كثير من الأحيان السلامة الهيكلية للقمة. إذا انكسر جزء صغير داخل قناة التبريد الداخلية لشفرة التوربين، فإن استخراجها دون الإضرار بالمعادن المحيطة بها يكاد يكون مستحيلًا. وهذا يؤدي إلى جزء ملغى.
نظرًا لأن التآكل بالشرارة هو عملية عدم تلامس، فإن القطب الكهربائي لا يلمس قطعة الشغل فعليًا. تقوم قناة البلازما الكهربائية التي تسد الفجوة بإزالة المادة. بدون المقاومة الفيزيائية، أو الإجهاد الالتوائي، أو الاحتكاك، يتم استبعاد كسر الأداة تمامًا من معادلة التصنيع. يتيح ذلك للمشغلين تشغيل الآلات دون مراقبة بثقة تامة.
في الآلات التقليدية، تنص القاعدة الأساسية على أن أداة القطع يجب أن تكون دائمًا أكثر صلابة بكثير من مادة الشغل. بينما يقوم مهندسو الفضاء الجوي بتطوير سبائك فائقة أكثر صرامة لزيادة كفاءة المحرك، فإن الأدوات الميكانيكية تكافح من أجل مواكبة ذلك. حتى المثاقب المطلية بالماس أو الكربيد الصلب تتحلل بسرعة عندما تتعرض للطبيعة الكاشطة للتيتانيوم أحادي البلورة.
يؤدي تطبيق تقنية التفريغ الكهربائي إلى تجاوز مشكلة الصلابة تمامًا. تعتمد العملية بشكل كامل على التوصيل الكهربائي للمادة بدلاً من صلابتها الفيزيائية أو قوة الشد. سواء كانت شفرة التوربين في حالة التلدين أو تصلب بالكامل بعد المعالجة الحرارية، فإن القطب الكهربائي سوف يؤدي إلى تآكل المادة بمعدل ثابت ويمكن التنبؤ به.
فتحات التبريد في شفرات التوربينات ضيقة بشكل لا يصدق وعميقة نسبيًا. أنها تتطلب نسب أبعاد عالية من العمق إلى القطر. عندما يحاول المثقاب الميكانيكي حفر ثقب عميق، فإن القطعة الطويلة والرفيعة تواجه حتماً انحرافًا. إنه ينحني قليلًا تحت الضغط، مما يتسبب في انحراف الثقب عن محوره المقصود ومن المحتمل أن يعرض هندسة التبريد الداخلية للخطر.
عالية الأداء تتفوق معدات Small Hole EDM في الحفر العميق. يمكنها تحقيق نسب عرض إلى ارتفاع تبلغ 100:1 أو أكثر بشكل روتيني دون أي انحراف للأداة. ونظرًا لعدم وجود قوة قطع مادية تضغط على القطب الكهربائي، يظل الثقب مستقيمًا تمامًا وصحيحًا لإحداثيات CNC المبرمجة. وهذا يضمن أن الممرات الداخلية تتصل تمامًا بالمكان الذي أراده مهندسو الديناميكا الهوائية.
تتميز شفرات التوربينات بملامح ديناميكية هوائية محددة للغاية. غالبًا ما يجب حفر فتحات التبريد بزوايا حادة، وأحيانًا أقل من 20 درجة بالنسبة للسطح، لضمان وضع هواء التبريد بشكل مسطح على الشفرة.
عندما تلامس لقمة الحفر الميكانيكية سطحًا معدنيًا منحنيًا بزاوية، فمن الطبيعي أن يرغب الطرف في الانزلاق إلى أسفل المنحدر. وهذا يتطلب ثقوبًا تجريبية متخصصة أو تركيبات معقدة لمنع تلف السطح. على العكس من ذلك، فإن قطب EDM يخفض ببساطة إلى مسافة فجوة الشرارة المبرمجة ويبدأ في تآكل المعدن. تقفز الشرارة مباشرة إلى أقرب نقطة موصلة. وهذا يسمح بدخول لا تشوبه شائبة على أي سطح محيطي دون الانزلاق أو خدش الصب باهظ الثمن.
القص الميكانيكي يمزق المعدن على المستوى المجهري. عندما تخترق لقمة الحفر جانب الخروج من الحفرة، فإنها تدفع حتماً المواد إلى الخارج، مما يخلق نتوءًا حادًا يُعرف باسم لدغ. في تطبيقات الفضاء الجوي، يُحظر تمامًا استخدام نتوءات داخلية. إنها تعطل تدفق الهواء، وتخلق اضطرابًا، وتعمل كنقاط تركيز للضغط يمكن أن تؤدي إلى إجهاد المعدن. إن إزالة النتوءات يدويًا من داخل قناة شفرة التوربين المغلقة المجهرية أمر مستحيل عمليًا.
تعمل المعالجة بالشرارة على تبخير المعدن بدلاً من تمزيقه. عملية التآكل الحراري هذه تترك مدخلاً وخروجًا نظيفًا. يضمن الثقب الناتج ديناميكيات السوائل دون عائق، مما يسمح لعملية تبريد الغشاء بالعمل تمامًا كما تم تصميمها دون الحاجة إلى عمليات إزالة الأزيز الثانوية باهظة الثمن.
يعد تصنيع شفرة التوربين عملية كثيفة الاستخدام للموارد بشكل لا يصدق قبل وقت طويل من بدء مرحلة الحفر. يمكن أن يكلف صب الاستثمار، والتصلب الاتجاهي، والطحن الأولي لشفرة من السبائك الفائقة أحادية البلورة آلاف الدولارات لكل وحدة.
يؤدي الاعتماد على الحفر الميكانيكي إلى مستوى كبير من المخاطر المالية في المراحل النهائية من الإنتاج. إذا انحرفت لقمة الحفر الميكانيكية الرخيصة عن المحور، أو أحدثت نتوءًا داخليًا، أو انكسرت داخل ممر التبريد، فإن تلك الشفرة الباهظة الثمن تصبح على الفور خردة معدنية. تؤثر معدلات الخردة المرتفعة المرتبطة بالحفر الميكانيكي الصغير بشدة على الربحية الإجمالية وإنتاجية خطوط تصنيع الطيران.
تتمتع لقم الثقب الميكانيكية المستخدمة في السبائك الفائقة بعمر افتراضي قصير للغاية. في بعض التطبيقات الصعبة، قد تنجح لقمة الحفر الكربيدية عالية الأداء في تصنيع عدد قليل من الثقوب قبل أن تتدهور حواف القطع إلى ما هو أبعد من التفاوتات الفضائية المقبولة. يجب على الشركات المصنعة الاحتفاظ بمخزونات ضخمة من لقم الثقب باهظة الثمن وإيقاف خطوط الإنتاج باستمرار لتغيير الأدوات.
في المقابل، أقطاب EDM عبارة عن أنابيب استهلاكية غير مكلفة مصنوعة من النحاس الأساسي أو النحاس. في حين أن القطب يتآكل ببطء أثناء عملية الشرر، فإن مولدات CNC الحديثة تعوض تلقائيًا هذا التآكل في الوقت الفعلي. تم تقليل تكلفة الثقب بشكل كبير، وزيادة وقت تشغيل الماكينة بشكل كبير، مما يجعل التكلفة الإجمالية للملكية مواتية للغاية.
عند استكشاف تقنيات صنع الثقوب المتقدمة، غالبًا ما يقارن المهندسون التآكل الشراري بالآلات الكهروكيميائية. بينما يستخدم EDM الطاقة الحرارية لتبخير المعدن، تستخدم الآلات الكهروكيميائية الذوبان الكيميائي. يتم تمرير تيار كهربائي عبر محلول إلكتروليت موصل، والذي يقوم كيميائيًا بإذابة قطعة العمل ذرة بعد ذرة. لا تترك هذه العملية أي منطقة متأثرة بالحرارة على الإطلاق ويمكنها تصنيع ثقوب متعددة في وقت واحد باستخدام أدوات ذات شكل مخصص.
تعتبر المعالجة الكهروكيميائية سريعة بشكل استثنائي في الإنتاج الضخم بكميات كبيرة للأجزاء المتطابقة. ومع ذلك، فإن تكاليف الأدوات والإعداد مرتفعة للغاية، وتتطلب العملية التعامل مع المواد الكيميائية شديدة التآكل. بالنسبة لمعظم الشركات المصنعة للطيران التي تتعامل مع النماذج الأولية السريعة، أو أنماط الثقوب المتنوعة، أو أحجام الدفعات الصغيرة إلى المتوسطة، يعد Small Hole EDM المتقدم أكثر مرونة وفعالية من حيث التكلفة إلى حد كبير. إنها تستخدم أقطاب كهربائية أنبوبية قياسية غير مكلفة بدلاً من الأدوات المصبوبة خصيصًا، مما يوفر الدقة اللازمة دون استثمار رأس المال الضخم مقدمًا.
يتطلب الاستثمار في تكنولوجيا التصنيع المتقدمة فهم المتطلبات المحددة لإنتاج شفرات التوربينات. لا تمتلك جميع الآلات الدقة اللازمة لتطبيقات الفضاء الجوي. عند تقييم المعدات، يجب على المهندسين إعطاء الأولوية لمعايير تقنية محددة لضمان إنتاج موثوق.
على وجه التحديد، قوية يجب أن توفر ماكينة CNC ذات الفتحات الصغيرة EDM إمكانيات متعددة المحاور، عادةً 5 أو 6 محاور، لوضع قطعة العمل بدقة في الثقوب ذات الزوايا المعقدة. ابحث عن الأنظمة القادرة على التعامل مع أقطار القطب الكهربائي من 0.15 مم إلى 3.0 مم لتغطية نطاق واسع من مواصفات فتحات التبريد.
علاوة على ذلك، يعد اكتشاف الاختراق ميزة بالغة الأهمية. تكتشف المستشعرات المتقدمة المللي ثانية الدقيقة التي يخترق فيها القطب الجدار الداخلي لشفرة التوربين. يقوم النظام على الفور بتعديل طاقة الشرارة لمنع إتلاف الجدار الداخلي المقابل. بالإضافة إلى ذلك، تسمح ميزات مثل مبدل القطب الكهربائي التلقائي بالتشغيل المستمر غير المراقب، مما يقلل من وقت التوقف عن العمل ويزيد من الإنتاجية الإجمالية. مطلوب أيضًا مولدات طاقة متطورة لتقليل المنطقة المتأثرة بالحرارة، مما يضمن الامتثال للمعايير المعدنية الصارمة في مجال الطيران.
في حين أن قطاع الطيران يقود الكثير من الابتكارات في مجال تصنيع الثقوب الدقيقة، فإن هذه القدرات تترجم بشكل مثالي إلى العديد من الصناعات الأخرى عالية الدقة. في قطاعي السيارات والآلات الثقيلة، تتطلب فوهات حاقن وقود الديزل فتحات مجهرية ناعمة تمامًا لتفتيت الوقود بكفاءة تحت ضغط شديد. تواجه أدوات الحفر الميكانيكية صعوبة في التعامل مع الفولاذ المتصلب المستخدم في هذه الحاقنات، مما يجعل التآكل بالشرارة هو الخيار القياسي.
وبالمثل، تعتمد صناعة الأجهزة الطبية على هذه التكنولوجيا لتصنيع الأدوات الجراحية وزراعة العظام المصنوعة من التيتانيوم. يضمن المظهر الخالي من النتوءات عدم ترك أي رقائق معدنية مجهرية في جسم المريض. تضمن عملية عدم الاتصال عدم سحق أو تشويه الأدوات الطبية الرقيقة الجدران أثناء التصنيع. بالإضافة إلى ذلك، تستخدم متاجر الأدوات والقوالب هذه الأنظمة عالميًا لإنشاء فتحات بدء دقيقة للغاية لعمليات قطع الأسلاك.
تتطلب البيئات القاسية للمحركات النفاثة الحديثة مواد تتجاوز الحدود المطلقة لعلم المعادن. إن محاولة تشكيل هذه السبائك الفائقة المتصلبة باستخدام المثاقب الميكانيكية التقليدية تؤدي إلى مخاطر غير مقبولة، بدءًا من الأدوات المكسورة والمسبوكات المدمرة إلى ديناميكيات تدفق الهواء المعرضة للخطر. لقد أثبت التآكل الشراري نفسه كحل نهائي لتصنيع الطيران.
ومن خلال استبدال الاحتكاك الجسدي بالتآكل الحراري الذي يمكن التحكم فيه، يكتسب المصنعون القدرة على الحفر بشكل أعمق وأكثر نظافة وأكثر دقة على الأسطح المنحنية المعقدة، بغض النظر عن صلابة المواد. يعد الانتقال إلى هذه التكنولوجيا المتقدمة مطلبًا أساسيًا لإنتاج شفرات التوربينات الآمنة والموثوقة وعالية الكفاءة التي تشغل صناعة الطيران اليوم.
إذا كان خط الإنتاج الخاص بك يعاني من ارتفاع معدلات الخردة، أو تكاليف الأدوات المفرطة، أو مشكلات الدقة في السبائك المتصلبة، فإن ترقية قدرات التصنيع لديك هي الخطوة المنطقية التالية. استكشف الحلول عالية الأداء المصممة وفقًا لمواصفاتك الدقيقة من خلال زيارة SSG EDM للعثور على المعدات المناسبة لمنشأتك.
اعتمادًا على القطب الكهربائي المحدد المستخدم ودقة الماكينة، يمكن لهذه التقنية عادةً حفر ثقوب يصل قطرها إلى 0.1 مم إلى 0.15 مم. يمكن لآلات Micro-EDM المتخصصة أن تحقق أقطارًا أصغر، مما يجعلها مثالية للتطبيقات الفضائية والطبية المعقدة.
نعم. نظرًا لأنها في الأساس عملية حرارية، فإنها تخلق منطقة مجهرية متأثرة بالحرارة، تُعرف أيضًا باسم طبقة إعادة التشكيل، على طول حافة الثقب. ومع ذلك، تتحكم مولدات CNC الحديثة بإحكام في طاقة الشرارة ومدتها للحفاظ على هذه الطبقة رقيقة للغاية، مما يضمن بقائها ضمن التفاوتات الصارمة في مجال المعادن الفضائية.
بالنسبة للمعادن الناعمة مثل الألومنيوم القياسي أو الفولاذ غير المتصلب، عادة ما يكون الحفر الميكانيكي أسرع. ومع ذلك، عند العمل مع السبائك الفائقة الفضائية مثل Inconel، أو Waspaloy، أو التيتانيوم أحادي البلورة، يكون التآكل بالشرارة أسرع بكثير وأكثر موثوقية إلى حد كبير. يجب أن تعمل المثاقب الميكانيكية بمعدلات تغذية بطيئة بشكل لا يصدق لمنع تكسر هذه المعادن الصلبة، في حين تحافظ العملية الكهربائية على سرعة قطع سريعة ومتسقة بغض النظر عن صلابتها.
الشرط الوحيد لهذه العملية هو أن تكون قطعة العمل موصلة للكهرباء. وطالما أن المادة موصلة للكهرباء، فمن الممكن تصنيعها بسهولة، بغض النظر عن صلابتها المادية. ويشمل ذلك الفولاذ القياسي والتيتانيوم والإنكونيل وكربيد التنغستن والألمنيوم والعديد من السبائك الفضائية المتقدمة.
يستخدم اكتشاف الاختراق أجهزة استشعار حساسة للغاية داخل مولد الطاقة لمراقبة انخفاض الجهد والتيار عبر فجوة الشرارة. في المللي ثانية الدقيقة التي يخترق فيها القطب الجدار الداخلي للتجويف المجوف، تتغير المقاومة الكهربائية. تكتشف الآلة هذا التحول على الفور وتقلل الطاقة أو تسحب القطب الكهربائي لمنع الاصطدام بالجدار الداخلي المقابل.
نعم. في حين أن الأقطاب الكهربائية الأنبوبية تخلق ثقوبًا مستديرة تمامًا، غالبًا ما يستخدم مهندسو الطيران هذه العملية لحفر قناة التبريد الأولية العميقة. بمجرد إنشاء الثقب التجريبي، يمكن للمصنعين استخدام جهاز EDM غاطس متخصص مع أقطاب كهربائية مشكلة لإنشاء أشكال ناشرة متوهجة على سطح شفرة التوربين، مما يؤدي إلى تحسين تأثير تبريد الفيلم الديناميكي الهوائي.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


