
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-10-21 Kaynak: Alan


Modern bir jet motorunu 30.000 feet'te çalıştırmak son derece düşmanca bir ortam yaratır. Sıcaklıklar rutin olarak yanma odası içindeki metal bileşenlerin fiziksel erime noktasını aşar. Gelişmiş termal yönetim teknolojileri, bu motorların güvenli ve verimli bir şekilde çalışması için kritik bir hayatta kalma meselesidir.
Bu aşırı ısıya karşı birincil savunma mekanizması film soğutma olarak bilinir. Bu karmaşık akışkanlar dinamiği süreci, türbin kanatlarının aerodinamik yüzeylerine doğrudan yüzlerce mikroskobik, son derece hassas deliklerin açılmasını gerektirir. Bu bıçaklar Inconel, Rene alaşımları ve tek kristal titanyum gibi gelişmiş süper alaşımlardan dövülmektedir. Mühendisler bu malzemeleri özellikle ısıya ve deformasyona dayanacak şekilde tasarlarlar. Bu sertleştirilmiş malzemeleri geleneksel bükümlü matkaplarla delmeye çalışmak bir mühendislik kabusu yaratır. Operatörler sürekli olarak takım kırılmasıyla, ciddi yüzey hasarıyla ve kabul edilemez hurda oranlarıyla karşı karşıya kalır.
Havacılık ve uzay endüstrisi, bu üretim darboğazına kesin çözüm olarak Elektrik Erezyon İşleme'ye güvenmektedir. Fiziksel sürtünme yerine termal-elektrik erozyonu kullanan bu teknoloji, eşsiz bir hassasiyet sunar. Mekanik alet aşınmasını tamamen ortadan kaldırır ve karmaşık kavisli yüzeylerde kusursuz mikro delikler açar.
Sıfır Fiziksel Temas: Kıvılcım erozyonu işlemi, mikro matkap ucunun kırılmasına neden olan fiziksel sürtünmeyi ve burulma gerilimini tamamen ortadan kaldırır.
Sertlikten Bağımsızlık: Bu teknoloji, kesme hızından veya boyutsal doğruluktan ödün vermeden, her türlü sertlikteki havacılık süper alaşımlarını işler.
Olağanüstü En-Boy Oranları: Operatörler inanılmaz derinlik-çap en-boy oranlarına ulaşarak alet sapması olmadan dik açılarda mükemmel düz soğutma delikleri üretirler.
Maliyet Verimliliği: Mekanik delmeden kıvılcımlı erozyona geçiş, pahalı hurda oranlarını önemli ölçüde azaltır ve aşınmış kesici takımların sürekli olarak değiştirilmesi maliyetini ortadan kaldırır.
Hassas işlemenin neden hayati önem taşıdığını tam olarak kavramak için öncelikle film soğutmanın akışkan dinamiğini anlamak gerekir. Bir gaz türbini çalıştığında, yüksek basınçlı kanatlar üzerinden akan yanma gazları, metali sıvılaştıracak kadar sıcaktır. Film soğutma, motor kompresör bölümünden nispeten daha soğuk havayı tahliye ederek bu yıkıcı arızayı önler. Bu hava, bıçağın iç oyuk geçitlerinden geçerek dış kısımdaki mikroskobik deliklerden dışarı atılır.
Bu soğuk hava dışarı çıkarken metalin yüzeyi üzerinde ince bir koruyucu sınır tabakası oluşturur. Bu sınır tabakası termal bariyer görevi görür. Bıçağı yıkıcı yanma gazlarından yalıtır. Bu aerodinamik filmin doğru şekilde oluşması için soğutma deliklerinin mutlak hassasiyetle konumlandırılması gerekir. Hava akışına göre mükemmel bir açıya sahip olmalı ve akışkan dinamiğini bozabilecek herhangi bir iç çapak içermemelidir. Delik geometrisindeki mikroskobik bir sapma bile hava akışı türbülansına neden olabilir, bu da lokal sıcak noktalara ve hızlı motor bozulmasına yol açar.
Türbin kanatları standart çelik veya alüminyum bloklardan frezelenmez. Dökümhaneler bunları gelişmiş nikel bazlı süper alaşımlardan ve aşırı termal stres altında yüksek gerilme mukavemetini korumak üzere tasarlanmış tek kristal yapılardan dökmektedir. Inconel 718 ve Waspaloy gibi malzemeler yüksek sıcaklıkta inanılmaz sürünme direncine ve yorulma ömrüne sahiptir.
Bununla birlikte, bu süper alaşımları jet motorları için ideal kılan tam metalurjik özellikler, bunların işlenmesini inanılmaz derecede zorlaştırmaktadır. Geleneksel mekanik matkap uçları bu metalleri kesmeye çalıştığında alaşımlar hızla sertleşmeye eğilimlidir. Sürtünme yoğun lokal ısı üretir. Bu, süper alaşımın kesme alanında daha da sertleşmesine neden olur ve metal talaşları tam anlamıyla matkabın oluklarına kaynaklanır. Bu dinamik, aşırı takım aşınmasına, yüksek kesme kuvvetlerine ve mikro matkap ucunun pahalı dökümün içinde kırılma ihtimalinin oldukça yüksek olmasına neden olur.
Fiziksel kesme kuvvetlerine dayanan geleneksel yöntemlerin aksine, bu, özellikle derin, hassas mikro delikler oluşturmak için tasarlanmış, geleneksel olmayan, özel bir işleme sürecidir. Yivli bir metal matkap ucu yerine, kurulumda sürekli dönen içi boş bir elektrot tüpü kullanılıyor. Üreticiler genellikle bu tüpleri yüksek iletkenliğe sahip pirinç veya bakırdan üretirler.
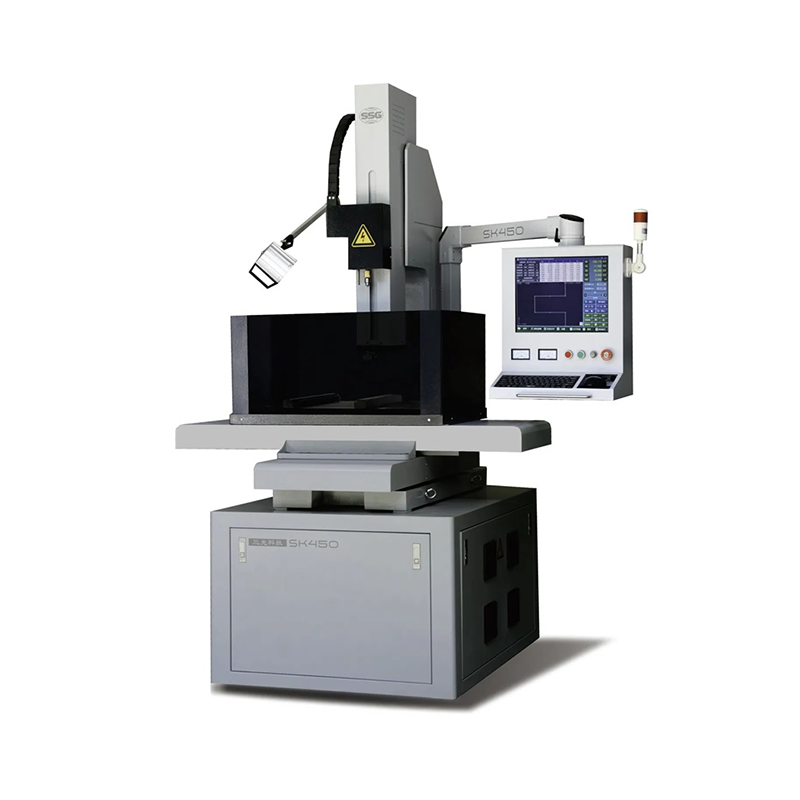
Operasyon sırasında, deiyonize su gibi özel bir dielektrik sıvı, içi boş elektrotun merkezinden yüksek basınçla pompalanır. Bilgisayarlı bir güç kaynağı, elektrot ucu ile iş parçası arasındaki mikroskobik boşluk boyunca saniyede binlerce kontrollü elektrik deşarjı üretir. Bu kıvılcımlar 12.000 santigrat dereceye kadar çıkan sıcaklıklara ulaşıyor ve oldukça lokalize bir alanda metali anında buharlaştırıyor. Eş zamanlı olarak, yüksek basınçlı dielektrik sıvı, işleme bölgesini soğutur ve buharlaşan metal parçacıklarını temizler. Modern havacılık bileşenleri son derece karmaşık çok eksenli 3 boyutlu geometrilere sahip olduğundan tesisler genellikle otomatikleştirilmiş sistemlere güvenir. CNC Küçük Delikli EDM sistemleri . Elektrodu konturlu türbin yüzeyleri boyunca hassas bir şekilde eklemlemek için
Havacılık ve uzay üretiminin daha geniş alanına baktığımızda, daha yüksek termodinamik verimliliğe doğru net bir eğilim ortaya çıkıyor. Daha iyi yakıt ekonomisi ve daha yüksek itme-ağırlık oranlarına ulaşmak için yeni nesil jet motorlarının daha sıcak çalışması gerekiyor. Bu operasyonel değişim, önemli ölçüde daha karmaşık termal yönetim sistemleri gerektiriyor.
Mühendisler, geleneksel işlemenin gerçekleştiremeyeceği karmaşık, doğrusal olmayan soğutma geçişlerine ve şekillendirilmiş difüzör deliklerine sahip türbin kanatları tasarlıyor. Malzeme bilimciler bu zorlu ortamlarda hayatta kalabilmek için daha da sert tek kristalli alaşımları ve Seramik Matris Kompozitlerini tanıttıkça, mekanik delmeye olan bağımlılık hızla azalıyor. Endüstri agresif bir şekilde temassız termal-elektrikli işleme çözümlerini benimsiyor. Bu geçiş, sıkı yeni tasarım geometrilerini ve katı metalurji standartlarını karşılamanın tek geçerli yoludur.
Havacılık ve uzay üreticilerinin neden geleneksel yöntemlerden uzaklaştıklarını açık bir şekilde göstermek için her iki teknolojinin temel mekanizmalarını karşılaştırmak faydalı olacaktır.
Özellik |
Mekanik Delme |
Kıvılcım Erozyon İşleme |
|---|---|---|
Araç İletişimi |
Yüksek sürtünme ve ağır kesme kuvvetleri |
Sıfır fiziksel temas |
Malzeme Sertliği |
Kesme hızını ve takım ömrünü ciddi şekilde sınırlar |
Kesme hızıyla tamamen alakasız |
Çapak Oluşumu |
Çıkışta sık sık iç çapaklar |
%100 çapaksız giriş ve çıkış |
Takım Aşınması |
Hızlı, öngörülemeyen bozulma |
Tahmin edilebilir, otomatik olarak telafi edilen elektrot aşınması |
Maksimum En Boy Oranı |
Sınırlı, ciddi takım sapmasına eğilimli |
Rutin olarak 100:1 veya daha yüksek oranlara kusursuz bir şekilde ulaşır |
Mikro işlemede mekanik delmenin en önemli sınırlaması, takıma uygulanan fiziksel strestir. Mikro matkap uçlarının çapı genellikle 1 mm'den azdır ve doğası gereği kırılgandır. Sert bir süper alaşıma zorlandığında burulma gerilimi sıklıkla ucun yapısal bütünlüğünü aşar. Bir türbin kanadının iç soğutma kanalının içinde bir parça kırılırsa, etrafındaki metale zarar vermeden onu çıkarmak neredeyse imkansızdır. Bu, hurdaya çıkan bir parçayla sonuçlanır.
Kıvılcım aşındırması temassız bir süreç olduğundan elektrot hiçbir zaman iş parçasına temas etmez. Boşluğu kapatan elektriksel plazma kanalı malzemeyi uzaklaştırır. Fiziksel direnç, burulma gerilimi veya sürtünme olmadığında takım kırılması üretim denkleminden tamamen çıkarılır. Bu, operatörlerin makineleri gözetimsiz olarak tam bir güvenle çalıştırmasına olanak tanır.
Geleneksel işlemede temel kural, kesici takımın her zaman iş parçası malzemesinden önemli ölçüde daha sert olması gerektiğini belirtir. Havacılık ve uzay mühendisleri motor verimliliğini artırmak için daha sert süper alaşımlar geliştirirken, mekanik aletler buna ayak uydurmakta zorlanıyor. Elmas kaplı veya yekpare karbür matkaplar bile tek kristalli titanyumun aşındırıcı doğasına maruz kaldığında hızla bozulur.
Elektriksel deşarj teknolojisinin uygulanması sertlik problemini tamamen ortadan kaldırır. İşlem tamamen malzemenin fiziksel sertliği veya gerilme mukavemetinden ziyade elektriksel iletkenliğine dayanır. Türbin kanadı ister tavlanmış durumda olsun ister ısıl işlemden sonra tamamen sertleştirilmiş olsun, elektrot malzemeyi tutarlı ve öngörülebilir bir oranda aşındıracaktır.
Türbin kanatlarındaki soğutma delikleri inanılmaz derecede dar ve nispeten derindir. Yüksek derinlik/çap en-boy oranları gerektirirler. Mekanik bir matkap derin bir delik açmaya çalıştığında, uzun ince uç kaçınılmaz olarak sapmaya maruz kalır. Basınç altında hafifçe bükülerek deliğin amaçlanan ekseninden sapmasına ve potansiyel olarak dahili soğutma geometrisini tehlikeye atmasına neden olur.
Yüksek performanslı Küçük Delik EDM ekipmanı derin delik delmede mükemmeldir. Herhangi bir takım sapması olmadan rutin olarak 100:1 veya daha yüksek en-boy oranlarına ulaşabilir. Elektrodu iten fiziksel bir kesme kuvveti olmadığından delik tamamen düz ve programlanan CNC koordinatlarına sadık kalır. Bu, iç geçitlerin aerodinamik mühendislerinin tam olarak amaçladığı yere bağlanmasını sağlar.
Türbin kanatları oldukça konturlu aerodinamik profillere sahiptir. Soğutma havasının bıçağa karşı düz bir şekilde durmasını sağlamak için soğutma deliklerinin sıklıkla dar açılarla, bazen yüzeye göre 20 dereceden daha az bir açıyla delinmesi gerekir.
Mekanik bir matkap ucu açılı, kavisli bir metal yüzeye dokunduğunda, uç doğal olarak eğimden aşağı kaymak ister. Bu, yüzey hasarını önlemek için özel pilot delikler veya karmaşık fikstürler gerektirir. Tersine, bir EDM elektrodu programlanan kıvılcım aralığı mesafesine iner ve metali aşındırmaya başlar. Kıvılcım doğrudan en yakın iletken noktaya atlar. Bu, pahalı dökümü kaydırmadan veya çizmeden herhangi bir konturlu yüzeye kusursuz giriş sağlar.
Mekanik kesme metali mikroskobik düzeyde yırtar. Bir matkap ucu bir deliğin çıkış tarafını kırdığında kaçınılmaz olarak malzemeyi dışarı doğru iter ve çapak olarak bilinen keskin bir çıkıntı oluşturur. Havacılık uygulamalarında iç çapaklar kesinlikle yasaktır. Hava akışını bozarlar, türbülans yaratırlar ve metal yorgunluğuna yol açabilecek stres yoğunlaşma noktaları görevi görürler. Mikroskobik kapalı bir türbin kanadı kanalının içindeki çapakları manuel olarak çıkarmak neredeyse imkansızdır.
Kıvılcım işleme metali yırtmak yerine buharlaştırır. Bu termal erozyon süreci temiz bir giriş ve çıkış bırakır. Ortaya çıkan delik, engelsiz akışkan dinamiği sağlayarak film soğutma işleminin pahalı ikincil çapak alma işlemlerine gerek kalmadan tam olarak tasarlandığı gibi çalışmasına olanak tanır.
Türbin kanadı üretmek, sondaj aşaması başlamadan çok önce inanılmaz derecede kaynak yoğun bir süreçtir. Tek kristalli bir süper alaşım bıçağın hassas dökümü, yönlü katılaştırılması ve ilk frezelenmesi birim başına binlerce dolara mal olabilir.
Mekanik delmeye güvenmek, üretimin son aşamalarında önemli düzeyde finansal risk oluşturur. Ucuz bir mekanik matkap ucu eksen dışına çıkarsa, dahili bir çapak oluşturursa veya soğutma kanalının içinde kırılırsa, o pahalı bıçak anında hurda metale dönüşür. Mekanik mikro sondajla ilişkili yüksek hurda oranları, havacılık ve uzay üretim hatlarının genel karlılığını ve verimini ciddi şekilde etkiler.
Süper alaşımlarda kullanılan mekanik matkap uçları son derece kısa bir ömre sahiptir. Bazı zorlu uygulamalarda, yüksek performanslı bir karbür matkap ucu, kesici kenarları kabul edilebilir havacılık toleranslarının ötesine geçmeden önce yalnızca bir avuç deliği başarıyla işleyebilir. Üreticilerin pahalı matkap uçlarından oluşan büyük stoklar tutması ve takımları değiştirmek için üretim hatlarını sürekli durdurması gerekiyor.
Bunun aksine, EDM elektrotları temel pirinç veya bakırdan yapılmış ucuz sarf tüpleridir. Kıvılcım işlemi sırasında elektrot yavaşça aşınırken, modern CNC jeneratörleri bu aşınmayı gerçek zamanlı olarak otomatik olarak telafi eder. Delik başına maliyet önemli ölçüde azalır ve makinenin çalışma süresi önemli ölçüde artar; bu da toplam sahip olma maliyetini son derece avantajlı hale getirir.
Gelişmiş delik açma teknolojilerini keşfederken mühendisler genellikle kıvılcım erozyonunu Elektrokimyasal İşlemeyle karşılaştırır. EDM metali buharlaştırmak için termal enerji kullanırken, Elektrokimyasal İşleme kimyasal çözünmeyi kullanır. İş parçasını atom atom kimyasal olarak çözen iletken bir elektrolit çözeltisinden bir elektrik akımı geçirilir. Bu işlem kesinlikle Isıdan Etkilenen Bölge bırakmaz ve özel şekilli takımlar kullanılarak aynı anda birden fazla delik işlenebilir.
Elektrokimyasal İşleme, aynı parçaların yüksek hacimli seri üretimi için son derece hızlıdır. Bununla birlikte, alet ve kurulum maliyetleri fahiş derecede yüksektir ve süreç, oldukça aşındırıcı kimyasalların kullanılmasını gerektirir. Hızlı prototip oluşturma, değişen delik modelleri veya küçük ila orta ölçekli parti boyutlarıyla uğraşan çoğu havacılık üreticisi için, gelişmiş Küçük Delikli EDM çok daha esnek ve uygun maliyetlidir. Özel kalıplanmış aletler yerine standart, ucuz boru şeklinde elektrotlar kullanır ve çok büyük ön sermaye yatırımı olmadan gerekli hassasiyeti sağlar.
Gelişmiş işleme teknolojisine yatırım yapmak, türbin kanadı üretiminin özel taleplerinin anlaşılmasını gerektirir. Tüm makineler havacılık uygulamaları için gerekli hassasiyete sahip değildir. Ekipmanı değerlendirirken mühendislerin güvenilir üretim sağlamak için belirli teknik parametrelere öncelik vermesi gerekir.
Özellikle sağlam bir CNC Küçük Delik EDM makinesi, iş parçasını karmaşık açılı deliklere göre hassas bir şekilde konumlandırmak için genellikle 5 eksenli veya 6 eksenli çok eksenli yetenekler sunmalıdır. Çok çeşitli soğutma deliği spesifikasyonlarını karşılamak için 0,15 mm'den 3,0 mm'ye kadar elektrot çaplarını işleyebilen sistemler arayın.
Ayrıca, atılım tespiti kritik bir özelliktir. Gelişmiş sensörler, elektrotun türbin kanadının iç duvarını kırdığı milisaniyeyi tam olarak algılar. Sistem, karşı iç duvarın zarar görmesini önlemek için kıvılcım enerjisini anında değiştirir. Ek olarak, Otomatik Elektrot Değiştirici gibi özellikler, gözetimsiz sürekli çalışmaya izin vererek arıza süresini en aza indirir ve genel verimi en üst düzeye çıkarır. Isıdan Etkilenen Bölgeyi en aza indirgemek ve katı havacılık metalurji standartlarına uygunluğu sağlamak için üst düzey güç jeneratörlerine de ihtiyaç vardır.
Havacılık ve uzay sektörü, mikro delik işlemedeki yeniliklerin çoğunu yönlendirirken, bu yetenekler diğer bazı yüksek hassasiyetli endüstrilere mükemmel şekilde aktarılmaktadır. Otomotiv ve ağır makine sektörlerinde, dizel yakıt enjektör memeleri, yakıtı aşırı basınç altında verimli bir şekilde atomize etmek için mikroskobik mükemmel pürüzsüz deliklere ihtiyaç duyar. Mekanik matkaplar bu enjektörlerde kullanılan sertleştirilmiş çelikle mücadele ediyor ve bu da kıvılcım erozyonunu standart seçim haline getiriyor.
Benzer şekilde, tıbbi cihaz endüstrisi, cerrahi aletlerin ve titanyum ortopedik implantların işlenmesinde bu teknolojiye güvenmektedir. Çapaksız kaplama, hastada hiçbir mikroskobik metal pulun kalmamasını garanti eder. Temassız işlem, hassas ince duvarlı tıbbi aletlerin üretim sırasında ezilmemesini veya deforme olmamasını sağlar. Ek olarak, takım ve kalıp atölyeleri, Tel Kesme işlemleri için son derece hassas başlangıç delikleri oluşturmak amacıyla bu sistemleri evrensel olarak kullanır.
Modern jet motorlarının zorlu ortamları, metalurjinin mutlak sınırlarını zorlayan malzemeler gerektirir. Bu sertleştirilmiş süper alaşımları geleneksel mekanik matkaplarla işlemeye çalışmak, kırık takımlardan ve bozuk dökümlerden, hava akışı dinamiklerinin bozulmasına kadar kabul edilemez riskler doğurur. Kıvılcım erozyonu, havacılık ve uzay üretimi için kesin çözüm olarak kendini kanıtlamıştır.
Üreticiler, fiziksel sürtünmeyi kontrollü termal erozyonla değiştirerek, malzeme sertliğinden bağımsız olarak karmaşık kavisli yüzeylerde daha derin, daha temiz ve daha doğru delme olanağı elde ediyor. Bu ileri teknolojiye geçiş, günümüz havacılık endüstrisine güç veren emniyetli, güvenilir ve yüksek verimli türbin kanatlarının üretilmesi için temel bir gerekliliktir.
Üretim hattınız yüksek hurda oranlarıyla, aşırı takım maliyetleriyle veya sertleştirilmiş alaşımlarda hassasiyet sorunlarıyla mücadele ediyorsa, işleme yeteneklerinizi yükseltmek bir sonraki mantıklı adımdır. Tesisiniz için doğru ekipmanı bulmak üzere SSG EDM'yi ziyaret ederek tam spesifikasyonlarınıza göre uyarlanmış yüksek performanslı çözümleri keşfedin.
Kullanılan elektroda ve makinenin hassasiyetine bağlı olarak bu teknoloji, genellikle 0,1 mm ila 0,15 mm çapa kadar delikler açabilir. Özel mikro-EDM makineleri daha da küçük çaplara ulaşabiliyor ve bu da onları karmaşık havacılık ve tıbbi uygulamalar için mükemmel kılıyor.
Evet. Temelde termal bir süreç olduğundan, deliğin kenarı boyunca yeniden şekillendirilmiş katman olarak da bilinen mikroskobik bir Isıdan Etkilenen Bölge oluşturur. Bununla birlikte, modern CNC jeneratörleri, bu katmanı son derece ince tutmak için kıvılcım enerjisini ve süresini sıkı bir şekilde kontrol ederek, katı havacılık metalurjik toleransları dahilinde kalmasını sağlar.
Standart alüminyum veya sertleştirilmemiş çelik gibi yumuşak metaller için mekanik delme genellikle daha hızlıdır. Ancak Inconel, Waspaloy veya tek kristal titanyum gibi havacılık süper alaşımlarıyla çalışırken kıvılcım erozyonu çok daha hızlı ve çok daha güvenilirdir. Bu sert metallerin kırılmasını önlemek için mekanik matkapların inanılmaz derecede yavaş ilerleme hızlarında çalışması gerekirken, elektrikli işlem sertlikten bağımsız olarak hızlı ve tutarlı bir kesme hızını korur.
Bu işlemin tek şartı iş parçasının elektriksel olarak iletken olmasıdır. Malzeme elektriği ilettiği sürece fiziksel sertliği ne olursa olsun zahmetsizce işlenebilir. Buna standart çelik, titanyum, Inconel, tungsten karbür, alüminyum ve çeşitli gelişmiş havacılık alaşımları dahildir.
Çığır açan algılama, kıvılcım aralığı boyunca voltajı ve akım düşüşünü izlemek için güç jeneratörü içindeki son derece hassas sensörleri kullanır. Elektrotun içi boş bir boşluğun iç duvarını deldiği milisaniyede elektrik direnci değişir. Makine bu kaymayı anında algılar ve gücü azaltır veya karşı iç duvara çarpmayı önlemek için elektrodu geri çeker.
Evet. Boru şeklindeki elektrotlar mükemmel yuvarlak delikler oluştururken, havacılık mühendisleri bu işlemi genellikle derin birincil soğutma kanalını delmek için kullanır. Pilot delik oluşturulduktan sonra üreticiler, aerodinamik film soğutma etkisini optimize ederek türbin kanadının yüzeyinde genişleyen difüzör şekillerini oluşturmak için şekillendirilmiş elektrotlara sahip özel platin EDM kullanabilirler.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


