
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 21.10.2026 Herkunft: Website


Der Betrieb eines modernen Düsentriebwerks in 30.000 Fuß Höhe schafft eine außergewöhnlich lebensfeindliche Umgebung. Die Temperaturen überschreiten regelmäßig den physikalischen Schmelzpunkt der Metallkomponenten in der Brennkammer. Fortschrittliche Wärmemanagementtechnologien sind für den sicheren und effizienten Betrieb dieser Motoren überlebenswichtig.
Der primäre Abwehrmechanismus gegen diese extreme Hitze ist die sogenannte Filmkühlung. Dieser komplizierte Prozess der Fluiddynamik erfordert Hunderte von mikroskopisch kleinen, hochpräzisen Löchern, die direkt in die aerodynamischen Oberflächen der Turbinenschaufeln gefräst werden. Diese Klingen werden aus fortschrittlichen Superlegierungen wie Inconel, Rene-Legierungen und einkristallinem Titan geschmiedet. Ingenieure entwickeln diese Materialien speziell so, dass sie Hitze und Verformung widerstehen. Der Versuch, diese gehärteten Materialien mit herkömmlichen Spiralbohrern zu durchbohren, stellt einen technischen Albtraum dar. Bediener sind ständig mit Werkzeugbrüchen, schweren Oberflächenschäden und inakzeptablen Ausschussraten konfrontiert.
Die Luft- und Raumfahrtindustrie verlässt sich auf die elektrische Entladungsbearbeitung als endgültige Lösung für diesen Fertigungsengpass. Durch die Nutzung von thermisch-elektrischer Erosion anstelle von physikalischer Reibung bietet diese Technologie eine unübertroffene Präzision. Es eliminiert den mechanischen Werkzeugverschleiß vollständig und erzeugt makellose Mikrolöcher auf komplex gekrümmten Oberflächen.
Kein physischer Kontakt: Durch den Funkenerosionsprozess werden die physische Reibung und die Torsionsspannung, die zum Bruch des Mikrobohrers führen, vollständig eliminiert.
Härteunabhängigkeit: Diese Technologie bearbeitet Luft- und Raumfahrt-Superlegierungen jeder Härte ohne Einbußen bei der Schnittgeschwindigkeit oder Maßgenauigkeit.
Extreme Seitenverhältnisse: Bediener erreichen unglaubliche Tiefen-zu-Durchmesser-Seitenverhältnisse und erzeugen perfekt gerade Kühllöcher in steilen Winkeln ohne Werkzeugablenkung.
Kosteneffizienz: Der Übergang vom mechanischen Bohren zur Funkenerosion reduziert die teuren Ausschussraten erheblich und eliminiert die laufenden Kosten für den Austausch verschlissener Schneidwerkzeuge.
Um vollständig zu verstehen, warum Präzisionsbearbeitung so wichtig ist, muss man zunächst die Strömungsdynamik der Filmkühlung verstehen. Beim Betrieb einer Gasturbine sind die über die Hochdruckschaufeln strömenden Verbrennungsgase heiß genug, um das Metall zu verflüssigen. Die Filmkühlung verhindert diesen katastrophalen Ausfall, indem relativ kühlere Luft aus dem Motorkompressorbereich abgelassen wird. Diese Luft strömt durch die inneren Hohlkanäle der Klinge und strömt durch mikroskopisch kleine Löcher an der Außenseite aus.
Wenn diese kühlere Luft austritt, bildet sie eine dünne schützende Grenzschicht über der Metalloberfläche. Diese Grenzschicht fungiert als Wärmebarriere. Es isoliert die Klinge vor den zerstörerischen Verbrennungsgasen. Damit sich dieser aerodynamische Film richtig ausbilden kann, müssen die Kühllöcher absolut präzise positioniert sein. Sie müssen im perfekten Winkel zum Luftstrom stehen und dürfen keine inneren Grate aufweisen, die die Strömungsdynamik stören könnten. Selbst eine mikroskopische Abweichung in der Lochgeometrie kann zu Luftströmungsturbulenzen führen, die zu lokalen Hotspots und einer schnellen Motorverschlechterung führen.
Turbinenschaufeln werden nicht aus Standardstahl- oder Aluminiumblöcken gefräst. Gießereien gießen sie aus fortschrittlichen Superlegierungen auf Nickelbasis und Einkristallstrukturen, die darauf ausgelegt sind, unter extremer thermischer Belastung eine hohe Zugfestigkeit aufrechtzuerhalten. Materialien wie Inconel 718 und Waspaloy verfügen über eine unglaubliche Hochtemperatur-Kriechfestigkeit und Ermüdungslebensdauer.
Aufgrund der genauen metallurgischen Eigenschaften, die diese Superlegierungen ideal für Strahltriebwerke eignen, ist ihre Bearbeitung jedoch äußerst schwierig. Wenn herkömmliche mechanische Bohrer versuchen, diese Metalle zu schneiden, neigen die Legierungen dazu, schnell zu verfestigen. Durch die Reibung entsteht örtlich starke Hitze. Dadurch härtet die Superlegierung an der Schnittstelle weiter aus und Metallspäne verschweißen sich regelrecht mit den Spannuten des Bohrers. Diese Dynamik führt zu übermäßigem Werkzeugverschleiß, hohen Schnittkräften und einer bemerkenswert hohen Wahrscheinlichkeit, dass der Mikrobohrer im teuren Gussteil abbricht.
Im Gegensatz zu herkömmlichen Methoden, die auf physikalischen Scherkräften beruhen, handelt es sich hierbei um einen speziellen, nicht-traditionellen Bearbeitungsprozess, der speziell für die Erzeugung tiefer, präziser Mikrolöcher entwickelt wurde. Anstelle eines geriffelten Metallbohrers wird bei dem Aufbau ein kontinuierlich rotierendes Hohlelektrodenrohr verwendet. Hersteller fertigen diese Rohre typischerweise aus hochleitfähigem Messing oder Kupfer.
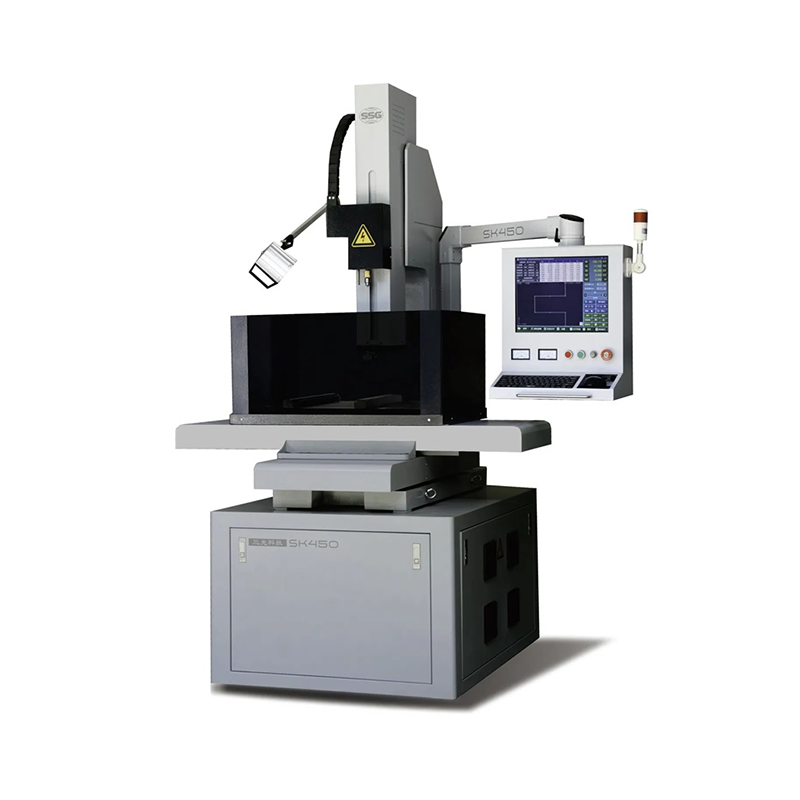
Während des Vorgangs wird eine spezielle dielektrische Flüssigkeit wie entionisiertes Wasser unter hohem Druck durch die Mitte der Hohlelektrode gepumpt. Eine computergesteuerte Stromversorgung erzeugt Tausende kontrollierte elektrische Entladungen pro Sekunde über einen mikroskopisch kleinen Spalt zwischen der Elektrodenspitze und dem Werkstück. Diese Funken erreichen Temperaturen von bis zu 12.000 Grad Celsius und verdampfen das Metall lokal augenblicklich. Gleichzeitig kühlt die dielektrische Hochdruckflüssigkeit die Bearbeitungszone und spült die verdampften Metallpartikel weg. Da moderne Luft- und Raumfahrtkomponenten hochkomplexe mehrachsige 3D-Geometrien aufweisen, sind Anlagen häufig auf Automatisierung angewiesen CNC-Erodiersysteme für kleine Löcher zur präzisen Bewegung der Elektrode über konturierte Turbinenoberflächen.
Betrachtet man die breitere Landschaft der Luft- und Raumfahrtfertigung, zeichnet sich ein klarer Trend hin zu einer höheren thermodynamischen Effizienz ab. Strahltriebwerke der nächsten Generation müssen heißer laufen, um einen besseren Treibstoffverbrauch und ein höheres Schub-Gewichts-Verhältnis zu erreichen. Diese Betriebsverlagerung erfordert deutlich komplexere Wärmemanagementsysteme.
Ingenieure entwerfen Turbinenschaufeln mit komplizierten nichtlinearen Kühlkanälen und geformten Diffusorlöchern, die mit herkömmlicher Bearbeitung einfach nicht realisierbar sind. Da Materialwissenschaftler immer härtere Einkristalllegierungen und Keramikmatrix-Verbundwerkstoffe einführen, um diesen extremen Umgebungen standzuhalten, nimmt die Abhängigkeit von mechanischem Bohren rapide ab. Die Industrie setzt aggressiv auf berührungslose thermisch-elektrische Bearbeitungslösungen. Dieser Übergang ist der einzig gangbare Weg, um strenge neue Designgeometrien und strenge metallurgische Standards zu erfüllen.
Um klar zu veranschaulichen, warum sich Luft- und Raumfahrthersteller von traditionellen Methoden abgewendet haben, ist es hilfreich, die grundlegenden Mechanismen beider Technologien gegenüberzustellen.
Besonderheit |
Mechanisches Bohren |
Funkenerosionsbearbeitung |
|---|---|---|
Werkzeugkontakt |
Hohe Reibung und starke Scherkräfte |
Kein physischer Kontakt |
Materialhärte |
Schnittgeschwindigkeit und Werkzeugstandzeit werden stark eingeschränkt |
Völlig irrelevant für die Schnittgeschwindigkeit |
Gratbildung |
Häufige innere Grate beim Austritt |
100 % gratfreier Ein- und Ausstieg |
Werkzeugverschleiß |
Schneller, unvorhersehbarer Abbau |
Vorhersehbarer, automatisch kompensierter Elektrodenverschleiß |
Maximales Seitenverhältnis |
Begrenzt, anfällig für starke Werkzeugablenkung |
Erreicht regelmäßig und einwandfrei 100:1 oder mehr |
Die größte Einschränkung beim mechanischen Bohren in der Mikrobearbeitung ist die physikalische Belastung, die auf das Werkzeug ausgeübt wird. Mikrobohrer haben oft einen Durchmesser von weniger als 1 mm und sind von Natur aus zerbrechlich. Beim Einpressen in eine harte Superlegierung übersteigt die Torsionsspannung häufig die strukturelle Integrität des Bohrers. Wenn im inneren Kühlkanal einer Turbinenschaufel ein Bohrer bricht, ist es nahezu unmöglich, ihn herauszuziehen, ohne das umgebende Metall zu beschädigen. Dies führt zu einem Ausschussteil.
Da es sich bei der Funkenerosion um einen berührungslosen Prozess handelt, berührt die Elektrode das Werkstück nie. Der den Spalt überbrückende elektrische Plasmakanal trägt das Material ab. Ohne physischen Widerstand, Torsionsspannung oder Reibung sind Werkzeugbrüche bei der Herstellung völlig ausgeschlossen. Dies ermöglicht es dem Bediener, Maschinen völlig unbeaufsichtigt zu betreiben.
Bei der klassischen Zerspanung gilt als Grundregel, dass das Schneidwerkzeug immer deutlich härter sein muss als das Werkstückmaterial. Während Luft- und Raumfahrtingenieure härtere Superlegierungen entwickeln, um die Triebwerkseffizienz zu steigern, haben mechanische Werkzeuge Schwierigkeiten, Schritt zu halten. Sogar diamantbeschichtete oder Vollhartmetallbohrer verschlechtern sich schnell, wenn sie der abrasiven Natur von einkristallinem Titan ausgesetzt werden.
Durch den Einsatz der elektrischen Entladungstechnologie wird das Härteproblem vollständig umgangen. Der Prozess beruht ausschließlich auf der elektrischen Leitfähigkeit des Materials und nicht auf seiner physikalischen Härte oder Zugfestigkeit. Unabhängig davon, ob sich die Turbinenschaufel im geglühten Zustand befindet oder nach der Wärmebehandlung vollständig gehärtet ist, erodiert die Elektrode das Material mit einer gleichmäßigen und vorhersehbaren Geschwindigkeit.
Kühllöcher in Turbinenschaufeln sind unglaublich schmal und relativ tief. Sie erfordern ein hohes Seitenverhältnis von Tiefe zu Durchmesser. Wenn ein mechanischer Bohrer versucht, ein tiefes Loch zu bohren, erfährt der lange, dünne Bohrer unweigerlich eine Durchbiegung. Unter Druck verbiegt es sich leicht, wodurch das Loch von seiner vorgesehenen Achse abweicht und möglicherweise die interne Kühlgeometrie beeinträchtigt.
Leistungsstark Small Hole EDM-Geräte zeichnen sich durch Tieflochbohren aus. Es können routinemäßig Seitenverhältnisse von 100:1 oder mehr ohne Werkzeugablenkung erreicht werden. Da keine physische Schnittkraft auf die Elektrode einwirkt, bleibt das Loch vollkommen gerade und entspricht den programmierten CNC-Koordinaten. Dadurch wird sichergestellt, dass die internen Durchgänge genau dort miteinander verbunden sind, wo es die Aerodynamik-Ingenieure vorgesehen haben.
Turbinenschaufeln zeichnen sich durch stark konturierte aerodynamische Profile aus. Kühllöcher müssen oft in spitzen Winkeln gebohrt werden, manchmal weniger als 20 Grad relativ zur Oberfläche, um sicherzustellen, dass die Kühlluft flach an der Schaufel anliegt.
Wenn ein mechanischer Bohrer eine schräg gekrümmte Metalloberfläche berührt, möchte die Spitze natürlich die Neigung hinunterrutschen. Dies erfordert spezielle Führungslöcher oder komplexe Befestigungen, um Oberflächenschäden zu verhindern. Umgekehrt senkt sich eine EDM-Elektrode einfach auf den programmierten Funkenstreckenabstand ab und beginnt mit der Erosion des Metalls. Der Funke springt direkt zum nächstgelegenen leitenden Punkt. Dies ermöglicht einen einwandfreien Einstieg auf jeder konturierten Oberfläche, ohne dass der teure Guss verrutscht oder zerkratzt wird.
Durch mechanisches Scheren wird das Metall auf mikroskopischer Ebene zerrissen. Wenn ein Bohrer die Austrittsseite eines Lochs durchbricht, drückt er unweigerlich Material nach außen und erzeugt einen scharfen Vorsprung, der als Grat bekannt ist. Bei Anwendungen in der Luft- und Raumfahrt sind innere Grate strengstens verboten. Sie stören den Luftstrom, erzeugen Turbulenzen und wirken als Spannungskonzentrationspunkte, die zu Metallermüdung führen können. Das manuelle Entfernen von Graten aus dem Inneren eines mikroskopisch kleinen geschlossenen Turbinenschaufelkanals ist praktisch unmöglich.
Bei der Funkenbearbeitung wird das Metall verdampft, anstatt es zu zerreißen. Dieser thermische Erosionsprozess hinterlässt einen sauberen Ein- und Ausgang. Das resultierende Loch sorgt für eine ungehinderte Fluiddynamik und ermöglicht, dass der Filmkühlungsprozess genau wie vorgesehen funktioniert, ohne dass teure sekundäre Entgratungsvorgänge erforderlich sind.
Die Herstellung einer Turbinenschaufel ist ein unglaublich ressourcenintensiver Prozess, lange bevor mit dem Bohren überhaupt begonnen wird. Das Feingießen, die gerichtete Erstarrung und das anfängliche Fräsen einer einkristallinen Superlegierungsklinge können Tausende von Dollar pro Einheit kosten.
Der Rückgriff auf mechanisches Bohren birgt in der Endphase der Produktion ein erhebliches finanzielles Risiko. Wenn ein billiger mechanischer Bohrer aus der Achse wandert, einen inneren Grat erzeugt oder im Kühlkanal abbricht, wird die teure Klinge sofort zu Metallschrott. Die mit dem mechanischen Mikrobohren verbundenen hohen Ausschussraten wirken sich erheblich auf die Gesamtrentabilität und den Ertrag von Fertigungslinien für die Luft- und Raumfahrt aus.
Mechanische Bohrer für Superlegierungen haben eine außergewöhnlich kurze Lebensdauer. Bei einigen anspruchsvollen Anwendungen kann es sein, dass ein Hochleistungs-Hartmetallbohrer nur eine Handvoll Löcher erfolgreich bearbeitet, bevor seine Schneidkanten über die akzeptablen Luft- und Raumfahrttoleranzen hinaus nachlassen. Hersteller müssen riesige Lagerbestände an teuren Bohrern vorhalten und Produktionslinien ständig anhalten, um Werkzeuge zu wechseln.
Im Gegensatz dazu sind Erodierelektroden kostengünstige, abschmelzbare Rohre aus Messing oder Kupfer. Während sich die Elektrode während des Funkenvorgangs langsam abnutzt, gleichen moderne CNC-Generatoren diesen Verschleiß automatisch und in Echtzeit aus. Die Kosten pro Bohrung werden drastisch reduziert und die Maschinenverfügbarkeit deutlich erhöht, sodass die Gesamtbetriebskosten sehr günstig sind.
Bei der Erforschung fortschrittlicher Lochherstellungstechnologien vergleichen Ingenieure häufig die Funkenerosion mit der elektrochemischen Bearbeitung. Während EDM thermische Energie nutzt, um Metall zu verdampfen, nutzt die elektrochemische Bearbeitung chemische Auflösung. Durch eine leitfähige Elektrolytlösung wird ein elektrischer Strom geleitet, der das Werkstück Atom für Atom chemisch auflöst. Dieser Prozess hinterlässt keinerlei Wärmeeinflusszone und kann mit individuell geformten Werkzeugen mehrere Löcher gleichzeitig bearbeiten.
Die elektrochemische Bearbeitung ist außergewöhnlich schnell für die Massenproduktion identischer Teile in großen Stückzahlen. Allerdings sind die Werkzeug- und Einrichtungskosten unerschwinglich hoch und der Prozess erfordert den Umgang mit stark korrosiven Chemikalien. Für die meisten Luft- und Raumfahrthersteller, die sich mit Rapid Prototyping, unterschiedlichen Lochmustern oder kleinen bis mittleren Losgrößen beschäftigen, Das fortschrittliche Small Hole EDM ist wesentlich flexibler und kostengünstiger. Es verwendet kostengünstige Standard-Rohrelektroden anstelle von speziell geformten Werkzeugen und bietet so die erforderliche Präzision ohne große Vorabinvestitionen.
Investitionen in fortschrittliche Bearbeitungstechnologie erfordern ein Verständnis der spezifischen Anforderungen der Turbinenschaufelproduktion. Nicht alle Maschinen verfügen über die für Luft- und Raumfahrtanwendungen erforderliche Präzision. Bei der Bewertung von Geräten müssen Ingenieure bestimmte technische Parameter priorisieren, um eine zuverlässige Produktion sicherzustellen.
Konkret ein robustes Eine CNC-Erodiermaschine für kleine Löcher sollte Mehrachsenfähigkeiten bieten, typischerweise 5- oder 6-Achsen, um das Werkstück für komplexe Winkellöcher präzise zu positionieren. Suchen Sie nach Systemen, die Elektrodendurchmesser von 0,15 mm bis 3,0 mm verarbeiten können, um ein breites Spektrum an Kühllochspezifikationen abzudecken.
Darüber hinaus ist die Durchbrucherkennung ein entscheidendes Merkmal. Fortschrittliche Sensoren erfassen genau in einer Millisekunde, in welcher Elektrode die Innenwand der Turbinenschaufel durchbricht. Das System ändert die Funkenenergie sofort, um eine Beschädigung der gegenüberliegenden Innenwand zu verhindern. Darüber hinaus ermöglichen Funktionen wie ein automatischer Elektrodenwechsler einen unbeaufsichtigten Dauerbetrieb, wodurch Ausfallzeiten minimiert und der Gesamtertrag maximiert werden. Außerdem sind hochwertige Stromgeneratoren erforderlich, um die Wärmeeinflusszone zu minimieren und die Einhaltung strenger metallurgischer Standards für die Luft- und Raumfahrt sicherzustellen.
Während der Luft- und Raumfahrtsektor einen Großteil der Innovationen in der Mikrolochbearbeitung vorantreibt, lassen sich diese Fähigkeiten perfekt auf mehrere andere Hochpräzisionsindustrien übertragen. In der Automobil- und Schwermaschinenbranche benötigen Diesel-Einspritzdüsen mikroskopisch kleine, perfekt glatte Löcher, um den Kraftstoff unter extremem Druck effizient zu zerstäuben. Mechanische Bohrer haben Probleme mit dem gehärteten Stahl, der in diesen Einspritzdüsen verwendet wird, weshalb Funkenerosion zur Standardlösung wird.
Ebenso verlässt sich die Medizingeräteindustrie auf diese Technologie, um chirurgische Werkzeuge und orthopädische Titanimplantate herzustellen. Die gratfreie Oberfläche garantiert, dass beim Patienten keine mikroskopisch kleinen Metallspäne zurückbleiben. Der berührungslose Prozess stellt sicher, dass empfindliche dünnwandige medizinische Instrumente während der Herstellung nicht gequetscht oder verformt werden. Darüber hinaus nutzen Werkzeug- und Formenbaubetriebe diese Systeme überall, um hochpräzise Startlöcher für Drahterodiervorgänge zu erstellen.
Die extremen Umgebungsbedingungen moderner Düsentriebwerke erfordern Materialien, die die absoluten Grenzen der Metallurgie überschreiten. Der Versuch, diese gehärteten Superlegierungen mit herkömmlichen mechanischen Bohrern zu bearbeiten, birgt inakzeptable Risiken, die von gebrochenen Werkzeugen und zerstörten Gussteilen bis hin zu beeinträchtigter Luftstromdynamik reichen. Die Funkenerosion hat sich als endgültige Lösung für die Luft- und Raumfahrtfertigung erwiesen.
Durch den Ersatz physikalischer Reibung durch kontrollierte thermische Erosion erhalten Hersteller die Möglichkeit, unabhängig von der Materialhärte tiefer, sauberer und genauer auf komplex gekrümmten Oberflächen zu bohren. Der Übergang zu dieser fortschrittlichen Technologie ist eine grundlegende Voraussetzung für die Herstellung sicherer, zuverlässiger und hocheffizienter Turbinenschaufeln, die die heutige Luft- und Raumfahrtindustrie antreiben.
Wenn Ihre Produktionslinie mit hohen Ausschussraten, überhöhten Werkzeugkosten oder Präzisionsproblemen bei gehärteten Legierungen zu kämpfen hat, ist die Verbesserung Ihrer Bearbeitungsmöglichkeiten der nächste logische Schritt. Entdecken Sie Hochleistungslösungen, die genau auf Ihre Spezifikationen zugeschnitten sind, indem Sie SSG EDM besuchen, um die richtige Ausrüstung für Ihre Einrichtung zu finden.
Abhängig von der verwendeten Elektrode und der Präzision der Maschine können mit dieser Technologie normalerweise Löcher mit einem Durchmesser von 0,1 bis 0,15 mm gebohrt werden. Spezielle Mikroerosionsmaschinen können noch kleinere Durchmesser erreichen und eignen sich daher perfekt für komplexe Anwendungen in der Luft- und Raumfahrt sowie in der Medizin.
Ja. Da es sich grundsätzlich um einen thermischen Prozess handelt, entsteht entlang der Lochkante eine mikroskopisch kleine Wärmeeinflusszone, auch Recast-Schicht genannt. Moderne CNC-Generatoren steuern jedoch die Funkenenergie und -dauer streng, um diese Schicht extrem dünn zu halten und sicherzustellen, dass sie innerhalb der strengen metallurgischen Toleranzen der Luft- und Raumfahrtindustrie bleibt.
Bei weichen Metallen wie Standardaluminium oder ungehärtetem Stahl ist das mechanische Bohren normalerweise schneller. Bei der Arbeit mit Luft- und Raumfahrt-Superlegierungen wie Inconel, Waspaloy oder einkristallinem Titan ist die Funkenerosion jedoch deutlich schneller und wesentlich zuverlässiger. Mechanische Bohrer müssen mit unglaublich langsamen Vorschubgeschwindigkeiten laufen, um ein Brechen dieser Hartmetalle zu verhindern, während der elektrische Prozess unabhängig von der Härte eine hohe, konstante Schnittgeschwindigkeit aufrechterhält.
Voraussetzung für dieses Verfahren ist lediglich, dass das Werkstück elektrisch leitfähig ist. Solange das Material Strom leitet, lässt es sich unabhängig von seiner physikalischen Härte mühelos bearbeiten. Dazu gehören Standardstahl, Titan, Inconel, Wolframcarbid, Aluminium und verschiedene fortschrittliche Luft- und Raumfahrtlegierungen.
Bei der Durchbrucherkennung werden hochempfindliche Sensoren im Stromgenerator eingesetzt, um den Spannungs- und Stromabfall über der Funkenstrecke zu überwachen. Genau in der Millisekunde, in der die Elektrode die Innenwand eines Hohlraums durchdringt, ändert sich der elektrische Widerstand. Die Maschine erkennt diese Verschiebung sofort und reduziert die Leistung oder zieht die Elektrode zurück, um ein Auftreffen auf die gegenüberliegende Innenwand zu verhindern.
Ja. Während röhrenförmige Elektroden perfekt runde Löcher erzeugen, verwenden Luft- und Raumfahrtingenieure dieses Verfahren häufig zum Bohren des tiefen Primärkühlkanals. Sobald das Pilotloch eingerichtet ist, können Hersteller spezielle Senkerodiermaschinen mit geformten Elektroden verwenden, um die aufgeweiteten Diffusorformen an der Oberfläche der Turbinenschaufel zu erzeugen und so den aerodynamischen Filmkühlungseffekt zu optimieren.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


