
Просмотры: 0 Автор: Редактор сайта Время публикации: 21.10.2026 Происхождение: Сайт


Работа современного реактивного двигателя на высоте 30 000 футов создает исключительно враждебную среду. Температуры обычно превышают физическую температуру плавления металлических компонентов внутри камеры сгорания. Передовые технологии управления температурным режимом являются решающим фактором выживания этих двигателей, чтобы они могли работать безопасно и эффективно.
Основной механизм защиты от такой сильной жары известен как пленочное охлаждение. Этот сложный гидродинамический процесс требует сотен микроскопических, высокоточных отверстий, прорезанных непосредственно в аэродинамических поверхностях лопаток турбины. Эти лезвия выкованы из современных суперсплавов, таких как инконель, сплавы Рене и монокристаллический титан. Инженеры разрабатывают эти материалы специально, чтобы противостоять нагреву и деформации. Попытка пробить эти закаленные материалы традиционными спиральными сверлами создает инженерный кошмар. Операторы сталкиваются с постоянными поломками инструментов, серьезными повреждениями поверхности и неприемлемым процентом брака.
Аэрокосмическая промышленность полагается на электроэрозионную обработку как на окончательное решение этого узкого места в производстве. Используя термоэлектрическую эрозию, а не физическое трение, эта технология обеспечивает непревзойденную точность. Он полностью исключает механический износ инструмента и выполняет безупречные микроотверстия на сложных криволинейных поверхностях.
Нулевой физический контакт: процесс искровой эрозии полностью исключает физическое трение и скручивающее напряжение, которые вызывают поломку микросверла.
Независимость от твердости: эта технология позволяет обрабатывать суперсплавы любой твердости для аэрокосмической отрасли без ущерба для скорости резания или точности размеров.
Экстремальные соотношения сторон: операторы достигают невероятного соотношения глубины к диаметру, создавая идеально прямые отверстия для охлаждения под крутыми углами без отклонения инструмента.
Экономическая эффективность: переход от механического сверления к электроэрозионной обработке значительно снижает процент дорогостоящих отходов и устраняет постоянные затраты на замену изношенного режущего инструмента.
Чтобы полностью понять, почему так важна прецизионная обработка, необходимо сначала понять гидродинамику пленочного охлаждения. Когда газовая турбина работает, дымовые газы, проходящие через лопатки высокого давления, достаточно горячие, чтобы расплавить металл. Пленочное охлаждение предотвращает этот катастрофический отказ за счет стравливания относительно более холодного воздуха из секции компрессора двигателя. Этот воздух проходит через внутренние полые каналы лезвия и выходит через микроскопические отверстия снаружи.
Когда этот более холодный воздух выходит, он создает тонкий защитный пограничный слой на поверхности металла. Этот пограничный слой действует как тепловой барьер. Он изолирует лезвие от разрушительных дымовых газов. Для правильного формирования этой аэродинамической пленки охлаждающие отверстия должны быть расположены с абсолютной точностью. Они должны быть расположены под точным углом относительно воздушного потока и не иметь внутренних заусенцев, которые могли бы нарушить динамику жидкости. Даже микроскопическое отклонение в геометрии отверстия может вызвать турбулентность воздушного потока, что приведет к появлению локальных горячих точек и быстрой деградации двигателя.
Лопатки турбины не фрезеруются из стандартных стальных или алюминиевых блоков. Литейные заводы отливают их из современных суперсплавов на основе никеля и монокристаллических структур, предназначенных для поддержания высокой прочности на разрыв при экстремальных термических нагрузках. Такие материалы, как Inconel 718 и Waspaloy, обладают невероятной устойчивостью к ползучести при высоких температурах и усталостной долговечностью.
Однако именно металлургические свойства, которые делают эти суперсплавы идеальными для реактивных двигателей, делают их невероятно трудными для обработки. Когда традиционные механические сверла пытаются разрезать эти металлы, сплавы имеют тенденцию быстро затвердевать. Трение генерирует интенсивное локализованное тепло. Это приводит к дальнейшему затвердеванию суперсплава в месте резки, и металлическая стружка буквально приваривается к канавкам сверла. Эта динамика приводит к чрезмерному износу инструмента, высоким силам резания и чрезвычайно высокой вероятности поломки микросверла внутри дорогой отливки.
В отличие от традиционных методов, основанных на физических силах сдвига, это специализированный нетрадиционный процесс обработки, разработанный специально для создания глубоких и точных микроотверстий. Вместо рифленого металлического сверла в установке используется непрерывно вращающаяся полая электродная трубка. Производители обычно изготавливают эти трубки из высокопроводящей латуни или меди.
Во время операции через центр полого электрода под высоким давлением прокачивается специализированная диэлектрическая жидкость, такая как деионизированная вода. Компьютеризированный источник питания генерирует тысячи контролируемых электрических разрядов в секунду через микроскопический зазор между кончиком электрода и заготовкой. Эти искры достигают температуры до 12 000 градусов по Цельсию, мгновенно испаряя металл в строго локализованной области. Одновременно диэлектрическая жидкость под высоким давлением охлаждает зону обработки и смывает испаренные частицы металла. Поскольку современные аэрокосмические компоненты имеют очень сложную многоосную трехмерную геометрию, предприятия часто полагаются на автоматизированные системы. Системы электроэрозионной обработки малых отверстий с ЧПУ для точного перемещения электрода по контурным поверхностям турбины.
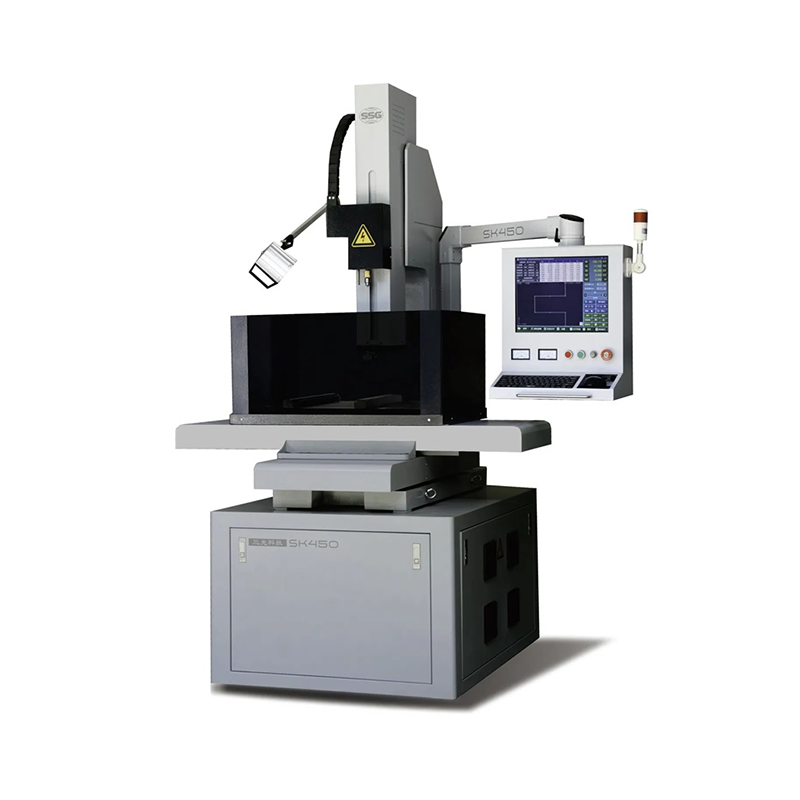
Глядя на более широкую картину аэрокосмического производства, можно заметить явную тенденцию к более высокому термодинамическому КПД. Реактивные двигатели следующего поколения должны работать с большей температурой, чтобы обеспечить лучшую экономию топлива и более высокую тяговооруженность. Этот сдвиг в работе требует значительно более сложных систем управления температурным режимом.
Инженеры проектируют турбинные лопатки со сложными нелинейными охлаждающими каналами и диффузорными отверстиями определенной формы, которые традиционная механическая обработка просто не может выполнить. По мере того, как ученые-материаловеды внедряют еще более прочные монокристаллические сплавы и композиты с керамической матрицей, чтобы выдержать эти экстремальные условия, зависимость от механического сверления быстро уменьшается. Промышленность активно внедряет решения для бесконтактной термоэлектрической обработки. Этот переход является единственным реальным путем к соблюдению строгих требований к новой геометрии конструкции и строгим металлургическим стандартам.
Чтобы ясно проиллюстрировать, почему производители аэрокосмической отрасли отошли от традиционных методов, полезно сравнить фундаментальную механику обеих технологий.
Особенность |
Механическое бурение |
Электроэрозионная обработка |
|---|---|---|
Контакт с инструментом |
Высокое трение и большие силы сдвига |
Нулевой физический контакт |
Твердость материала |
Сильно ограничивает скорость резания и срок службы инструмента. |
Совершенно не зависит от скорости резания. |
Образование заусенцев |
Частые внутренние заусенцы на выходе |
100% вход и выход без заусенцев |
Износ инструмента |
Быстрая и непредсказуемая деградация |
Предсказуемый, автоматически компенсируемый износ электродов |
Максимальное соотношение сторон |
Ограниченное, склонное к сильному отклонению инструмента |
Обычно безупречно достигает соотношения 100:1 или выше. |
Наиболее существенным ограничением механического сверления при микрообработке является физическое напряжение, прикладываемое к инструменту. Микросверла часто имеют диаметр менее 1 мм и по своей природе хрупкие. При вдавливании в твердый суперсплав напряжение скручивания часто превышает структурную целостность долота. Если во внутреннем канале охлаждения турбинной лопатки сломается бита, извлечь его, не повредив окружающий металл, практически невозможно. В результате получается бракованная деталь.
Поскольку искровая эрозия является бесконтактным процессом, электрод никогда не касается заготовки. Электрический плазменный канал, перекрывающий зазор, удаляет материал. Без физического сопротивления, скручивающего напряжения или трения поломка инструмента полностью исключается из уравнения производства. Это позволяет операторам управлять машинами без присмотра с полной уверенностью.
В традиционной механической обработке основное правило гласит, что режущий инструмент всегда должен быть значительно тверже материала заготовки. В то время как аэрокосмические инженеры разрабатывают более прочные суперсплавы для повышения эффективности двигателей, механическая оснастка с трудом успевает за ними. Даже сверла с алмазным покрытием или твердосплавные сверла быстро разрушаются под воздействием абразивной природы монокристаллического титана.
Внедрение электроразрядной технологии полностью обходит проблему твердости. Этот процесс полностью зависит от электропроводности материала, а не от его физической твердости или прочности на разрыв. Независимо от того, находится ли лопатка турбины в отожженном состоянии или полностью закалена после термообработки, электрод будет разрушать материал с постоянной и предсказуемой скоростью.
Охлаждающие отверстия в лопатках турбины невероятно узкие и относительно глубокие. Они требуют высокого соотношения глубины к диаметру. Когда механическая дрель пытается проделать глубокое отверстие, длинное тонкое сверло неизбежно отклоняется. Он слегка прогибается под давлением, в результате чего отверстие отклоняется от намеченной оси и потенциально нарушает геометрию внутреннего охлаждения.
Высокая производительность Электроэрозионное оборудование для малых отверстий превосходно справляется с сверлением глубоких отверстий. Он может обычно достигать соотношения сторон 100:1 или выше без какого-либо отклонения инструмента. Поскольку на электрод не действует физическая сила резания, отверстие остается идеально прямым и соответствует запрограммированным координатам ЧПУ. Это гарантирует, что внутренние каналы соединятся именно там, где предполагали инженеры по аэродинамике.
Лопатки турбины имеют четко очерченный аэродинамический профиль. Отверстия для охлаждения часто необходимо просверливать под острыми углами, иногда менее 20 градусов относительно поверхности, чтобы охлаждающий воздух ровно прилегал к лезвию.
Когда механическое сверло касается изогнутой металлической поверхности, его кончик естественным образом пытается соскользнуть вниз по склону. Для этого требуются специальные направляющие отверстия или сложное крепление для предотвращения повреждения поверхности. И наоборот, электрод EDM просто опускается на запрограммированное расстояние искрового промежутка и начинает эрозию металла. Искра попадает прямо в ближайшую проводящую точку. Это обеспечивает безупречный вход на любую контурную поверхность, не скользя и не царапая дорогую отливку.
Механическая резка разрывает металл на микроскопическом уровне. Когда сверло пробивает выходную часть отверстия, оно неизбежно выталкивает материал наружу, создавая острый выступ, известный как заусенец. В аэрокосмической промышленности внутренние заусенцы строго запрещены. Они нарушают поток воздуха, создают турбулентность и действуют как точки концентрации напряжений, которые могут привести к усталости металла. Удаление заусенцев вручную изнутри микроскопического закрытого канала лопаток турбины практически невозможно.
Искровая обработка испаряет металл, а не разрывает его. Этот процесс термической эрозии оставляет чистый вход и выход. Полученное отверстие обеспечивает беспрепятственную динамику жидкости, позволяя процессу пленочного охлаждения работать точно так, как задумано, без необходимости дорогостоящих вторичных операций по удалению заусенцев.
Изготовление турбинной лопатки — невероятно ресурсоемкий процесс задолго до начала этапа бурения. Литье по выплавляемым моделям, направленная затвердевание и первоначальное фрезерование лопатки из монокристаллического суперсплава могут стоить тысячи долларов за единицу.
Использование механического бурения сопряжено с существенным финансовым риском на заключительных стадиях добычи. Если дешевое механическое сверло отклоняется от оси, создает внутренние заусенцы или ломается внутри канала охлаждения, дорогое лезвие мгновенно превращается в металлолом. Высокий уровень брака, связанный с механическим микросверлением, серьезно влияет на общую прибыльность и производительность линий аэрокосмического производства.
Механические сверла, используемые для обработки суперсплавов, имеют исключительно короткий срок службы. В некоторых сложных случаях высокопроизводительное твердосплавное сверло может успешно проделать лишь несколько отверстий, прежде чем его режущие кромки ухудшятся и превысят допустимые допуски в аэрокосмической отрасли. Производителям приходится поддерживать огромные запасы дорогих сверл и постоянно останавливать производственные линии для замены инструментов.
Напротив, электроды для электроэрозионной обработки представляют собой недорогие расходуемые трубки, изготовленные из латуни или меди. Хотя электрод медленно изнашивается в процессе искрения, современные генераторы с ЧПУ автоматически компенсируют этот износ в режиме реального времени. Стоимость одного отверстия значительно снижается, а время безотказной работы машины значительно увеличивается, что делает общую стоимость владения очень выгодной.
Изучая передовые технологии изготовления отверстий, инженеры часто сравнивают искровую эрозию с электрохимической обработкой. В то время как электроэрозионная обработка использует тепловую энергию для испарения металла, электрохимическая обработка использует химическое растворение. Электрический ток пропускают через проводящий раствор электролита, который химически растворяет заготовку атом за атомом. Этот процесс не оставляет абсолютно никаких зон термического влияния и позволяет одновременно обрабатывать несколько отверстий с использованием инструментов индивидуальной формы.
Электрохимическая обработка является исключительно быстрой для массового производства идентичных деталей в больших объемах. Однако затраты на оснастку и установку непомерно высоки, а процесс требует работы с высококоррозионными химикатами. Для большинства производителей аэрокосмической продукции, занимающихся быстрым созданием прототипов, различной схемой расположения отверстий или производством небольших и средних партий, усовершенствованная электроэрозионная обработка малых отверстий значительно более гибкая и экономичная. В нем используются стандартные недорогие трубчатые электроды, а не изготовленные по индивидуальному заказу инструменты, что обеспечивает необходимую точность без огромных первоначальных капиталовложений.
Инвестиции в передовые технологии обработки требуют понимания конкретных требований производства турбинных лопаток. Не все машины обладают точностью, необходимой для аэрокосмического применения. При оценке оборудования инженеры должны уделять первоочередное внимание конкретным техническим параметрам, чтобы обеспечить надежное производство.
В частности, прочный Электроэрозионный станок с ЧПУ для малых отверстий должен обладать многоосными возможностями, обычно 5- или 6-осевыми, для точного позиционирования заготовки для отверстий со сложными углами. Ищите системы, способные работать с электродами диаметром от 0,15 мм до 3,0 мм, чтобы охватить широкий диапазон характеристик охлаждающих отверстий.
Кроме того, обнаружение прорывов является важной функцией. Усовершенствованные датчики определяют точную миллисекунду, когда электрод пробивает внутреннюю стенку лопатки турбины. Система мгновенно изменяет энергию искры, чтобы предотвратить повреждение противоположной внутренней стенки. Кроме того, такие функции, как автоматическое устройство смены электродов, обеспечивают непрерывную работу без присмотра, сводя к минимуму время простоя и максимизируя общий выход продукции. Высокопроизводительные генераторы энергии также необходимы для минимизации зоны термического влияния, обеспечивая соответствие строгим стандартам аэрокосмической металлургии.
В то время как аэрокосмический сектор является движущей силой инноваций в области обработки микроотверстий, эти возможности прекрасно применимы и в ряде других высокоточных отраслей. В автомобильном и тяжелом машиностроении форсунки дизельных топливных форсунок требуют микроскопических идеально гладких отверстий для эффективного распыления топлива под экстремальным давлением. Механические сверла борются с закаленной сталью, используемой в этих форсунках, поэтому искровая эрозия является стандартным выбором.
Аналогичным образом, промышленность медицинского оборудования использует эту технологию для обработки хирургических инструментов и титановых ортопедических имплантатов. Отделка без заусенцев гарантирует, что на теле пациента не останется микроскопических металлических частиц. Бесконтактный процесс гарантирует, что деликатные тонкостенные медицинские инструменты не будут сплющены или деформированы во время производства. Кроме того, мастерские по производству инструментов и штампов повсеместно используют эти системы для создания высокоточных начальных отверстий для операций резки проволокой.
Экстремальные условия эксплуатации современных реактивных двигателей требуют материалов, которые выходят за рамки металлургии. Попытка обработать эти закаленные суперсплавы традиционными механическими сверлами сопряжена с неприемлемыми рисками, начиная от поломки инструментов и разрушения отливок и заканчивая ухудшением динамики воздушного потока. Искровая эрозия зарекомендовала себя как окончательное решение для аэрокосмической промышленности.
Заменив физическое трение контролируемой термической эрозией, производители получают возможность сверлить глубже, чище и точнее на сложных изогнутых поверхностях, независимо от твердости материала. Переход на эту передовую технологию является фундаментальным требованием для производства безопасных, надежных и высокоэффективных турбинных лопаток, которые используются в современной аэрокосмической промышленности.
Если ваша производственная линия сталкивается с высоким процентом брака, чрезмерными затратами на инструменты или проблемами с точностью при обработке закаленных сплавов, следующим логическим шагом будет расширение возможностей обработки. Изучите высокопроизводительные решения, точно соответствующие вашим спецификациям, посетив SSG EDM, чтобы найти подходящее оборудование для вашего предприятия.
В зависимости от конкретного используемого электрода и точности станка с помощью этой технологии обычно можно сверлить отверстия диаметром от 0,1 до 0,15 мм. Специализированные станки для микроэрозионной обработки позволяют получать еще меньшие диаметры, что делает их идеальными для сложных аэрокосмических и медицинских применений.
Да. Поскольку по своей сути это термический процесс, он создает микроскопическую зону термического воздействия, также известную как слой повторной отливки, вдоль края отверстия. Однако современные генераторы с ЧПУ жестко контролируют энергию и продолжительность искры, чтобы сохранить этот слой чрезвычайно тонким и обеспечить его соответствие строгим допускам аэрокосмической металлургии.
Для мягких металлов, таких как стандартный алюминий или незакаленная сталь, механическое сверление обычно происходит быстрее. Однако при работе с авиационно-космическими суперсплавами, такими как Inconel, Waspaloy или монокристаллический титан, искровая эрозия происходит значительно быстрее и намного надежнее. Механические сверла должны работать с невероятно низкой скоростью подачи, чтобы предотвратить разрушение этих твердых металлов, тогда как электрический процесс поддерживает высокую постоянную скорость резания независимо от твердости.
Единственное требование для этого процесса – заготовка должна быть электропроводной. Поскольку материал проводит электричество, его можно легко обрабатывать, независимо от его физической твердости. Сюда входят стандартная сталь, титан, инконель, карбид вольфрама, алюминий и различные современные аэрокосмические сплавы.
Для обнаружения пробоя используются высокочувствительные датчики внутри генератора энергии, которые контролируют падение напряжения и тока на искровом промежутке. Точная миллисекунда, когда электрод пробивает внутреннюю стенку полой полости, изменяет электрическое сопротивление. Аппарат мгновенно обнаруживает это смещение и снижает мощность или втягивает электрод, чтобы предотвратить удар о противоположную внутреннюю стенку.
Да. В то время как трубчатые электроды создают идеально круглые отверстия, инженеры аэрокосмической отрасли часто используют этот процесс для сверления глубокого канала первичного охлаждения. После того, как пилотное отверстие установлено, производители могут использовать специальную электроэрозионную обработку с профилированными электродами для создания расширяющихся форм диффузора на поверхности лопаток турбины, оптимизируя эффект аэродинамического пленочного охлаждения.
 НВ400
 НВ600
 НВ800
 ЛА350А
 ЛА500А
 ЛА800
 ЕВ450
 ЕА500А
 EB650N
 DS703C
 СК450


