
Visualizações: 0 Autor: Editor do site Horário de publicação: 21/10/2026 Origem: Site


Operar um motor a jato moderno a 30.000 pés cria um ambiente excepcionalmente hostil. As temperaturas ultrapassam rotineiramente o ponto de fusão físico dos componentes metálicos dentro da câmara de combustão. Tecnologias avançadas de gerenciamento térmico são uma questão crítica de sobrevivência para que esses motores funcionem com segurança e eficiência.
O principal mecanismo de defesa contra esse calor extremo é conhecido como resfriamento do filme. Este intrincado processo de dinâmica de fluidos requer centenas de furos microscópicos e altamente precisos usinados diretamente nas superfícies aerodinâmicas das pás da turbina. Essas lâminas são forjadas a partir de superligas avançadas como Inconel, ligas Rene e titânio monocristalino. Os engenheiros projetam esses materiais especificamente para resistir ao calor e à deformação. Tentar perfurar esses materiais endurecidos com brocas helicoidais tradicionais cria um pesadelo de engenharia. Os operadores enfrentam quebras constantes de ferramentas, danos superficiais graves e taxas de refugo inaceitáveis.
A indústria aeroespacial confia na Usinagem por Descarga Elétrica como a solução definitiva para esse gargalo de fabricação. Ao utilizar a erosão termoelétrica em vez da fricção física, esta tecnologia oferece uma precisão incomparável. Elimina completamente o desgaste mecânico da ferramenta e executa microfuros perfeitos em superfícies curvas complexas.
Contato físico zero: O processo de erosão por faísca elimina completamente o atrito físico e a tensão de torção que causam a quebra da microbroca.
Independência de dureza: Esta tecnologia usina superligas aeroespaciais de qualquer dureza sem sacrificar a velocidade de corte ou a precisão dimensional.
Proporções de aspecto extremas: Os operadores alcançam proporções incríveis entre profundidade e diâmetro, produzindo furos de resfriamento perfeitamente retos em ângulos acentuados sem deflexão da ferramenta.
Eficiência de custos: A transição da perfuração mecânica para a erosão por centelha reduz significativamente as dispendiosas taxas de refugo e elimina o custo contínuo de substituição de ferramentas de corte desgastadas.
Para compreender completamente por que a usinagem de precisão é vital, é preciso primeiro compreender a dinâmica dos fluidos do resfriamento do filme. Quando uma turbina a gás opera, os gases de combustão que fluem pelas pás de alta pressão são quentes o suficiente para liquefazer o metal. O resfriamento do filme evita essa falha catastrófica ao sangrar o ar relativamente mais frio da seção do compressor do motor. Esse ar passa pelas passagens ocas internas da lâmina e é expelido por orifícios microscópicos na parte externa.
À medida que esse ar mais frio sai, ele cria uma fina camada protetora sobre a superfície do metal. Esta camada limite atua como uma barreira térmica. Ele isola a lâmina dos gases de combustão destrutivos. Para que esta película aerodinâmica se forme corretamente, os orifícios de refrigeração devem ser posicionados com absoluta precisão. Eles devem estar perfeitamente inclinados em relação ao fluxo de ar e livres de quaisquer rebarbas internas que possam perturbar a dinâmica dos fluidos. Mesmo um desvio microscópico na geometria do furo pode causar turbulência no fluxo de ar, levando a pontos quentes localizados e à rápida degradação do motor.
As pás da turbina não são fresadas em blocos padrão de aço ou alumínio. As fundições os fundem a partir de superligas avançadas à base de níquel e estruturas monocristalinas projetadas para manter alta resistência à tração sob estresse térmico extremo. Materiais como Inconel 718 e Waspaloy possuem incrível resistência à fluência em altas temperaturas e resistência à fadiga.
No entanto, as propriedades metalúrgicas exatas que tornam essas superligas ideais para motores a jato tornam-nas incrivelmente difíceis de usinar. Quando as brocas mecânicas tradicionais tentam cortar esses metais, as ligas tendem a endurecer rapidamente. O atrito gera intenso calor localizado. Isso faz com que a superliga endureça ainda mais no local de corte e os cavacos de metal literalmente se soldem aos canais da broca. Essa dinâmica leva ao desgaste excessivo da ferramenta, altas forças de corte e uma probabilidade notavelmente alta de a microbroca quebrar dentro da peça fundida cara.
Ao contrário dos métodos tradicionais que dependem de forças de cisalhamento físicas, este é um processo de usinagem especializado não tradicional, projetado especificamente para criar microfuros profundos e precisos. Em vez de uma broca de metal canelado, a configuração usa um tubo de eletrodo oco em rotação contínua. Os fabricantes normalmente fabricam esses tubos em latão ou cobre altamente condutivo.
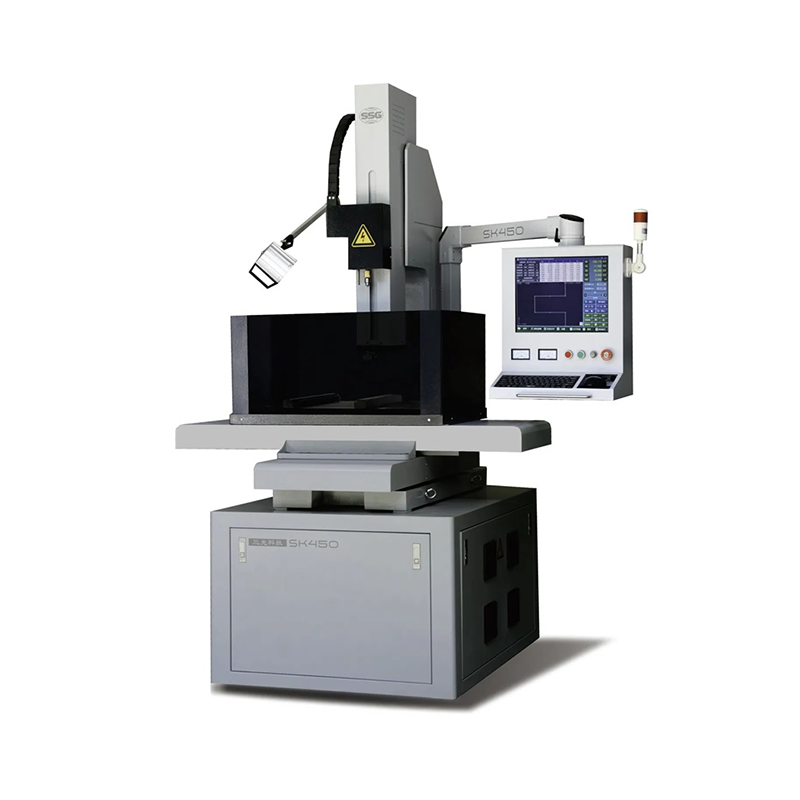
Durante a operação, um fluido dielétrico especializado, como água deionizada, é bombeado em alta pressão através do centro do eletrodo oco. Uma fonte de alimentação computadorizada gera milhares de descargas elétricas controladas por segundo através de um espaço microscópico entre a ponta do eletrodo e a peça de trabalho. Estas faíscas atingem temperaturas de até 12.000 graus Celsius, vaporizando instantaneamente o metal em uma área altamente localizada. Simultaneamente, o fluido dielétrico de alta pressão resfria a zona de usinagem e elimina as partículas metálicas vaporizadas. Como os componentes aeroespaciais modernos apresentam geometrias 3D multieixos altamente complexas, as instalações muitas vezes dependem de sistemas automatizados Sistemas CNC Small Hole EDM para articular o eletrodo com precisão nas superfícies contornadas da turbina.
Olhando para o panorama mais amplo da fabricação aeroespacial, surge uma tendência clara em direção a uma maior eficiência termodinâmica. Os motores a jato da próxima geração devem funcionar mais quentes para alcançar melhor economia de combustível e maiores relações empuxo-peso. Esta mudança operacional exige sistemas de gerenciamento térmico significativamente mais complexos.
Os engenheiros estão projetando pás de turbina com passagens de resfriamento não lineares complexas e orifícios difusores moldados que a usinagem tradicional simplesmente não consegue executar. À medida que os cientistas de materiais introduzem ligas monocristalinas e compósitos de matriz cerâmica ainda mais resistentes para sobreviver a esses ambientes extremos, a dependência da perfuração mecânica está diminuindo rapidamente. A indústria está adotando agressivamente soluções de usinagem termoelétrica sem contato. Essa transição é o único caminho viável para atender às novas geometrias de projeto rigorosas e aos rigorosos padrões metalúrgicos.
Para ilustrar claramente por que os fabricantes aeroespaciais se afastaram dos métodos tradicionais, é útil contrastar a mecânica fundamental de ambas as tecnologias.
Recurso |
Perfuração Mecânica |
Usinagem por Erosão por Faísca |
|---|---|---|
Contato da ferramenta |
Alta fricção e forças de cisalhamento pesadas |
Contato físico zero |
Dureza do material |
Limita severamente a velocidade de corte e a vida útil da ferramenta |
Completamente irrelevante para a velocidade de corte |
Formação de rebarbas |
Rebarbas internas frequentes na saída |
Entrada e saída 100% livre de rebarbas |
Desgaste da ferramenta |
Degradação rápida e imprevisível |
Desgaste do eletrodo previsível e compensado automaticamente |
Proporção máxima |
Limitado, propenso a desvios severos da ferramenta |
Atinge rotineiramente 100:1 ou superior sem falhas |
A limitação mais significativa da furação mecânica na microusinagem é o estresse físico aplicado à ferramenta. As microbrocas geralmente medem menos de 1 mm de diâmetro e são inerentemente frágeis. Quando forçada em uma superliga dura, a tensão de torção frequentemente excede a integridade estrutural da broca. Se uma broca quebrar dentro do canal de resfriamento interno de uma pá de turbina, extraí-la sem danificar o metal circundante é quase impossível. Isso resulta em uma peça descartada.
Como a erosão por centelha é um processo sem contato, o eletrodo nunca toca a peça de trabalho. O canal de plasma elétrico que preenche a lacuna remove o material. Sem resistência física, tensão de torção ou fricção, a quebra da ferramenta é completamente eliminada da equação de fabricação. Isto permite que os operadores operem máquinas sem supervisão com total confiança.
Na usinagem tradicional, a regra fundamental estabelece que a ferramenta de corte deve ser sempre significativamente mais dura que o material da peça. À medida que os engenheiros aeroespaciais desenvolvem superligas mais resistentes para aumentar a eficiência do motor, as ferramentas mecânicas lutam para acompanhar o ritmo. Mesmo as brocas com cobertura de diamante ou de metal duro degradam-se rapidamente quando submetidas à natureza abrasiva do titânio monocristalino.
A implementação da tecnologia de descarga elétrica contorna completamente o problema da dureza. O processo depende inteiramente da condutividade elétrica do material, e não de sua dureza física ou resistência à tração. Quer a pá da turbina esteja em estado recozido ou totalmente endurecida após o tratamento térmico, o eletrodo irá corroer o material a uma taxa consistente e previsível.
Os orifícios de resfriamento nas pás da turbina são incrivelmente estreitos e relativamente profundos. Eles exigem altas relações de aspecto entre profundidade e diâmetro. Quando uma broca mecânica tenta usinar um furo profundo, a broca longa e fina inevitavelmente sofre deflexão. Ele dobra ligeiramente sob pressão, fazendo com que o furo se desvie do eixo pretendido e comprometa potencialmente a geometria de resfriamento interna.
Alto desempenho O equipamento Small Hole EDM é excelente na perfuração de furos profundos. Ele pode atingir rotineiramente proporções de 100:1 ou superiores sem qualquer deflexão da ferramenta. Como não há força física de corte empurrando o eletrodo, o furo permanece perfeitamente reto e fiel às coordenadas CNC programadas. Isto garante que as passagens internas se conectem exatamente onde os engenheiros aerodinâmicos pretendiam.
As pás da turbina apresentam perfis aerodinâmicos altamente contornados. Os furos de resfriamento geralmente devem ser perfurados em ângulos agudos, às vezes menos de 20 graus em relação à superfície, para garantir que o ar de resfriamento fique plano contra a lâmina.
Quando uma broca mecânica toca uma superfície metálica curva e angular, a ponta naturalmente quer deslizar pela inclinação. Isto requer furos piloto especializados ou fixações complexas para evitar danos à superfície. Por outro lado, um eletrodo EDM simplesmente desce até a distância programada do centelhador e começa a corroer o metal. A faísca salta diretamente para o ponto condutor mais próximo. Isso permite uma entrada perfeita em qualquer superfície contornada, sem escorregar ou arranhar a peça fundida cara.
O cisalhamento mecânico rasga o metal em nível microscópico. À medida que uma broca rompe o lado de saída de um furo, ela inevitavelmente empurra o material para fora, criando uma saliência afiada conhecida como rebarba. Em aplicações aeroespaciais, rebarbas internas são estritamente proibidas. Eles interrompem o fluxo de ar, criam turbulência e atuam como pontos de concentração de tensão que podem levar à fadiga do metal. A remoção manual de rebarbas de dentro de um canal microscópico fechado de pás de turbina é praticamente impossível.
A usinagem por faísca vaporiza o metal em vez de rasgá-lo. Este processo de erosão térmica deixa uma entrada e uma saída limpas. O furo resultante garante uma dinâmica de fluidos desobstruída, permitindo que o processo de resfriamento do filme funcione exatamente como projetado, sem a necessidade de operações dispendiosas de rebarbação secundária.
A fabricação de uma pá de turbina é um processo que consome muitos recursos, muito antes mesmo de a fase de perfuração começar. A fundição, a solidificação direcional e o fresamento inicial de uma lâmina de superliga de cristal único podem custar milhares de dólares por unidade.
Depender da perfuração mecânica introduz um nível substancial de risco financeiro nas fases finais da produção. Se uma broca mecânica barata sair do eixo, criar uma rebarba interna ou quebrar dentro da passagem de resfriamento, aquela lâmina cara instantaneamente se tornará sucata. As altas taxas de refugo associadas à microperfuração mecânica impactam severamente a lucratividade geral e o rendimento das linhas de fabricação aeroespacial.
As brocas mecânicas usadas em superligas têm uma vida útil excepcionalmente curta. Em algumas aplicações exigentes, uma broca de metal duro de alto desempenho só pode usinar com sucesso alguns furos antes que suas arestas de corte se degradem além das tolerâncias aeroespaciais aceitáveis. Os fabricantes devem manter estoques enormes de brocas caras e interromper constantemente as linhas de produção para trocar ferramentas.
Em contraste, os eletrodos EDM são tubos consumíveis baratos feitos de latão ou cobre básico. Embora o eletrodo se desgaste lentamente durante o processo de faísca, os geradores CNC modernos compensam automaticamente esse desgaste em tempo real. O custo por furo é drasticamente reduzido e o tempo de atividade da máquina aumenta significativamente, tornando o custo total de propriedade altamente favorável.
Ao explorar tecnologias avançadas de fabricação de furos, os engenheiros frequentemente comparam a erosão por faísca à usinagem eletroquímica. Enquanto a EDM utiliza energia térmica para vaporizar o metal, a Usinagem Eletroquímica utiliza dissolução química. Uma corrente elétrica passa através de uma solução eletrolítica condutora, que dissolve quimicamente a peça de trabalho, átomo por átomo. Este processo não deixa absolutamente nenhuma zona afetada pelo calor e pode usinar vários furos simultaneamente usando ferramentas de formato personalizado.
A usinagem eletroquímica é excepcionalmente rápida para produção em massa de peças idênticas em grandes volumes. No entanto, os custos de ferramentas e configuração são proibitivamente altos e o processo exige o manuseio de produtos químicos altamente corrosivos. Para a maioria dos fabricantes aeroespaciais que lidam com prototipagem rápida, padrões de furos variados ou tamanhos de lote pequenos a médios, O avançado EDM de pequenos furos é muito mais flexível e econômico. Ele utiliza eletrodos tubulares baratos padrão em vez de ferramentas moldadas sob medida, proporcionando a precisão necessária sem o enorme investimento inicial de capital.
Investir em tecnologia de usinagem avançada requer a compreensão das demandas específicas da produção de pás de turbina. Nem todas as máquinas possuem a precisão necessária para aplicações aeroespaciais. Ao avaliar equipamentos, os engenheiros devem priorizar parâmetros técnicos específicos para garantir uma produção confiável.
Especificamente, um robusto A máquina CNC de EDM para furos pequenos deve oferecer recursos multieixos, normalmente de 5 ou 6 eixos, para posicionar a peça de trabalho com precisão para furos angulares complexos. Procure sistemas capazes de lidar com diâmetros de eletrodo de 0,15 mm a 3,0 mm para cobrir uma ampla gama de especificações de furos de resfriamento.
Além disso, a detecção de avanços é um recurso crítico. Sensores avançados detectam o milissegundo exato em que o eletrodo rompe a parede interna da pá da turbina. O sistema modifica instantaneamente a energia da faísca para evitar danos à parede interna oposta. Além disso, recursos como um trocador automático de eletrodo permitem operação contínua autônoma, minimizando o tempo de inatividade e maximizando o rendimento geral. Geradores de energia de alta tecnologia também são necessários para minimizar a Zona Afetada pelo Calor, garantindo a conformidade com rígidos padrões metalúrgicos aeroespaciais.
Embora o setor aeroespacial impulsione grande parte da inovação na usinagem de microfuros, essas capacidades se traduzem perfeitamente em diversas outras indústrias de alta precisão. Nos setores automotivo e de máquinas pesadas, os bicos injetores de combustível diesel exigem furos microscópicos perfeitamente lisos para atomizar o combustível de forma eficiente sob pressão extrema. As brocas mecânicas enfrentam dificuldades com o aço endurecido usado nesses injetores, tornando a erosão por faísca a escolha padrão.
Da mesma forma, a indústria de dispositivos médicos depende desta tecnologia para usinar ferramentas cirúrgicas e implantes ortopédicos de titânio. O acabamento sem rebarbas garante que nenhum floco metálico microscópico seja deixado no paciente. O processo sem contato garante que instrumentos médicos delicados de paredes finas não sejam esmagados ou deformados durante a fabricação. Além disso, as oficinas de ferramentas e matrizes utilizam universalmente esses sistemas para criar furos iniciais altamente precisos para operações de corte de fio.
Os ambientes extremos dos motores a jato modernos exigem materiais que ultrapassem os limites absolutos da metalurgia. A tentativa de usinar essas superligas endurecidas com brocas mecânicas tradicionais apresenta riscos inaceitáveis, que vão desde ferramentas quebradas e peças fundidas arruinadas até comprometimento da dinâmica do fluxo de ar. A erosão por faísca provou ser a solução definitiva para a fabricação aeroespacial.
Ao substituir o atrito físico pela erosão térmica controlada, os fabricantes ganham a capacidade de perfurar mais profundamente, de forma mais limpa e mais precisa em superfícies curvas complexas, independentemente da dureza do material. A transição para esta tecnologia avançada é um requisito fundamental para a produção de pás de turbina seguras, confiáveis e altamente eficientes que alimentam a indústria aeroespacial atual.
Se sua linha de produção enfrenta altas taxas de refugo, custos excessivos de ferramentas ou problemas de precisão em ligas endurecidas, atualizar suas capacidades de usinagem é o próximo passo lógico. Explore soluções de alto desempenho adaptadas às suas especificações exatas visitando a SSG EDM para encontrar o equipamento certo para suas instalações.
Dependendo do eletrodo específico usado e da precisão da máquina, essa tecnologia normalmente pode fazer furos de até 0,1 mm a 0,15 mm de diâmetro. Máquinas especializadas de micro-EDM podem atingir diâmetros ainda menores, tornando-as perfeitas para aplicações aeroespaciais e médicas complexas.
Sim. Por ser fundamentalmente um processo térmico, ele cria uma zona microscópica afetada pelo calor, também conhecida como camada reformulada, ao longo da borda do furo. No entanto, os geradores CNC modernos controlam rigorosamente a energia e a duração da faísca para manter esta camada extremamente fina, garantindo que ela permaneça dentro das rigorosas tolerâncias metalúrgicas aeroespaciais.
Para metais macios como alumínio padrão ou aço não endurecido, a perfuração mecânica é geralmente mais rápida. No entanto, ao trabalhar com superligas aeroespaciais como Inconel, Waspaloy ou titânio monocristalino, a erosão por faísca é significativamente mais rápida e muito mais confiável. As brocas mecânicas devem funcionar com taxas de avanço incrivelmente lentas para evitar a quebra desses metais duros, enquanto o processo elétrico mantém uma velocidade de corte rápida e consistente, independentemente da dureza.
O único requisito para este processo é que a peça de trabalho seja eletricamente condutora. Desde que o material conduza eletricidade, ele pode ser usinado sem esforço, independentemente da sua dureza física. Isso inclui aço padrão, titânio, Inconel, carboneto de tungstênio, alumínio e várias ligas aeroespaciais avançadas.
A detecção de avanço utiliza sensores altamente sensíveis dentro do gerador de energia para monitorar a queda de tensão e corrente através do centelhador. No exato milissegundo em que o eletrodo perfura a parede interna de uma cavidade oca, a resistência elétrica muda. A máquina detecta instantaneamente esta mudança e reduz a potência ou retrai o eletrodo para evitar bater na parede interna oposta.
Sim. Embora os eletrodos tubulares criem furos perfeitamente redondos, os engenheiros aeroespaciais costumam usar esse processo para perfurar o canal de resfriamento primário profundo. Uma vez estabelecido o furo piloto, os fabricantes podem usar EDM de peso especializado com eletrodos moldados para criar os formatos alargados do difusor na superfície da pá da turbina, otimizando o efeito de resfriamento do filme aerodinâmico.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


