


高度 30,000 フィートで最新のジェット エンジンを作動させると、非常に過酷な環境が生まれます。燃焼室内の温度は、日常的に金属部品の物理的融点を超えます。これらのエンジンが安全かつ効率的に機能するには、高度な熱管理技術が不可欠です。
この極度の熱に対する主な防御メカニズムは、フィルム冷却として知られています。この複雑な流体力学プロセスには、タービンブレードの空気力学的表面に直接機械加工された何百もの微細で高精度の穴が必要です。これらのブレードは、インコネル、ルネ合金、単結晶チタンなどの先進的な超合金から鍛造されています。エンジニアはこれらの材料を特に熱や変形に耐えられるように設計しています。従来のツイストドリルでこれらの硬化した材料に穴を開けようとすると、工学的な悪夢が生じます。オペレーターは、絶え間ない工具の破損、深刻な表面損傷、許容できないスクラップ率に直面しています。
航空宇宙産業は、この製造上のボトルネックに対する決定的な解決策として放電加工に依存しています。この技術は、物理的摩擦ではなく熱電気侵食を利用することにより、比類のない精度を実現します。機械工具の磨耗を完全に排除し、複雑な曲面に完璧な微細穴を加工します。
物理的接触ゼロ: 火花浸食プロセスにより、マイクロドリルビットの破損の原因となる物理的摩擦とねじり応力が完全に排除されます。
硬度の独立性: この技術は、切削速度や寸法精度を犠牲にすることなく、あらゆる硬度の航空宇宙用超合金を加工します。
極端なアスペクト比: オペレータは驚異的な深さ対直径のアスペクト比を達成し、工具のたわみを発生させることなく、急な角度で完全に真っ直ぐな冷却穴を形成します。
コスト効率: 機械的穴あけから火花浸食への移行により、高価なスクラップ率が大幅に削減され、摩耗した切削工具を交換する継続的なコストが削減されます。
精密加工が重要である理由を完全に理解するには、まずフィルム冷却の流体力学を理解する必要があります。ガス タービンが動作すると、高圧ブレード上を流れる燃焼ガスは金属を液化させるほど高温になります。フィルム冷却は、エンジンのコンプレッサーセクションから比較的低温の空気を排出することで、この致命的な故障を防ぎます。この空気はブレードの内部の中空通路を通り、外側の微細な穴から排出されます。
この冷たい空気が排出されると、金属の表面に薄い保護境界層が形成されます。この境界層は熱障壁として機能します。ブレードを有害な燃焼ガスから遮断します。この空気力学的フィルムを正しく形成するには、冷却穴を絶対的な精度で配置する必要があります。それらは空気の流れに対して完全に角度が付けられ、流体力学を妨げる可能性のある内部バリがあってはなりません。穴の形状に微小なずれがあるだけでも、気流の乱流が発生し、局所的なホットスポットやエンジンの急速な劣化につながる可能性があります。
タービンブレードは、標準的なスチールまたはアルミニウムのブロックからフライス加工されていません。鋳造所は、高度なニッケルベースの超合金と、極度の熱応力下でも高い引張強度を維持するように設計された単結晶構造から鋳造します。インコネル 718 やワスパロイなどの材料は、驚異的な高温クリープ耐性と疲労寿命を備えています。
ただし、これらの超合金はジェット エンジンに最適な正確な冶金学的特性により、機械加工が非常に困難になります。従来の機械式ドリルビットでこれらの金属を切断しようとすると、合金は急速に加工硬化する傾向があります。摩擦により局所的に激しい熱が発生します。これにより、超合金が切断部位でさらに硬化し、金属片が文字通りドリルの溝に溶接されます。この力学により、過度の工具摩耗、高い切削抵抗が発生し、高価な鋳造品の内部でマイクロ ドリル ビットが折れる可能性が非常に高くなります。
物理的なせん断力に依存する従来の方法とは異なり、これは深くて正確な微細穴を作成するために特別に設計された非従来型の特殊な加工プロセスです。このセットアップでは、溝付き金属ドリルビットの代わりに、連続回転する中空電極チューブを使用します。メーカーは通常、これらのチューブを導電性の高い真鍮または銅から製造します。
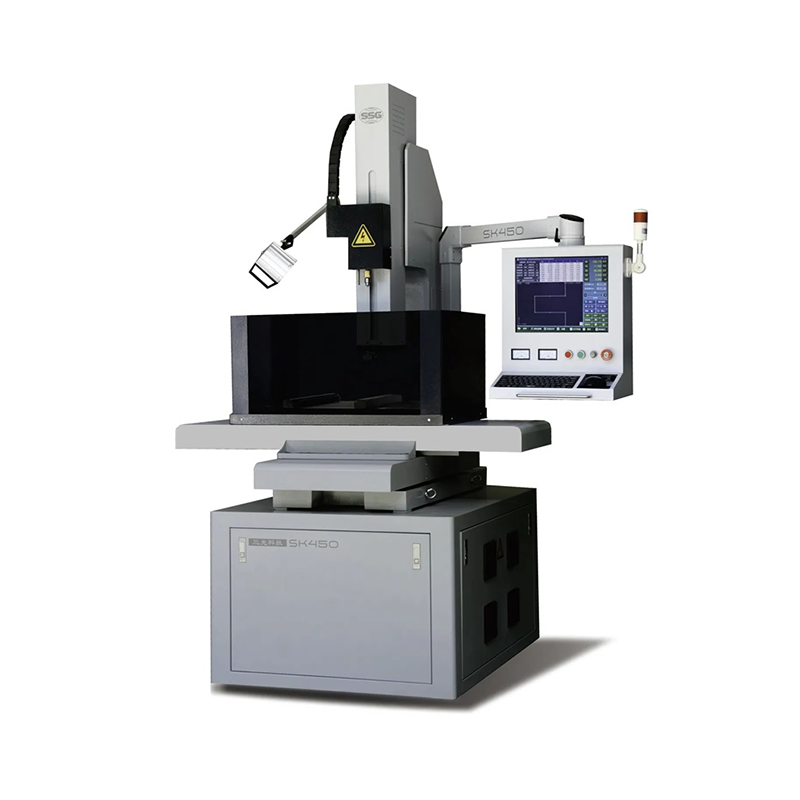
操作中、脱イオン水のような特殊な誘電性流体が中空電極の中心を通して高圧でポンプで送られます。コンピュータ化された電源は、電極先端とワークピースの間の微小なギャップを横切って、制御された放電を毎秒数千回発生させます。これらの火花は最高 12,000 度の温度に達し、非常に局所的な領域で金属を瞬時に蒸発させます。同時に、高圧の誘電性流体が加工ゾーンを冷却し、蒸発した金属粒子を洗い流します。最新の航空宇宙コンポーネントは非常に複雑な多軸 3D 形状を特徴としているため、多くの施設は自動化されたシステムに依存しています。 CNC 小穴 EDM システムは、 輪郭のあるタービン表面全体に電極を正確に連結します。
航空宇宙製造のより広範な状況を見ると、より高い熱力学的効率に向かう明らかな傾向が現れています。次世代ジェットエンジンは、より優れた燃費とより高い推力対重量比を達成するために、より高温で動作する必要があります。この運用の変化により、大幅に複雑な熱管理システムが必要になります。
エンジニアは、複雑な非直線状の冷却通路と、従来の機械加工では実行できない形状のディフューザー穴を備えたタービンブレードを設計しています。材料科学者がこれらの極限環境に耐えるためにさらに強靱な単結晶合金やセラミックマトリックス複合材料を導入するにつれて、機械による穴あけへの依存は急速に減少しています。業界は、非接触熱電加工ソリューションを積極的に採用しています。この移行は、厳格な新しい設計形状と厳格な冶金基準を満たすための唯一の実行可能な道です。
航空宇宙メーカーが従来の手法から移行した理由を明確に説明するには、両方のテクノロジーの基本的な仕組みを対比することが役立ちます。
特徴 |
機械による穴あけ |
火花浸食加工 |
|---|---|---|
工具接触部 |
高い摩擦力と大きなせん断力 |
身体的接触ゼロ |
材質の硬度 |
切削速度と工具寿命が大幅に制限される |
切断速度とは全く関係ありません |
バリの形成 |
出口時に内部バリが頻繁に発生する |
100% バリのない出入り |
工具の摩耗 |
急速で予測不可能な劣化 |
予測可能で自動的に補正される電極の磨耗 |
最大アスペクト比 |
制限があり、工具のたわみが大きくなりやすい |
100:1 以上を完璧に達成 |
微細加工における機械的穴あけの最も重大な制限は、工具にかかる物理的応力です。マイクロドリルビットは直径が 1 mm 未満であることが多く、本質的に壊れやすいものです。硬い超合金を強制的に成形すると、ねじり応力がビットの構造的完全性を超えることがよくあります。タービンブレードの内部冷却チャネル内でビットが破損した場合、周囲の金属を損傷せずにビットを取り出すことはほぼ不可能です。その結果、部品が廃棄されてしまいます。
火花侵食は非接触プロセスであるため、電極が実際にワークピースに接触することはありません。ギャップを埋める電気プラズマ チャネルが材料を除去します。物理的抵抗、ねじれ応力、摩擦がなければ、工具の破損は製造方程式から完全に排除されます。これにより、オペレーターは完全な自信を持って無人でマシンを実行できるようになります。
従来の機械加工では、切削工具は常に被削材の材料よりも大幅に硬くなければならないという基本的なルールがあります。航空宇宙エンジニアがエンジン効率を高めるためにより強靱な超合金を開発する中、機械工具もそのペースに追いつくのに苦労しています。ダイヤモンドコーティングされたドリルや超硬ソリッドドリルでも、単結晶チタンの摩耗性の性質を受けると急速に劣化します。
放電技術の導入により、硬度の問題は完全に回避されます。このプロセスは、物理的な硬度や引張強度ではなく、材料の導電性に完全に依存します。タービンブレードが焼きなまし状態であっても、熱処理後に完全に硬化した状態であっても、電極は一貫した予測可能な速度で材料を侵食します。
タービンブレードの冷却穴は信じられないほど狭く、比較的深いです。深さ対直径の高いアスペクト比が必要です。機械ドリルで深い穴を加工しようとすると、細長いビットは必然的にたわみを経験します。圧力がかかるとわずかに曲がり、穴が意図した軸からずれてしまい、内部の冷却形状が損なわれる可能性があります。
高性能 小穴放電加工機は 深穴加工に優れています。工具をたわませることなく、100:1 以上のアスペクト比を日常的に達成できます。電極を押す物理的な切断力がないため、穴は完全に真っ直ぐで、プログラムされた CNC 座標に忠実なままです。これにより、内部通路が空力エンジニアが意図した場所に正確に接続されることが保証されます。
タービンブレードは、高度に輪郭のある空力プロファイルを特徴としています。冷却空気がブレードに対して平らになるように、冷却穴は多くの場合、表面に対して鋭角 (場合によっては 20 度未満) で開ける必要があります。
機械式ドリルビットが角度のある金属の曲面に触れると、当然、先端は斜面を滑り落ちようとします。これには、表面の損傷を防ぐために特殊なパイロット穴または複雑な固定具が必要です。逆に、EDM 電極はプログラムされたスパーク ギャップ距離まで低下するだけで、金属の腐食を開始します。スパークは最も近い導電点に直接ジャンプします。これにより、高価な鋳物を滑らせたり傷付けたりすることなく、あらゆる輪郭のある表面に完璧に入ることができます。
機械的剪断により金属が顕微鏡レベルで引き裂かれます。ドリルビットが穴の出口側を突き破ると、必然的に材料が外側に押し出され、バリとして知られる鋭い突起が形成されます。航空宇宙用途では、内部バリは厳しく禁止されています。これらは空気の流れを妨げ、乱流を引き起こし、金属疲労を引き起こす可能性のある応力集中点として機能します。微細な密閉されたタービンブレードチャネルの内側からバリを手動で除去することは事実上不可能です。
スパーク加工では、金属を引き裂くのではなく蒸発させます。この熱侵食プロセスにより、入口と出口がきれいになります。結果として生じる穴により流体力学が妨げられないことが保証され、高価な二次バリ取り作業を必要とせずに、フィルム冷却プロセスが設計どおりに機能することが可能になります。
タービンブレードの製造は、掘削段階が始まるずっと前から、信じられないほど多くの資源を消費するプロセスです。インベストメント鋳造、方向性凝固、単結晶超合金ブレードの初期フライス加工には、1 台あたり数千ドルの費用がかかる場合があります。
機械による穴あけに依存すると、生産の最終段階でかなりのレベルの財務リスクが生じます。安価な機械式ドリルビットが軸から外れたり、内部にバリができたり、冷却通路内で折れたりすると、その高価な刃は即座に金属くずとなります。機械的マイクロドリリングに伴う高いスクラップ率は、航空宇宙製造ラインの全体的な収益性と歩留まりに重大な影響を与えます。
超合金に使用される機械式ドリルビットの寿命は非常に短いです。一部の要求の厳しい用途では、高性能超硬ドリルビットは、航空宇宙分野で許容される許容誤差を超えて刃先が劣化する前に、少数の穴しか加工できません。メーカーは高価なドリルビットの大量の在庫を維持し、工具を交換するために生産ラインを常に停止しなければなりません。
対照的に、EDM 電極は、基本的な真鍮または銅で作られた安価な消耗品のチューブです。電極はスパークプロセス中に徐々に摩耗しますが、最新の CNC 発電機はこの摩耗をリアルタイムで自動的に補正します。穴あたりのコストが大幅に削減され、機械の稼働時間が大幅に増加するため、総所有コストが非常に有利になります。
高度な穴あけ技術を検討する場合、エンジニアは火花侵食を電気化学加工と比較することがよくあります。 EDM は熱エネルギーを使用して金属を蒸発させますが、電気化学加工は化学的溶解を使用します。導電性電解質溶液に電流を流すと、ワークピースが原子ごとに化学的に溶解されます。このプロセスでは熱影響ゾーンがまったく残らないため、カスタム形状の工具を使用して複数の穴を同時に加工できます。
電気化学加工は、同一部品の大量大量生産において非常に高速です。ただし、工具やセットアップのコストは法外に高く、プロセスでは腐食性の高い化学薬品を扱う必要があります。ラピッドプロトタイピング、さまざまな穴パターン、または小規模から中規模のバッチサイズを扱うほとんどの航空宇宙メーカーにとって、 高度な小穴 EDM は、柔軟性とコスト効率が大幅に向上しています。カスタム成形ツールではなく、標準的な安価な管状電極を利用し、巨額の先行投資なしで必要な精度を提供します。
高度な機械加工技術に投資するには、タービンブレードの製造に特有の需要を理解する必要があります。すべての機械が航空宇宙用途に必要な精度を備えているわけではありません。機器を評価する際、エンジニアは信頼性の高い生産を確保するために特定の技術パラメータを優先する必要があります。
具体的には、堅牢な CNC 小穴 EDM マシンは、 複雑な角度の穴に対してワークピースを正確に位置決めするために、多軸機能 (通常は 5 軸または 6 軸) を提供する必要があります。幅広い冷却穴仕様をカバーするには、0.15 mm ~ 3.0 mm の電極直径を処理できるシステムを探してください。
さらに、突破口の検出は重要な機能です。高度なセンサーは、電極がタービンブレードの内壁を突き破る正確なミリ秒を検出します。このシステムは火花エネルギーを瞬時に調整し、反対側の内壁への損傷を防ぎます。さらに、自動電極チェンジャーなどの機能により、無人での連続操作が可能になり、ダウンタイムが最小限に抑えられ、全体の歩留まりが最大化されます。ハイエンドの発電機には、熱影響ゾーンを最小限に抑え、厳格な航空宇宙冶金基準への準拠を確保することも求められています。
航空宇宙部門は微細穴加工におけるイノベーションの多くを推進していますが、これらの機能は他のいくつかの高精度産業にも完全に応用されています。自動車および重機の分野では、極度の圧力下で燃料を効率的に霧化するために、ディーゼル燃料噴射ノズルには、非常に滑らかな微細な穴が必要です。機械式ドリルは、これらのインジェクターに使用される硬化鋼との相性が悪く、火花浸食が標準的な選択肢となっています。
同様に、医療機器業界は、この技術を利用して外科用ツールやチタン整形外科用インプラントを機械加工しています。バリのない仕上げにより、微細な金属片が患者の体内に残らないことが保証されます。非接触プロセスにより、繊細な薄壁の医療器具が製造中に潰れたり変形したりすることがなくなります。さらに、工具店や金型店はこれらのシステムを広く利用して、ワイヤーカット作業用の高精度の開始穴を作成します。
現代のジェット エンジンの極限環境では、冶金学の絶対的な限界を押し上げる材料が求められます。これらの硬化超合金を従来の機械ドリルで機械加工しようとすると、工具の破損や鋳物の破損から空気流力学の低下に至るまで、容認できないリスクが生じます。火花浸食は、航空宇宙製造における決定的なソリューションであることが証明されています。
物理的摩擦を制御された熱浸食に置き換えることにより、メーカーは、材料の硬さに関係なく、複雑な曲面でより深く、よりきれいに、より正確に穴あけする能力を獲得します。この高度な技術への移行は、今日の航空宇宙産業を支える安全で信頼性の高い、高効率のタービンブレードを製造するための基本的な要件です。
生産ラインが高いスクラップ率、過剰な工具コスト、または硬化合金の精度の問題に悩まされている場合、次の論理的なステップは機械加工能力をアップグレードすることです。 SSG EDM にアクセスして、施設に適した機器を見つけて、正確な仕様に合わせた高性能ソリューションを検討してください。
使用する特定の電極と機械の精度に応じて、この技術は通常、直径 0.1 mm ~ 0.15 mm までの穴を開けることができます。特殊なマイクロ EDM マシンはさらに小さな直径を達成できるため、複雑な航空宇宙および医療用途に最適です。
はい。これは基本的に熱プロセスであるため、穴のエッジに沿ってリキャスト層としても知られる微細な熱影響ゾーンが作成されます。ただし、最新の CNC 発電機は、火花エネルギーと継続時間を厳密に制御して、この層を極めて薄く保ち、厳密な航空宇宙冶金公差内に確実に収まるようにしています。
標準アルミニウムや非硬化鋼などの柔らかい金属の場合は、通常、機械による穴あけの方が高速です。ただし、インコネル、ワスパロイ、単結晶チタンなどの航空宇宙用超合金を使用する場合、火花浸食は大幅に速くなり、信頼性も大幅に向上します。機械式ドリルは、これらの超硬金属の破損を防ぐために、信じられないほど遅い送り速度で動作する必要がありますが、電気プロセスでは、硬度に関係なく、安定した迅速な切断速度が維持されます。
このプロセスの唯一の要件は、ワークピースが導電性であることです。電気を通す材料であれば、物理的な硬さに関係なく、簡単に加工できます。これには、標準鋼、チタン、インコネル、炭化タングステン、アルミニウム、およびさまざまな先進的な航空宇宙合金が含まれます。
ブレークスルー検出では、発電機内の高感度センサーを利用して、スパーク ギャップ全体の電圧と電流の降下を監視します。電極が中空キャビティの内壁を突き抜ける正確なミリ秒で、電気抵抗が変化します。機械はこの変化を瞬時に検出し、反対側の内壁に当たらないように電力を減らすか、電極を引っ込めます。
はい。管状電極は完全に丸い穴を作成しますが、航空宇宙エンジニアはこのプロセスを使用して深い一次冷却チャネルを掘削することがよくあります。パイロット穴が確立されると、メーカーは成形電極を備えた特殊なシンカー EDM を使用して、タービンブレードの表面にフレア状のディフューザー形状を作成し、空力フィルムの冷却効果を最適化できます。
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


