
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-21 Origen: Sitio


Operar un motor a reacción moderno a 30.000 pies crea un entorno excepcionalmente hostil. Las temperaturas superan habitualmente el punto de fusión físico de los componentes metálicos dentro de la cámara de combustión. Las tecnologías avanzadas de gestión térmica son una cuestión de supervivencia crítica para que estos motores funcionen de forma segura y eficiente.
El principal mecanismo de defensa contra este calor extremo se conoce como enfriamiento de película. Este intrincado proceso de dinámica de fluidos requiere cientos de orificios microscópicos de alta precisión mecanizados directamente en las superficies aerodinámicas de las palas de la turbina. Estas hojas están forjadas a partir de superaleaciones avanzadas como Inconel, aleaciones Rene y titanio monocristalino. Los ingenieros diseñan estos materiales específicamente para resistir el calor y la deformación. Intentar perforar estos materiales endurecidos con brocas helicoidales tradicionales crea una pesadilla de ingeniería. Los operadores se enfrentan a constantes roturas de herramientas, graves daños en las superficies y tasas de desechos inaceptables.
La industria aeroespacial confía en el mecanizado por descarga eléctrica como la solución definitiva a este cuello de botella en la fabricación. Al utilizar erosión termoeléctrica en lugar de fricción física, esta tecnología ofrece una precisión inigualable. Elimina por completo el desgaste mecánico de la herramienta y ejecuta microagujeros impecables en superficies curvas complejas.
Contacto físico cero: el proceso de erosión por chispa elimina por completo la fricción física y el estrés de torsión que causan la rotura de la microbroca.
Independencia de la dureza: esta tecnología mecaniza superaleaciones aeroespaciales de cualquier dureza sin sacrificar la velocidad de corte ni la precisión dimensional.
Relaciones de aspecto extremas: los operadores logran increíbles relaciones de aspecto de profundidad a diámetro, produciendo orificios de enfriamiento perfectamente rectos en ángulos pronunciados sin deflexión de la herramienta.
Eficiencia de costos: la transición de la perforación mecánica a la erosión por chispa reduce significativamente las costosas tasas de desechos y elimina el costo continuo de reemplazar herramientas de corte desgastadas.
Para comprender plenamente por qué el mecanizado de precisión es vital, primero se debe comprender la dinámica de fluidos del enfriamiento de la película. Cuando funciona una turbina de gas, los gases de combustión que fluyen sobre las palas de alta presión están lo suficientemente calientes como para licuar el metal. El enfriamiento de película previene esta falla catastrófica al purgar aire relativamente más frío de la sección del compresor del motor. Este aire pasa a través de los conductos huecos internos de la pala y se expulsa a través de orificios microscópicos en el exterior.
A medida que este aire más frío sale, crea una fina capa protectora sobre la superficie del metal. Esta capa límite actúa como una barrera térmica. Aísla la pala de los destructivos gases de combustión. Para que esta película aerodinámica se forme correctamente, los orificios de refrigeración deben posicionarse con absoluta precisión. Deben tener un ángulo perfecto con respecto al flujo de aire y estar libres de rebabas internas que puedan alterar la dinámica de fluidos. Incluso una desviación microscópica en la geometría del orificio puede provocar turbulencias en el flujo de aire, lo que provoca puntos calientes localizados y una rápida degradación del motor.
Los álabes de las turbinas no se fresan a partir de bloques estándar de acero o aluminio. Las fundiciones los funden a partir de superaleaciones avanzadas a base de níquel y estructuras monocristalinas diseñadas para mantener una alta resistencia a la tracción bajo estrés térmico extremo. Materiales como Inconel 718 y Waspaloy poseen una increíble resistencia a la fluencia a altas temperaturas y una vida útil a la fatiga.
Sin embargo, las propiedades metalúrgicas exactas que hacen que estas superaleaciones sean ideales para motores a reacción las hacen increíblemente difíciles de mecanizar. Cuando las brocas mecánicas tradicionales intentan cortar estos metales, las aleaciones tienden a endurecerse rápidamente. La fricción genera un intenso calor localizado. Esto hace que la superaleación se endurezca aún más en el lugar de corte y las virutas de metal literalmente se sueldan a las ranuras del taladro. Esta dinámica conduce a un desgaste excesivo de la herramienta, altas fuerzas de corte y una probabilidad notablemente alta de que la microbroca se rompa dentro de la costosa pieza fundida.
A diferencia de los métodos tradicionales que dependen de fuerzas de corte físicas, este es un proceso de mecanizado no tradicional especializado diseñado específicamente para crear microagujeros profundos y precisos. En lugar de una broca de metal estriada, la configuración utiliza un tubo de electrodo hueco que gira continuamente. Los fabricantes suelen fabricar estos tubos con latón o cobre altamente conductivo.
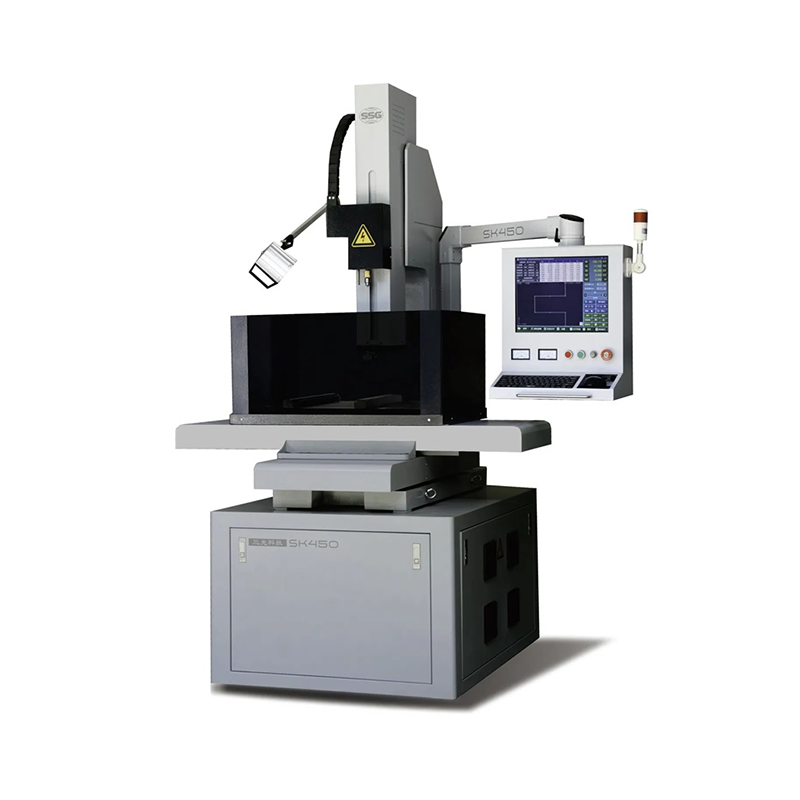
Durante la operación, se bombea a alta presión un fluido dieléctrico especializado, como agua desionizada, a través del centro del electrodo hueco. Una fuente de alimentación computarizada genera miles de descargas eléctricas controladas por segundo a través de un espacio microscópico entre la punta del electrodo y la pieza de trabajo. Estas chispas alcanzan temperaturas de hasta 12.000 grados centígrados, vaporizando instantáneamente el metal en una zona muy localizada. Al mismo tiempo, el fluido dieléctrico a alta presión enfría la zona de mecanizado y elimina las partículas metálicas vaporizadas. Debido a que los componentes aeroespaciales modernos presentan geometrías 3D multieje altamente complejas, las instalaciones a menudo dependen de sistemas automatizados. Sistemas CNC de electroerosión de orificios pequeños para articular el electrodo con precisión a través de superficies contorneadas de la turbina.
Si se observa el panorama más amplio de la fabricación aeroespacial, surge una clara tendencia hacia una mayor eficiencia termodinámica. Los motores a reacción de próxima generación deben funcionar a mayor temperatura para lograr una mejor economía de combustible y una mayor relación empuje-peso. Este cambio operativo exige sistemas de gestión térmica significativamente más complejos.
Los ingenieros están diseñando álabes de turbina con intrincados conductos de enfriamiento no lineales y orificios difusores con formas que el mecanizado tradicional simplemente no puede ejecutar. A medida que los científicos de materiales introducen aleaciones monocristalinas y compuestos de matriz cerámica aún más resistentes para sobrevivir en estos entornos extremos, la dependencia de la perforación mecánica está disminuyendo rápidamente. La industria está adoptando agresivamente soluciones de mecanizado termoeléctrico sin contacto. Esta transición es el único camino viable para cumplir con nuevas geometrías de diseño estrictas y estándares metalúrgicos estrictos.
Para ilustrar claramente por qué los fabricantes aeroespaciales se han alejado de los métodos tradicionales, resulta útil contrastar la mecánica fundamental de ambas tecnologías.
Característica |
Perforación Mecánica |
Mecanizado por erosión por chispa |
|---|---|---|
Contacto de herramienta |
Alta fricción y fuertes fuerzas de corte. |
Contacto físico cero |
Dureza del material |
Limita severamente la velocidad de corte y la vida útil de la herramienta. |
Completamente irrelevante para la velocidad de corte. |
Formación de rebabas |
Frecuentes rebabas internas al salir. |
Entrada y salida 100% sin rebabas |
Desgaste de herramientas |
Degradación rápida e impredecible |
Desgaste de electrodos predecible y compensado automáticamente |
Relación de aspecto máxima |
Limitado, propenso a desviaciones severas de la herramienta |
Rutinariamente logra 100:1 o más sin problemas |
La limitación más importante del taladrado mecánico en micromecanizado es la tensión física aplicada a la herramienta. Las microbrocas suelen medir menos de 1 mm de diámetro y son inherentemente frágiles. Cuando se fuerza a una superaleación dura, la tensión de torsión frecuentemente excede la integridad estructural de la broca. Si una broca se rompe dentro del canal de enfriamiento interno de un álabe de turbina, extraerla sin dañar el metal circundante es casi imposible. Esto da como resultado una pieza desechada.
Debido a que la erosión por chispa es un proceso sin contacto, el electrodo nunca toca la pieza de trabajo. El canal de plasma eléctrico que une el espacio elimina el material. Sin resistencia física, tensión de torsión o fricción, la rotura de la herramienta se elimina por completo de la ecuación de fabricación. Esto permite a los operadores operar máquinas desatendidas con total confianza.
En el mecanizado tradicional la regla fundamental es que la herramienta de corte debe ser siempre considerablemente más dura que el material de la pieza. A medida que los ingenieros aeroespaciales desarrollan superaleaciones más resistentes para aumentar la eficiencia del motor, las herramientas mecánicas luchan por mantener el ritmo. Incluso las brocas con revestimiento de diamante o de carburo sólido se degradan rápidamente cuando se someten a la naturaleza abrasiva del titanio monocristalino.
La implementación de la tecnología de descarga eléctrica evita por completo el problema de la dureza. El proceso se basa completamente en la conductividad eléctrica del material más que en su dureza física o resistencia a la tracción. Ya sea que el álabe de la turbina esté recocido o completamente endurecido después del tratamiento térmico, el electrodo erosionará el material a un ritmo constante y predecible.
Los orificios de refrigeración en las palas de las turbinas son increíblemente estrechos y relativamente profundos. Requieren altas relaciones de aspecto entre profundidad y diámetro. Cuando un taladro mecánico intenta mecanizar un agujero profundo, la broca larga y delgada inevitablemente experimenta una desviación. Se dobla ligeramente bajo presión, lo que hace que el orificio se salga de su eje previsto y comprometa potencialmente la geometría de refrigeración interna.
Alto rendimiento Los equipos de electroerosión de agujeros pequeños destacan en la perforación de agujeros profundos. Puede alcanzar de forma rutinaria relaciones de aspecto de 100:1 o superiores sin ninguna desviación de la herramienta. Debido a que no hay ninguna fuerza de corte física que empuje contra el electrodo, el orificio permanece perfectamente recto y fiel a las coordenadas programadas del CNC. Esto garantiza que los pasajes internos se conecten exactamente donde pretendían los ingenieros aerodinámicos.
Las palas de las turbinas presentan perfiles aerodinámicos muy contorneados. Los orificios de enfriamiento a menudo deben perforarse en ángulos agudos, a veces de menos de 20 grados con respecto a la superficie, para garantizar que el aire de enfriamiento quede plano contra la hoja.
Cuando una broca mecánica toca una superficie metálica curvada en ángulo, la punta naturalmente quiere deslizarse cuesta abajo. Esto requiere orificios piloto especializados o accesorios complejos para evitar daños a la superficie. Por el contrario, un electrodo de electroerosión simplemente desciende a la distancia de chispa programada y comienza a erosionar el metal. La chispa salta directamente al punto conductor más cercano. Esto permite una entrada impecable en cualquier superficie contorneada sin resbalar ni rayar la costosa pieza fundida.
El cizallamiento mecánico desgarra el metal a nivel microscópico. Cuando una broca atraviesa el lado de salida de un agujero, inevitablemente empuja el material hacia afuera, creando una protuberancia afilada conocida como rebaba. En aplicaciones aeroespaciales, las rebabas internas están estrictamente prohibidas. Interrumpen el flujo de aire, crean turbulencias y actúan como puntos de concentración de tensiones que pueden provocar fatiga del metal. Eliminar manualmente las rebabas del interior de un canal microscópico cerrado de álabes de turbina es prácticamente imposible.
El mecanizado por chispa vaporiza el metal en lugar de romperlo. Este proceso de erosión térmica deja una entrada y una salida limpias. El orificio resultante garantiza una dinámica de fluidos sin obstrucciones, lo que permite que el proceso de enfriamiento de la película funcione exactamente como se diseñó sin la necesidad de costosas operaciones secundarias de desbarbado.
La fabricación de un álabe de turbina es un proceso increíblemente intensivo en recursos mucho antes de que comience la etapa de perforación. La fundición a la cera perdida, la solidificación direccional y el fresado inicial de una hoja de superaleación monocristalina pueden costar miles de dólares por unidad.
Depender de la perforación mecánica introduce un nivel sustancial de riesgo financiero en las etapas finales de producción. Si una broca mecánica barata se sale del eje, crea una rebaba interna o se rompe dentro del conducto de enfriamiento, esa costosa hoja se convierte instantáneamente en chatarra. Las altas tasas de desechos asociadas con la microperforación mecánica afectan gravemente la rentabilidad general y el rendimiento de las líneas de fabricación aeroespacial.
Las brocas mecánicas utilizadas en superaleaciones tienen una vida útil excepcionalmente corta. En algunas aplicaciones exigentes, una broca de carburo de alto rendimiento solo puede mecanizar con éxito unos pocos orificios antes de que sus bordes cortantes se degraden más allá de las tolerancias aeroespaciales aceptables. Los fabricantes deben mantener inventarios masivos de costosas brocas y detener constantemente las líneas de producción para cambiar las herramientas.
Por el contrario, los electrodos de electroerosión son tubos consumibles económicos fabricados de latón o cobre básicos. Si bien el electrodo se desgasta lentamente durante el proceso de generación de chispas, los generadores CNC modernos compensan automáticamente este desgaste en tiempo real. El costo por hoyo se reduce drásticamente y el tiempo de actividad de la máquina aumenta significativamente, lo que hace que el costo total de propiedad sea muy favorable.
Al explorar tecnologías avanzadas de perforación, los ingenieros suelen comparar la erosión por chispa con el mecanizado electroquímico. Mientras que la electroerosión utiliza energía térmica para vaporizar el metal, el mecanizado electroquímico utiliza disolución química. Se hace pasar una corriente eléctrica a través de una solución electrolítica conductora, que disuelve químicamente la pieza de trabajo átomo a átomo. Este proceso no deja absolutamente ninguna zona afectada por el calor y puede mecanizar múltiples orificios simultáneamente utilizando herramientas con formas personalizadas.
El mecanizado electroquímico es excepcionalmente rápido para la producción en masa de grandes volúmenes de piezas idénticas. Sin embargo, los costos de herramientas y configuración son prohibitivamente altos y el proceso requiere el manejo de productos químicos altamente corrosivos. Para la mayoría de los fabricantes aeroespaciales que se ocupan de la creación rápida de prototipos, patrones de orificios variables o tamaños de lotes pequeños a medianos, La electroerosión avanzada de orificios pequeños es mucho más flexible y rentable. Utiliza electrodos tubulares estándar y económicos en lugar de herramientas moldeadas a medida, lo que proporciona la precisión necesaria sin la enorme inversión de capital inicial.
Invertir en tecnología de mecanizado avanzada requiere comprender las demandas específicas de la producción de álabes de turbina. No todas las máquinas poseen la precisión necesaria para las aplicaciones aeroespaciales. Al evaluar equipos, los ingenieros deben priorizar parámetros técnicos específicos para garantizar una producción confiable.
En concreto, una robusta La máquina CNC de electroerosión de orificios pequeños debe ofrecer capacidades multieje, generalmente de 5 o 6 ejes, para posicionar la pieza de trabajo con precisión para orificios en ángulo complejos. Busque sistemas capaces de manejar diámetros de electrodos de 0,15 mm a 3,0 mm para cubrir una amplia gama de especificaciones de orificios de enfriamiento.
Además, la detección de avances es una característica fundamental. Sensores avanzados detectan el milisegundo exacto en el que el electrodo atraviesa la pared interior de la pala de la turbina. El sistema modifica instantáneamente la energía de la chispa para evitar dañar la pared interna opuesta. Además, características como un cambiador automático de electrodos permiten un funcionamiento continuo sin supervisión, lo que minimiza el tiempo de inactividad y maximiza el rendimiento general. También se requieren generadores de energía de alta gama para minimizar la zona afectada por el calor, garantizando el cumplimiento de estrictos estándares metalúrgicos aeroespaciales.
Si bien el sector aeroespacial impulsa gran parte de la innovación en el mecanizado de microagujeros, estas capacidades se trasladan perfectamente a otras industrias de alta precisión. En los sectores de automoción y maquinaria pesada, las boquillas de los inyectores de combustible diésel requieren orificios microscópicos perfectamente lisos para atomizar el combustible de manera eficiente bajo presión extrema. Los taladros mecánicos luchan con el acero endurecido utilizado en estos inyectores, lo que hace que la erosión por chispa sea la opción estándar.
De manera similar, la industria de dispositivos médicos depende de esta tecnología para mecanizar herramientas quirúrgicas e implantes ortopédicos de titanio. El acabado sin rebabas garantiza que no queden escamas microscópicas de metal en el paciente. El proceso sin contacto garantiza que los delicados instrumentos médicos de paredes delgadas no se aplasten ni deformen durante la fabricación. Además, los talleres de herramientas y matrices utilizan universalmente estos sistemas para crear orificios iniciales de alta precisión para operaciones de corte de alambre.
Los entornos extremos de los motores a reacción modernos exigen materiales que superen los límites absolutos de la metalurgia. Intentar mecanizar estas superaleaciones endurecidas con taladros mecánicos tradicionales introduce riesgos inaceptables, que van desde herramientas rotas y piezas fundidas arruinadas hasta dinámicas de flujo de aire comprometidas. La erosión por chispa ha demostrado ser la solución definitiva para la fabricación aeroespacial.
Al reemplazar la fricción física con la erosión térmica controlada, los fabricantes obtienen la capacidad de perforar más profundamente, de manera más limpia y con mayor precisión en superficies curvas complejas, independientemente de la dureza del material. La transición a esta tecnología avanzada es un requisito fundamental para producir palas de turbina seguras, confiables y altamente eficientes que impulsan la industria aeroespacial actual.
Si su línea de producción tiene problemas con altas tasas de desechos, costos excesivos de herramientas o problemas de precisión en aleaciones endurecidas, actualizar sus capacidades de mecanizado es el siguiente paso lógico. Explore soluciones de alto rendimiento adaptadas a sus especificaciones exactas visitando SSG EDM para encontrar el equipo adecuado para sus instalaciones.
Dependiendo del electrodo específico utilizado y de la precisión de la máquina, esta tecnología normalmente puede perforar agujeros de hasta 0,1 mm a 0,15 mm de diámetro. Las máquinas de microerosión especializadas pueden alcanzar diámetros aún más pequeños, lo que las hace perfectas para aplicaciones médicas y aeroespaciales complejas.
Sí. Debido a que es fundamentalmente un proceso térmico, crea una zona microscópica afectada por el calor, también conocida como capa de refundición, a lo largo del borde del agujero. Sin embargo, los generadores CNC modernos controlan estrictamente la energía y la duración de la chispa para mantener esta capa extremadamente delgada, asegurando que se mantenga dentro de las estrictas tolerancias metalúrgicas aeroespaciales.
Para metales blandos como el aluminio estándar o el acero no endurecido, la perforación mecánica suele ser más rápida. Sin embargo, cuando se trabaja con superaleaciones aeroespaciales como Inconel, Waspaloy o titanio monocristalino, la erosión por chispa es significativamente más rápida y mucho más confiable. Los taladros mecánicos deben funcionar a velocidades de avance increíblemente lentas para evitar que estos metales duros se rompan, mientras que el proceso eléctrico mantiene una velocidad de corte rápida y constante independientemente de la dureza.
El único requisito para este proceso es que la pieza de trabajo sea conductora de electricidad. Siempre que el material conduzca electricidad, se puede mecanizar sin esfuerzo, independientemente de su dureza física. Esto incluye acero estándar, titanio, Inconel, carburo de tungsteno, aluminio y varias aleaciones aeroespaciales avanzadas.
La detección de avance utiliza sensores altamente sensibles dentro del generador de energía para monitorear la caída de voltaje y corriente a través del explosor. En el milisegundo exacto en el que el electrodo atraviesa la pared interior de una cavidad hueca, cambia la resistencia eléctrica. La máquina detecta instantáneamente este cambio y reduce la potencia o retrae el electrodo para evitar golpear la pared interna opuesta.
Sí. Mientras que los electrodos tubulares crean orificios perfectamente redondos, los ingenieros aeroespaciales suelen utilizar este proceso para perforar el canal de enfriamiento primario profundo. Una vez establecido el orificio piloto, los fabricantes pueden utilizar electroerosión por inmersión especializada con electrodos moldeados para crear las formas del difusor abocinado en la superficie de la pala de la turbina, optimizando el efecto de enfriamiento de la película aerodinámica.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


