
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 21-10-2026 Nguồn gốc: Địa điểm


Việc vận hành một động cơ phản lực hiện đại ở độ cao 30.000 feet sẽ tạo ra một môi trường đặc biệt thù địch. Nhiệt độ thường xuyên vượt qua điểm nóng chảy vật lý của các thành phần kim loại bên trong buồng đốt. Công nghệ quản lý nhiệt tiên tiến là vấn đề sống còn để các động cơ này hoạt động an toàn và hiệu quả.
Cơ chế bảo vệ chính chống lại nhiệt độ cực cao này được gọi là làm mát màng. Quá trình động lực học chất lỏng phức tạp này đòi hỏi hàng trăm lỗ cực nhỏ, có độ chính xác cao được gia công trực tiếp vào bề mặt khí động học của các cánh tuabin. Những lưỡi dao này được rèn từ các siêu hợp kim tiên tiến như hợp kim Inconel, Rene và titan đơn tinh thể. Các kỹ sư thiết kế những vật liệu này đặc biệt để chống nóng và biến dạng. Việc cố gắng xuyên thủng những vật liệu cứng này bằng mũi khoan xoắn truyền thống sẽ tạo ra một cơn ác mộng về mặt kỹ thuật. Người vận hành phải đối mặt với tình trạng dụng cụ liên tục bị gãy, hư hỏng bề mặt nghiêm trọng và tỷ lệ phế liệu không thể chấp nhận được.
Ngành công nghiệp hàng không vũ trụ dựa vào Gia công phóng điện như một giải pháp dứt khoát cho nút thắt sản xuất này. Bằng cách tận dụng sự ăn mòn nhiệt-điện thay vì ma sát vật lý, công nghệ này mang lại độ chính xác chưa từng có. Nó loại bỏ hoàn toàn sự mài mòn của dụng cụ cơ học và tạo ra các lỗ siêu nhỏ hoàn hảo trên các bề mặt cong phức tạp.
Không tiếp xúc vật lý: Quá trình ăn mòn do tia lửa điện loại bỏ hoàn toàn ma sát vật lý và ứng suất xoắn gây ra hiện tượng gãy mũi khoan siêu nhỏ.
Độ cứng độc lập: Công nghệ này gia công các siêu hợp kim hàng không vũ trụ ở bất kỳ độ cứng nào mà không làm giảm tốc độ cắt hoặc độ chính xác về kích thước.
Tỷ lệ khung hình cực cao: Người vận hành đạt được tỷ lệ khung hình từ chiều sâu đến đường kính đáng kinh ngạc, tạo ra các lỗ làm mát thẳng hoàn hảo ở các góc dốc mà không làm lệch dụng cụ.
Hiệu quả chi phí: Việc chuyển đổi từ khoan cơ học sang xói mòn bằng tia lửa điện giúp giảm đáng kể tỷ lệ phế liệu đắt tiền và loại bỏ chi phí liên tục thay thế các dụng cụ cắt bị mòn.
Để hiểu đầy đủ lý do tại sao gia công chính xác lại quan trọng, trước tiên người ta phải hiểu động lực học chất lỏng của quá trình làm mát màng. Khi tuabin khí hoạt động, khí đốt chảy qua các cánh quạt có áp suất cao đủ nóng để hóa lỏng kim loại. Làm mát màng ngăn ngừa sự cố thảm khốc này bằng cách xả không khí tương đối mát hơn từ bộ phận máy nén động cơ. Không khí này đi qua các đoạn rỗng bên trong của lưỡi dao và thoát ra ngoài qua các lỗ cực nhỏ ở bên ngoài.
Khi không khí mát hơn này thoát ra, nó sẽ tạo ra một lớp ranh giới bảo vệ mỏng trên bề mặt kim loại. Lớp ranh giới này hoạt động như một rào cản nhiệt. Nó cách nhiệt lưỡi dao khỏi khí đốt có tính hủy diệt. Để lớp màng khí động học này hình thành chính xác, các lỗ làm mát phải được định vị với độ chính xác tuyệt đối. Chúng phải có góc hoàn hảo so với luồng không khí và không có bất kỳ gờ bên trong nào có thể phá vỡ động lực học chất lỏng. Ngay cả một sai lệch cực nhỏ trong hình dạng lỗ cũng có thể gây ra nhiễu loạn luồng không khí, dẫn đến các điểm nóng cục bộ và động cơ xuống cấp nhanh chóng.
Cánh tuabin không được xay từ các khối thép hoặc nhôm tiêu chuẩn. Các xưởng đúc đúc chúng từ các siêu hợp kim gốc niken tiên tiến và các cấu trúc đơn tinh thể được thiết kế để duy trì độ bền kéo cao dưới áp suất nhiệt cực cao. Các vật liệu như Inconel 718 và Waspaloy có khả năng chống rão ở nhiệt độ cao và tuổi thọ mỏi đáng kinh ngạc.
Tuy nhiên, đặc tính luyện kim chính xác khiến các siêu hợp kim này trở nên lý tưởng cho động cơ phản lực khiến chúng cực kỳ khó gia công. Khi các mũi khoan cơ học truyền thống cố gắng cắt các kim loại này, các hợp kim có xu hướng cứng lại nhanh chóng. Ma sát tạo ra nhiệt cục bộ dữ dội. Điều này làm cho siêu hợp kim cứng hơn nữa tại vị trí cắt và các mảnh kim loại tự hàn vào rãnh của máy khoan theo đúng nghĩa đen. Động lực này dẫn đến sự mài mòn dụng cụ quá mức, lực cắt cao và khả năng mũi khoan siêu nhỏ bị gãy bên trong vật đúc đắt tiền là rất cao.
Không giống như các phương pháp truyền thống dựa vào lực cắt vật lý, đây là quy trình gia công phi truyền thống chuyên dụng được thiết kế đặc biệt để tạo ra các lỗ vi mô sâu, chính xác. Thay vì sử dụng mũi khoan kim loại có rãnh, thiết lập sử dụng ống điện cực rỗng quay liên tục. Các nhà sản xuất thường chế tạo các ống này từ đồng thau hoặc đồng thau có tính dẫn điện cao.
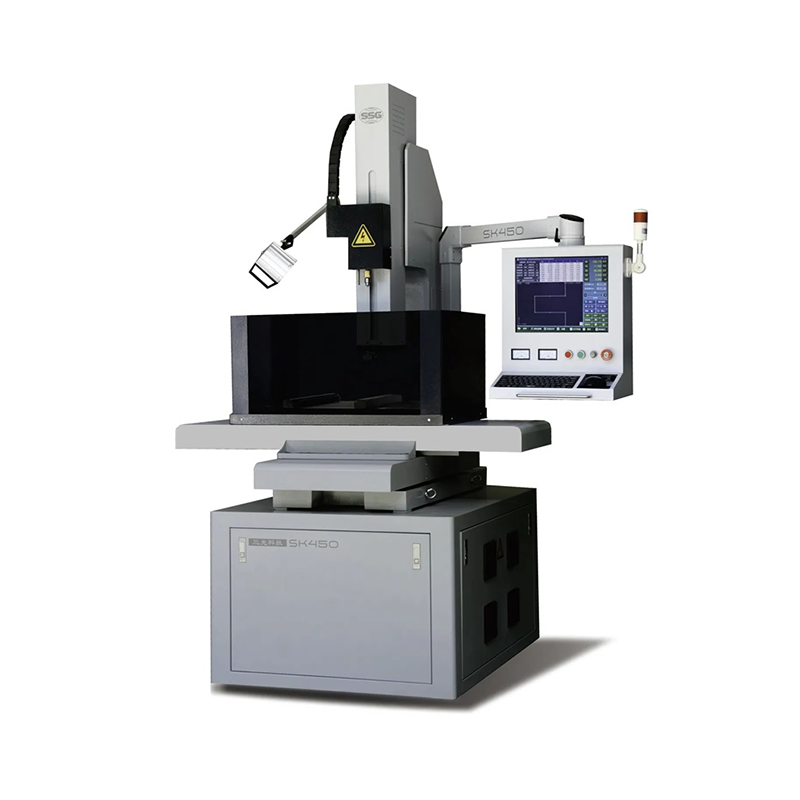
Trong quá trình hoạt động, một chất lỏng điện môi chuyên dụng như nước khử ion được bơm với áp suất cao qua tâm của điện cực rỗng. Nguồn điện được vi tính hóa tạo ra hàng nghìn lần phóng điện được kiểm soát mỗi giây qua một khe hở cực nhỏ giữa đầu điện cực và phôi. Những tia lửa này đạt nhiệt độ lên tới 12.000 độ C, ngay lập tức làm bay hơi kim loại trong một khu vực có tính cục bộ cao. Đồng thời, chất lỏng điện môi áp suất cao làm mát vùng gia công và loại bỏ các hạt kim loại bay hơi. Bởi vì các thành phần hàng không vũ trụ hiện đại có hình học 3D đa trục rất phức tạp nên các cơ sở thường dựa vào tự động hóa Hệ thống EDM lỗ nhỏ CNC để khớp nối điện cực một cách chính xác trên các bề mặt tuabin có đường viền.
Nhìn vào bối cảnh rộng lớn hơn của ngành sản xuất hàng không vũ trụ, một xu hướng rõ ràng hướng tới hiệu suất nhiệt động cao hơn sẽ xuất hiện. Động cơ phản lực thế hệ tiếp theo phải chạy nóng hơn để đạt được mức tiết kiệm nhiên liệu tốt hơn và tỷ lệ lực đẩy trên trọng lượng cao hơn. Sự thay đổi hoạt động này đòi hỏi các hệ thống quản lý nhiệt phức tạp hơn đáng kể.
Các kỹ sư đang thiết kế các cánh tuabin với các đường làm mát phi tuyến tính phức tạp và các lỗ khuếch tán có hình dạng mà phương pháp gia công truyền thống không thể thực hiện được. Khi các nhà khoa học vật liệu giới thiệu các hợp kim đơn tinh thể thậm chí còn bền hơn và Vật liệu tổng hợp ma trận gốm để tồn tại trong những môi trường khắc nghiệt này, sự phụ thuộc vào khoan cơ học đang giảm đi nhanh chóng. Ngành công nghiệp này đang tích cực áp dụng các giải pháp gia công nhiệt điện không tiếp xúc. Quá trình chuyển đổi này là con đường khả thi duy nhất để đáp ứng các hình học thiết kế mới nghiêm ngặt và các tiêu chuẩn luyện kim nghiêm ngặt.
Để minh họa rõ ràng lý do tại sao các nhà sản xuất hàng không vũ trụ đã rời xa các phương pháp truyền thống, việc so sánh cơ chế cơ bản của cả hai công nghệ là rất hữu ích.
Tính năng |
Khoan cơ khí |
Gia công xói mòn tia lửa |
|---|---|---|
Công cụ Liên hệ |
Lực ma sát cao và lực cắt lớn |
Không tiếp xúc vật lý |
Độ cứng vật liệu |
Hạn chế nghiêm trọng tốc độ cắt và tuổi thọ dụng cụ |
Hoàn toàn không liên quan đến tốc độ cắt |
hình thành Burr |
Thường xuyên có các vệt bên trong khi thoát ra |
Ra vào không có Burr 100% |
Dụng cụ mài mòn |
Suy thoái nhanh chóng, khó lường |
Độ mòn điện cực có thể dự đoán được và tự động bù đắp |
Tỷ lệ khung hình tối đa |
Hạn chế, dễ bị biến dạng dụng cụ nghiêm trọng |
Thường xuyên đạt được 100:1 hoặc cao hơn một cách hoàn hảo |
Hạn chế đáng kể nhất của việc khoan cơ học trong gia công vi mô là ứng suất vật lý tác dụng lên dụng cụ. Mũi khoan siêu nhỏ thường có đường kính dưới 1mm và vốn rất dễ vỡ. Khi bị ép thành siêu hợp kim cứng, ứng suất xoắn thường vượt quá tính toàn vẹn cấu trúc của mũi khoan. Nếu một mảnh vỡ bên trong kênh làm mát bên trong của cánh tuabin thì việc lấy nó ra mà không làm hỏng kim loại xung quanh là điều gần như không thể. Điều này dẫn đến một phần bị loại bỏ.
Bởi vì xói mòn do tia lửa điện là một quá trình không tiếp xúc nên điện cực không bao giờ thực sự chạm vào phôi. Kênh plasma điện thu hẹp khoảng cách sẽ loại bỏ vật liệu. Nếu không có lực cản vật lý, ứng suất xoắn hoặc ma sát, hiện tượng gãy dụng cụ sẽ bị loại bỏ hoàn toàn khỏi phương trình sản xuất. Điều này cho phép người vận hành vận hành máy mà không cần giám sát một cách hoàn toàn tự tin.
Trong gia công truyền thống, nguyên tắc cơ bản nêu rõ rằng dụng cụ cắt phải luôn cứng hơn đáng kể so với vật liệu phôi. Khi các kỹ sư hàng không vũ trụ phát triển các siêu hợp kim cứng hơn để tăng hiệu suất động cơ, thì các công cụ cơ khí phải vật lộn để theo kịp. Ngay cả các mũi khoan cacbua rắn hoặc được phủ kim cương cũng bị xuống cấp nhanh chóng khi chịu tác dụng mài mòn của titan đơn tinh thể.
Việc triển khai công nghệ phóng điện hoàn toàn bỏ qua được vấn đề về độ cứng. Quá trình này phụ thuộc hoàn toàn vào tính dẫn điện của vật liệu hơn là độ cứng vật lý hoặc độ bền kéo của nó. Cho dù lưỡi tuabin ở trạng thái ủ hay cứng hoàn toàn sau khi xử lý nhiệt, điện cực sẽ ăn mòn vật liệu với tốc độ ổn định và có thể dự đoán được.
Các lỗ làm mát trên cánh tuabin cực kỳ hẹp và tương đối sâu. Chúng yêu cầu tỷ lệ khung hình từ chiều sâu đến đường kính cao. Khi một mũi khoan cơ học cố gắng gia công một lỗ sâu, mũi khoan mỏng dài chắc chắn sẽ bị lệch. Nó uốn cong nhẹ dưới áp lực, khiến lỗ lệch khỏi trục dự định và có khả năng ảnh hưởng đến hình dạng làm mát bên trong.
Hiệu suất cao Thiết bị EDM lỗ nhỏ vượt trội khi khoan lỗ sâu. Nó có thể thường xuyên đạt được tỷ lệ khung hình 100: 1 hoặc cao hơn mà không có bất kỳ độ lệch nào của công cụ. Bởi vì không có lực cắt vật lý nào đẩy vào điện cực nên lỗ vẫn thẳng hoàn toàn và đúng với tọa độ CNC đã được lập trình. Điều này đảm bảo các lối đi bên trong kết nối chính xác theo đúng ý định của các kỹ sư khí động học.
Cánh tuabin có đặc điểm khí động học có đường viền cao. Các lỗ làm mát thường phải được khoan ở các góc nhọn, đôi khi nhỏ hơn 20 độ so với bề mặt, để đảm bảo không khí làm mát nằm phẳng trên lưỡi dao.
Khi mũi khoan cơ học chạm vào bề mặt kim loại cong có góc cạnh, mũi khoan tự nhiên muốn trượt xuống mặt nghiêng. Điều này đòi hỏi các lỗ thí điểm chuyên dụng hoặc các vật cố định phức tạp để ngăn ngừa hư hỏng bề mặt. Ngược lại, điện cực EDM chỉ cần hạ thấp khoảng cách tia lửa đã được lập trình và bắt đầu ăn mòn kim loại. Tia lửa nhảy thẳng tới điểm dẫn điện gần nhất. Điều này cho phép đi vào hoàn hảo trên bất kỳ bề mặt có đường viền nào mà không bị trượt hoặc làm trầy xước vật đúc đắt tiền.
Cắt cơ học làm rách kim loại ở mức độ vi mô. Khi mũi khoan xuyên qua mặt thoát của lỗ, chắc chắn nó sẽ đẩy vật liệu ra ngoài, tạo ra một phần nhô ra sắc nhọn được gọi là gờ. Trong các ứng dụng hàng không vũ trụ, nghiêm cấm các vệt bên trong. Chúng làm gián đoạn luồng không khí, tạo ra sự hỗn loạn và hoạt động như các điểm tập trung ứng suất có thể dẫn đến mỏi kim loại. Thực tế là không thể loại bỏ các gờ bằng tay bên trong rãnh cánh tuabin cực nhỏ được bao bọc.
Gia công bằng tia lửa điện làm bay hơi kim loại thay vì làm rách nó. Quá trình xói mòn nhiệt này để lại lối vào và lối ra sạch sẽ. Lỗ tạo ra đảm bảo động lực học chất lỏng không bị cản trở, cho phép quá trình làm mát màng hoạt động chính xác như thiết kế mà không cần các hoạt động mài mòn thứ cấp đắt tiền.
Sản xuất một cánh tuabin là một quá trình cực kỳ tốn nhiều tài nguyên từ rất lâu trước khi giai đoạn khoan bắt đầu. Quá trình đúc mẫu, hóa rắn định hướng và phay ban đầu một lưỡi siêu hợp kim đơn tinh thể có thể tiêu tốn hàng nghìn đô la mỗi chiếc.
Việc dựa vào việc khoan cơ học sẽ gây ra mức độ rủi ro tài chính đáng kể ở giai đoạn sản xuất cuối cùng. Nếu một mũi khoan cơ học rẻ tiền đi chệch khỏi trục, tạo ra một vệt bên trong hoặc mắc kẹt bên trong đường dẫn làm mát, thì lưỡi khoan đắt tiền đó ngay lập tức trở thành sắt vụn. Tỷ lệ phế liệu cao liên quan đến khoan vi mô cơ học ảnh hưởng nghiêm trọng đến lợi nhuận và năng suất chung của dây chuyền sản xuất hàng không vũ trụ.
Mũi khoan cơ học được sử dụng trên siêu hợp kim có tuổi thọ cực kỳ ngắn. Trong một số ứng dụng đòi hỏi khắt khe, mũi khoan cacbua hiệu suất cao chỉ có thể gia công thành công một số lỗ trước khi lưỡi cắt của nó xuống cấp vượt quá dung sai chấp nhận được của không gian vũ trụ. Các nhà sản xuất phải duy trì lượng tồn kho lớn các mũi khoan đắt tiền và liên tục dừng dây chuyền sản xuất để thay đổi dụng cụ.
Ngược lại, điện cực EDM là ống tiêu hao rẻ tiền được làm bằng đồng thau hoặc đồng cơ bản. Trong khi điện cực bị mòn dần trong quá trình phát tia lửa điện thì các máy phát điện CNC hiện đại sẽ tự động bù đắp sự hao mòn này trong thời gian thực. Chi phí cho mỗi lỗ giảm đáng kể và thời gian hoạt động của máy tăng lên đáng kể, khiến tổng chi phí sở hữu trở nên rất thuận lợi.
Khi khám phá các công nghệ tạo lỗ tiên tiến, các kỹ sư thường so sánh hiện tượng ăn mòn do tia lửa điện với Gia công điện hóa. Trong khi EDM sử dụng năng lượng nhiệt để làm bay hơi kim loại thì Gia công điện hóa sử dụng sự hòa tan hóa học. Một dòng điện được truyền qua dung dịch điện phân dẫn điện, dung dịch này hòa tan nguyên tử phôi theo nguyên tử. Quá trình này hoàn toàn không để lại Vùng ảnh hưởng nhiệt và có thể gia công nhiều lỗ cùng lúc bằng dụng cụ có hình dạng tùy chỉnh.
Gia công điện hóa cực kỳ nhanh để sản xuất hàng loạt các bộ phận giống hệt nhau với khối lượng lớn. Tuy nhiên, chi phí thiết lập và dụng cụ rất cao và quy trình này đòi hỏi phải xử lý các hóa chất có tính ăn mòn cao. Đối với hầu hết các nhà sản xuất hàng không vũ trụ liên quan đến việc tạo mẫu nhanh, các mẫu lỗ khác nhau hoặc kích cỡ lô từ nhỏ đến trung bình, EDM lỗ nhỏ tiên tiến linh hoạt hơn và tiết kiệm chi phí hơn rất nhiều. Nó sử dụng các điện cực hình ống tiêu chuẩn rẻ tiền thay vì các công cụ đúc tùy chỉnh, mang lại độ chính xác cần thiết mà không cần đầu tư vốn lớn.
Đầu tư vào công nghệ gia công tiên tiến đòi hỏi phải hiểu rõ nhu cầu cụ thể của việc sản xuất cánh tuabin. Không phải tất cả các máy đều có độ chính xác cần thiết cho các ứng dụng hàng không vũ trụ. Khi đánh giá thiết bị, các kỹ sư phải ưu tiên các thông số kỹ thuật cụ thể để đảm bảo sản xuất đáng tin cậy.
Đặc biệt, một sự mạnh mẽ Máy EDM lỗ nhỏ CNC phải cung cấp khả năng đa trục, thường là 5 trục hoặc 6 trục, để định vị phôi chính xác cho các lỗ có góc phức tạp. Tìm kiếm các hệ thống có khả năng xử lý đường kính điện cực từ 0,15 mm đến 3,0 mm để đáp ứng nhiều thông số kỹ thuật về lỗ làm mát.
Hơn nữa, phát hiện đột phá là một tính năng quan trọng. Cảm biến tiên tiến phát hiện chính xác từng mili giây điện cực xuyên qua thành trong của lưỡi tuabin. Hệ thống ngay lập tức điều chỉnh năng lượng tia lửa để tránh làm hỏng bức tường bên trong đối diện. Ngoài ra, các tính năng như Bộ thay đổi điện cực tự động cho phép vận hành liên tục mà không cần giám sát, giảm thiểu thời gian ngừng hoạt động và tối đa hóa năng suất tổng thể. Máy phát điện cao cấp cũng được yêu cầu phải giảm thiểu Vùng ảnh hưởng nhiệt, đảm bảo tuân thủ các tiêu chuẩn luyện kim hàng không vũ trụ nghiêm ngặt.
Trong khi lĩnh vực hàng không vũ trụ thúc đẩy phần lớn sự đổi mới trong gia công lỗ vi mô, những khả năng này có thể ứng dụng hoàn hảo vào một số ngành công nghiệp có độ chính xác cao khác. Trong lĩnh vực ô tô và máy móc hạng nặng, vòi phun nhiên liệu diesel yêu cầu các lỗ cực mịn hoàn hảo để nguyên tử hóa nhiên liệu một cách hiệu quả dưới áp suất cực cao. Máy khoan cơ học gặp khó khăn với thép cứng được sử dụng trong các kim phun này, khiến tia lửa điện trở thành lựa chọn tiêu chuẩn.
Tương tự, ngành công nghiệp thiết bị y tế dựa vào công nghệ này để chế tạo dụng cụ phẫu thuật bằng máy và cấy ghép chỉnh hình bằng titan. Lớp hoàn thiện không có gờ đảm bảo rằng không còn sót lại mảnh kim loại cực nhỏ nào trên cơ thể bệnh nhân. Quá trình không tiếp xúc đảm bảo rằng các dụng cụ y tế có thành mỏng mỏng manh không bị nghiền nát hoặc biến dạng trong quá trình sản xuất. Ngoài ra, các cửa hàng dụng cụ và khuôn dập thường sử dụng các hệ thống này để tạo ra các lỗ khởi đầu có độ chính xác cao cho nguyên công Cắt dây.
Môi trường khắc nghiệt của động cơ phản lực hiện đại đòi hỏi những vật liệu có thể vượt qua giới hạn tuyệt đối của ngành luyện kim. Việc cố gắng gia công các siêu hợp kim cứng này bằng máy khoan cơ học truyền thống sẽ gây ra những rủi ro không thể chấp nhận được, từ dụng cụ bị hỏng và vật đúc bị hỏng cho đến động lực của luồng khí bị tổn hại. Xói mòn tia lửa đã chứng tỏ mình là giải pháp dứt khoát cho sản xuất hàng không vũ trụ.
Bằng cách thay thế ma sát vật lý bằng xói mòn nhiệt có kiểm soát, các nhà sản xuất có được khả năng khoan sâu hơn, sạch hơn và chính xác hơn trên các bề mặt cong phức tạp, bất kể độ cứng của vật liệu. Việc chuyển đổi sang công nghệ tiên tiến này là yêu cầu cơ bản để sản xuất các cánh tuabin an toàn, đáng tin cậy và hiệu quả cao, cung cấp năng lượng cho ngành hàng không vũ trụ ngày nay.
Nếu dây chuyền sản xuất của bạn gặp khó khăn với tỷ lệ phế liệu cao, chi phí dụng cụ quá cao hoặc các vấn đề về độ chính xác trên hợp kim đã cứng thì việc nâng cấp khả năng gia công của bạn là bước hợp lý tiếp theo. Khám phá các giải pháp hiệu suất cao phù hợp với thông số kỹ thuật chính xác của bạn bằng cách truy cập SSG EDM để tìm thiết bị phù hợp cho cơ sở của bạn.
Tùy thuộc vào điện cực cụ thể được sử dụng và độ chính xác của máy, công nghệ này thường có thể khoan các lỗ có đường kính từ 0,1 mm đến 0,15 mm. Các máy micro-EDM chuyên dụng có thể đạt được đường kính thậm chí còn nhỏ hơn, khiến chúng trở nên hoàn hảo cho các ứng dụng y tế và hàng không vũ trụ phức tạp.
Đúng. Bởi vì về cơ bản nó là một quá trình xử lý nhiệt nên nó tạo ra một Vùng ảnh hưởng nhiệt cực nhỏ, còn được gọi là lớp đúc lại, dọc theo mép của lỗ. Tuy nhiên, máy phát điện CNC hiện đại kiểm soát chặt chẽ năng lượng tia lửa và thời gian để giữ cho lớp này cực mỏng, đảm bảo nó vẫn nằm trong dung sai nghiêm ngặt của ngành luyện kim hàng không vũ trụ.
Đối với các kim loại mềm như nhôm tiêu chuẩn hoặc thép không cứng, việc khoan cơ học thường nhanh hơn. Tuy nhiên, khi làm việc với các siêu hợp kim hàng không vũ trụ như Inconel, Waspaloy hoặc titan đơn tinh thể, hiện tượng ăn mòn do tia lửa điện nhanh hơn đáng kể và đáng tin cậy hơn rất nhiều. Máy khoan cơ học phải chạy ở tốc độ tiến cực kỳ chậm để tránh làm vỡ các kim loại cứng này, trong khi quy trình điện duy trì tốc độ cắt nhanh và ổn định bất kể độ cứng.
Yêu cầu duy nhất cho quá trình này là phôi phải có tính dẫn điện. Miễn là vật liệu dẫn điện thì nó có thể được gia công dễ dàng, bất kể độ cứng vật lý của nó như thế nào. Điều này bao gồm thép tiêu chuẩn, titan, Inconel, cacbua vonfram, nhôm và các hợp kim hàng không vũ trụ tiên tiến khác nhau.
Phát hiện đột phá sử dụng các cảm biến có độ nhạy cao trong máy phát điện để theo dõi sự sụt giảm điện áp và dòng điện qua khe hở tia lửa. Chính xác là mili giây mà điện cực xuyên qua thành trong của khoang rỗng, điện trở sẽ thay đổi. Máy ngay lập tức phát hiện sự dịch chuyển này và giảm công suất hoặc rút điện cực để tránh va vào bức tường bên trong đối diện.
Đúng. Trong khi các điện cực dạng ống tạo ra các lỗ tròn hoàn hảo thì các kỹ sư hàng không vũ trụ thường sử dụng quy trình này để khoan kênh làm mát sơ cấp sâu. Sau khi lỗ thí điểm được thiết lập, nhà sản xuất có thể sử dụng EDM chìm chuyên dụng với các điện cực định hình để tạo ra các hình dạng khuếch tán loe trên bề mặt cánh tuabin, tối ưu hóa hiệu quả làm mát màng khí động học.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


