
Visualizações: 0 Autor: Editor do site Horário de publicação: 31/07/2026 Origem: Site


A execução de cortes altos na usinagem por descarga elétrica apresenta desafios físicos específicos, impulsionados pela dificuldade exponencial de evacuação de detritos à medida que a altura do eixo Z aumenta. Ao processar materiais espessos, a distância que o fluido dielétrico deve percorrer para limpar as limalhas microscópicas do corte torna-se um grande gargalo. Se a estratégia de limpeza falhar, as consequências atingirão o chão de fábrica imediatamente: quebra frequente do fio, arqueamento severo do fio resultando em um corte em forma de barril, corrosão secundária por EDM, acabamento superficial comprometido e tempo de inatividade imprevisível da máquina em blocos de ferramentas de alto valor.
O EDM profundo bem-sucedido requer ir além dos parâmetros padrão da máquina. Os operadores não podem confiar nas configurações padrão quando a espessura da peça excede os limites convencionais. Alcançar um corte estável e contínuo significa alinhar estratégias de lavagem direcionadas, gerenciamento de fluido dielétrico e capacidades específicas da máquina. Utilizando um serviço especializado A eletroerosão a fio para peças espessas garante que o hardware e o software sejam otimizados para lidar com as demandas extremas de evacuação de detritos em cortes profundos.
Pressão vs. Volume: A alta pressão por si só é insuficiente para cortes altos; manter um alto volume de fluido com fluxo laminar é fundamental para evitar cavitação e vibração do fio.
A folga é fundamental: A seleção estratégica do fio e os parâmetros de usinagem adaptativos devem funcionar em conjunto com a lavagem para manter um centelhador adequado para a remoção de detritos.
Dependências de hardware: A lavagem eficaz em peças altas requer um eixo Z rígido, bicos superiores e inferiores perfeitamente alinhados e sistemas de filtragem de alta capacidade.
Estabilidade térmica: O corte submerso combinado com a descarga coaxial sincronizada fornece o ambiente mais estável para precisão de peças espessas.
Controle de limite: Manter a pressão de lavagem requer evitar o escape de fluido; perfuração inicial e escudos de limite físico são obrigatórios para alturas extremas.
Dentro de um corte profundo, a dinâmica dos fluidos muda drasticamente em comparação com cortes superficiais. À medida que o fluido dielétrico entra pelos bicos superior e inferior, a pressão cai significativamente em direção ao centro de uma peça espessa. Isso cria uma “zona morta” de velocidade próxima de zero, onde os detritos se acumulam em vez de serem eliminados. Os parâmetros de lavagem padrão não foram projetados para empurrar o fluido através de um canal tão longo e estreito de maneira eficaz, levando à estagnação no meio do corte.
Quando os detritos estagnam, ocorre um fenômeno conhecido como “ponte de detritos”. Partículas de cavacos presas criam um caminho condutor através do centelhador, causando descargas elétricas secundárias ou arcos. Esta concentração localizada de energia degrada rapidamente o fio, levando à quebra e deixando marcas severas na superfície da peça. A aplicação de configurações padrão de alta pressão sem a vedação adequada do bico induz turbulência e cavitação do fluido, o que vibra o fio e destrói a precisão dimensional.
O “efeito de borda” complica ainda mais a lavagem. Cortar próximo ao limite da peça ou começar a partir de uma borda aberta permite que o fluido dielétrico escape lateralmente. Quando o fluido escapa, a pressão interna do corte cai para perto de zero, neutralizando completamente a ação de lavagem. É por isso que os arranques de arestas em peças altas frequentemente resultam em quebras imediatas do fio e condições de corte instáveis.
O estado ideal do centelhador em um corte alto envolve rigidez dielétrica consistente, ciclos rápidos de ionização e desionização e remoção contínua de cavacos. O fluido deve fluir suavemente por toda a extensão do corte, levando embora detritos e calor sem atrapalhar a posição do fio. Alcançar esse equilíbrio requer controle preciso sobre o volume do fluido, pressão e alinhamento do bico.
O sucesso na EDM profunda é medido por métricas de referência específicas. As tolerâncias aceitáveis de arqueamento do fio devem ser rigorosamente mantidas, normalmente visando menos de 10 µm de enrolamento em uma altura de 300 mm. A máquina deve ser capaz de cortar continuamente por horas sem quebrar o fio. A precisão dimensional deve permanecer consistente de cima para baixo do corte, garantindo que a peça final atenda às especificações exatas.
Métrica |
Alvo de corte padrão |
Alvo de corte alto (>300 mm) |
|---|---|---|
Curvamento de Arame (Barreling) |
< 5 µm |
< 10 µm |
Tempo de corte contínuo |
4-6 horas |
Mais de 12 horas |
Queda de pressão de lavagem |
Mínimo |
Requer controle adaptativo |
A lavagem coaxial utiliza bocais superiores e inferiores sincronizados diretamente alinhados com o caminho do fio. Esta configuração direciona o fluido diretamente para o corte a partir de ambas as extremidades, maximizando a penetração na zona de corte profundo. Para manter a velocidade do fluido e evitar a divergência do jato, os operadores devem minimizar a distância de afastamento, mantendo os bicos entre 0,1 mm e 0,5 mm da superfície da peça de trabalho. Essa folga apertada força o fluido para dentro do corte, em vez de permitir que ele seja pulverizado para fora.
A pressão extrema traz compensações. Embora a alta pressão ajude a limpar o corte, também corre o risco de induzir vibração no fio. Se a pressão dos bicos estiver desequilibrada ou excessivamente alta, ela empurra o fio para fora do alinhamento, causando erros dimensionais. Os operadores devem equilibrar cuidadosamente a pressão e o volume para obter uma lavagem eficaz sem comprometer a estabilidade do fio.
O corte totalmente submerso é geralmente necessário para peças espessas para manter o equilíbrio térmico. A enorme quantidade de calor gerada durante um corte longo causa distorção significativa da peça se não for gerenciada adequadamente. Submergir todo o bloco em fluido dielétrico estabiliza a temperatura, garantindo dimensões consistentes durante todo o processo de usinagem.
Um ambiente submerso auxilia ativamente os jatos de lavagem primários. Ele fornece uma pressão de fluido ambiente estável ao redor do corte, reduzindo respingos e evitando o aprisionamento de ar no corte. Bolhas de ar na zona de corte rompem o centelhador e causam cortes erráticos. A submersão garante que o corte permaneça cheio de fluido, aumentando a eficácia dos bocais de lavagem superior e inferior.
Para evitar que o fluido dielétrico escape do corte nos caminhos de entrada e saída, são necessários métodos de contenção física. Placas de descarga magnéticas personalizadas ou embalagens de peças selam as bordas abertas do corte. Ao bloquear as rotas de escape do fluido, esses métodos de contenção mantêm alta pressão interna de corte, forçando o fluido a viajar verticalmente através do corte e levar embora os detritos.
Faça um furo inicial bem dentro do limite do material.
Passe o fio e verifique a distância de afastamento do bico (0,1 mm - 0,5 mm).
Aplique placas de descarga magnéticas se cortar dentro de 10 mm de uma borda.
Inicie o enchimento do tanque submerso e verifique a estabilidade do fluido ambiente.
Os furos iniciais pré-perfurados são essenciais para manter a contenção de descarga de 360 graus durante a penetração inicial do corte. Partir de um furo perfurado garante que o fluido fique completamente preso na peça de trabalho, maximizando a eficiência da lavagem desde o início. Os arranques nas bordas devem ser evitados em peças grossas sempre que possível, pois comprometem inerentemente a pressão de lavagem.
As máquinas modernas utilizam tecnologias de controle adaptativo que monitoram a tensão de gap em tempo real. Quando esses sistemas detectam o acúmulo de detritos, indicado por uma queda na tensão do intervalo, eles ajustam automaticamente a pressão de lavagem e as taxas de alimentação. Esta resposta dinâmica evita quebras de fio, eliminando o corte antes que a concentração de detritos se torne crítica.
Técnicas de lavagem pulsada são empregadas para quebrar obstruções de detritos. Em vez de aplicar tensão contínua de alta pressão no fio, a máquina pulsa o fluido de lavagem, criando um efeito de martelamento que desaloja limalhas teimosas. Este método limpa eficazmente a zona de corte enquanto minimiza o risco de vibração e arqueamento do fio.
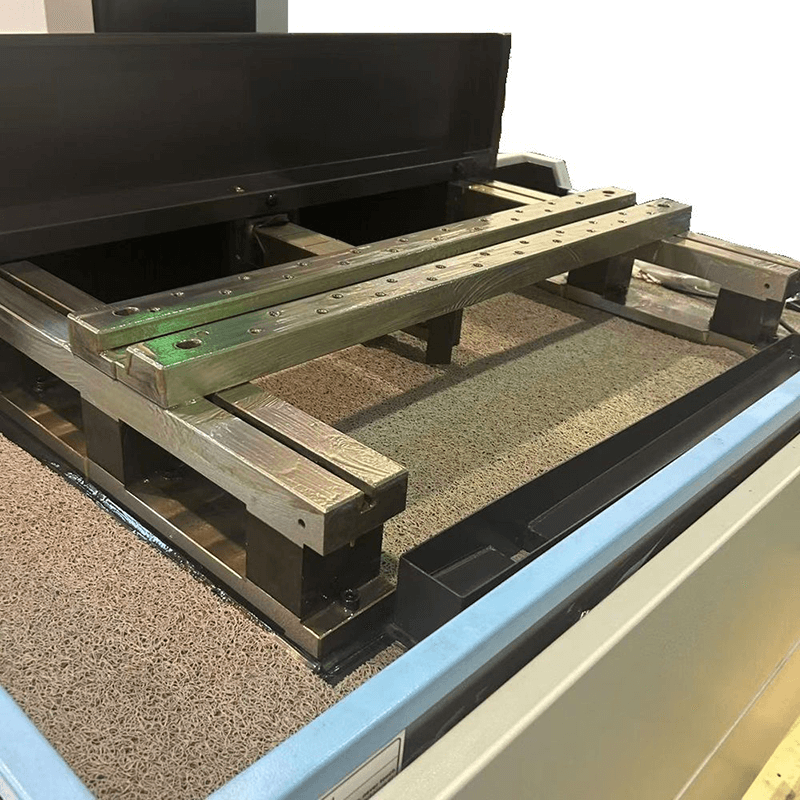
Ao selecionar um Máquina EDM de fio grande para cortes altos, a rigidez estrutural é fundamental. O eixo Z deve ser excepcionalmente rígido para evitar deflexão quando a cabeça superior é estendida até a altura máxima. Mecanismos de compensação térmica são necessários para neutralizar o calor gerado durante ciclos de corte prolongados. A mesa de trabalho deve ser resistente, capaz de suportar blocos maciços sem flacidez ou deslocamento.
A bomba e os sistemas de encanamento devem atender às demandas de lavagem profunda. Sistemas de bomba dupla, medidores de vazão programáveis e controles de pressão independentes para os cabeçotes superior e inferior são recursos essenciais. Cortes prolongados em peças grossas aceleram o desgaste nas guias diamantadas superiores e inferiores. As máquinas devem ser equipadas com conjuntos robustos de fixação de guia para manter o alinhamento preciso dos fios por longos períodos.
A limpeza dos fluidos é desproporcionalmente importante em cortes grossos. O fluido sujo aumenta a condutividade do dielétrico, aumentando o risco de arco secundário através do longo centelhador. É necessário manter a filtragem abaixo de 5 mícrons para garantir que o fluido permaneça limpo o suficiente para suportar um corte estável. Tanques de resina de alta capacidade são necessários para manter a condutividade ideal do fluido durante todo o processo.
O corte contínuo de alta carga esgota rapidamente a resina de desionização (DI). Os operadores gerenciam esse esgotamento monitorando metas específicas de resistividade, normalmente mantendo o fluido entre 50.000 e 100.000 ohm-cm. As unidades de resfriamento integradas gerenciam o enorme calor gerado durante cortes espessos prolongados, evitando a expansão térmica dos componentes da máquina e da peça de trabalho.
A tecnologia avançada de geradores é um componente central de um Wire EDM de alta eficiência . Sistema As fontes de alimentação antieletrólise (AE) utilizam geradores baseados em CA para evitar o esgotamento do cobalto no metal duro e a oxidação no aço durante tempos de ciclo prolongados. Esta tecnologia protege a integridade metalúrgica da peça durante as longas horas necessárias para cortes altos.
Os geradores digitais modernos apresentam controle de faísca com detecção de detritos. Esses sistemas detectam quedas de impedância em tempo real no centelhador, indicando uma concentração localizada de detritos. O gerador ajusta instantaneamente a energia da faísca, reduzindo o risco de quebra do fio antes que os detritos causem um curto-circuito. Esta resposta rápida mantém o corte contínuo em cortes profundos.
O fio de latão padrão tem dificuldade em cortes profundos devido à sua menor resistência à tração e velocidades de corte mais lentas. Arames revestidos de zinco ou estratificados são geralmente preferidos para peças grossas. Os fios revestidos sustentam velocidades de corte mais altas e criam um corte ligeiramente mais largo. Este corte mais amplo melhora inerentemente a penetração do fluido de lavagem, permitindo que mais volume entre no corte e evacue os detritos de forma mais eficaz.
A resistência à tração é um requisito crítico para resistir ao arqueamento do fio sob altas pressões de descarga. A otimização do diâmetro do fio desempenha um papel significativo. Embora fios de 0,20 mm ou 0,25 mm sejam comuns, diâmetros maiores, como 0,30 mm, são preferidos para cortes altos. O diâmetro maior proporciona maior capacidade de tração para suportar descargas agressivas e cria canais de descarga mais largos para melhor remoção de detritos.
Tipo de fio |
Diâmetro |
Resistência à tracção |
Melhor Aplicação |
|---|---|---|---|
Latão Padrão |
0,25 mm |
900 N/mm² |
Cortes padrão <150mm |
Revestido de Zinco |
0,30 mm |
1000 N/mm² |
Cortes altos 150mm - 300mm |
Molibdênio |
0,18mm |
>1900 N/mm² |
Alturas extremas, desbaste em alta velocidade |
UM A máquina EDM com fio de molibdênio oferece um caso de uso específico para o processamento de peças grossas. Essas máquinas utilizam fio de molibdênio alternativo de alta velocidade. A extrema resistência à tração do molibdênio permite configurações de tensão muito mais altas em comparação com o latão. Esta alta tensão resiste efetivamente à deflexão causada pela lavagem agressiva e aos desafios físicos de peças de trabalho com alturas altas.
Embora as máquinas de molibdênio sejam excelentes no desbaste eficiente de materiais espessos, há compensações a serem consideradas. As capacidades de acabamento superficial podem não corresponder às das máquinas de fio de latão de alta qualidade. A eficiência operacional do uso de arame reutilizável no desbaste de grandes volumes de materiais espessos muitas vezes justifica o investimento em ambientes de fabricação específicos.
A alta pressão de lavagem combinada com longos vãos de fio freqüentemente leva a vibrações harmônicas e arqueamento. Esse arqueamento causa imprecisões dimensionais, normalmente resultando em um corte em forma de barril. Para mitigar esse risco, as operadoras implementam protocolos rígidos de tensão dos fios. A utilização de guias de arame especializadas projetadas para cortes altos ajuda a manter o alinhamento. A programação de passes iniciais de desbaste com taxas de avanço conservadoras estabelece um corte estável antes de aumentar a velocidade de corte.
A pressão de descarga desigual entre a parte superior e inferior da peça de trabalho causa afilamento e acabamentos superficiais inconsistentes. As bordas superior e inferior recebem melhor alinhamento que o centro, levando a variações na qualidade do corte. Para corrigir isso, utilize estratégias de corte multipassadas. Execute uma passagem de desbaste seguida de múltiplas passagens de desbaste com pressão de lavagem reduzida e configurações de energia mais baixas para refinar a geometria e o acabamento superficial.
À medida que o fio muda de direção em cantos estreitos, a dinâmica de descarga local muda abruptamente. Essa mudança leva ao corte excessivo ou ao atraso do fio, prejudicando a geometria pretendida. Para mitigar esse problema, utilize a redução da taxa de alimentação dependente do caminho. A sincronização da atenuação da pressão de descarga durante as transições de raio garante que o fio permaneça estável e que a geometria do canto seja mantida com precisão.
Realize um corte de teste em um bloco grosso representativo para monitorar a frequência de quebra do fio e a precisão dimensional do corte central.
Atualize os sistemas de filtragem para capacidade inferior a 5 mícrons para lidar com o aumento da carga de detritos de cortes altos.
Implemente placas niveladas magnéticas ou proteções de limite físico ao cortar próximo à borda de peças grossas.
Mude para fio revestido de zinco de 0,30 mm ou avalie as opções de molibdênio para cortes superiores a 300 mm de altura.
R: As máquinas padrão normalmente lidam com eficiência de 10 a 16 polegadas. As opções especializadas do eixo Z ampliam significativamente essa capacidade, desde que os sistemas de lavagem, bombas e filtragem sejam atualizados para gerenciar o aumento da carga de detritos e do volume de fluido necessários para cortes mais altos.
R: A pressão de descarga excessiva empurra o fio para fora do seu alinhamento vertical, criando um corte em forma de barril. Os operadores equilibram a pressão do fluido necessária para limpar os detritos com a resistência à tração e as configurações de tensão do fio para manter um caminho de corte reto.
R: O meio de uma peça espessa torna-se uma “zona morta” onde os fluxos de lavagem superior e inferior se encontram ou não conseguem penetrar totalmente. Isso faz com que os detritos se acumulem, levando a curtos-circuitos localizados e à rápida degradação do fio, causando, em última instância, a quebra.
R: Sim, fios de diâmetro maior criam um corte mais amplo. Este canal mais largo permite que mais fluido dielétrico entre na zona de corte, melhorando a evacuação de detritos. Arames maiores também oferecem maior resistência à tração para resistir ao arqueamento sob alta pressão de descarga.
R: As faixas operacionais padrão são normalmente de 50.000 a 100.000 ohm-cm. Manter a condutividade estrita é necessário em cortes grossos para evitar faíscas erráticas e arcos secundários através do centelhador longo, o que danifica a peça de trabalho e quebra o fio.
R: As máquinas de molibdênio usam fio alternativo de alta velocidade, o que naturalmente ajuda a retirar os detritos do corte. Seus sistemas de lavagem são otimizados para remoção rápida de detritos de alto volume durante o desbaste, em vez da lavagem ultrafina e de baixa pressão usada para escumação de precisão.
R: Para evitar que o fluido escape lateralmente, os operadores usam blocos de partida de sacrifício, placas de descarga magnética ou escudos de contenção envolventes. Essas barreiras físicas mantêm o jato dielétrico contido dentro do corte, mantendo a pressão necessária para limpar os detritos verticalmente.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


