
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-31 Origen: Sitio


La ejecución de cortes altos en el mecanizado por descarga eléctrica presenta desafíos físicos específicos, impulsados por la dificultad exponencial de la evacuación de desechos a medida que aumenta la altura del eje Z. Al procesar materiales gruesos, la distancia que debe recorrer el fluido dieléctrico para eliminar las virutas microscópicas de la ranura se convierte en un grave cuello de botella. Si la estrategia de lavado falla, las consecuencias llegan al taller de inmediato: rotura frecuente de los cables, graves curvaturas de los cables que provocan un corte en forma de barril, picaduras secundarias por electroerosión, acabado superficial comprometido y tiempo de inactividad impredecible de la máquina en bloques de herramientas de alto valor.
La electroerosión por corte profundo exitosa requiere ir más allá de los parámetros predeterminados de la máquina. Los operadores no pueden confiar en los ajustes estándar cuando el espesor de la pieza de trabajo excede los límites convencionales. Lograr un corte estable y continuo significa alinear estrategias de lavado específicas, gestión de fluidos dieléctricos y capacidades específicas de la máquina. Utilizando un especialista La electroerosión por hilo para piezas de trabajo gruesas garantiza que el hardware y el software estén optimizados para manejar las demandas extremas de la evacuación de desechos de corte profundo.
Presión versus volumen: La alta presión por sí sola es insuficiente para cortes altos; Mantener un alto volumen de fluido con flujo laminar es fundamental para evitar la cavitación y la vibración del alambre.
La separación de espacios es el rey: la selección estratégica de cables y los parámetros de mecanizado adaptativos deben funcionar en conjunto con el lavado para mantener una distancia de chispa adecuada para la eliminación de desechos.
Dependencias del hardware: el lavado eficaz en piezas de trabajo altas requiere un eje Z rígido, boquillas superiores e inferiores perfectamente alineadas y sistemas de filtración de alta capacidad.
Estabilidad térmica: El corte sumergido combinado con el lavado coaxial sincronizado proporciona el entorno más estable para la precisión de piezas de trabajo gruesas.
Control de límites: Mantener la presión de lavado requiere evitar el escape de fluido; La perforación inicial del pozo y los escudos físicos de los límites son obligatorios para alturas extremas.
Dentro de una ranura profunda, la dinámica de fluidos cambia drásticamente en comparación con los cortes poco profundos. A medida que el fluido dieléctrico ingresa desde las boquillas superior e inferior, la presión cae significativamente hacia el centro de una pieza de trabajo gruesa. Esto crea una 'zona muerta' de velocidad cercana a cero donde los desechos se acumulan en lugar de salir. Los parámetros de lavado estándar no están diseñados para empujar el fluido a través de un canal tan largo y estrecho de manera efectiva, lo que provoca un estancamiento en el medio del corte.
Cuando los escombros se estancan, se produce un fenómeno conocido como 'puentes de escombros'. Las virutas atrapadas crean un camino conductor a través del explosor, provocando descargas eléctricas secundarias o arcos. Esta concentración localizada de energía degrada rápidamente el alambre, provocando su rotura y dejando graves hendiduras en la superficie de la pieza de trabajo. La aplicación de ajustes estándar de alta presión sin un sellado adecuado de la boquilla induce turbulencia y cavitación del fluido, lo que hace vibrar el alambre y destruye la precisión dimensional.
El 'efecto borde' complica aún más el lavado. Cortar cerca del límite de una pieza de trabajo o comenzar desde un borde abierto permite que el fluido dieléctrico escape lateralmente. Cuando el fluido escapa, la presión interna de la ranura cae casi a cero, neutralizando completamente la acción de lavado. Esta es la razón por la que los arranques por los bordes en piezas de trabajo altas frecuentemente resultan en roturas inmediatas del alambre y condiciones de corte inestables.
El estado ideal del explosor en un corte alto implica una rigidez dieléctrica constante, ciclos rápidos de ionización y desionización y una eliminación continua de virutas. El fluido debe fluir suavemente a lo largo de todo el corte, eliminando los residuos y el calor sin alterar la posición del cable. Lograr este equilibrio requiere un control preciso sobre el volumen de fluido, la presión y la alineación de las boquillas.
El éxito en la electroerosión profunda se mide mediante métricas de referencia específicas. Se deben mantener estrictamente las tolerancias aceptables de arqueamiento del alambre, normalmente apuntando a menos de 10 µm de arqueamiento en una altura de 300 mm. La máquina debe ser capaz de realizar cortes continuos durante horas sin que se rompa el alambre. La precisión dimensional debe permanecer constante desde la parte superior hasta la parte inferior del corte, garantizando que la pieza final cumpla con las especificaciones exactas.
Métrico |
Objetivo de corte estándar |
Objetivo de corte alto (>300 mm) |
|---|---|---|
Arqueamiento de alambre (barrilado) |
< 5 micras |
< 10 micras |
Tiempo de corte continuo |
4-6 horas |
12+ horas |
Caída de presión de lavado |
Mínimo |
Requiere control adaptativo |
El lavado coaxial utiliza boquillas superior e inferior sincronizadas y directamente alineadas con la ruta del cable. Esta configuración dirige el fluido directamente hacia la ranura desde ambos extremos, maximizando la penetración en la zona de corte profundo. Para mantener la velocidad del fluido y evitar la divergencia del chorro, los operadores deben minimizar la distancia de separación, manteniendo las boquillas entre 0,1 mm y 0,5 mm de la superficie de la pieza de trabajo. Este espacio estrecho fuerza al fluido a entrar en el corte en lugar de permitir que se rocíe hacia afuera.
La presión extrema conlleva concesiones. Si bien la alta presión ayuda a eliminar la hendidura, también corre el riesgo de inducir vibración en el cable. Si la presión de las boquillas está desequilibrada o es excesivamente alta, el cable se desalinea y provoca errores dimensionales. Los operadores deben equilibrar cuidadosamente la presión y el volumen para lograr un lavado eficaz sin comprometer la estabilidad del cable.
Generalmente es necesario realizar un corte completamente sumergido en piezas de trabajo gruesas para mantener el equilibrio térmico. La enorme cantidad de calor generada durante un corte largo provoca una importante distorsión de la pieza de trabajo si no se gestiona adecuadamente. Sumergir todo el bloque en fluido dieléctrico estabiliza la temperatura, asegurando dimensiones consistentes durante todo el proceso de mecanizado.
Un ambiente sumergido ayuda activamente a los chorros de lavado primarios. Proporciona una presión de fluido ambiental estable alrededor del corte, lo que reduce las salpicaduras y evita que quede aire atrapado en la ranura. Las burbujas de aire en la zona de corte alteran la vía de chispa y provocan un corte errático. La inmersión garantiza que la ranura permanezca llena de líquido, lo que mejora la eficacia de las boquillas de lavado superiores e inferiores.
Para evitar que el fluido dieléctrico se escape del corte en las rutas de entrada y salida, se requieren métodos de contención física. Las placas de descarga magnéticas personalizadas o la envoltura de la pieza de trabajo sellan los bordes abiertos del corte. Al bloquear las rutas de escape del fluido, estos métodos de contención mantienen una alta presión de corte interna, lo que obliga al fluido a viajar verticalmente a través del corte y arrastrar los desechos.
Perfore un orificio inicial dentro del límite del material.
Pase el cable y verifique la distancia de separación de la boquilla (0,1 mm - 0,5 mm).
Aplique placas de descarga magnéticas si corta a menos de 10 mm de un borde.
Inicie el llenado del tanque sumergido y verifique la estabilidad del fluido ambiental.
Los orificios iniciales preperforados son fundamentales para mantener una contención de lavado de 360 grados durante la penetración del corte inicial. Comenzar desde un orificio perforado garantiza que el fluido quede completamente atrapado dentro de la pieza de trabajo, maximizando la eficiencia del lavado desde el principio. Siempre que sea posible, se deben evitar los arranques por los bordes en piezas de trabajo gruesas, ya que inherentemente comprometen la presión de lavado.
Las máquinas modernas utilizan tecnologías de control adaptativo que monitorean el voltaje de separación en tiempo real. Cuando estos sistemas detectan acumulación de desechos, indicada por una caída en el voltaje del espacio, ajustan automáticamente la presión de lavado y las tasas de alimentación. Esta respuesta dinámica evita roturas de cables al limpiar el corte antes de que la concentración de desechos se vuelva crítica.
Se emplean técnicas de lavado pulsado para romper las obstrucciones de escombros. En lugar de aplicar una tensión continua de alta presión sobre el cable, la máquina pulsa el fluido de lavado, creando un efecto de martilleo que desaloja las virutas rebeldes. Este método limpia eficazmente la zona de corte y minimiza el riesgo de vibración y curvatura del alambre.
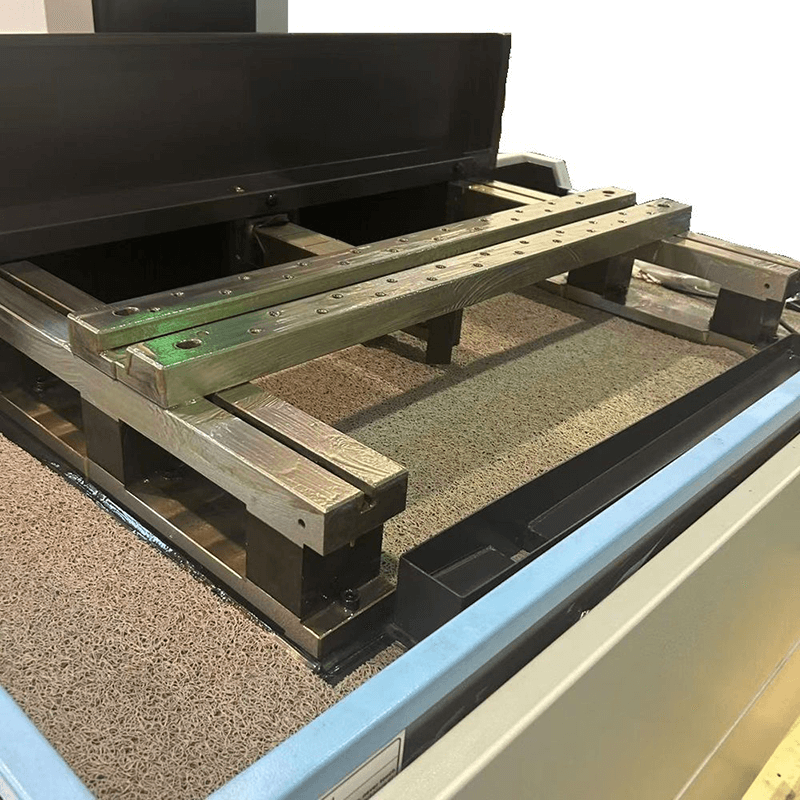
Al seleccionar un Máquina de electroerosión por hilo de viaje grande para cortes altos, la rigidez estructural es primordial. El eje Z debe ser excepcionalmente rígido para evitar la desviación cuando el cabezal superior se extiende a su altura máxima. Los mecanismos de compensación térmica son necesarios para contrarrestar el calor generado durante ciclos de corte prolongados. La mesa de trabajo debe ser resistente y capaz de soportar bloques macizos sin hundirse ni moverse.
Los sistemas de bomba y plomería deben soportar las demandas del lavado profundo. Los sistemas de bomba dual, los medidores de flujo programables y los controles de presión independientes para los cabezales superior e inferior son características esenciales. Los recorridos de corte prolongados en piezas de trabajo gruesas aceleran el desgaste de las guías de diamante superiores e inferiores. Las máquinas deben estar equipadas con conjuntos robustos de sujeción de guías para mantener una alineación precisa de los cables durante períodos prolongados.
La limpieza de los fluidos es desproporcionadamente importante en cortes gruesos. El fluido sucio aumenta la conductividad del dieléctrico, aumentando el riesgo de formación de arcos secundarios a lo largo de la larga distancia de chispa. Es necesario mantener una filtración de menos de 5 micrones para garantizar que el fluido permanezca lo suficientemente limpio como para soportar un corte estable. Se requieren tanques de resina de alta capacidad para mantener una conductividad óptima del fluido durante todo el proceso.
El corte continuo con carga alta agota rápidamente la resina de desionización (DI). Los operadores gestionan este agotamiento monitoreando objetivos de resistividad específicos, normalmente manteniendo el fluido entre 50.000 y 100.000 ohm-cm. Las unidades enfriadoras integradas gestionan el calor masivo generado durante cortes gruesos prolongados, evitando la expansión térmica de los componentes de la máquina y la pieza de trabajo.
La tecnología avanzada de generadores es un componente central de una Sistema de electroerosión por hilo de alta eficiencia . Las fuentes de alimentación antielectrólisis (AE) utilizan generadores basados en CA para evitar el agotamiento del cobalto en el carburo y la oxidación del acero durante tiempos de ciclo prolongados. Esta tecnología protege la integridad metalúrgica de la pieza de trabajo durante las largas horas requeridas para cortes altos.
Los generadores digitales modernos cuentan con control de chispas con detección de desechos. Estos sistemas detectan caídas de impedancia en tiempo real en el explosor, lo que indica una concentración localizada de desechos. El generador ajusta instantáneamente la energía de la chispa, lo que reduce el riesgo de que se rompa el cable antes de que los restos provoquen un cortocircuito. Esta rápida respuesta mantiene un corte continuo en ranuras profundas.
El alambre de latón estándar tiene dificultades en cortes profundos debido a su menor resistencia a la tracción y velocidades de corte más lentas. Para piezas gruesas se prefieren generalmente alambres galvanizados o estratificados. Los alambres recubiertos soportan velocidades de corte más altas y crean un corte ligeramente más ancho. Este corte más ancho mejora inherentemente la penetración del fluido de lavado, lo que permite que ingrese más volumen al corte y evacue los desechos de manera más efectiva.
La resistencia a la tracción es un requisito crítico para resistir la curvatura del alambre bajo altas presiones de lavado. La optimización del diámetro del alambre juega un papel importante. Si bien los alambres de 0,20 mm o 0,25 mm son comunes, se prefieren diámetros más grandes, como 0,30 mm, para cortes altos. El diámetro más grande proporciona una mayor capacidad de tracción para resistir un lavado agresivo y crea canales de lavado más anchos para una mejor eliminación de residuos.
Tipo de cable |
Diámetro |
Resistencia a la tracción |
Mejor aplicación |
|---|---|---|---|
Latón estándar |
0,25 milímetros |
900 N/mm² |
Cortes estándar < 150 mm |
Recubierto de zinc |
0,30 milímetros |
1000 N/mm² |
Cortes altos 150 mm - 300 mm |
Molibdeno |
0,18 milímetros |
>1900 N/mm² |
Alturas extremas, desbaste a alta velocidad |
A La máquina de electroerosión por hilo de molibdeno ofrece un caso de uso específico para procesar piezas de trabajo gruesas. Estas máquinas utilizan alambre de molibdeno alternativo de alta velocidad. La extrema resistencia a la tracción del molibdeno permite ajustes de tensión mucho más altos en comparación con el latón. Esta alta tensión resiste eficazmente la deflexión causada por un lavado agresivo y los desafíos físicos de las piezas de trabajo de gran altura.
Si bien las máquinas de molibdeno destacan por desbastar materiales gruesos de forma eficiente, hay que considerar algunas ventajas y desventajas. Es posible que las capacidades de acabado de la superficie no coincidan con las de las máquinas de alambre de latón de alta gama. La eficiencia operativa del uso de alambre reutilizable en el desbaste de grandes volúmenes de materiales gruesos a menudo justifica la inversión en entornos de fabricación específicos.
La alta presión de lavado combinada con largos tramos de alambre conduce con frecuencia a vibraciones armónicas y arqueamiento. Esta curvatura provoca imprecisiones dimensionales, lo que normalmente da como resultado un corte en forma de barril. Para mitigar este riesgo, los operadores implementan estrictos protocolos de tensión de cables. El uso de guías de alambre especializadas diseñadas para cortes altos ayuda a mantener la alineación. La programación de pasadas de desbaste iniciales con velocidades de avance conservadoras establece una ranura estable antes de aumentar la velocidad de corte.
La presión de lavado desigual entre la parte superior e inferior de la pieza de trabajo provoca acabados superficiales ahusados y inconsistentes. Los bordes superior e inferior reciben un mejor lavado que el centro, lo que provoca variaciones en la calidad del corte. Para corregir esto, utilice estrategias de corte de varias pasadas. Realice una pasada de desbaste seguida de varias pasadas de raspado con presión de lavado reducida y configuraciones de energía más bajas para refinar la geometría y el acabado de la superficie.
A medida que el cable cambia de dirección en curvas cerradas, la dinámica de descarga local cambia abruptamente. Este cambio provoca un corte excesivo o un retraso del cable, lo que elimina la geometría deseada. Para mitigar este problema, utilice una reducción de la velocidad de alimentación dependiente de la ruta. La sincronización de la atenuación de la presión de lavado durante las transiciones de radio garantiza que el cable permanezca estable y que la geometría de las esquinas se mantenga con precisión.
Realice un corte de prueba en un bloque grueso representativo para controlar la frecuencia de rotura del cable y la precisión dimensional del corte central.
Actualice los sistemas de filtración a una capacidad inferior a 5 micrones para manejar el aumento de la carga de desechos de los cortes altos.
Implemente placas de descarga magnéticas o protectores de límites físicos al cortar cerca del borde de piezas de trabajo gruesas.
Cambie a alambre recubierto de zinc de 0,30 mm o evalúe las opciones de molibdeno para cortes que superen los 300 mm de altura.
R: Las máquinas estándar normalmente manejan de 10 a 16 pulgadas de manera efectiva. Las opciones especializadas del eje Z amplían significativamente esta capacidad, siempre que los sistemas de lavado, las bombas y la filtración se actualicen para gestionar el aumento de la carga de desechos y el volumen de fluido necesarios para cortes más altos.
R: Una presión de lavado excesiva empuja el cable fuera de su alineación vertical, creando un corte en forma de barril. Los operadores equilibran la presión del fluido necesaria para eliminar los residuos con la resistencia a la tracción y los ajustes de tensión del cable para mantener una trayectoria de corte recta.
R: El centro de una pieza de trabajo gruesa se convierte en una 'zona muerta' donde los chorros de lavado superior e inferior se encuentran o no penetran completamente. Esto hace que se acumulen residuos, lo que provoca cortocircuitos localizados y una rápida degradación del cable, lo que en última instancia provoca su rotura.
R: Sí, los alambres de mayor diámetro crean un corte más ancho. Este canal más ancho permite que entre más fluido dieléctrico a la zona de corte, lo que mejora la evacuación de desechos. Los alambres más grandes también ofrecen mayor resistencia a la tracción para resistir la curvatura bajo alta presión de lavado.
R: Los rangos operativos estándar suelen ser de 50 000 a 100 000 ohm-cm. Es necesario mantener una conductividad estricta en cortes gruesos para evitar chispas erráticas y arcos secundarios a lo largo de la distancia de chispa larga, que dañan la pieza de trabajo y rompen el cable.
R: Las máquinas de molibdeno utilizan alambre alternativo de alta velocidad, que naturalmente ayuda a sacar los residuos de la ranura. Sus sistemas de lavado están optimizados para una eliminación rápida y de gran volumen de residuos durante el desbaste, en lugar del lavado ultrafino a baja presión que se utiliza para el desnatado de precisión.
R: Para evitar que el líquido se escape lateralmente, los operadores utilizan bloques de arranque de sacrificio, placas de lavado magnéticas o escudos de contención envolventes. Estas barreras físicas mantienen el chorro dieléctrico contenido dentro del corte, manteniendo la presión necesaria para limpiar los desechos verticalmente.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


