


放電加工でトールカットを実行すると、Z 軸の高さが増加するにつれてデブリの排出が急激に困難になるため、特有の物理的な課題が生じます。厚い材料を加工する場合、切り口から微細な切り粉を除去するために誘電性流体が移動しなければならない距離が重大なボトルネックになります。フラッシング戦略が失敗すると、その結果はすぐに製造現場に影響を及ぼします。頻繁なワイヤの破損、バレル状の切断を引き起こす深刻なワイヤの曲がり、二次的な EDM ピッチング、表面仕上げの低下、および高価なツーリング ブロックでの予測不可能な機械のダウンタイムなどです。
深切り EDM を成功させるには、デフォルトの機械パラメータを超えて取り組む必要があります。ワークピースの厚さが従来の制限を超える場合、オペレータは標準設定に頼ることができません。安定した連続切断を実現するには、ターゲットを絞ったフラッシング戦略、誘電性流体の管理、および特定の機械の能力を調整する必要があります。専門的なものを活用して、 厚いワークピース用のワイヤ EDM は、 ハードウェアとソフトウェアが深切りの破片排出という極端な要求に対応できるように最適化されています。
圧力と体積: 高い圧力だけでは背の高いカットには不十分です。層流で高い流体量を維持することは、キャビテーションやワイヤの振動を防ぐために重要です。
ギャップ クリアランスが重要です: 戦略的なワイヤの選択と適応的な加工パラメータは、フラッシングと連携して機能し、デブリ除去に適切なスパーク ギャップを維持する必要があります。
ハードウェアの依存関係: 背の高いワークピースを効果的にフラッシングするには、剛性の高い Z 軸、完全に位置合わせされた上下のノズル、および大容量の濾過システムが必要です。
熱安定性: 同期同軸フラッシングと組み合わせた水中切断により、厚いワークピースの精度を実現する最も安定した環境が提供されます。
境界制御: フラッシング圧力を維持するには、流体の漏出を防ぐ必要があります。極端な高さの場合は、開始穴の穴あけと物理的な境界シールドが必須です。
深い切り口の内部では、浅い切り込みに比べて流体力学が大幅に変化します。誘電性流体が上下のノズルから流入すると、厚いワークの中心に向かって圧力が大幅に低下します。これにより、破片が洗い流されずに蓄積する速度がほぼゼロの「デッド ゾーン」が形成されます。標準的なフラッシングパラメータは、このような長くて狭いチャネルに流体を効果的に押し込むように設計されていないため、切断の途中で停滞が生じます。
デブリが停滞すると、「デブリブリッジング」として知られる現象が発生します。捕捉された切り粉粒子はスパークギャップを横切る導電経路を形成し、二次放電またはアーク放電を引き起こします。この局所的なエネルギーの集中によりワイヤが急速に劣化し、破損につながり、ワークピースの表面にひどいひずみが残ります。ノズルを適切にシールせずに標準的な高圧設定を適用すると、流体の乱流やキャビテーションが誘発され、ワイヤが振動して寸法精度が損なわれます。
「エッジ効果」はフラッシングをさらに複雑にします。ワークピースの境界近くで切断するか、開いたエッジから開始すると、誘電性流体が横方向に逃げる可能性があります。流体が逃げると、カーフ内部の圧力がゼロ近くまで低下し、フラッシング動作が完全に中和されます。このため、背の高いワークピースでエッジスタートを行うと、すぐにワイヤーが切れたり、切断状態が不安定になったりすることがよくあります。
トールカットにおけるスパークギャップの理想的な状態には、一貫した絶縁耐力、迅速なイオン化と脱イオン化サイクル、および継続的な切りくずの除去が含まれます。液体は、ワイヤーの位置を乱すことなく、破片や熱を運び去って、切断部分の全長にスムーズに流れなければなりません。このバランスを達成するには、流体の量、圧力、ノズルの位置を正確に制御する必要があります。
深彫り EDM の成功は、特定のベースライン指標によって評価されます。許容可能なワイヤの反り許容値は厳密に維持する必要があり、通常は高さ 300 mm でのバレルの変化が 10 µm 未満になるようにします。機械は、ワイヤーが破損することなく、何時間も連続して切断できなければなりません。寸法精度はカットの上部から底部まで一貫して維持され、最終部品が正確な仕様を確実に満たす必要があります。
メトリック |
標準カットターゲット |
トールカットターゲット (>300mm) |
|---|---|---|
ワイヤーボウイング(バレル) |
< 5 μm |
< 10 μm |
連続カット時間 |
4~6時間 |
12時間以上 |
フラッシング圧力損失 |
最小限 |
適応制御が必要 |
同軸フラッシングでは、ワイヤ経路と直接位置合わせされた同期した上部ノズルと下部ノズルを利用します。この構成により、流体が両端から切り口に真っ直ぐに差し向けられ、深いカットゾーンへの浸透が最大化されます。流体の速度を維持し、ジェットの発散を防ぐために、オペレーターはスタンドオフ距離を最小限に抑え、ノズルをワークピース表面から 0.1 mm ~ 0.5 mm 以内に保つ必要があります。この狭い隙間により、液体が外側に飛び散るのではなく、切り口に押し込まれます。
極度のプレッシャーにはトレードオフが伴います。高圧は切り口を取り除くのに役立ちますが、ワイヤーの振動を引き起こす危険性もあります。ノズルからの圧力のバランスが崩れていたり、圧力が高すぎると、ワイヤーが押し出され、寸法誤差が生じます。オペレータは、ワイヤの安定性を損なうことなく効果的なフラッシングを実現するために、圧力と量のバランスを注意深く調整する必要があります。
厚いワークピースの場合は、熱平衡を維持するために通常、完全に浸漬して切断する必要があります。長時間の切断中に発生する大量の熱は、適切に管理されないとワークピースに重大な歪みを引き起こします。ブロック全体を誘電性流体に浸すことで温度が安定し、加工プロセス全体を通じて一貫した寸法が保証されます。
水没環境は、一次フラッシング ジェットを積極的に支援します。カット周囲に安定した周囲流体圧力を提供し、飛散を軽減し、切り口に空気が閉じ込められるのを防ぎます。切断ゾーン内の気泡は火花ギャップを乱し、不安定な切断を引き起こします。浸漬すると、切り口が流体で満たされた状態が維持され、上部および下部のフラッシング ノズルの効果が高まります。
誘電性流体が入口および出口経路の切り口から漏れるのを防ぐために、物理的な封じ込め方法が必要です。カスタムの磁気フラッシュ プレートまたはワークピースのラッピングが、カットの開いたエッジをシールします。これらの封じ込め方法は、流体の逃げ道を遮断することで切り口内部の高い圧力を維持し、流体を強制的に切断面を垂直に移動させ、破片を運び去ります。
材料の境界内に開始穴をドリルで開けます。
ワイヤーを通し、ノズルスタンドオフ距離 (0.1mm ~ 0.5mm) を確認します。
エッジから 10mm 以内を切断する場合は、磁気フラッシュ プレートを適用します。
浸漬タンクへの充填を開始し、周囲流体の安定性を確認します。
事前に開けられた開始穴は、最初の切断貫通中に 360 度のフラッシング封じ込めを維持するために重要です。ドリル穴から開始すると、流体がワークピース内に完全に閉じ込められ、最初からフラッシング効率が最大化されます。エッジスタートは本質的にフラッシング圧力を損なうため、厚いワークピースでは可能な限り避けてください。
最新の機械は、ギャップ電圧をリアルタイムで監視する適応制御技術を利用しています。これらのシステムは、ギャップ電圧の低下によって示されるデブリの蓄積を検出すると、フラッシング圧力と供給速度を自動的に調整します。この動的応答により、破片の集中が重大になる前に切り口を取り除くことでワイヤの断線を防ぎます。
破片の詰まりを解消するために、パルスフラッシング技術が採用されています。ワイヤーに継続的に高圧のストレスを加える代わりに、機械はフラッシング液を脈動させてハンマー効果を生み出し、頑固な切り粉を取り除きます。この方法は、ワイヤーの振動や反りのリスクを最小限に抑えながら、カットゾーンを効果的にクリアします。
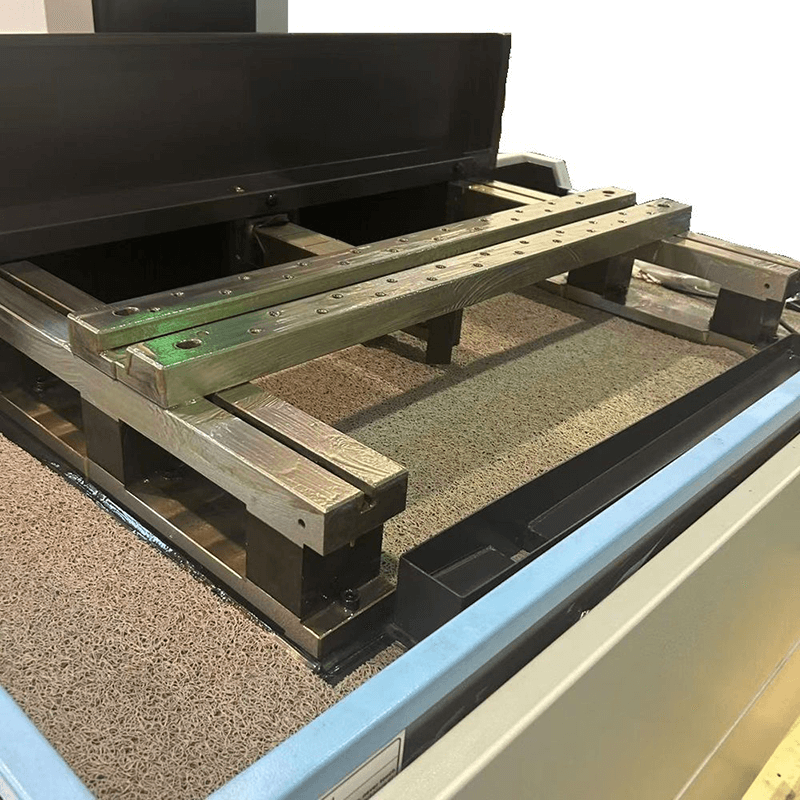
を選択するときは、 高い切断用の大型トラベル ワイヤー EDM マシン。 構造的剛性が最も重要です。上部ヘッドが最大高さまで伸びたときのたわみを防ぐために、Z 軸は非常に剛性が高い必要があります。長時間にわたる切断サイクル中に発生する熱に対抗するには、熱補償機構が必要です。作業台は頑丈で、巨大なブロックをたわんだりずれたりすることなく支えることができるものでなければなりません。
ポンプと配管システムは、深部のフラッシングの要求に対応する必要があります。デュアルポンプシステム、プログラム可能な流量計、上部ヘッドと下部ヘッドの独立した圧力制御は重要な機能です。厚いワークピースを長時間切削すると、上下のダイヤモンドガイドの摩耗が促進されます。機械には、長期間にわたって正確なワイヤの位置合わせを維持するために、堅牢なガイド保持アセンブリが装備されている必要があります。
厚いカットでは、液体の清浄度が不釣り合いに重要です。汚れた流体は誘電体の導電性を高め、長いスパークギャップ全体で二次アークが発生するリスクを高めます。安定した切断をサポートするために流体を十分にきれいに保つためには、サブ 5 ミクロンの濾過を維持することが必要です。プロセス全体を通じて最適な流体伝導性を維持するには、大容量の樹脂タンクが必要です。
継続的な高負荷切削により、脱イオン (DI) 樹脂が急速に消耗します。オペレーターは、特定の抵抗率目標を監視することでこの消耗を管理し、通常は流体を 50,000 ~ 100,000 ohm-cm の間に保ちます。統合チラーユニットは、長時間の厚切り切断中に発生する大量の熱を管理し、機械コンポーネントやワークピースの熱膨張を防ぎます。
高度な発電機技術は、 高効率ワイヤー放電加工 システム。反電解 (AE) 電源は、AC ベースの発電機を利用して、サイクル時間の延長中に炭化物中のコバルトの消耗と鋼の酸化を防ぎます。この技術は、高い切断に必要な長時間の間、ワークピースの冶金学的完全性を保護します。
最新のデジタル発電機は、破片を感知するスパーク制御を備えています。これらのシステムは、スパーク ギャップのインピーダンス低下をリアルタイムで検出し、局所的なデブリの集中を示します。発電機は火花エネルギーを瞬時に調整し、破片がショートを引き起こす前に断線のリスクを軽減します。この素早い応答により、深い切り口でも連続的な切断が維持されます。
標準の真鍮ワイヤは、引張強度が低く、切断速度が遅いため、深い切断には困難を伴います。一般に、厚いワークピースには亜鉛被覆ワイヤまたは層状ワイヤが好まれます。コーティングされたワイヤーはより高い切断速度を維持し、わずかに広い切り口を作成します。この幅の広い切り口により本質的にフラッシング液の浸透が向上し、より多くの量が切り口に入り、破片をより効果的に排出できるようになります。
引張強度は、高いフラッシング圧力下でのワイヤの曲がりに耐えるための重要な要件です。ワイヤ径の最適化は重要な役割を果たします。 0.20 mm または 0.25 mm のワイヤが一般的ですが、高いカットには 0.30 mm などの大きな直径が好まれます。直径が大きいため、強力なフラッシングに耐える高い引張容量が得られ、より広いフラッシングチャネルが形成されて破片の除去が向上します。
ワイヤーの種類 |
直径 |
抗張力 |
最優秀アプリケーション |
|---|---|---|---|
標準真鍮 |
0.25mm |
900N/mm² |
標準カット < 150mm |
亜鉛メッキ |
0.30mm |
1000N/mm² |
トールカット 150mm~300mm |
モリブデン |
0.18mm |
>1900 N/mm² |
超高所、高速荒加工 |
あ モリブデン ワイヤ EDM マシンは、 厚いワークピースを加工するための特定の使用例を提供します。これらの機械は、高速往復運動するモリブデン ワイヤを使用します。モリブデンの極めて高い引張強度により、真鍮に比べてはるかに高い張力設定が可能になります。この高い張力は、激しいフラッシングによって引き起こされるたわみや、高いワークピースの高さによる物理的課題に効果的に抵抗します。
モリブデン機械は厚い材料を効率的に荒加工するのに優れていますが、考慮すべきトレードオフもあります。表面仕上げ能力は、ハイエンド真鍮線機械の能力に匹敵しない場合があります。厚い材料の大量粗加工に再利用可能なワイヤを使用することによる運用効率は、多くの場合、特定の製造環境への投資を正当化します。
高いフラッシング圧力と長いワイヤースパンの組み合わせにより、高調波振動やボーイングが発生することがよくあります。この反りにより寸法の不正確さが生じ、通常は樽型のカットが生じます。このリスクを軽減するために、オペレータは厳密なワイヤ張力プロトコルを実装します。高いカット用に設計された特殊なワイヤー ガイドを使用すると、位置合わせの維持に役立ちます。控えめな送り速度で最初の荒加工パスをプログラムすると、切削速度を上げる前に安定したカーフが確立されます。
ワークピースの上部と下部の間でフラッシング圧力が不均一になると、先細りになり表面仕上げが不均一になります。上端と下端は中央よりもフラッシングが良く、カット品質にばらつきが生じます。これを修正するには、マルチパス切断戦略を利用します。 1 回の荒加工パスに続いて、フラッシング圧力を下げ、より低いエネルギー設定で複数のスキミング パスを実行し、形状と表面仕上げを調整します。
タイトなコーナーでワイヤーの方向が変わると、局所的なフラッシングのダイナミクスが突然変化します。この変化により、過剰なカットやワイヤラグが発生し、意図した形状が崩れてしまいます。この問題を軽減するには、パスに依存した送り速度の低減を利用します。半径の移行中にフラッシング圧力の減衰を同期させることで、ワイヤが安定した状態に保たれ、コーナーの形状が正確に維持されます。
代表的な厚肉ブロックでテストカットを実施し、断線頻度とセンターカット寸法精度を監視します。
ろ過システムを 5 ミクロン未満の容量にアップグレードして、背の高い切り口からの破片の負荷の増加に対処します。
厚いワークピースの端近くを切断する場合は、磁気フラッシュ プレートまたは物理的境界シールドを実装してください。
高さ 300mm を超える切断については、0.30mm 亜鉛被覆ワイヤに切り替えるか、モリブデンのオプションを評価してください。
A: 標準的なマシンは通常、10 ~ 16 インチを効果的に処理します。専用の Z 軸オプションにより、フラッシング システム、ポンプ、ろ過がアップグレードされ、より高い切断に必要な破片の負荷と流体量の増加に対応できる場合、この能力が大幅に拡張されます。
A: 過剰なフラッシング圧力により、ワイヤーが垂直方向の位置からずれてしまい、樽型の切れ目が生じます。オペレーターは、破片を除去するために必要な流体圧力とワイヤーの引張強度および張力設定のバランスをとり、真っ直ぐな切断経路を維持します。
A: 厚いワークピースの中央は、上部と下部のフラッシング流が合流するか、完全に浸透できない「デッド ゾーン」になります。これにより破片が蓄積し、局所的な短絡やワイヤの急速な劣化を引き起こし、最終的には破損を引き起こします。
A: はい、ワイヤーの直径が大きくなると切り口も広くなります。この幅広いチャネルにより、より多くの誘電性流体が切断ゾーンに入ることが可能になり、破片の排出が向上します。また、ワイヤが大きいほど、高い引張強度が得られ、高いフラッシング圧力下での曲がりに耐えます。
A: 標準動作範囲は通常 50,000 ~ 100,000 ohm-cm です。厚い切断では、ワークピースに損傷を与えたりワイヤを切断したりする、長いスパークギャップ全体での不安定なスパークや二次アーク発生を防ぐために、厳密な導電性を維持する必要があります。
A: モリブデン機械は高速往復ワイヤを使用しており、自然に切り口から破片を取り除きやすくなります。同社のフラッシング システムは、精密スキミングに使用される超微細な低圧フラッシングではなく、粗加工中の迅速かつ大量の破片除去用に最適化されています。
A: 流体が横方向に漏れるのを防ぐために、オペレータは犠牲スタート ブロック、磁気フラッシング プレート、またはラップアラウンド封じ込めシールドを使用します。これらの物理的バリアは誘電体ジェットを切り溝内に閉じ込め、破片を垂直に除去するのに必要な圧力を維持します。
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


