
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-07-31 Nguồn gốc: Địa điểm


Việc thực hiện các vết cắt cao trong Gia công phóng điện đặt ra những thách thức vật lý cụ thể, do khó khăn trong việc sơ tán mảnh vụn theo cấp số nhân khi chiều cao trục Z tăng lên. Khi xử lý vật liệu dày, chất lỏng điện môi ở khoảng cách phải di chuyển để làm sạch các mảnh vụn cực nhỏ khỏi vết cắt sẽ trở thành một nút cổ chai nghiêm trọng. Nếu chiến lược xả nước thất bại, hậu quả sẽ xảy ra ngay lập tức tại xưởng: đứt dây thường xuyên, cong dây nghiêm trọng dẫn đến vết cắt hình thùng, rỗ EDM thứ cấp, độ hoàn thiện bề mặt bị ảnh hưởng và thời gian ngừng hoạt động không thể đoán trước của máy trên các khối dụng cụ có giá trị cao.
EDM cắt sâu thành công đòi hỏi phải vượt ra ngoài các thông số máy mặc định. Người vận hành không thể dựa vào cài đặt tiêu chuẩn khi độ dày phôi vượt quá giới hạn thông thường. Để đạt được khả năng cắt ổn định, liên tục có nghĩa là phải điều chỉnh các chiến lược xả có mục tiêu, quản lý chất lỏng điện môi và các khả năng cụ thể của máy. Sử dụng một thiết bị chuyên dụng Dây EDM cho phôi dày đảm bảo phần cứng và phần mềm được tối ưu hóa để xử lý các yêu cầu cao về việc loại bỏ các mảnh vụn cắt sâu.
Áp suất so với khối lượng: Chỉ riêng áp suất cao là không đủ để cắt cao; duy trì thể tích chất lỏng cao với dòng chảy tầng là rất quan trọng để ngăn ngừa hiện tượng xâm thực và rung dây.
Khoảng hở khe hở là quan trọng nhất: Lựa chọn dây chiến lược và các thông số gia công thích ứng phải hoạt động song song với quá trình xả để duy trì khe hở tia lửa thích hợp để loại bỏ mảnh vụn.
Phụ thuộc vào phần cứng: Việc xả hiệu quả trong các phôi gia công cao đòi hỏi trục Z cứng nhắc, vòi phun trên và dưới được căn chỉnh hoàn hảo và hệ thống lọc công suất cao.
Độ ổn định nhiệt: Cắt chìm kết hợp với xả đồng trục đồng bộ mang lại môi trường ổn định nhất cho độ chính xác của phôi dày.
Kiểm soát ranh giới: Duy trì áp suất xả đòi hỏi phải ngăn chất lỏng thoát ra ngoài; khoan lỗ bắt đầu và tấm chắn ranh giới vật lý là bắt buộc đối với độ cao cực cao.
Bên trong một vết cắt sâu, động lực học của chất lỏng thay đổi đáng kể so với các vết cắt nông. Khi chất điện môi đi vào từ vòi trên và vòi dưới, áp suất giảm đáng kể về phía tâm của phôi dày. Điều này tạo ra một 'vùng chết' có vận tốc gần bằng 0, nơi các mảnh vụn tích tụ thay vì tuôn ra ngoài. Các thông số xả tiêu chuẩn không được thiết kế để đẩy chất lỏng qua một kênh dài và hẹp một cách hiệu quả, dẫn đến tình trạng ứ đọng ở giữa vết cắt.
Khi các mảnh vụn đọng lại, một hiện tượng được gọi là 'kết nối các mảnh vụn' sẽ xảy ra. Các hạt phoi bị mắc kẹt tạo ra một đường dẫn qua khe phóng điện, gây ra phóng điện thứ cấp hoặc phóng điện hồ quang. Sự tập trung năng lượng cục bộ này nhanh chóng làm suy giảm dây, dẫn đến đứt và để lại những vết thủng nghiêm trọng trên bề mặt phôi. Việc áp dụng cài đặt áp suất cao tiêu chuẩn mà không bịt kín vòi phun thích hợp sẽ gây ra hiện tượng nhiễu loạn và tạo bọt chất lỏng, làm rung dây và phá hủy độ chính xác về kích thước.
'Hiệu ứng cạnh' càng làm phức tạp thêm việc xả nước. Cắt gần ranh giới phôi hoặc bắt đầu từ cạnh mở cho phép chất lỏng điện môi thoát ra ngoài. Khi chất lỏng thoát ra, áp suất cắt bên trong giảm xuống gần bằng 0, vô hiệu hóa hoàn toàn hoạt động xả. Đây là lý do tại sao việc khởi động cạnh trên phôi gia công cao thường dẫn đến đứt dây ngay lập tức và điều kiện cắt không ổn định.
Trạng thái lý tưởng của khe hở tia lửa trong vết cắt cao liên quan đến độ bền điện môi ổn định, chu trình ion hóa và khử ion hóa nhanh và loại bỏ phoi liên tục. Chất lỏng phải chảy trơn tru qua toàn bộ chiều dài vết cắt, mang đi các mảnh vụn và nhiệt mà không làm gián đoạn vị trí của dây. Để đạt được sự cân bằng này đòi hỏi phải kiểm soát chính xác thể tích chất lỏng, áp suất và căn chỉnh vòi phun.
Thành công trong EDM sâu sắc được đo lường bằng số liệu cơ bản cụ thể. Dung sai uốn dây có thể chấp nhận được phải được duy trì nghiêm ngặt, thường hướng tới mục tiêu nhỏ hơn 10 µm uốn cong trên độ cao 300 mm. Máy phải có khả năng cắt liên tục nhiều giờ mà không bị đứt dây. Độ chính xác về kích thước phải nhất quán từ trên xuống dưới của vết cắt, đảm bảo phần cuối cùng đáp ứng các thông số kỹ thuật chính xác.
Số liệu |
Mục tiêu cắt tiêu chuẩn |
Mục tiêu cắt cao (>300mm) |
|---|---|---|
Cúi dây (Thùng) |
< 5 µm |
< 10 µm |
Thời gian cắt liên tục |
4-6 giờ |
hơn 12 giờ |
Giảm áp suất xả |
Tối thiểu |
Yêu cầu kiểm soát thích ứng |
Xả đồng trục sử dụng vòi phun trên và dưới đồng bộ thẳng hàng với đường dẫn dây. Cấu hình này hướng chất lỏng thẳng vào vết cắt từ cả hai đầu, tối đa hóa khả năng thâm nhập vào vùng cắt sâu. Để duy trì tốc độ chất lỏng và ngăn chặn sự phân kỳ của tia, người vận hành phải giảm thiểu khoảng cách dừng, giữ các vòi phun cách bề mặt phôi trong khoảng 0,1 mm đến 0,5 mm. Khe hở chặt chẽ này buộc chất lỏng đi vào vết cắt thay vì cho phép nó phun ra ngoài.
Áp lực cực độ đi kèm với sự đánh đổi. Mặc dù áp suất cao giúp làm sạch vết cắt nhưng nó cũng có nguy cơ gây rung dây. Nếu áp suất từ các vòi phun không cân bằng hoặc quá cao, nó sẽ đẩy dây ra khỏi vị trí thẳng hàng, gây ra sai số về kích thước. Người vận hành phải cân bằng cẩn thận áp suất và thể tích để xả hiệu quả mà không ảnh hưởng đến độ ổn định của dây.
Nói chung, việc cắt chìm hoàn toàn là cần thiết đối với các phôi dày để duy trì trạng thái cân bằng nhiệt. Lượng nhiệt lớn sinh ra trong quá trình cắt dài sẽ gây biến dạng phôi đáng kể nếu không được quản lý đúng cách. Nhúng toàn bộ khối vào chất lỏng điện môi sẽ ổn định nhiệt độ, đảm bảo kích thước nhất quán trong suốt quá trình gia công.
Môi trường ngập nước hỗ trợ tích cực cho các tia xả chính. Nó cung cấp áp suất chất lỏng xung quanh ổn định xung quanh vết cắt, giảm sự bắn tung tóe và ngăn không khí lọt vào rãnh cắt. Bọt khí trong vùng cắt làm gián đoạn khe hở tia lửa và gây ra vết cắt không ổn định. Việc ngâm nước đảm bảo rãnh vẫn chứa đầy chất lỏng, nâng cao hiệu quả của vòi xả trên và dưới.
Để ngăn chất lỏng điện môi thoát ra khỏi đường nứt trên đường vào và ra, cần phải có các phương pháp ngăn chặn vật lý. Các tấm phẳng từ tính tùy chỉnh hoặc bọc phôi sẽ bịt kín các cạnh hở của vết cắt. Bằng cách chặn các đường thoát của chất lỏng, các phương pháp ngăn chặn này duy trì áp suất vết cắt bên trong cao, buộc chất lỏng di chuyển theo phương thẳng đứng qua vết cắt và cuốn đi các mảnh vụn.
Khoan một lỗ bắt đầu trong phạm vi ranh giới vật liệu.
Luồn dây và xác minh khoảng cách chờ của vòi phun (0,1mm - 0,5mm).
Áp dụng các tấm xả từ tính nếu cắt trong phạm vi 10 mm của cạnh.
Bắt đầu đổ đầy bể chìm và kiểm tra độ ổn định của chất lỏng xung quanh.
Các lỗ bắt đầu được khoan trước rất quan trọng để duy trì khả năng ngăn chặn xả nước 360 độ trong quá trình xuyên cắt ban đầu. Bắt đầu từ lỗ khoan đảm bảo chất lỏng được giữ lại hoàn toàn bên trong phôi, tối đa hóa hiệu quả xả ngay từ đầu. Nên tránh khởi động cạnh trên các phôi gia công dày bất cứ khi nào có thể, vì chúng vốn đã làm giảm áp lực xả.
Các máy hiện đại sử dụng công nghệ điều khiển thích ứng để theo dõi điện áp khe hở trong thời gian thực. Khi các hệ thống này phát hiện sự tích tụ mảnh vụn, được biểu thị bằng sự sụt giảm điện áp khe hở, chúng sẽ tự động điều chỉnh áp suất xả và tốc độ nạp. Phản ứng động này ngăn ngừa đứt dây bằng cách làm sạch vết cắt trước khi nồng độ mảnh vụn trở nên nghiêm trọng.
Kỹ thuật xả xung được sử dụng để phá vỡ các mảnh vụn bị tắc. Thay vì tạo áp suất cao liên tục lên dây, máy sẽ tạo xung động cho chất lỏng xả, tạo ra hiệu ứng búa đánh bật các phoi cứng đầu. Phương pháp này làm sạch vùng cắt một cách hiệu quả đồng thời giảm thiểu nguy cơ rung và cong dây.
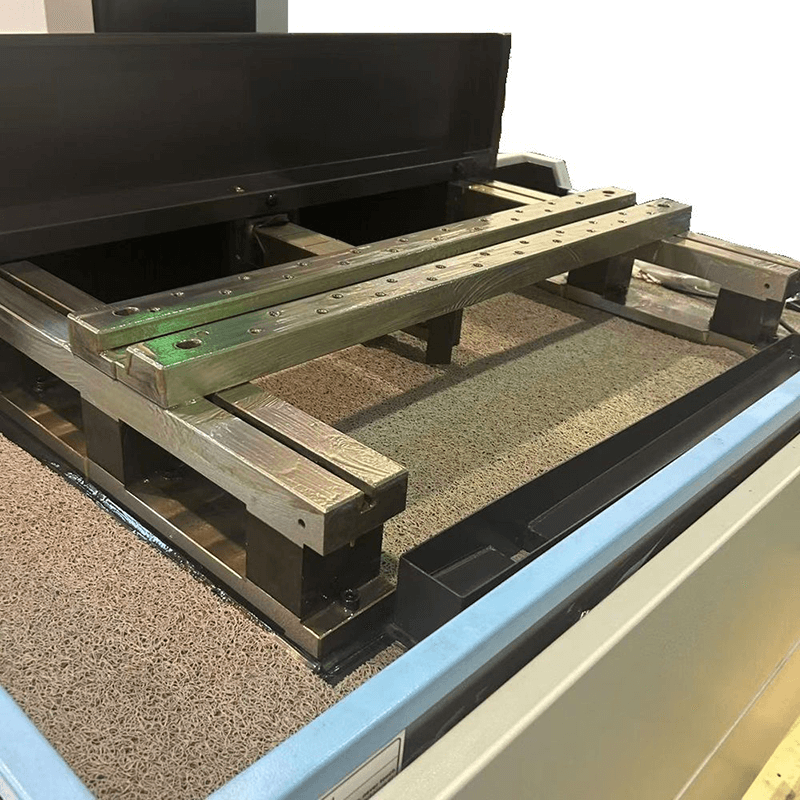
Khi chọn một Máy EDM dây du lịch cỡ lớn để cắt cao, độ cứng của kết cấu là điều tối quan trọng. Trục Z phải đặc biệt cứng để tránh bị lệch khi phần đầu trên được kéo dài đến độ cao tối đa. Cơ chế bù nhiệt là cần thiết để chống lại nhiệt sinh ra trong chu kỳ cắt kéo dài. Bàn làm việc phải chịu lực nặng, có khả năng đỡ các khối lớn mà không bị võng hoặc dịch chuyển.
Hệ thống bơm và hệ thống ống nước phải đáp ứng được nhu cầu xả nước sâu. Hệ thống bơm kép, đồng hồ đo lưu lượng có thể lập trình và điều khiển áp suất độc lập cho đầu trên và dưới là những tính năng cần thiết. Các lần cắt kéo dài trên phôi gia công dày làm tăng tốc độ mài mòn của các thanh dẫn hướng kim cương trên và dưới. Máy phải được trang bị các bộ phận giữ dẫn hướng chắc chắn để duy trì sự căn chỉnh dây chính xác trong thời gian dài.
Độ sạch của chất lỏng rất quan trọng trong các vết cắt dày. Chất lỏng bẩn làm tăng độ dẫn điện của chất điện môi, làm tăng nguy cơ phóng điện hồ quang thứ cấp qua khe phóng điện dài. Duy trì quá trình lọc dưới 5 micron là cần thiết để đảm bảo chất lỏng vẫn đủ sạch để hỗ trợ quá trình cắt ổn định. Cần có bể nhựa dung tích cao để duy trì độ dẫn chất lỏng tối ưu trong suốt quá trình.
Việc cắt liên tục với tải trọng cao làm cạn kiệt nhựa khử ion (DI) nhanh chóng. Người vận hành quản lý sự suy giảm này bằng cách theo dõi các mục tiêu điện trở suất cụ thể, thường giữ chất lỏng ở mức từ 50.000 đến 100.000 ohm-cm. Các bộ phận làm lạnh tích hợp quản lý lượng nhiệt lớn sinh ra trong quá trình cắt dày kéo dài, ngăn chặn sự giãn nở nhiệt của các bộ phận máy và phôi.
Công nghệ máy phát điện tiên tiến là thành phần cốt lõi của Hệ thống EDM dây hiệu quả cao . Bộ nguồn chống điện phân (AE) sử dụng máy phát điện xoay chiều để ngăn chặn sự suy giảm coban trong cacbua và quá trình oxy hóa trong thép trong thời gian chu kỳ kéo dài. Công nghệ này bảo vệ tính toàn vẹn luyện kim của phôi trong thời gian dài cần thiết để cắt cao.
Máy phát điện kỹ thuật số hiện đại có tính năng kiểm soát tia lửa cảm biến mảnh vụn. Các hệ thống này phát hiện sự sụt giảm trở kháng theo thời gian thực trong khe hở tia lửa, cho thấy nồng độ mảnh vụn cục bộ. Máy phát điện ngay lập tức điều chỉnh năng lượng tia lửa, giảm nguy cơ đứt dây trước khi các mảnh vụn gây ra đoản mạch. Phản ứng nhanh này duy trì khả năng cắt liên tục ở những vết cắt sâu.
Dây đồng tiêu chuẩn gặp khó khăn khi cắt sâu do độ bền kéo thấp hơn và tốc độ cắt chậm hơn. Dây mạ kẽm hoặc dây phân tầng thường được ưu tiên cho các phôi dày. Dây có lớp phủ duy trì tốc độ cắt cao hơn và tạo ra rãnh cắt rộng hơn một chút. Vết cắt rộng hơn này vốn đã cải thiện khả năng thâm nhập của chất lỏng xả, cho phép nhiều thể tích hơn đi vào vết cắt và loại bỏ các mảnh vụn hiệu quả hơn.
Độ bền kéo là yêu cầu quan trọng để chống lại hiện tượng cong dây dưới áp suất xả cao. Tối ưu hóa đường kính dây đóng một vai trò quan trọng. Trong khi dây 0,20 mm hoặc 0,25 mm là phổ biến, thì đường kính lớn hơn như 0,30 mm được ưu tiên cho các vết cắt cao. Đường kính lớn hơn mang lại khả năng chịu kéo cao hơn để chịu được dòng nước mạnh và tạo ra các kênh xả rộng hơn để loại bỏ mảnh vụn tốt hơn.
Loại dây |
Đường kính |
Độ bền kéo |
Ứng dụng tốt nhất |
|---|---|---|---|
Đồng thau tiêu chuẩn |
0,25 mm |
900 N/mm² |
Cắt tiêu chuẩn < 150mm |
mạ kẽm |
0,30mm |
1000 N/mm² |
Cắt cao 150mm - 300mm |
Molypden |
0,18 mm |
>1900 N/mm² |
Độ cao cực cao, gia công thô tốc độ cao |
MỘT Máy EDM dây Molypden cung cấp một trường hợp sử dụng cụ thể để xử lý phôi dày. Những máy này sử dụng dây molypden chuyển động qua lại tốc độ cao. Độ bền kéo cực cao của molypden cho phép cài đặt độ căng cao hơn nhiều so với đồng thau. Độ căng cao này chống lại sự biến dạng một cách hiệu quả do xả mạnh và các thách thức vật lý về chiều cao phôi cao.
Mặc dù máy molypden vượt trội trong việc gia công thô các vật liệu dày một cách hiệu quả nhưng vẫn có những điểm cần cân nhắc. Khả năng hoàn thiện bề mặt có thể không bằng các máy dây đồng cao cấp. Hiệu quả hoạt động của việc sử dụng dây tái sử dụng khi gia công thô khối lượng lớn vật liệu dày thường chứng minh được sự đầu tư cho các môi trường sản xuất cụ thể.
Áp suất xả cao kết hợp với nhịp dây dài thường xuyên dẫn đến rung động và uốn cong hài hòa. Việc uốn cong này gây ra sự thiếu chính xác về kích thước, thường dẫn đến vết cắt hình thùng. Để giảm thiểu rủi ro này, người vận hành thực hiện các quy trình căng dây nghiêm ngặt. Việc sử dụng các thanh dẫn dây chuyên dụng được thiết kế để cắt cao giúp duy trì sự liên kết. Lập trình các bước gia công thô ban đầu với tốc độ tiến dao vừa phải sẽ thiết lập đường cắt ổn định trước khi tăng tốc độ cắt.
Áp suất xả không đồng đều giữa mặt trên và mặt dưới của phôi làm cho bề mặt gia công bị côn và không đồng đều. Các cạnh trên và dưới nhận được độ phẳng tốt hơn so với phần giữa, dẫn đến sự thay đổi về chất lượng cắt. Để khắc phục điều này, hãy sử dụng chiến lược cắt nhiều lượt. Thực hiện một lần gia công thô, sau đó là nhiều lần lướt với áp suất xả giảm và cài đặt năng lượng thấp hơn để tinh chỉnh hình dạng và độ hoàn thiện bề mặt.
Khi dây thay đổi hướng ở các góc hẹp, động lực xả cục bộ sẽ thay đổi đột ngột. Sự dịch chuyển này dẫn đến việc cắt quá mức hoặc độ trễ của dây, làm mất đi hình dạng mong muốn. Để giảm thiểu vấn đề này, hãy tận dụng việc giảm tốc độ nạp phụ thuộc vào đường dẫn. Đồng bộ hóa sự suy giảm áp suất xả trong quá trình chuyển đổi bán kính đảm bảo dây vẫn ổn định và hình dạng góc được duy trì chính xác.
Tiến hành cắt thử trên khối dày đại diện để theo dõi tần suất đứt dây và độ chính xác kích thước của đường cắt ở giữa.
Nâng cấp hệ thống lọc lên công suất dưới 5 micron để xử lý lượng mảnh vụn tăng lên từ những vết cắt cao.
Triển khai các tấm phẳng từ tính hoặc tấm chắn ranh giới vật lý khi cắt gần mép của phôi gia công dày.
Chuyển sang dây mạ kẽm 0,30mm hoặc đánh giá các tùy chọn molypden để cắt chiều cao vượt quá 300mm.
Đáp: Máy tiêu chuẩn thường xử lý hiệu quả từ 10 đến 16 inch. Các tùy chọn trục Z chuyên dụng giúp mở rộng công suất này một cách đáng kể, với điều kiện hệ thống xả, máy bơm và bộ lọc được nâng cấp để quản lý lượng mảnh vụn tăng lên và lượng chất lỏng cần thiết cho các vết cắt cao hơn.
Trả lời: Áp suất xả quá mức sẽ đẩy dây ra khỏi vị trí thẳng đứng, tạo ra vết cắt hình thùng. Người vận hành cân bằng áp suất chất lỏng cần thiết để loại bỏ các mảnh vụn bằng cài đặt độ bền kéo và độ căng của dây để duy trì đường cắt thẳng.
Trả lời: Phần giữa của phôi dày trở thành 'vùng chết' nơi dòng nước xả trên và dưới gặp nhau hoặc không thể thâm nhập hoàn toàn. Điều này khiến các mảnh vụn tích tụ, dẫn đến đoản mạch cục bộ và xuống cấp dây nhanh chóng, cuối cùng gây đứt.
Đáp: Có, dây có đường kính lớn hơn sẽ tạo ra đường cắt rộng hơn. Kênh rộng hơn này cho phép nhiều chất điện môi đi vào vùng cắt hơn, cải thiện khả năng thoát các mảnh vụn. Dây lớn hơn cũng có độ bền kéo cao hơn để chống cong dưới áp suất xả cao.
Đáp: Phạm vi hoạt động tiêu chuẩn thường là 50.000 đến 100.000 ohm-cm. Duy trì độ dẫn điện nghiêm ngặt là cần thiết trong các vết cắt dày để tránh phát ra tia lửa điện thất thường và hồ quang thứ cấp qua khe hở tia lửa dài, làm hư hỏng phôi và đứt dây.
Trả lời: Máy Molypden sử dụng dây chuyển động qua lại tốc độ cao, giúp kéo các mảnh vụn ra khỏi rãnh một cách tự nhiên. Hệ thống xả của chúng được tối ưu hóa để loại bỏ các mảnh vụn nhanh chóng, khối lượng lớn trong quá trình gia công thô, thay vì xả siêu mịn, áp suất thấp được sử dụng để lướt chính xác.
Đáp: Để ngăn chất lỏng thoát ra ngoài, người vận hành sử dụng khối khởi động hy sinh, tấm xả từ tính hoặc tấm chắn ngăn chặn bao quanh. Những rào cản vật lý này giữ cho tia điện môi nằm trong khe hở, duy trì áp suất cần thiết để dọn sạch các mảnh vụn theo chiều dọc.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


