
Просмотры: 0 Автор: Редактор сайта Время публикации: 31 июля 2026 г. Происхождение: Сайт


Выполнение высоких резов при электроэрозионной обработке представляет собой особые физические проблемы, вызванные экспоненциальной сложностью эвакуации мусора по мере увеличения высоты оси Z. При обработке толстых материалов расстояние, которое диэлектрическая жидкость должна пройти, чтобы удалить микроскопическую стружку из пропила, становится серьезным узким местом. Если стратегия промывки терпит неудачу, последствия немедленно сказываются на цехах: частые поломки проволоки, сильное прогибание проволоки, приводящее к бочкообразному разрезу, вторичная электроэрозионная коррозия, ухудшение качества поверхности и непредсказуемые простои станков на дорогостоящих инструментальных блоках.
Успешная электроэрозионная обработка с глубоким вырезом требует выхода за рамки стандартных параметров станка. Операторы не могут полагаться на стандартные настройки, когда толщина заготовки превышает общепринятые пределы. Достижение стабильной непрерывной резки означает согласование целевых стратегий промывки, управления диэлектрической жидкостью и конкретных возможностей станка. С помощью специализированного Проволочная электроэрозионная обработка толстых заготовок гарантирует, что аппаратное и программное обеспечение оптимизировано для удовлетворения экстремальных требований по удалению мусора при глубокой резке.
Давление в зависимости от объема. Одного высокого давления недостаточно для высоких резов; поддержание большого объема жидкости при ламинарном потоке имеет решающее значение для предотвращения кавитации и вибрации проволоки.
Зазор зазора имеет решающее значение: стратегический выбор проволоки и адаптивные параметры обработки должны работать в тандеме с промывкой, чтобы поддерживать достаточный искровой промежуток для удаления мусора.
Зависимость от аппаратного обеспечения: для эффективной промывки высоких заготовок необходима жесткая ось Z, идеально выровненные верхние и нижние сопла и высокопроизводительные системы фильтрации.
Термическая стабильность: резка погружением в сочетании с синхронизированной коаксиальной промывкой обеспечивает наиболее стабильную среду для точности заготовок большой толщины.
Граничный контроль: поддержание давления промывки требует предотвращения утечки жидкости; Начальное бурение и физические ограничительные щиты обязательны на экстремальных высотах.
Внутри глубокого разреза динамика жидкости резко меняется по сравнению с неглубокими разрезами. По мере поступления диэлектрической жидкости из верхнего и нижнего сопел давление значительно падает по направлению к центру толстой заготовки. Это создает «мертвую зону» с почти нулевой скоростью, где мусор накапливается, а не вымывается. Стандартные параметры промывки не рассчитаны на эффективное проталкивание жидкости через такой длинный и узкий канал, что приводит к застою в середине разреза.
Когда мусор застаивается, происходит явление, известное как «слипание мусора». Захваченные частицы стружки создают проводящий путь через искровой промежуток, вызывая вторичные электрические разряды или искрение. Эта локализованная концентрация энергии быстро разрушает проволоку, что приводит к ее поломке и образованию серьезных царапин на поверхности заготовки. Применение стандартных настроек высокого давления без надлежащего уплотнения сопла вызывает турбулентность жидкости и кавитацию, что вызывает вибрацию проволоки и нарушает точность размеров.
«Эффект края» еще больше усложняет промывку. Резка близко к границе заготовки или начиная с открытой кромки позволяет диэлектрической жидкости выходить вбок. Когда жидкость выходит, внутреннее давление в разрезе падает почти до нуля, полностью нейтрализуя промывочное действие. Вот почему запуск кромки высоких заготовок часто приводит к немедленному обрыву проволоки и нестабильным условиям резки.
Идеальное состояние искрового промежутка при высоком разрезе предполагает постоянную электрическую прочность, быстрые циклы ионизации и деионизации, а также непрерывное удаление стружки. Жидкость должна плавно течь по всей длине реза, унося мусор и тепло, не нарушая положения проволоки. Достижение этого баланса требует точного контроля над объемом жидкости, давлением и выравниванием сопла.
Успех в глубоком EDM измеряется конкретными базовыми показателями. Следует строго соблюдать приемлемые допуски на изгиб проволоки, обычно стремясь к прогибанию проволоки менее 10 мкм на высоте 300 мм. Станок должен быть способен непрерывно резать в течение нескольких часов без поломки проволоки. Точность размеров должна оставаться постоянной от верха до низа разреза, чтобы конечная деталь соответствовала точным спецификациям.
Метрика |
Стандартная мишень |
Высокая мишень (>300 мм) |
|---|---|---|
Проволочный лук (бочка) |
< 5 мкм |
< 10 мкм |
Непрерывное время резки |
4-6 часов |
12+ часов |
Падение давления промывки |
Минимальный |
Требуется адаптивное управление |
Для коаксиальной промывки используются синхронизированные верхние и нижние сопла, расположенные непосредственно на пути прохождения проволоки. Такая конфигурация направляет жидкость прямо в пропил с обоих концов, максимально увеличивая проникновение в глубокую зону реза. Чтобы поддерживать скорость жидкости и предотвратить расхождение струи, операторы должны минимизировать расстояние зазора, удерживая сопла на расстоянии от 0,1 до 0,5 мм от поверхности заготовки. Этот плотный зазор направляет жидкость в разрез, а не позволяет ей распыляться наружу.
Экстремальное давление сопряжено с компромиссами. Хотя высокое давление помогает очистить пропил, оно также может вызвать вибрацию проволоки. Если давление сопел несбалансировано или чрезмерно велико, оно смещает проволоку, вызывая погрешности в размерах. Операторы должны тщательно сбалансировать давление и объем, чтобы добиться эффективной промывки без ущерба для стабильности проволоки.
Полная резка погружением обычно необходима для толстых заготовок для поддержания теплового равновесия. Огромное количество тепла, выделяемого во время длинного резания, вызывает значительную деформацию заготовки, если с ней не обращаться должным образом. Погружение всего блока в диэлектрическую жидкость стабилизирует температуру, обеспечивая постоянство размеров на протяжении всего процесса обработки.
Погруженная среда активно помогает первичным промывочным форсункам. Он обеспечивает стабильное давление окружающей среды вокруг реза, уменьшая разбрызгивание и предотвращая попадание воздуха в пропил. Пузырьки воздуха в зоне реза нарушают искровой промежуток и вызывают неравномерность резки. Погружение гарантирует, что прорезь останется заполненной жидкостью, что повышает эффективность верхних и нижних промывочных форсунок.
Чтобы предотвратить выход диэлектрической жидкости из пропила на путях входа и выхода, необходимы методы физического сдерживания. Специальные магнитные панели или упаковка заготовки герметизируют открытые края разреза. Блокируя пути выхода жидкости, эти методы сдерживания поддерживают высокое внутреннее давление разреза, заставляя жидкость двигаться вертикально через разрез и уносить мусор.
Просверлите стартовое отверстие в пределах границы материала.
Проденьте проволоку и проверьте расстояние между соплами (0,1–0,5 мм).
При резке в пределах 10 мм от края используйте магнитные кнопки смыва.
Начните заполнение погружного резервуара и проверьте стабильность окружающей среды.
Предварительно просверленные начальные отверстия имеют решающее значение для обеспечения сдерживания промывки на 360 градусов во время первоначального проникновения. Начиная с просверленного отверстия, жидкость полностью захватывается заготовкой, обеспечивая максимальную эффективность промывки с самого начала. При работе с толстыми заготовками следует по возможности избегать ударов с кромки, поскольку они по своей сути снижают давление промывки.
В современных машинах используются технологии адаптивного управления, которые отслеживают напряжение на промежутке в режиме реального времени. Когда эти системы обнаруживают накопление мусора, о чем свидетельствует падение напряжения на зазоре, они автоматически регулируют давление промывки и скорость подачи. Такая динамическая реакция предотвращает обрывы проволоки, устраняя прорезь до того, как концентрация мусора станет критической.
Для разрушения засоров используются методы импульсной промывки. Вместо постоянного воздействия высокого давления на проволоку машина пульсирует промывочной жидкостью, создавая ударный эффект, который выбивает стойкую стружку. Этот метод эффективно очищает зону разреза, сводя к минимуму риск вибрации и изгиба проволоки.
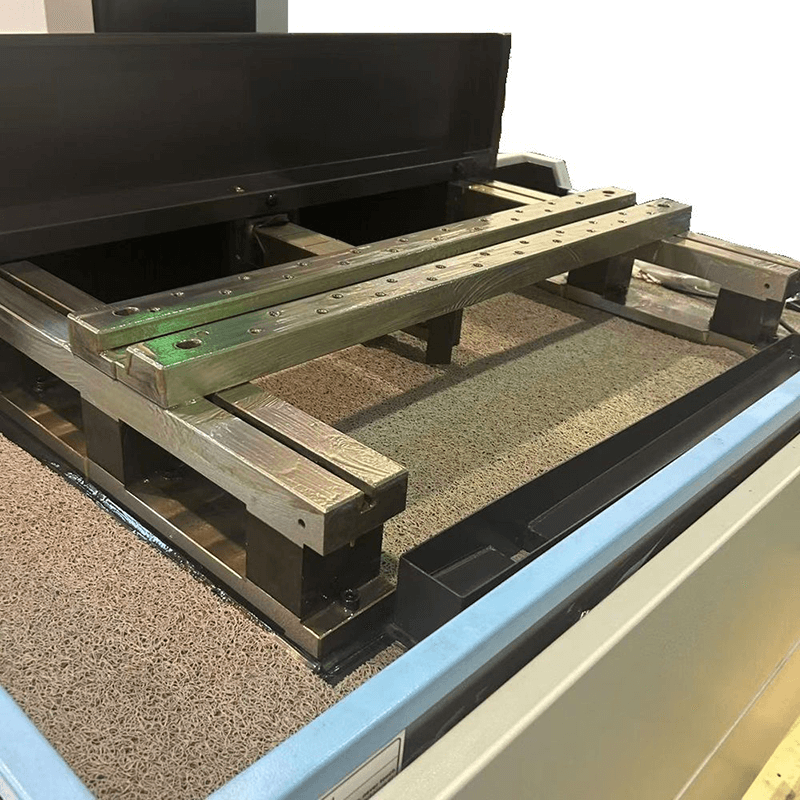
При выборе Большой проволочный электроэрозионный станок для высоких резов, жесткость конструкции имеет первостепенное значение. Ось Z должна быть исключительно жесткой, чтобы предотвратить отклонение, когда верхняя головка выдвинута на максимальную высоту. Механизмы термокомпенсации необходимы для противодействия теплу, выделяемому во время длительных циклов резки. Рабочий стол должен быть прочным, способным удерживать массивные блоки без провисания и смещения.
Насосные и водопроводные системы должны соответствовать требованиям глубокой промывки. Важными особенностями являются системы с двумя насосами, программируемые расходомеры и независимые регуляторы давления для верхнего и нижнего напора. Увеличенные проходы резания толстых заготовок ускоряют износ верхних и нижних алмазных направляющих. Машины должны быть оснащены прочными направляющими и держателями для обеспечения точного выравнивания проволоки в течение длительного времени.
Чистота жидкости непропорционально важна при работе с толстыми разрезами. Грязная жидкость увеличивает проводимость диэлектрика, повышая риск возникновения вторичной дуги в длинном искровом промежутке. Поддержание суб5-микронной фильтрации необходимо для обеспечения достаточной чистоты жидкости для обеспечения стабильной резки. Резервуары для смолы большой емкости необходимы для поддержания оптимальной проводимости жидкости на протяжении всего процесса.
Непрерывная резка под высокими нагрузками быстро истощает деионизационный полимер (DI). Операторы управляют этим истощением, отслеживая конкретные целевые показатели удельного сопротивления, обычно поддерживая сопротивление жидкости в пределах от 50 000 до 100 000 Ом·см. Встроенные охлаждающие устройства управляют выделением большого количества тепла во время длительной резки толстой толщины, предотвращая тепловое расширение компонентов станка и заготовки.
Передовая технология генераторов является ключевым компонентом Высокоэффективная система электроэрозионной обработки проволоки. В источниках питания с защитой от электролиза (AE) используются генераторы переменного тока для предотвращения истощения кобальта в карбиде и окисления стали в течение длительного цикла. Эта технология защищает металлургическую целостность заготовки в течение долгих часов, необходимых для высоких резов.
Современные цифровые генераторы оснащены системой контроля искры с распознаванием мусора. Эти системы в режиме реального времени обнаруживают падение импеданса в искровом промежутке, указывая на локализованную концентрацию мусора. Генератор мгновенно регулирует энергию искры, снижая риск обрыва провода до того, как обломки вызовут короткое замыкание. Такая быстрая реакция обеспечивает непрерывную резку даже при глубоких пропилах.
Стандартная латунная проволока плохо справляется с глубокими резами из-за ее более низкой прочности на разрыв и более низкой скорости резания. Оцинкованная или многослойная проволока обычно предпочтительна для толстых заготовок. Проволока с покрытием выдерживает более высокие скорости резания и создает немного более широкий пропил. Более широкий пропил по своей сути улучшает проникновение промывочной жидкости, позволяя большему объему проникать в разрез и более эффективно удалять мусор.
Прочность на растяжение является важнейшим требованием для предотвращения прогиба проволоки под высоким давлением промывки. Оптимизация диаметра проволоки играет важную роль. Хотя обычно используются проволоки диаметром 0,20 или 0,25 мм, для высоких разрезов предпочтительнее использовать проволоки большего диаметра, например 0,30 мм. Больший диаметр обеспечивает более высокую прочность на растяжение, чтобы выдерживать агрессивную промывку, и создает более широкие промывочные каналы для лучшего удаления мусора.
Тип провода |
Диаметр |
Предел прочности |
Лучшее приложение |
|---|---|---|---|
Стандартная латунь |
0,25 мм |
900 Н/мм² |
Стандартные разрезы < 150 мм |
Оцинкованный |
0,30 мм |
1000 Н/мм² |
Высокие распилы 150–300 мм. |
Молибден |
0,18 мм |
>1900 Н/мм² |
Экстремальная высота, высокоскоростная черновая обработка |
А Электроэрозионный станок для молибденовой проволоки предлагает особый вариант использования для обработки толстых заготовок. В этих машинах используется высокоскоростная молибденовая проволока с возвратно-поступательным движением. Чрезвычайная прочность молибдена на растяжение позволяет использовать гораздо более высокие настройки натяжения по сравнению с латунью. Такое высокое натяжение эффективно противостоит прогибам, вызванным агрессивной промывкой и физическими нагрузками, связанными с большой высотой заготовки.
Несмотря на то, что станки с молибденом превосходно справляются с черновой обработкой толстых материалов, существует ряд компромиссов, которые следует учитывать. Возможности обработки поверхности могут не соответствовать характеристикам высококлассных машин для изготовления латунной проволоки. Эксплуатационная эффективность использования многоразовой проволоки при черновой обработке толстых материалов в больших объемах часто оправдывает инвестиции в конкретные производственные условия.
Высокое давление промывки в сочетании с длинными пролетами проводов часто приводит к гармонической вибрации и искривлению. Этот изгиб приводит к неточностям размеров, что обычно приводит к бочкообразному разрезу. Чтобы снизить этот риск, операторы применяют строгие протоколы натяжения проводов. Использование специальных направляющих для проволоки, предназначенных для высоких разрезов, помогает поддерживать выравнивание. Программирование начальных проходов черновой обработки с консервативными подачами обеспечивает стабильный пропил перед увеличением скорости резания.
Неравномерное давление промывки между верхней и нижней частью заготовки приводит к сужению и неравномерному качеству поверхности. Верхний и нижний края промываются лучше, чем центр, что приводит к различиям в качестве резки. Чтобы исправить это, используйте стратегии многопроходной резки. Выполните один черновой проход, а затем несколько проходов шлифования с пониженным давлением промывки и более низкими настройками энергии, чтобы улучшить геометрию и качество поверхности.
Когда проволока меняет направление в узких углах, динамика локального промывания резко меняется. Такое смещение приводит к перерезке или отставанию проволоки, размывая заданную геометрию. Чтобы смягчить эту проблему, используйте уменьшение скорости подачи в зависимости от траектории. Синхронизация ослабления промывочного давления во время изменения радиуса обеспечивает стабильность проволоки и точное сохранение угловой геометрии.
Выполните пробный разрез на блоке представительной толщины, чтобы контролировать частоту обрывов проволоки и точность размеров центрального разреза.
Модернизируйте системы фильтрации до размера менее 5 микрон, чтобы справиться с возросшей нагрузкой мусора из-за высоких разрезов.
При резке вблизи кромки толстых заготовок используйте магнитные смывные панели или физические ограничительные щитки.
Перейдите на оцинкованную проволоку диаметром 0,30 мм или рассмотрите варианты с молибденом для резки высотой более 300 мм.
Ответ: Стандартные машины обычно эффективно обрабатывают от 10 до 16 дюймов. Специализированные варианты оси Z значительно расширяют эту возможность при условии, что системы промывки, насосы и фильтрация модернизированы для управления увеличенной нагрузкой мусора и объемом жидкости, необходимым для более высоких разрезов.
Ответ: Чрезмерное давление промывки выталкивает проволоку из вертикального положения, создавая бочкообразный разрез. Операторы балансируют давление жидкости, необходимое для удаления мусора, с прочностью на разрыв и настройками натяжения проволоки, чтобы обеспечить прямую траекторию резки.
Ответ: Середина толстой заготовки становится «мертвой зоной», где верхние и нижние промывочные потоки встречаются или не проникают полностью. Это приводит к накоплению мусора, что приводит к локальным коротким замыканиям и быстрой деградации проводов, что в конечном итоге приводит к поломке.
О: Да, проволока большего диаметра создает более широкий пропил. Этот более широкий канал позволяет большему количеству диэлектрической жидкости проникать в зону резки, улучшая эвакуацию мусора. Проволоки большего размера также обладают более высокой прочностью на растяжение, чтобы противостоять изгибу под высоким давлением промывки.
Ответ: Стандартные рабочие диапазоны обычно составляют от 50 000 до 100 000 Ом·см. Поддержание строгой проводимости необходимо при резке большой толщины, чтобы предотвратить беспорядочное искрение и вторичную дугу в длинном искровом промежутке, которая повреждает заготовку и разрывает проволоку.
Ответ: В молибденовых станках используется высокоскоростная возвратно-поступательная проволока, которая естественным образом помогает вытягивать мусор из пропила. Их системы промывки оптимизированы для быстрого и большого удаления мусора во время черновой обработки, а не для сверхтонкой промывки под низким давлением, используемой для точной очистки.
Ответ: Чтобы предотвратить утечку жидкости вбок, операторы используют защитные пусковые блоки, магнитные промывочные пластины или защитные экраны. Эти физические барьеры удерживают диэлектрическую струю внутри пропила, поддерживая давление, необходимое для вертикального удаления мусора.
 НВ400
 НВ600
 НВ800
 ЛА350А
 ЛА500А
 ЛА800
 ЕВ450
 ЕА500А
 EB650N
 DS703C
 СК450


