
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-07-31 Kaynak: Alan


Elektrik Erezyonlu İşleme'de uzun kesimlerin gerçekleştirilmesi, Z ekseni yüksekliği arttıkça enkaz tahliyesinin katlanarak artan zorluğundan kaynaklanan belirli fiziksel zorluklar sunar. Kalın malzemeleri işlerken, dielektrik sıvının çentikteki mikroskobik talaşı temizlemek için kat etmesi gereken mesafe ciddi bir darboğaz haline gelir. Yıkama stratejisi başarısız olursa, sonuçlar atölyeye hemen yansır: sık sık tel kırılması, namlu şeklinde kesime neden olan şiddetli tel eğilmesi, ikincil EDM çukurlaşması, riskli yüzey kalitesi ve yüksek değerli takım bloklarında öngörülemeyen makine aksama süreleri.
Başarılı derin kesim EDM, varsayılan makine parametrelerinin ötesine geçmeyi gerektirir. İş parçası kalınlığı geleneksel sınırları aştığında operatörler standart ayarlara güvenemez. İstikrarlı, sürekli kesim elde etmek, hedeflenen yıkama stratejilerinin, dielektrik sıvı yönetiminin ve özel makine özelliklerinin uyumlu hale getirilmesi anlamına gelir. Uzmanlaşmış bir araç kullanmak Kalın İş Parçaları için Tel Erozyon, donanım ve yazılımın derin kesimli döküntü tahliyesinin aşırı taleplerini karşılayacak şekilde optimize edilmesini sağlar.
Basınç ve Hacim: Uzun kesimler için yüksek basınç tek başına yeterli değildir; Laminer akışla yüksek sıvı hacmini korumak, kavitasyonu ve tel titreşimini önlemek açısından kritik öneme sahiptir.
Boşluk Temizleme En Önemlisidir: Stratejik tel seçimi ve uyarlanabilir işleme parametreleri, döküntülerin giderilmesi için yeterli kıvılcım aralığını korumak amacıyla yıkama ile birlikte çalışmalıdır.
Donanım Bağımlılıkları: Uzun iş parçalarında etkili yıkama, sağlam bir Z ekseni, mükemmel şekilde hizalanmış üst ve alt nozullar ve yüksek kapasiteli filtreleme sistemleri gerektirir.
Termal Kararlılık: Senkronize koaksiyel yıkama ile birlikte daldırılmış kesme, kalın iş parçası doğruluğu için en istikrarlı ortamı sağlar.
Sınır Kontrolü: Yıkama basıncını korumak, sıvı kaçışının önlenmesini gerektirir; Aşırı yükseklikler için başlangıç deliği delme ve fiziksel sınır kalkanları zorunludur.
Derin bir çentik içinde akışkan dinamiği, sığ kesiklere kıyasla büyük ölçüde değişir. Dielektrik sıvı üst ve alt nozullardan girdiğinde, kalın iş parçasının merkezine doğru basınç önemli ölçüde düşer. Bu, enkazın dışarı atılmak yerine biriktiği, sıfıra yakın hızda bir 'ölü bölge' yaratır. Standart yıkama parametreleri, sıvıyı bu kadar uzun ve dar bir kanaldan etkili bir şekilde itecek şekilde tasarlanmamıştır, bu da kesimin ortasında durgunluğa yol açar.
Enkaz durgunlaştığında, 'enkaz köprüsü' olarak bilinen bir olay meydana gelir. Sıkışan talaş parçacıkları kıvılcım aralığı boyunca iletken bir yol oluşturarak ikincil elektrik deşarjlarına veya ark oluşumuna neden olur. Bu lokalize enerji konsantrasyonu teli hızla bozar, kırılmaya ve iş parçası yüzeyinde ciddi oyukların oluşmasına neden olur. Uygun nozül sızdırmazlığı olmadan standart yüksek basınç ayarlarının uygulanması, telin titreşmesine ve boyutsal doğruluğun bozulmasına neden olan sıvı türbülansına ve kavitasyona neden olur.
'Kenar etkisi' yıkamayı daha da karmaşık hale getirir. İş parçası sınırına yakın kesme veya açık kenardan başlama, dielektrik sıvının yanal olarak kaçmasına izin verir. Sıvı dışarı çıktığında, iç çentik basıncı sıfıra yakın bir değere düşerek yıkama etkisini tamamen nötralize eder. Uzun iş parçalarında kenardan başlamanın sıklıkla ani tel kopmalarına ve dengesiz kesme koşullarına neden olmasının nedeni budur.
Uzun bir kesimde kıvılcım aralığının ideal durumu, tutarlı dielektrik mukavemeti, hızlı iyonizasyon ve deiyonizasyon döngüleri ve sürekli talaş gidermeyi içerir. Sıvının, telin konumunu bozmadan döküntüleri ve ısıyı uzaklaştırarak, kesimin tüm uzunluğu boyunca düzgün bir şekilde akması gerekir. Bu dengeye ulaşmak, sıvı hacmi, basınç ve nozül hizalaması üzerinde hassas kontrol gerektirir.
Derin EDM'deki başarı, belirli temel ölçümlerle ölçülür. Kabul edilebilir tel eğilme toleransları sıkı bir şekilde korunmalıdır; tipik olarak 300 mm yükseklikte 10 µm'den daha az namlu oluşumu hedeflenmelidir. Makine saatlerce tel kopmadan sürekli kesim yapabilmelidir. Boyutsal doğruluk, kesimin üstünden altına kadar tutarlı kalmalı ve son parçanın tam spesifikasyonları karşılamasını sağlamalıdır.
Metrik |
Standart Kesim Hedefi |
Uzun Kesim Hedefi (>300mm) |
|---|---|---|
Tel Eğme (Namlulama) |
< 5 mikron |
< 10 mikron |
Sürekli Kesim Süresi |
4-6 saat |
12+ saat |
Yıkama Basıncı Düşüşü |
Asgari |
Uyarlanabilir Kontrol Gerektirir |
Koaksiyel yıkama, doğrudan kablo yolu ile hizalanmış senkronize üst ve alt nozülleri kullanır. Bu konfigürasyon, sıvıyı her iki uçtan doğrudan çentik içine yönlendirerek derin kesim bölgesine nüfuzu maksimuma çıkarır. Akışkan hızını korumak ve jet sapmasını önlemek için operatörlerin, nozülleri iş parçası yüzeyinden 0,1 mm ila 0,5 mm mesafede tutarak uzak mesafeyi en aza indirmesi gerekir. Bu dar boşluk, sıvının dışarı doğru püskürmesine izin vermek yerine kesiğin içine doğru zorlar.
Aşırı baskı ödünleşimleri beraberinde getirir. Yüksek basınç çentiği temizlemeye yardımcı olurken aynı zamanda tel titreşimine neden olma riskini de taşır. Nozullardan gelen basınç dengesiz veya aşırı yüksekse, telin hizasının dışına itilmesi boyutsal hatalara neden olur. Operatörler, tel stabilitesinden ödün vermeden etkili yıkama sağlamak için basınç ve hacmi dikkatli bir şekilde dengelemelidir.
Kalın iş parçalarının termal dengeyi koruyabilmesi için genellikle tamamen suya daldırılmış kesim gereklidir. Uzun bir kesim sırasında oluşan büyük miktardaki ısı, uygun şekilde yönetilmediği takdirde iş parçasında ciddi bozulmalara neden olur. Bloğun tamamının dielektrik sıvıya batırılması sıcaklığı dengeler ve işleme süreci boyunca tutarlı boyutlar sağlar.
Batık bir ortam, birincil yıkama jetlerine aktif olarak yardımcı olur. Kesim çevresinde sabit bir ortam sıvı basıncı sağlayarak sıçramayı azaltır ve çentikte hava sıkışmasını önler. Kesim bölgesindeki hava kabarcıkları kıvılcım aralığını bozar ve düzensiz kesime neden olur. Daldırma, çentiğin sıvıyla dolu kalmasını sağlayarak üst ve alt yıkama nozüllerinin etkinliğini arttırır.
Dielektrik sıvının giriş ve çıkış yollarındaki çentikten kaçmasını önlemek için fiziksel muhafaza yöntemleri gereklidir. Özel manyetik temizleme plakaları veya iş parçası sarma, kesimin açık kenarlarını kapatır. Bu muhafaza yöntemleri, sıvının kaçış yollarını bloke ederek yüksek iç çentik basıncını korur ve sıvının kesik boyunca dikey olarak ilerlemesine ve kalıntıları taşımasına zorlar.
Malzeme sınırı içinde bir başlangıç deliği açın.
Kabloyu geçirin ve nozül uzaklık mesafesini (0,1 mm - 0,5 mm) doğrulayın.
Bir kenardan 10 mm'ye kadar mesafede kesim yapılıyorsa, manyetik temizleme plakaları uygulayın.
Batırılmış tank dolumunu başlatın ve ortamdaki sıvı stabilitesini doğrulayın.
Önceden delinmiş başlangıç delikleri, ilk kesme nüfuzu sırasında 360 derecelik yıkama muhafazasını korumak için kritik öneme sahiptir. Delinmiş bir delikten başlamak, sıvının tamamen iş parçası içinde hapsedilmesini sağlar ve en başından itibaren yıkama verimliliğini en üst düzeye çıkarır. Doğal olarak yıkama basıncını tehlikeye attıkları için, kalın iş parçalarında kenar başlangıçlarından mümkün olduğunca kaçınılmalıdır.
Modern makineler, boşluk voltajını gerçek zamanlı olarak izleyen uyarlanabilir kontrol teknolojilerini kullanır. Bu sistemler, boşluk voltajındaki bir düşüşle gösterilen döküntü birikimini tespit ettiğinde yıkama basıncını ve besleme hızlarını otomatik olarak ayarlar. Bu dinamik tepki, döküntü konsantrasyonu kritik hale gelmeden önce çentiği temizleyerek tel kopmalarını önler.
Enkaz tıkanıklıklarını kırmak için darbeli yıkama teknikleri kullanılır. Makine, tele sürekli olarak yüksek basınç uygulamak yerine yıkama sıvısını püskürterek inatçı talaşları yerinden çıkaran bir çekiçleme etkisi yaratır. Bu yöntem, tel titreşimi ve eğilme riskini en aza indirirken kesme bölgesini etkili bir şekilde temizler.
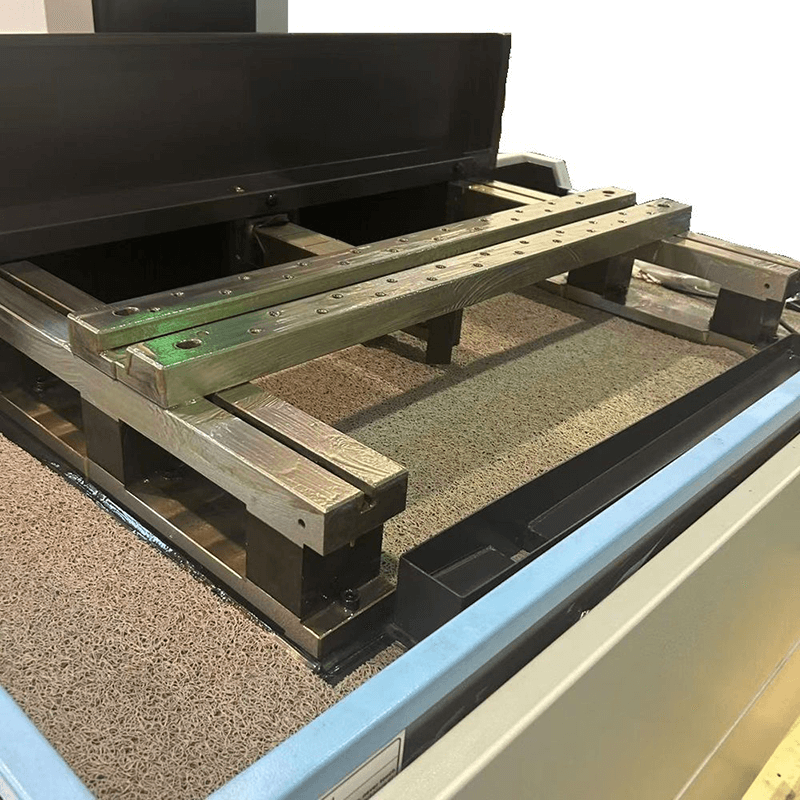
Bir seçim yaparken Uzun kesimler için Büyük Seyahat Tel Erozyon Makinesi , yapısal sağlamlık çok önemlidir. Üst kafa maksimum yüksekliğe kadar uzatıldığında sapmayı önlemek için Z ekseni son derece sert olmalıdır. Uzun süreli kesme çevrimleri sırasında oluşan ısıyı ortadan kaldırmak için termal dengeleme mekanizmaları gereklidir. Çalışma tezgahı ağır hizmet tipi olmalı, büyük blokları sarkmadan veya kaymadan destekleyebilmelidir.
Pompa ve tesisat sistemleri derin yıkama taleplerini karşılamalıdır. Çift pompalı sistemler, programlanabilir akış ölçerler ve üst ve alt başlıklar için bağımsız basınç kontrolleri temel özelliklerdir. Kalın iş parçalarında uzun süreli kesme işlemleri üst ve alt elmas kılavuzlardaki aşınmayı hızlandırır. Makineler, uzun süre boyunca hassas tel hizalamasını korumak için sağlam kılavuz tutma düzenekleriyle donatılmalıdır.
Kalın kesimlerde sıvı temizliği orantısız bir şekilde önemlidir. Kirli sıvı, dielektrik iletkenliğini artırarak uzun kıvılcım aralığı boyunca ikincil ark oluşma riskini artırır. Sıvının stabil kesmeyi destekleyecek kadar temiz kalmasını sağlamak için 5 mikron altı filtrelemenin sürdürülmesi gerekir. Proses boyunca optimum sıvı iletkenliğini korumak için yüksek kapasiteli reçine tankları gereklidir.
Sürekli yüksek yüklü kesme, deiyonizasyon (DI) reçinesini hızla tüketir. Operatörler bu azalmayı, sıvıyı tipik olarak 50.000 ila 100.000 ohm-cm arasında tutarak belirli direnç hedeflerini izleyerek yönetir. Entegre soğutma üniteleri, uzun süreli kalın kesimler sırasında oluşan büyük ısıyı yöneterek makine bileşenlerinin ve iş parçasının termal genleşmesini önler.
Gelişmiş jeneratör teknolojisi, bir jeneratörün temel bileşenidir. Yüksek Verimli Tel Erozyon sistemi. Anti-Elektroliz (AE) güç kaynakları, uzun çevrim süreleri sırasında karbürde kobalt tükenmesini ve çelikte oksidasyonu önlemek için AC tabanlı jeneratörler kullanır. Bu teknoloji, uzun kesimler için gereken uzun saatler boyunca iş parçasının metalurjik bütünlüğünü korur.
Modern dijital jeneratörler enkaz algılayan kıvılcım kontrolüne sahiptir. Bu sistemler, kıvılcım aralığındaki empedans düşüşlerini gerçek zamanlı olarak tespit ederek, yerelleştirilmiş bir döküntü konsantrasyonunu gösterir. Jeneratör, kıvılcım enerjisini anında ayarlayarak, döküntüler kısa devreye neden olmadan önce telin kopma riskini azaltır. Bu hızlı tepki, derin çentiklerde sürekli kesmeyi sağlar.
Standart pirinç tel, düşük çekme mukavemeti ve daha yavaş kesme hızları nedeniyle derin kesimlerde zorlanır. Kalın iş parçaları için genellikle çinko kaplı veya katmanlı teller tercih edilir. Kaplamalı teller daha yüksek kesme hızlarını destekler ve biraz daha geniş bir çentik oluşturur. Bu daha geniş çentik doğal olarak yıkama sıvısının nüfuzunu iyileştirir, kesiğe daha fazla hacmin girmesine ve döküntülerin daha etkili bir şekilde boşaltılmasına olanak tanır.
Çekme mukavemeti, yüksek yıkama basınçları altında telin eğilmesine karşı koymak için kritik bir gerekliliktir. Tel çapı optimizasyonu önemli bir rol oynar. 0,20 mm veya 0,25 mm teller yaygın olmakla birlikte, uzun kesimler için 0,30 mm gibi daha büyük çaplar tercih edilmektedir. Daha büyük çap, agresif yıkamaya dayanacak şekilde daha yüksek çekme kapasitesi sağlar ve daha iyi döküntü giderme için daha geniş yıkama kanalları oluşturur.
Tel Tipi |
Çap |
Çekme Dayanımı |
En İyi Uygulama |
|---|---|---|---|
Standart Pirinç |
0,25 mm |
900 N/mm² |
Standart kesimler < 150mm |
Çinko Kaplamalı |
0,30 mm |
1000 N/mm² |
Uzun kesimler 150mm - 300mm |
Molibden |
0,18 mm |
>1900 N/mm² |
Aşırı yükseklikler, yüksek hızda kaba işleme |
A Molibden Tel Erozyon Makinesi, kalın iş parçalarının işlenmesi için özel bir kullanım durumu sunar. Bu makineler yüksek hızlı, ileri geri hareket eden molibden tel kullanır. Molibdenin aşırı gerilme mukavemeti, pirinçle karşılaştırıldığında çok daha yüksek gerilim ayarlarına izin verir. Bu yüksek gerilim, agresif yıkamanın neden olduğu sapmaya ve yüksek iş parçası yüksekliklerinin getirdiği fiziksel zorluklara etkili bir şekilde direnir.
Molibden makineleri kalın malzemeleri verimli bir şekilde kaba işleme konusunda üstün olsa da dikkate alınması gereken bazı ödünler vardır. Yüzey bitirme özellikleri, üst düzey pirinç tel makinelerinkilerle eşleşmeyebilir. Kalın malzemelerin yüksek hacimli kaba işlemesinde yeniden kullanılabilir tel kullanmanın operasyonel verimliliği, genellikle belirli üretim ortamlarına yapılan yatırımı haklı çıkarır.
Uzun tel aralıklarıyla birlikte yüksek yıkama basıncı sıklıkla harmonik titreşime ve eğilmeye neden olur. Bu eğilme boyutsal yanlışlıklara neden olur ve tipik olarak fıçı şeklinde bir kesime neden olur. Bu riski azaltmak için operatörler katı kablo gerginliği protokolleri uygular. Uzun kesimler için tasarlanmış özel tel kılavuzlarının kullanılması hizalamanın korunmasına yardımcı olur. İlk kaba işleme pasolarının muhafazakar ilerleme hızlarıyla programlanması, kesme hızını artırmadan önce stabil bir çentik oluşturur.
İş parçasının üst ve alt kısmı arasındaki eşit olmayan yıkama basıncı, sivrileşmeye ve tutarsız yüzey kalitesine neden olur. Üst ve alt kenarlar merkeze göre daha iyi yıkama alır ve bu da kesim kalitesinde farklılıklara yol açar. Bunu düzeltmek için çok geçişli kesme stratejilerinden yararlanın. Geometriyi ve yüzey kalitesini iyileştirmek için, azaltılmış yıkama basıncı ve daha düşük enerji ayarlarıyla bir kaba işleme geçişi ve ardından birden fazla sıyırma geçişi gerçekleştirin.
Tel dar köşelerde yön değiştirdikçe yerel yıkama dinamikleri aniden değişir. Bu kayma, aşırı kesmeye veya tel gecikmesine yol açarak amaçlanan geometrinin bozulmasına neden olur. Bu sorunu azaltmak için yola bağlı ilerleme hızı azaltmayı kullanın. Yarıçap geçişleri sırasında yıkama basıncı zayıflamasının senkronize edilmesi, telin sabit kalmasını ve köşe geometrisinin doğru şekilde korunmasını sağlar.
Tel kopma sıklığını ve merkezi kesim boyutsal doğruluğunu izlemek için temsili kalın bir blok üzerinde bir test kesimi gerçekleştirin.
Uzun kesimlerden kaynaklanan artan enkaz yükünün üstesinden gelmek için filtreleme sistemlerini 5 mikronun altındaki kapasiteye yükseltin.
Kalın iş parçalarının kenarına yakın kesim yaparken manyetik yıkama plakaları veya fiziksel sınır kalkanları kullanın.
0,30 mm çinko kaplı tele geçin veya yüksekliği 300 mm'yi aşan kesimler için molibden seçeneklerini değerlendirin.
C: Standart makineler genellikle 10 ila 16 inçlik bir alanı etkili bir şekilde işler. Özel Z ekseni seçenekleri, yıkama sistemleri, pompalar ve filtrelemenin artan döküntü yükünü ve daha uzun kesimler için gereken sıvı hacmini yönetecek şekilde yükseltilmesi koşuluyla bu kapasiteyi önemli ölçüde artırır.
C: Aşırı yıkama basıncı, teli dikey hizasının dışına iterek fıçı şeklinde bir kesim oluşturur. Operatörler, düz bir kesim yolu sağlamak için döküntüleri temizlemek için gereken sıvı basıncını telin çekme mukavemeti ve gerginlik ayarlarıyla dengeler.
C: Kalın bir iş parçasının ortası, üst ve alt yıkama akışlarının buluştuğu veya tam olarak nüfuz edemediği bir 'ölü bölge' haline gelir. Bu, döküntülerin birikmesine neden olarak lokal kısa devrelere ve hızlı tel bozulmasına yol açarak sonuçta kırılmaya neden olur.
C: Evet, daha büyük çaplı teller daha geniş bir çentik oluşturur. Bu daha geniş kanal, kesme bölgesine daha fazla dielektrik sıvının girmesine olanak tanıyarak döküntü tahliyesini iyileştirir. Daha büyük teller aynı zamanda yüksek yıkama basıncı altında eğilmeye karşı daha yüksek çekme mukavemeti sunar.
C: Standart çalışma aralıkları genellikle 50.000 ila 100.000 ohm-cm'dir. Kalın kesimlerde, iş parçasına zarar veren ve teli kıran düzensiz kıvılcımlanmayı ve uzun kıvılcım aralığı boyunca ikincil arklanmayı önlemek için katı iletkenliğin korunması gereklidir.
C: Molibden makineleri, doğal olarak döküntülerin çentikten çekilmesine yardımcı olan yüksek hızlı ileri geri hareket eden tel kullanır. Yıkama sistemleri, hassas sıyırma için kullanılan ultra ince, düşük basınçlı yıkama yerine, kaba işleme sırasında hızlı, yüksek hacimli döküntülerin giderilmesi için optimize edilmiştir.
C: Sıvının yanal olarak kaçmasını önlemek için operatörler kurban başlatma blokları, manyetik yıkama plakaları veya etrafı saran koruma kalkanları kullanır. Bu fiziksel bariyerler dielektrik jeti çentik içinde tutarak döküntüleri dikey olarak temizlemek için gereken basıncı korur.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


