
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 31.07.2026 Herkunft: Website


Die Ausführung großer Schnitte bei der Elektroerosion stellt besondere physikalische Herausforderungen dar, die durch die exponentielle Schwierigkeit der Schuttbeseitigung mit zunehmender Höhe der Z-Achse verursacht werden. Bei der Verarbeitung dicker Materialien stellt die Strecke, die die dielektrische Flüssigkeit zurücklegen muss, um mikroskopisch kleine Späne aus der Schnittfuge zu entfernen, einen ernsthaften Engpass dar. Wenn die Spülstrategie fehlschlägt, sind die Folgen sofort in der Werkstatt zu spüren: häufiger Drahtbruch, starke Drahtverbiegung, die zu einem tonnenförmigen Schnitt führt, sekundäre Erodierlöcher, beeinträchtigte Oberflächengüte und unvorhersehbare Maschinenstillstandszeiten bei hochwertigen Werkzeugblöcken.
Für eine erfolgreiche Tiefenerodierbearbeitung muss man über die Standard-Maschinenparameter hinausgehen. Bediener können sich nicht auf Standardeinstellungen verlassen, wenn die Werkstückdicke die herkömmlichen Grenzwerte überschreitet. Um einen stabilen, kontinuierlichen Schnitt zu erreichen, müssen gezielte Spülstrategien, das Management der dielektrischen Flüssigkeit und spezifische Maschinenfunktionen aufeinander abgestimmt werden. Einsatz eines spezialisierten Die Drahterodiermaschine für dicke Werkstücke stellt sicher, dass die Hardware und Software für die extremen Anforderungen der Absaugung tief geschnittener Werkstücke optimiert sind.
Druck vs. Volumen: Hoher Druck allein reicht für große Schnitte nicht aus; Die Aufrechterhaltung eines hohen Flüssigkeitsvolumens bei laminarer Strömung ist entscheidend, um Kavitation und Drahtvibrationen zu verhindern.
Spaltfreiheit ist das A und O: Strategische Drahtauswahl und adaptive Bearbeitungsparameter müssen mit der Spülung zusammenarbeiten, um einen ausreichenden Funkenspalt für die Entfernung von Schmutzpartikeln aufrechtzuerhalten.
Hardware-Abhängigkeiten: Für eine effektive Spülung hoher Werkstücke sind eine starre Z-Achse, perfekt ausgerichtete obere und untere Düsen sowie Filtersysteme mit hoher Kapazität erforderlich.
Thermische Stabilität: Untergetauchtes Schneiden in Kombination mit synchronisierter koaxialer Spülung bietet die stabilste Umgebung für die Genauigkeit dicker Werkstücke.
Grenzkontrolle: Um den Spüldruck aufrechtzuerhalten, muss verhindert werden, dass Flüssigkeit austritt. Für extreme Höhen sind Startlochbohrungen und physische Begrenzungsschilde obligatorisch.
Innerhalb einer tiefen Schnittfuge verändert sich die Strömungsdynamik im Vergleich zu flachen Schnitten drastisch. Wenn dielektrische Flüssigkeit aus den oberen und unteren Düsen eindringt, fällt der Druck in Richtung der Mitte eines dicken Werkstücks deutlich ab. Dadurch entsteht eine „tote Zone“ mit einer Geschwindigkeit nahe Null, in der sich Schmutz ansammelt, anstatt herausgespült zu werden. Standardmäßige Spülparameter sind nicht dafür ausgelegt, Flüssigkeit effektiv durch einen so langen, schmalen Kanal zu drücken, was zu einer Stagnation in der Mitte des Schnitts führt.
Wenn Trümmer stagnieren, kommt es zu einem Phänomen, das als „Trümmerüberbrückung“ bekannt ist. Eingefangene Späne bilden einen leitenden Pfad über die Funkenstrecke und verursachen sekundäre elektrische Entladungen oder Lichtbögen. Diese lokalisierte Energiekonzentration führt zu einer schnellen Zersetzung des Drahtes, was zum Bruch führt und schwere Riefen auf der Werkstückoberfläche hinterlässt. Die Anwendung standardmäßiger Hochdruckeinstellungen ohne ordnungsgemäße Düsenabdichtung führt zu Flüssigkeitsturbulenzen und Kavitation, die den Draht vibrieren lassen und die Maßhaltigkeit zerstören.
Der „Kanteneffekt“ erschwert das Spülen zusätzlich. Beim Schneiden nahe einer Werkstückgrenze oder ausgehend von einer offenen Kante kann die dielektrische Flüssigkeit seitlich austreten. Wenn die Flüssigkeit entweicht, sinkt der innere Schnittfugendruck auf nahezu Null, wodurch die Spülwirkung vollständig neutralisiert wird. Aus diesem Grund führen Kantenanläufe bei hohen Werkstücken häufig zu sofortigen Drahtbrüchen und instabilen Schnittbedingungen.
Der ideale Zustand der Funkenstrecke in einem hohen Schnitt erfordert eine konstante Spannungsfestigkeit, schnelle Ionisierungs- und Entionisierungszyklen und eine kontinuierliche Spanentfernung. Die Flüssigkeit muss reibungslos über die gesamte Länge des Schnitts fließen und Schmutz und Wärme abtransportieren, ohne die Position des Drahtes zu beeinträchtigen. Um dieses Gleichgewicht zu erreichen, ist eine präzise Kontrolle des Flüssigkeitsvolumens, des Drucks und der Düsenausrichtung erforderlich.
Der Erfolg beim Tieferodieren wird anhand spezifischer Basismetriken gemessen. Akzeptable Drahtbiegungstoleranzen sollten strikt eingehalten werden, wobei in der Regel eine Drahtkrümmung von weniger als 10 µm über eine Höhe von 300 mm angestrebt wird. Die Maschine muss in der Lage sein, stundenlang ohne Drahtbruch kontinuierlich zu schneiden. Die Maßgenauigkeit muss von der Ober- bis zur Unterseite des Schnitts konstant bleiben, um sicherzustellen, dass das endgültige Teil genau den Spezifikationen entspricht.
Metrisch |
Standard-Schnittziel |
Hohes Schnittziel (>300 mm) |
|---|---|---|
Drahtbeugen (Barreling) |
< 5 µm |
< 10 µm |
Kontinuierliche Schnittzeit |
4-6 Stunden |
12+ Stunden |
Spüldruckabfall |
Minimal |
Erfordert adaptive Steuerung |
Bei der koaxialen Spülung werden synchronisierte obere und untere Düsen verwendet, die direkt auf den Drahtweg ausgerichtet sind. Diese Konfiguration leitet die Flüssigkeit von beiden Enden direkt in die Schnittfuge und maximiert so das Eindringen in die tiefe Schnittzone. Um die Flüssigkeitsgeschwindigkeit aufrechtzuerhalten und Strahldivergenz zu verhindern, müssen Bediener den Abstand minimieren und die Düsen innerhalb von 0,1 mm bis 0,5 mm von der Werkstückoberfläche halten. Durch diesen engen Spalt wird die Flüssigkeit in den Schnitt gedrückt, anstatt dass sie nach außen spritzt.
Extremer Druck geht mit Kompromissen einher. Während hoher Druck dabei hilft, die Schnittfuge zu beseitigen, besteht auch die Gefahr, dass Drahtvibrationen entstehen. Wenn der Druck der Düsen unausgeglichen oder zu hoch ist, wird der Draht aus der Ausrichtung gedrückt, was zu Maßfehlern führt. Bediener müssen Druck und Volumen sorgfältig ausbalancieren, um eine wirksame Spülung ohne Beeinträchtigung der Drahtstabilität zu erreichen.
Bei dicken Werkstücken ist im Allgemeinen ein vollständig eingetauchtes Schneiden erforderlich, um das thermische Gleichgewicht aufrechtzuerhalten. Die enorme Wärmemenge, die bei einem langen Schnitt entsteht, führt zu erheblichen Verformungen des Werkstücks, wenn sie nicht richtig gehandhabt wird. Das Eintauchen des gesamten Blocks in die dielektrische Flüssigkeit stabilisiert die Temperatur und gewährleistet so einheitliche Abmessungen während des gesamten Bearbeitungsprozesses.
Eine untergetauchte Umgebung unterstützt aktiv die primären Spüldüsen. Es sorgt für einen stabilen Umgebungsflüssigkeitsdruck rund um den Schnitt, reduziert Spritzer und verhindert Lufteinschlüsse in der Schnittfuge. Luftblasen in der Schnittzone stören die Funkenstrecke und verursachen unregelmäßiges Schneiden. Durch das Eintauchen bleibt die Schnittfuge mit Flüssigkeit gefüllt, was die Wirksamkeit der oberen und unteren Spüldüsen erhöht.
Um zu verhindern, dass dielektrische Flüssigkeit auf den Ein- und Austrittswegen aus der Schnittfuge austritt, sind physikalische Eindämmungsmethoden erforderlich. Maßgeschneiderte magnetische Betätigungsplatten oder Werkstückumwicklungen verschließen die offenen Schnittkanten. Indem sie die Austrittswege der Flüssigkeit blockieren, halten diese Eindämmungsmethoden einen hohen inneren Schnittfugendruck aufrecht, wodurch die Flüssigkeit gezwungen wird, vertikal durch den Schnitt zu strömen und Schmutz wegzubefördern.
Bohren Sie ein Startloch weit innerhalb der Materialgrenze.
Fädeln Sie den Draht ein und überprüfen Sie den Düsenabstand (0,1 mm – 0,5 mm).
Bringen Sie magnetische Betätigungsplatten an, wenn Sie innerhalb von 10 mm von einer Kante schneiden.
Beginnen Sie mit der Befüllung des Tauchtanks und überprüfen Sie die Stabilität der Umgebungsflüssigkeit.
Vorgebohrte Startlöcher sind entscheidend für die Aufrechterhaltung einer 360-Grad-Spüleindämmung während der ersten Schnittdurchdringung. Wenn Sie von einem Bohrloch ausgehen, wird sichergestellt, dass die Flüssigkeit vollständig im Werkstück eingeschlossen wird, wodurch die Spüleffizienz von Anfang an maximiert wird. Kantenansätze sollten bei dicken Werkstücken nach Möglichkeit vermieden werden, da sie naturgemäß den Spüldruck beeinträchtigen.
Moderne Maschinen nutzen adaptive Steuerungstechnologien, die die Spaltspannung in Echtzeit überwachen. Wenn diese Systeme eine Schmutzansammlung erkennen, die durch einen Abfall der Spaltspannung angezeigt wird, passen sie den Spüldruck und die Fördermengen automatisch an. Diese dynamische Reaktion verhindert Drahtbrüche, indem die Schnittfuge gereinigt wird, bevor die Schmutzkonzentration einen kritischen Wert erreicht.
Gepulste Spültechniken werden eingesetzt, um Verstopfungen durch Schmutz aufzulösen. Anstatt den Draht kontinuierlich unter hohem Druck zu belasten, pulsiert die Maschine die Spülflüssigkeit und erzeugt so einen Hammereffekt, der hartnäckige Späne löst. Diese Methode reinigt den Schnittbereich effektiv und minimiert gleichzeitig das Risiko von Drahtvibrationen und -verbiegungen.
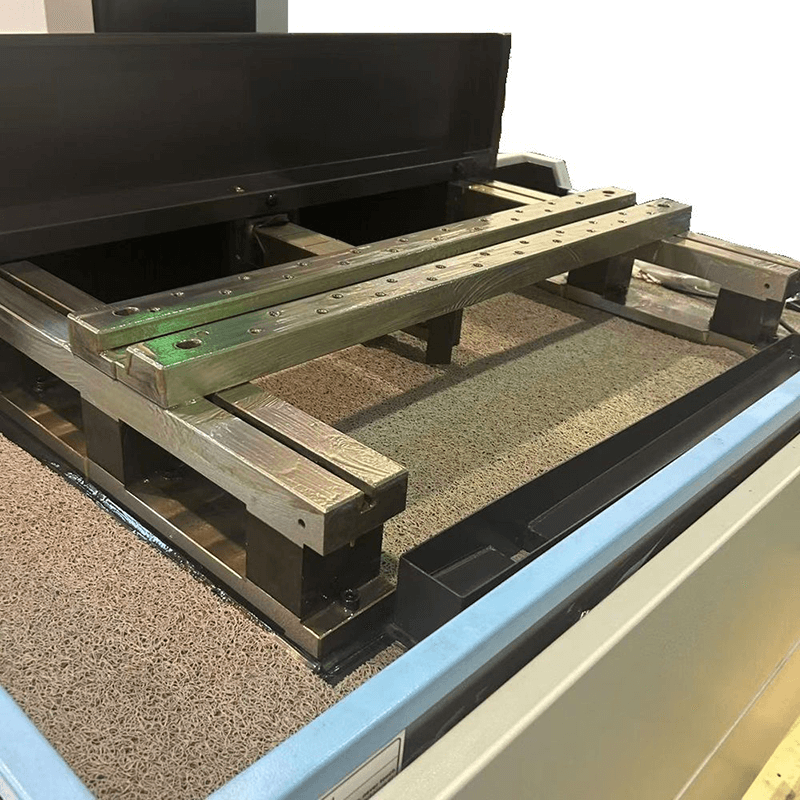
Bei der Auswahl von a Große Drahterodiermaschine mit Vorschub für große Schnitte, bei der die strukturelle Steifigkeit von größter Bedeutung ist. Die Z-Achse muss äußerst steif sein, um eine Durchbiegung zu verhindern, wenn der Oberkopf auf seine maximale Höhe ausgefahren wird. Um der bei längeren Schneidzyklen entstehenden Wärme entgegenzuwirken, sind thermische Kompensationsmechanismen erforderlich. Der Arbeitstisch muss robust sein und in der Lage sein, massive Blöcke zu tragen, ohne durchzuhängen oder sich zu verschieben.
Die Pumpen- und Sanitärsysteme müssen den Anforderungen einer Tiefenspülung gerecht werden. Wesentliche Merkmale sind Doppelpumpensysteme, programmierbare Durchflussmesser und unabhängige Druckkontrollen für die Ober- und Unterköpfe. Längere Schnittläufe an dicken Werkstücken beschleunigen den Verschleiß der oberen und unteren Diamantführungen. Maschinen müssen mit robusten Führungs-Halte-Baugruppen ausgestattet sein, um eine präzise Drahtausrichtung über lange Zeiträume hinweg aufrechtzuerhalten.
Bei dicken Schnitten ist die Sauberkeit der Flüssigkeit überproportional wichtig. Verunreinigte Flüssigkeit erhöht die Leitfähigkeit des Dielektrikums und erhöht das Risiko einer sekundären Lichtbogenbildung über der langen Funkenstrecke. Um sicherzustellen, dass die Flüssigkeit sauber genug bleibt, um ein stabiles Schneiden zu ermöglichen, ist die Aufrechterhaltung einer Filterung unter 5 Mikron erforderlich. Um während des gesamten Prozesses eine optimale Flüssigkeitsleitfähigkeit aufrechtzuerhalten, sind Harztanks mit hoher Kapazität erforderlich.
Durch kontinuierliches Hochlastschneiden wird das Deionisierungsharz (DI) schnell verbraucht. Bediener bewältigen diese Erschöpfung, indem sie spezifische Widerstandsziele überwachen und die Flüssigkeit typischerweise zwischen 50.000 und 100.000 Ohm-cm halten. Integrierte Kühleinheiten verwalten die enorme Hitze, die bei längeren dicken Schnitten entsteht, und verhindern so eine Wärmeausdehnung der Maschinenkomponenten und des Werkstücks.
Fortschrittliche Generatortechnologie ist eine Kernkomponente von a Hocheffizientes Drahterodiersystem . Anti-Elektrolyse-Netzteile (AE) nutzen Wechselstromgeneratoren, um Kobaltabbau im Karbid und Oxidation im Stahl bei längeren Zykluszeiten zu verhindern. Diese Technologie schützt die metallurgische Integrität des Werkstücks während der langen Stunden, die für große Schnitte erforderlich sind.
Moderne digitale Generatoren verfügen über eine Funkensteuerung mit Trümmererkennung. Diese Systeme erkennen in Echtzeit Impedanzabfälle in der Funkenstrecke, was auf eine lokale Konzentration von Ablagerungen hinweist. Der Generator passt die Funkenenergie sofort an und verringert so das Risiko eines Drahtbruchs, bevor die Fremdkörper einen Kurzschluss verursachen. Diese schnelle Reaktion gewährleistet einen kontinuierlichen Schnitt in tiefen Schnittfugen.
Standard-Messingdraht hat aufgrund seiner geringeren Zugfestigkeit und langsameren Schnittgeschwindigkeit Probleme bei tiefen Schnitten. Für dicke Werkstücke werden im Allgemeinen verzinkte oder geschichtete Drähte bevorzugt. Beschichtete Drähte ermöglichen höhere Schnittgeschwindigkeiten und erzeugen eine etwas breitere Schnittfuge. Diese breitere Schnittfuge verbessert von Natur aus das Eindringen der Spülflüssigkeit, sodass mehr Volumen in den Schnitt gelangen und Schmutz effektiver abtransportiert werden kann.
Zugfestigkeit ist eine entscheidende Voraussetzung, um einem Durchbiegen des Drahtes unter hohen Spüldrücken standzuhalten. Dabei spielt die Optimierung des Drahtdurchmessers eine wesentliche Rolle. Während Drähte mit einem Durchmesser von 0,20 mm oder 0,25 mm üblich sind, werden für große Schnitte größere Durchmesser wie 0,30 mm bevorzugt. Der größere Durchmesser bietet eine höhere Zugkapazität, um aggressiver Spülung standzuhalten, und schafft breitere Spülkanäle für eine bessere Schmutzentfernung.
Drahttyp |
Durchmesser |
Zugfestigkeit |
Beste Anwendung |
|---|---|---|---|
Standardmessing |
0,25 mm |
900 N/mm² |
Standardschnitte < 150 mm |
Verzinkt |
0,30 mm |
1000 N/mm² |
Hohe Schnitte von 150 mm bis 300 mm |
Molybdän |
0,18 mm |
>1900 N/mm² |
Extreme Höhen, schnelles Schruppen |
A Die Molybdän-Drahterodiermaschine bietet einen speziellen Anwendungsfall für die Bearbeitung dicker Werkstücke. Diese Maschinen verwenden Hochgeschwindigkeits-Molybdändraht, der sich hin- und herbewegt. Die extreme Zugfestigkeit von Molybdän ermöglicht im Vergleich zu Messing deutlich höhere Spannungseinstellungen. Diese hohe Spannung widersteht wirksam der Durchbiegung, die durch aggressives Spülen und die physikalischen Herausforderungen großer Werkstückhöhen verursacht wird.
Molybdänmaschinen eignen sich zwar hervorragend für die effiziente Schruppbearbeitung dicker Materialien, es sind jedoch Kompromisse zu berücksichtigen. Die Oberflächengüte kann möglicherweise nicht mit der von High-End-Messingdrahtmaschinen übereinstimmen. Die betriebliche Effizienz der Verwendung von wiederverwendbarem Draht bei der großvolumigen Schruppbearbeitung dicker Materialien rechtfertigt häufig die Investition in bestimmte Fertigungsumgebungen.
Hoher Spüldruck in Kombination mit großen Drahtspannweiten führt häufig zu harmonischen Vibrationen und Durchbiegungen. Diese Durchbiegung führt zu Maßungenauigkeiten, die typischerweise zu einem tonnenförmigen Schnitt führen. Um dieses Risiko zu mindern, führen Betreiber strenge Drahtspannungsprotokolle ein. Die Verwendung spezieller Drahtführungen für hohe Schnitte trägt dazu bei, die Ausrichtung aufrechtzuerhalten. Durch die Programmierung der ersten Schruppdurchgänge mit konservativen Vorschüben wird eine stabile Schnittfuge hergestellt, bevor die Schnittgeschwindigkeit erhöht wird.
Ein ungleichmäßiger Spüldruck zwischen der Ober- und Unterseite des Werkstücks führt zu Verjüngungen und ungleichmäßigen Oberflächengüten. Die Ober- und Unterkanten werden besser geglättet als die Mitte, was zu Schwankungen in der Schnittqualität führt. Um dies zu korrigieren, nutzen Sie Schneidstrategien mit mehreren Durchgängen. Führen Sie einen Schruppdurchgang gefolgt von mehreren Schlichtdurchgängen mit reduziertem Spüldruck und niedrigeren Energieeinstellungen durch, um die Geometrie und Oberflächengüte zu verfeinern.
Wenn der Draht in engen Kurven die Richtung ändert, verschiebt sich die lokale Spüldynamik schlagartig. Diese Verschiebung führt zu Überschneiden oder Drahtverzögerung, wodurch die beabsichtigte Geometrie verwaschen wird. Um dieses Problem zu mildern, nutzen Sie die pfadabhängige Vorschubgeschwindigkeitsreduzierung. Durch die Synchronisierung der Spüldruckabschwächung bei Radiusübergängen wird sichergestellt, dass der Draht stabil bleibt und die Eckengeometrie genau beibehalten wird.
Führen Sie einen Testschnitt an einem repräsentativen dicken Block durch, um die Häufigkeit von Drahtbrüchen und die Maßhaltigkeit des Mittelschnitts zu überwachen.
Rüsten Sie die Filtersysteme auf eine Kapazität von unter 5 Mikron auf, um die erhöhte Schmutzbelastung durch hohe Schnitte zu bewältigen.
Setzen Sie magnetische Spülplatten oder physische Begrenzungsschilde ein, wenn Sie in der Nähe der Kante dicker Werkstücke schneiden.
Wechseln Sie zu 0,30 mm dickem verzinktem Draht oder prüfen Sie Molybdänoptionen für Schnitte mit einer Höhe von mehr als 300 mm.
A: Standardmaschinen verarbeiten normalerweise effektiv 10 bis 16 Zoll. Spezielle Z-Achsen-Optionen erweitern diese Kapazität erheblich, sofern die Spülsysteme, Pumpen und Filter verbessert werden, um die erhöhte Schmutzlast und das Flüssigkeitsvolumen zu bewältigen, die für größere Schnitte erforderlich sind.
A: Übermäßiger Spüldruck drückt den Draht aus seiner vertikalen Ausrichtung und erzeugt einen tonnenförmigen Schnitt. Die Bediener gleichen den Flüssigkeitsdruck, der zum Entfernen von Schmutz erforderlich ist, mit der Zugfestigkeit und den Spannungseinstellungen des Drahtes aus, um einen geraden Schnittweg aufrechtzuerhalten.
A: Die Mitte eines dicken Werkstücks wird zu einer „toten Zone“, in der sich obere und untere Spülströme treffen oder nicht vollständig eindringen. Dies führt zur Ansammlung von Ablagerungen, was zu lokalen Kurzschlüssen und einer schnellen Abnutzung der Drähte führt, was schließlich zum Bruch führt.
A: Ja, Drähte mit größerem Durchmesser erzeugen eine breitere Schnittfuge. Durch diesen breiteren Kanal gelangt mehr dielektrische Flüssigkeit in die Schnittzone und verbessert so die Absaugung des Schmutzes. Größere Drähte bieten außerdem eine höhere Zugfestigkeit, um einem Durchbiegen unter hohem Spüldruck standzuhalten.
A: Standardbetriebsbereiche liegen typischerweise bei 50.000 bis 100.000 Ohm-cm. Bei dicken Schnitten ist die Einhaltung einer strengen Leitfähigkeit erforderlich, um unregelmäßige Funkenbildung und sekundäre Lichtbögen über die lange Funkenstrecke zu verhindern, die das Werkstück beschädigen und den Draht brechen.
A: Molybdänmaschinen verwenden einen sich hin- und herbewegenden Hochgeschwindigkeitsdraht, der auf natürliche Weise dabei hilft, Schmutz aus der Schnittfuge zu ziehen. Ihre Spülsysteme sind für die schnelle, großvolumige Schmutzentfernung beim Schruppen optimiert und nicht für die ultrafeine Niederdruckspülung, die beim Präzisionsabtragen verwendet wird.
A: Um zu verhindern, dass Flüssigkeit seitlich austritt, verwenden Bediener Opferstartblöcke, magnetische Spülplatten oder umlaufende Eindämmungsschilde. Diese physikalischen Barrieren halten den dielektrischen Strahl in der Schnittfuge zurück und halten den Druck aufrecht, der zum vertikalen Entfernen von Schmutz erforderlich ist.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


