
Visualizações: 0 Autor: Editor do site Horário de publicação: 28/10/2026 Origem: Site


O tempo de inatividade da máquina esgota os fabricantes de precisão. Milhares de dólares desaparecem diariamente quando uma máquina crítica para de funcionar. Embora os gerentes de loja fiquem obcecados com atualizações de software e servos de alta velocidade, um culpado oculto muitas vezes passa despercebido. Eletrodos baratos causam queimaduras instáveis. Esse descuido destrói componentes internos da máquina em um ritmo assustador.
Como engenheiros no chão de fábrica, vemos constantemente as consequências de escolhas inadequadas de ferramentas. Vamos detalhar exatamente quais escolhas metalúrgicas evitam a deterioração prematura. Esse conhecimento protege seu equipamento de capital e impulsiona diretamente uma maior lucratividade.
A grafite continua sendo a escolha ideal para minimizar o desgaste mecânico. Sua baixa densidade reduz significativamente a tensão física nos servomotores do eixo Z e nos fusos de esferas durante a oscilação contínua de alta velocidade.
Cobre-Tungstênio oferece a mais alta durabilidade para usinagem de metais endurecidos. Evita curtos-circuitos e faíscas erráticas, que atuam como as principais causas de falha prematura do gerador.
A degradação do eletrodo está diretamente correlacionada com a saúde da máquina. O excesso de detritos provenientes de materiais de qualidade inferior sobrecarrega os sistemas de filtragem dielétrica e induz cavitação nas bombas de fluidos.
A correspondência de materiais é absolutamente crítica. Alinhar a metalurgia do eletrodo com a peça de trabalho é o método mais empiricamente comprovado para estabilizar a erosão por faísca e maximizar o retorno do investimento do equipamento.
Para realmente compreender como os materiais das ferramentas afetam a longevidade da máquina, devemos examinar a mecânica física que acontece dentro do tanque dielétrico. A erosão por faísca envolve milhares de descargas elétricas controladas por segundo. Essas faíscas saltam através de uma lacuna microscópica entre o eletrodo e a peça de trabalho. A intensa energia térmica derrete e vaporiza o metal alvo, enquanto o fluido dielétrico elimina as partículas microscópicas.
Ao contrário das operações tradicionais de fresamento CNC, onde uma fresa de topo de metal duro corta fisicamente o aço, o eletrodo EDM nunca faz contato físico com a peça de trabalho. No entanto, ainda atua como ferramenta de corte e está sujeito a severa degradação térmica. Cada faísca que remove o metal da cavidade também retira uma quantidade microscópica de material do próprio eletrodo.
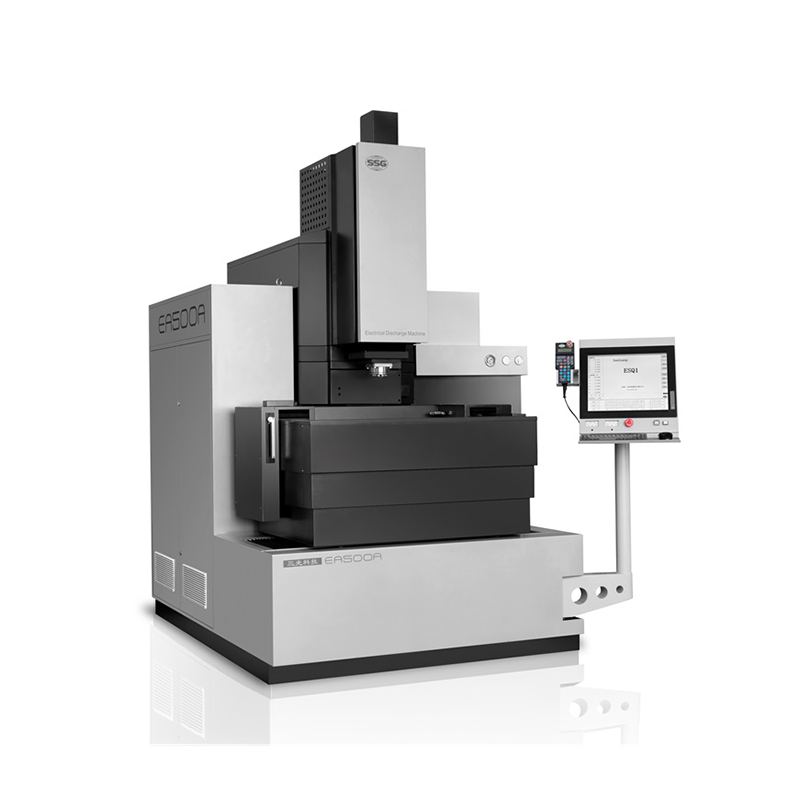
Consequentemente, a condição do eletrodo influencia diretamente os componentes internos de um Máquina EDM que afunda . O gerador de energia do equipamento, os servomotores e os sistemas de descarga dielétrica são projetados para monitorar e se adaptar constantemente ao estado do centelhador. Quando um eletrodo se degrada rapidamente ou de forma desigual, a lacuna torna-se altamente instável. Esta instabilidade força o sistema de controle da máquina a acelerar. Deve ajustar constantemente os parâmetros de tensão e o posicionamento do eixo Z. Com o tempo, essa sobrecompensação contínua leva à falha prematura de placas eletrônicas e acionamentos mecânicos caros.
Análises recentes da indústria revelam uma grande mudança na estratégia de fabricação de precisão. À medida que os requisitos de tolerância em sectores como o aeroespacial e o fabrico de veículos eléctricos se tornam mais rigorosos, os gestores de instalações estão a aperceber-se de uma dura verdade. Os custos ocultos da degradação da máquina superam em muito as economias iniciais de ferramentas baratas.
Há um claro movimento de afastamento do grafite extrudado comoditizado em direção aos materiais compósitos projetados. Os modernos pisos de fábrica automatizados exigem taxas de desgaste previsíveis para sustentar a fabricação sem iluminação. A degradação imprevisível da ferramenta afunila as células automatizadas e força os operadores a intervir manualmente. Ao investir em metalurgia premium, os fabricantes não estão apenas comprando melhores acabamentos superficiais; eles estão adquirindo estabilidade de processo e ampliando o ciclo de vida operacional de seus equipamentos multieixos.
A seleção do material de ferramenta correto requer um delicado equilíbrio entre condutividade elétrica, resistência térmica e peso físico. Abaixo está uma análise objetiva dos materiais primários utilizados no chão de fábrica e seu impacto direto na vida útil da máquina.
A grafite é amplamente utilizada em aplicações de afundamento de matrizes devido às suas propriedades térmicas únicas. Ao contrário dos metais que se transformam em estado líquido sob calor extremo, a grafite sublima. Ele transita diretamente de um sólido para um gás em temperaturas superiores a 3.600 graus Celsius. Além disso, é altamente usinável, permitindo aos programadores fresar geometrias incrivelmente complexas com facilidade. A grafite de grão ultrafino oferece resistência superior ao desgaste nos cantos e excelente capacidade de acabamento superficial.
A principal vantagem do grafite em relação à saúde da máquina é a sua massa mínima. A grafite é excepcionalmente leve em comparação com as alternativas metálicas. Durante uma queimadura de cavidade, o servo motor do eixo Z deve oscilar constantemente para remover os detritos do corte. Um pesado bloco de cobre exerce imensa tensão inercial nos servoacionamentos, nas guias lineares e nos parafusos esféricos. Ao utilizar grafite leve, os operadores reduzem significativamente a fadiga mecânica no eixo Z, prolongando assim a vida útil dos sistemas de controle de movimento da máquina.
O cobre eletrolítico serve como padrão tradicional para obter acabamentos de superfície espelhados altamente refinados. Isto é particularmente verdadeiro quando se executam passes finais em ligas de aço. Possui excelente condutividade elétrica e térmica, derretendo a aproximadamente 1.085 graus Celsius. Por ser altamente condutivo, permite uma transferência de energia altamente eficiente através do centelhador.
Do ponto de vista da preservação do equipamento, o cobre gera um arco de corrente contínua altamente estável. A estabilidade no centelhador é absolutamente crucial para a saúde do gerador de energia. Faíscas erráticas causam flutuações rápidas na resistência elétrica. Isso força as placas de circuito do gerador e os transistores bipolares de porta isolada a gerenciar picos de tensão repentinos e violentos. O arco estável fornecido pelo cobre de alta qualidade atenua esses surtos elétricos, reduzindo assim a fadiga térmica e elétrica nas unidades de fonte de alimentação.
Cobre-Tungstênio é uma pseudoliga criada por meio de metalurgia do pó avançada. Ele foi projetado especificamente para aplicações severas onde nem o cobre puro nem o grafite padrão conseguem sobreviver ao ambiente térmico. Este material composto combina a excepcional condutividade elétrica do cobre com a extrema resistência ao calor do tungstênio. Isto o torna altamente resistente à deformação mecânica sob intensas cargas térmicas.
Quando os maquinistas tentam cortar materiais excepcionalmente duros, como carboneto de tungstênio, os eletrodos padrão se degradam quase instantaneamente. Esta rápida deterioração libera grandes quantidades de lama condutora no tanque dielétrico. O Cobre-Tungstênio exibe uma taxa de desgaste notavelmente baixa, produzindo um mínimo de partículas. Menos detritos significam significativamente menos tensão nas bombas de fluido dielétrico e prolongam a vida operacional dos cartuchos de filtração de papel. Ao manter o fluido dielétrico limpo, este material protege indiretamente a máquina contra arcos secundários destrutivos e cavitação do impulsor da bomba.
O tungstênio puro é geralmente reservado para aplicações de microusinagem altamente especializadas, como fabricação de dispositivos médicos ou componentes aeroespaciais. Nestes campos, a estabilidade dimensional é fundamental. O tungstênio possui o ponto de fusão mais alto de todos os metais, 3.422 graus Celsius. Embora seja extremamente rígido e difícil de fresar em formatos complexos, sua resiliência térmica é incomparável.
Durante a erosão por microfaísca, mesmo uma deformação microscópica da aresta da ferramenta causa curto-circuitos imediatos. Quando ocorre um curto-circuito, os servos CNC devem retrair instantaneamente o eixo Z para interromper o circuito e eliminar a lacuna. A resistência do tungstênio à deformação térmica garante um centelhador perfeitamente consistente. Esta estabilidade evita o temido fenómeno de caça, garantindo que os acionamentos mecânicos não tenham de executar milhares de microrretrações violentas por minuto. Isso evita que os rolamentos axiais sofram desgaste microvibracional excessivo.
Material |
Ponto de fusão/sublimação |
Classificação de condutividade |
Resistência ao desgaste |
Impacto na tensão da máquina |
|---|---|---|---|---|
Grafite |
~3.600°C Sublima |
Moderado |
Alto |
Menor esforço mecânico devido ao peso leve |
Cobre |
1.085°C |
Muito alto |
Moderado |
Baixa tensão elétrica devido ao arco estável |
Cobre-Tungstênio |
Dependente composto |
Alto |
Muito alto |
Menor tensão de filtração devido ao mínimo de detritos |
Tungstênio |
3.422°C |
Moderado |
Extremo |
Protege servos em microusinagem |
A utilização de um material incorreto ou de baixa qualidade atua como o principal catalisador para a deterioração do equipamento. Este dano manifesta-se em três sistemas internos distintos.
O gerador EDM é meticulosamente projetado para emitir pulsos de energia elétrica controlados e de alta frequência. Quando um material de ferramenta tem um baixo ponto de fusão ou baixa condutividade, a lacuna torna-se rapidamente poluída com escória derretida de forma desigual. Isto leva a um arco voltaico de corrente contínua. Esta é uma condição perigosa em que a faísca não se extingue durante o tempo desligado, criando um curto-circuito contínuo e prejudicial. Esse comportamento errático força a fonte de alimentação a aumentar e diminuir constantemente sua saída de corrente. Ao longo de meses de operação, esse ciclo térmico severo degrada os transistores bipolares de porta isolada e as placas de circuito impresso dentro do gabinete do gerador.
Uma função crítica do equipamento é o monitoramento da tensão de gap. Se os sensores detectarem detritos excessivos ou um curto-circuito iminente, o controlador comanda o servo motor do eixo Z para retrair instantaneamente a ferramenta, limpar a área e reaproximar-se. Essa oscilação rápida é conhecida no chão de fábrica como caça. Materiais de baixa qualidade que se desgastam rapidamente criam um fluxo constante de detritos, fazendo com que o equipamento se mova continuamente. Esse movimento errático de alta frequência para cima e para baixo acelera o desgaste do parafuso esférico do eixo Z, dos rolamentos axiais e dos codificadores do servo motor. Eventualmente, isso leva a uma perda completa de precisão de usinagem.
A deterioração do eletrodo gera partículas microscópicas conhecidas como limalhas. Materiais de qualidade inferior não se decompõem de forma limpa. Em vez disso, eles se fraturam em partículas maiores e irregulares. Esse lodo pesado afunda no tanque dielétrico, obstruindo rapidamente os cartuchos de filtro de papel ou sintéticos. À medida que os filtros ficam obstruídos, a bomba de fluido dielétrico deve trabalhar contra uma contrapressão cada vez maior. Isto faz com que o motor da bomba aqueça e pode induzir cavitação. A cavitação é um fenômeno destrutivo onde bolhas de vapor se formam e colapsam violentamente dentro da bomba, corroendo fisicamente os impulsores de latão e os alojamentos internos.
Ao avaliar opções de ferramentas para proteger seu Spark Erosion CNC Die Sinking EDM , compradores e engenheiros de fabricação devem olhar além do preço. Você precisa analisar propriedades metalúrgicas específicas que determinam a estabilidade do processo. Máquinas modernas de líderes do setor são construídas para atingir especificações notáveis. Por exemplo, equipamentos avançados podem atingir rugosidade superficial abaixo de 0,2 micrômetros e manter desgaste ultrabaixo da ferramenta abaixo de 0,1%. No entanto, estes parâmetros são impossíveis de alcançar com grafite barato.
A maior condutividade elétrica permite que a energia do gerador percorra a ferramenta com resistência mínima. Quando a resistência é alta, a própria ferramenta absorve a energia e aquece, em vez de transferir essa potência de corte para a peça de trabalho. Materiais de alta condutividade, como o cobre eletrolítico puro, garantem que a energia térmica seja concentrada exatamente onde ela pertence, no centelhador. Essa eficiência evita que o porta-ferramenta e o fuso da máquina absorvam o calor radiante, o que poderia causar expansão térmica e desalinhamento mecânico no cabeçote da máquina durante queimaduras prolongadas e não supervisionadas.
A capacidade de um material manter sua integridade estrutural sob calor extremo determina a estabilidade de todo o processo. Materiais com pontos de fusão baixos se deformarão rapidamente nos cantos e bordas durante passes de desbaste agressivos. Esta deformação altera a área de superfície do corte, forçando os sistemas de controle adaptativos da máquina a recalcular continuamente a tensão e a taxa de avanço ideais. Por outro lado, materiais como grafite e tungstênio mantêm sua geometria nítida. Isso permite que o controle numérico do computador funcione perfeitamente com algoritmos previsíveis e estáveis.
A taxa de desgaste é definida como o volume de material da ferramenta perdido em comparação com o volume de material da peça removido. O desgaste dos cantos é particularmente prejudicial porque altera fundamentalmente a forma da cavidade. Se um bloco de grafite barato tiver uma alta taxa de desgaste de canto, o operador será forçado a parar a máquina, trocar a ferramenta e programar passes de acabamento secundários com eletrodos novos. Isto não só desperdiça material físico, mas também acrescenta desnecessariamente horas de funcionamento ao equipamento, acelerando a depreciação de todas as peças móveis.
A longevidade do seu equipamento capital depende altamente da sinergia entre o ferramental e o metal da peça. A incompatibilidade desses elementos garante instabilidade do processo e provoca esforços mecânicos.
Para aços para ferramentas padrão como H13, D2 e P20, grafite e cobre continuam sendo as escolhas padrão. O grafite é altamente preferido para desbaste de grandes cavidades em aço devido à sua enorme taxa de remoção de material e baixo peso, protegendo as guias do eixo Z. O cobre é então utilizado nas passadas de acabamento final para obter um acabamento superficial superior sem exigir energia excessiva do gerador.
Em contraste, a usinagem de metal duro é notoriamente difícil. A tentativa de provocar erosão nas matrizes de metal duro com grafite padrão ou cobre puro resultará em desgaste catastrófico da ferramenta. Isso imediatamente preenche a lacuna com detritos condutores e causa violento arco elétrico de corrente contínua. Cobre-Tungstênio é obrigatório para aplicações de metal duro. Sua alta densidade e resistência térmica permitem que ele penetre na matriz de metal duro enquanto mantém a estabilidade da folga, protegendo assim o gerador contra sobrecargas contínuas de curto-circuito.
Ligas de titânio como Ti-6Al-4V e Inconel apresentam desafios únicos devido à sua baixa condutividade térmica inerente. O calor gerado pelo processo de erosão por centelha não se dissipa facilmente na peça de trabalho. Em vez disso, ele reflete para trás na ferramenta. Nestes cenários exigentes, é utilizada grafite de grão ultrafino de alta densidade. Ele pode suportar o calor refletido sem se degradar, mantendo a lacuna livre e evitando que o equipamento entre em estado de falha contínua.
Embora a seleção metalúrgica seja a base da longevidade do equipamento, as melhores práticas operacionais devem ser rigorosamente implementadas no chão de fábrica.
Mesmo o bloco de cobre-tungstênio mais premium irá falhar se a descarga dielétrica for inadequada. A lavagem remove os cavacos do corte, evitando que os detritos atuem como condutor secundário. Os operadores devem utilizar uma combinação de lavagem por pressão e lavagem por sucção para garantir um fluxo laminar de dielétrico limpo. A lavagem adequada reduz drasticamente a dependência do servo do eixo Z para limpeza de folgas, economizando assim anos de desgaste mecânico.
Além disso, os operadores de máquinas devem calibrar meticulosamente as configurações do gerador para corresponder à combinação específica de ferramenta e peça de trabalho. O tempo de ativação determina a duração em que a faísca está ativa. Tempos de operação mais longos aumentam a remoção de material, mas aumentam o desgaste da ferramenta. O tempo de folga é a duração entre as faíscas. Tempo de folga suficiente é absolutamente crítico. Ele permite que o fluido dielétrico limpe a lacuna e restaure suas propriedades isolantes. Definir o tempo de inatividade muito baixo garante arcos destrutivos.
Finalmente, a manutenção preventiva não é negociável. Os filtros dielétricos devem ser substituídos com base nas leituras do manômetro, e não apenas em uma inspeção visual do tanque. Operar com filtros entupidos força o fluido contaminado através do sistema, agindo como um líquido abrasivo que destrói as vedações da bomba e servoválvulas.
Ao gerenciar uma instalação de fabricação de precisão, os departamentos de compras e as equipes de engenharia muitas vezes se encontram em desacordo em relação aos orçamentos de ferramentas. O custo inicial de materiais premium pode ser significativamente maior do que as alternativas padrão de nível comercial. Contudo, avaliar esta despesa isoladamente é um erro operacional crítico. Para compreender o verdadeiro impacto financeiro, os operadores devem analisar o custo total de propriedade associado ao funcionamento equipamento EDM de afundamento de precisão . Você deve levar em consideração o desgaste da máquina, os intervalos de manutenção e o tempo de inatividade não planejado.
Atualizar suas ferramentas não significa apenas obter um acabamento superficial superior na peça de trabalho. É um investimento estratégico na longevidade mecânica e elétrica dos seus equipamentos. Os materiais de baixa qualidade degradam-se rapidamente, transferindo o estresse operacional diretamente para os componentes internos mais sensíveis da máquina.
Para ilustrar a viabilidade financeira da atualização, considere uma instalação encarregada de usinar cavidades de aço para ferramentas endurecidas. A equipe tem a opção de usar grafite de qualidade padrão ou investir em grafite de grão ultrafino premium. Embora a opção premium possa custar 25% mais inicialmente, seu alto ponto de sublimação e densidade estrutural resultam em uma taxa de desgaste significativamente menor.
Variável Métrica |
Grafite de grau padrão |
Grafite Ultrafino Premium |
Impacto na integridade da máquina |
|---|---|---|---|
Custo inicial do material |
Linha de base |
Linha de base + 25% |
N / D |
Taxa de desgaste do eletrodo |
Alto |
Baixo |
O alto desgaste aumenta a geração de detritos. |
Ciclo de substituição de filtro |
A cada 200 horas operacionais |
A cada 400 horas operacionais |
Mudanças frequentes indicam tensão na bomba. |
Ajustes servo do eixo Z |
Caça alta e constante |
Centelha de baixa estabilidade |
O movimento excessivo causa fadiga mecânica. |
Nível de estresse do gerador |
Arco altamente errático |
Descarga baixa estável |
Protege unidades de fonte de alimentação caras. |
Num ciclo operacional anual padrão, o uso de materiais premium pode reduzir pela metade o consumo do filtro dielétrico. Mais importante ainda, ao manter um ambiente estável, os servomotores do eixo Z da máquina não precisam oscilar constantemente. Esta redução na oscilação mecânica prolonga a vida útil dos fusos de esferas e das guias lineares. Ao considerar a prevenção de uma única falha mecânica ou elétrica grave, o retorno sobre o investimento em ferramentas premium geralmente excede 300% no primeiro ano.
A escolha do material correto do eletrodo serve como sua primeira linha de defesa na proteção de equipamentos essenciais. Ele evita danos internos devastadores, reduz a fadiga mecânica em sistemas servo e economiza milhares de dólares em custos operacionais não orçados. Sempre reserve um tempo para combinar as propriedades metalúrgicas específicas com o material da sua peça. Este passo simples prolonga significativamente a vida útil da máquina.
Se você deseja atualizar seu chão de fábrica com soluções confiáveis, máquinas EDM de alto desempenho , é altamente recomendável explorar as soluções avançadas oferecidas pela SSG EDM. Seus equipamentos são projetados para manusear materiais premium com eficiência, garantindo máxima precisão e décadas de estabilidade operacional. Audite hoje mesmo suas escolhas atuais de ferramentas, afaste-se dos materiais comoditizados e garanta maior lucratividade para sua oficina.
O grafite é o material mais utilizado na indústria. Isto se deve principalmente ao seu excepcional equilíbrio entre usinabilidade, economia e resistência térmica. Ao contrário dos metais que derretem, o grafite sofre sublimação. Este alto limite térmico permite manter geometrias precisas mesmo durante processos de desbaste agressivos. Do ponto de vista da longevidade da máquina, o grafite é altamente vantajoso devido à sua baixa densidade. É significativamente mais leve que as alternativas metálicas. Essa natureza leve reduz a carga mecânica no fuso do eixo Z da máquina, nos servomotores e nos fusos de esferas, minimizando o estresse inercial e preservando a precisão posicional geral.
O desgaste do eletrodo não causa danos catastróficos imediatos. No entanto, o uso crônico de materiais de degradação rápida causará degradação cumulativa e permanente dos componentes internos ao longo do tempo. O dano ocorre através de dois mecanismos principais: fadiga mecânica e estresse elétrico. Mecanicamente, uma ferramenta desgastada de forma desigual cria uma folga inconsistente, forçando os servomotores do eixo Z a microajustarem-se constantemente. Milhões de micromovimentos desnecessários aceleram o desgaste nas guias lineares e nos fusos de esferas. Eletricamente, o desgaste rápido gera detritos condutores excessivos. Se o sistema de descarga não conseguir eliminar isso com rapidez suficiente, causará curtos-circuitos que forçarão o gerador de energia a absorver grandes flutuações na carga elétrica, degradando lentamente as placas de circuito interno.
O cobre puro é um excelente condutor e é frequentemente usado para usinagem de ligas de aço padrão porque produz um arco altamente estável e um acabamento superficial superior. No entanto, o cobre puro tem um ponto de fusão relativamente baixo. Quando os operadores tentam usinar materiais extremamente duros, como o carboneto de tungstênio, as faíscas de alta amperagem necessárias para o corte farão com que o cobre puro derreta e se deforme quase instantaneamente. Para resolver isso, os fabricantes utilizam Cobre-Tungstênio, um material compósito sinterizado. Combina a condutividade elétrica do cobre com a extrema resistência térmica do tungstênio. Isso garante que a ferramenta mantenha seu formato, evitando faíscas erráticas que, de outra forma, sobrecarregariam gravemente o gerador.
O latão geralmente não é recomendado para aplicações complexas de afundamento de matrizes. Tentar usá-lo pode levar a uma usinagem altamente ineficiente e esforço desnecessário do equipamento. O latão é utilizado principalmente em máquinas de perfuração EDM ou de perfuração EDM, onde um eletrodo tubular de latão é usado para queimar furos retos simples rapidamente enquanto o fluido de alta pressão é lavado diretamente através do centro do tubo. Em um ambiente tradicional de afundamento de matrizes envolvendo cavidades tridimensionais complexas, o latão se desgasta muito rapidamente. Seu baixo ponto de fusão significa que ele não suporta exposição térmica prolongada, produzindo uma enorme quantidade de detritos que obstruem a lacuna. A máquina então terá dificuldade para manter um arco estável, resultando em curtos-circuitos constantes e forte esforço no sistema de filtragem.
O desgaste do eletrodo se traduz diretamente em imprecisões dimensionais na peça final. À medida que a ferramenta queima, especialmente em cantos afiados e detalhes finos, a cavidade sendo usinada espelha essa forma degradada. Isso resulta em paredes cônicas, cantos internos arredondados e dimensões fora da tolerância. Para corrigir isso, os operadores devem programar passagens de acabamento secundárias e terciárias usando eletrodos novos, o que aumenta significativamente o tempo de execução da máquina e os custos operacionais. A utilização de materiais premium com baixas taxas de desgaste garante que a geometria da ferramenta permaneça nítida, transferindo diretamente as dimensões exatas para o molde na primeira passagem.
O tipo de material do eletrodo utilizado determina o volume e o tamanho dos cavacos liberados no fluido dielétrico. Materiais baratos fraturam-se em partículas maiores e irregulares que saturam rapidamente o fluido. Essa forte contaminação força o sistema de filtragem a trabalhar horas extras, levando ao entupimento prematuro do filtro e ao aumento da contrapressão nas bombas de fluido. Por outro lado, materiais de alta qualidade como grafite ultrafino ou cobre-tungstênio se decompõem em partículas microscópicas e uniformes que são facilmente lavadas e filtradas. Manter o fluido dielétrico limpo é essencial para evitar arcos secundários e proteger os mecanismos internos da bomba contra desgaste abrasivo.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


