
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 31-07-2026 المنشأ: موقع


يمثل تنفيذ عمليات القطع الطويلة في معالجة التفريغ الكهربائي تحديات مادية محددة، مدفوعة بالصعوبة الهائلة لإخلاء الحطام مع زيادة ارتفاع المحور Z. عند معالجة المواد السميكة، تصبح المسافة التي يجب أن يقطعها مائع العزل الكهربائي لإزالة الطبقة المجهرية من الشق بمثابة عنق الزجاجة الشديد. إذا فشلت استراتيجية الشطف، فإن العواقب ستضرب أرضية المتجر على الفور: كسر متكرر للأسلاك، وانحناء شديد للسلك مما يؤدي إلى قطع على شكل برميل، وتنقر ثانوي لـ EDM، وتشطيب سطحي مهدد، وتوقف الماكينة بشكل غير متوقع على كتل الأدوات عالية القيمة.
يتطلب نجاح EDM العميق تجاوز معلمات الماكينة الافتراضية. لا يمكن للمشغلين الاعتماد على الإعدادات القياسية عندما يتجاوز سمك قطعة العمل الحدود التقليدية. إن تحقيق القطع المستقر والمستمر يعني مواءمة إستراتيجيات التنظيف المستهدفة، وإدارة السوائل العازلة، وقدرات الماكينة المحددة. باستخدام المتخصصة يضمن Wire EDM لقطع العمل السميكة تحسين الأجهزة والبرامج للتعامل مع المتطلبات القصوى لإخلاء الحطام العميق.
الضغط مقابل الحجم: الضغط العالي وحده غير كافي للقطع الطويل؛ يعد الحفاظ على حجم سائل مرتفع مع التدفق الصفحي أمرًا بالغ الأهمية لمنع التجويف واهتزاز الأسلاك.
إزالة الفجوة هو الملك: يجب أن يعمل الاختيار الاستراتيجي للأسلاك ومعلمات التصنيع التكيفية جنبًا إلى جنب مع التنظيف للحفاظ على فجوة شرارة كافية لإزالة الحطام.
تبعيات الأجهزة: يتطلب التنظيف الفعال في قطع العمل الطويلة محور Z صلبًا، وفوهات علوية وسفلية محاذاة تمامًا، وأنظمة ترشيح عالية السعة.
الاستقرار الحراري: يوفر القطع المغمور مع التنظيف المحوري المتزامن البيئة الأكثر استقرارًا لدقة قطع العمل السميكة.
التحكم في الحدود: يتطلب الحفاظ على ضغط التنظيف منع تسرب السوائل؛ يعتبر حفر حفرة البداية والدروع الحدودية المادية إلزامية للارتفاعات القصوى.
داخل الشق العميق، تتغير ديناميكيات الموائع بشكل جذري مقارنة بالقطع الضحلة. عندما يدخل السائل العازل من الفتحات العلوية والسفلية، ينخفض الضغط بشكل ملحوظ باتجاه مركز قطعة العمل السميكة. يؤدي هذا إلى إنشاء 'منطقة ميتة' ذات سرعة قريبة من الصفر حيث يتراكم الحطام بدلاً من التخلص منه. لم يتم تصميم معلمات الشطف القياسية لدفع السائل عبر مثل هذه القناة الطويلة والضيقة بشكل فعال، مما يؤدي إلى الركود في منتصف القطع.
عندما يركد الحطام، تحدث ظاهرة تعرف باسم 'جسر الحطام'. تخلق جزيئات الخراطة المحاصرة مسارًا موصلًا عبر فجوة الشرارة، مما يتسبب في حدوث تفريغ كهربائي ثانوي أو قوس كهربائي. يؤدي هذا التركيز الموضعي للطاقة إلى تحلل السلك بسرعة، مما يؤدي إلى الكسر وترك حفر شديدة على سطح قطعة العمل. يؤدي تطبيق إعدادات الضغط العالي القياسية دون إغلاق الفوهة بشكل صحيح إلى حدوث اضطراب وتجويف في السائل، مما يؤدي إلى اهتزاز السلك وتدمير دقة الأبعاد.
يزيد 'تأثير الحافة' من تعقيد عملية التنظيف. القطع بالقرب من حدود قطعة العمل أو البدء من حافة مفتوحة يسمح للسائل العازل بالهروب بشكل جانبي. عندما يهرب السائل، ينخفض ضغط الشق الداخلي إلى ما يقرب من الصفر، مما يؤدي إلى تحييد عملية الشطف تمامًا. وهذا هو السبب في أن البدء من الحافة على قطع العمل الطويلة يؤدي في كثير من الأحيان إلى انقطاع الأسلاك بشكل فوري وظروف القطع غير المستقرة.
تتضمن الحالة المثالية لفجوة الشرارة في القطع الطويل قوة عازلة ثابتة، ودورات تأين وإزالة تأين سريعة، وإزالة مستمرة للخراطة. يجب أن يتدفق السائل بسلاسة عبر كامل طول القطع، ويحمل الحطام والحرارة دون الإخلال بوضعية السلك. يتطلب تحقيق هذا التوازن تحكمًا دقيقًا في حجم السائل والضغط ومحاذاة الفوهة.
يتم قياس النجاح في EDM العميق بمقاييس أساسية محددة. يجب الحفاظ على تفاوتات انحناء الأسلاك المقبولة بشكل صارم، وتهدف عادةً إلى أقل من 10 ميكرومتر من البراميل على ارتفاع 300 مم. يجب أن تكون الآلة قادرة على القطع المستمر لساعات دون انقطاع الأسلاك. يجب أن تظل دقة الأبعاد ثابتة من أعلى إلى أسفل القطع، مما يضمن أن الجزء النهائي يلبي المواصفات الدقيقة.
متري |
هدف القطع القياسي |
هدف طويل القامة (> 300 مم) |
|---|---|---|
انحناء السلك (البرميل) |
< 5 ميكرون |
< 10 ميكرون |
وقت القطع المستمر |
4-6 ساعات |
12+ ساعة |
هبوط الضغط النزفي |
الحد الأدنى |
يتطلب التحكم التكيفي |
يستخدم التنظيف المحوري فوهات علوية وسفلية متزامنة تتماشى مباشرة مع مسار السلك. يقوم هذا التكوين بتوجيه السائل مباشرة إلى الشق من كلا الطرفين، مما يزيد من الاختراق في منطقة القطع العميقة. للحفاظ على سرعة السائل ومنع انحراف النفاث، يجب على المشغلين تقليل مسافة المواجهة، مع الحفاظ على الفوهات في حدود 0.1 مم إلى 0.5 مم من سطح قطعة العمل. يؤدي هذا الخلوص الضيق إلى دفع السائل إلى داخل القطع بدلاً من السماح له بالرش إلى الخارج.
الضغط الشديد يأتي مع المقايضات. في حين أن الضغط العالي يساعد على إزالة الشق، إلا أنه يؤدي أيضًا إلى خطر إحداث اهتزاز في السلك. إذا كان الضغط من الفوهات غير متوازن أو مرتفع بشكل مفرط، فإنه يدفع السلك خارج المحاذاة، مما يسبب أخطاء في الأبعاد. يجب على المشغلين موازنة الضغط والحجم بعناية لتحقيق التنظيف الفعال دون المساس بثبات السلك.
يعد القطع المغمور بالكامل ضروريًا بشكل عام لقطع العمل السميكة للحفاظ على التوازن الحراري. تتسبب الكمية الهائلة من الحرارة المتولدة أثناء القطع الطويل في تشويه قطعة العمل بشكل كبير إذا لم تتم إدارتها بشكل صحيح. يؤدي غمر الكتلة بأكملها في السائل العازل إلى استقرار درجة الحرارة، مما يضمن أبعادًا ثابتة طوال عملية المعالجة.
تساعد البيئة المغمورة بشكل فعال نفاثات التنظيف الأولية. إنه يوفر ضغطًا ثابتًا للسائل المحيط حول القطع، مما يقلل من تناثر السوائل ويمنع انحباس الهواء في الشق. تؤدي فقاعات الهواء الموجودة في منطقة القطع إلى تعطيل فجوة الشرارة وتسبب قطعًا غير منتظم. ويضمن الغمر بقاء الشق مملوءًا بالسوائل، مما يعزز فعالية فوهات الشطف العلوية والسفلية.
لمنع السائل العازل من الهروب من الشق عند مسارات الدخول والخروج، تكون أساليب الاحتواء المادي مطلوبة. تعمل ألواح التدفق المغناطيسية المخصصة أو غلاف قطع العمل على إغلاق الحواف المفتوحة للقطع. من خلال سد طرق هروب السائل، تحافظ طرق الاحتواء هذه على ضغط شق داخلي مرتفع، مما يجبر السائل على التحرك عموديًا عبر القطع وحمل الحطام بعيدًا.
حفر حفرة البداية بشكل جيد داخل حدود المواد.
قم بربط السلك وتحقق من مسافة مواجهة الفوهة (0.1 مم - 0.5 مم).
قم بتطبيق ألواح تدفق مغناطيسية في حالة القطع على مسافة 10 مم من الحافة.
بدء ملء الخزان المغمور والتحقق من استقرار السوائل المحيطة.
تعتبر فتحات البدء المحفورة مسبقًا أمرًا بالغ الأهمية للحفاظ على احتواء التنظيف بزاوية 360 درجة أثناء اختراق القطع الأولي. يضمن البدء من ثقب محفور احتجاز السائل بالكامل داخل قطعة العمل، مما يزيد من كفاءة التنظيف إلى أقصى حد من البداية. يجب تجنب البدء من الحافة على قطع العمل السميكة كلما كان ذلك ممكنًا، لأنها بطبيعتها تؤثر على ضغط الشطف.
تستخدم الآلات الحديثة تقنيات التحكم التكيفية التي تراقب فجوة الجهد في الوقت الفعلي. عندما تكتشف هذه الأنظمة تراكم الحطام، والذي يشير إليه انخفاض في فجوة الجهد، فإنها تقوم تلقائيًا بضبط ضغط التنظيف ومعدلات التغذية. تعمل هذه الاستجابة الديناميكية على منع انقطاع الأسلاك عن طريق إزالة الشق قبل أن يصبح تركيز الحطام حرجًا.
يتم استخدام تقنيات التنظيف النبضي لتفتيت قباقيب الحطام. بدلاً من تطبيق الضغط العالي المستمر على السلك، تقوم الآلة بنبض سائل التنظيف، مما يخلق تأثيرًا مطرقًا يزيح الخراطة العنيدة. تعمل هذه الطريقة على تنظيف منطقة القطع بشكل فعال مع تقليل مخاطر اهتزاز الأسلاك وانحناءها.
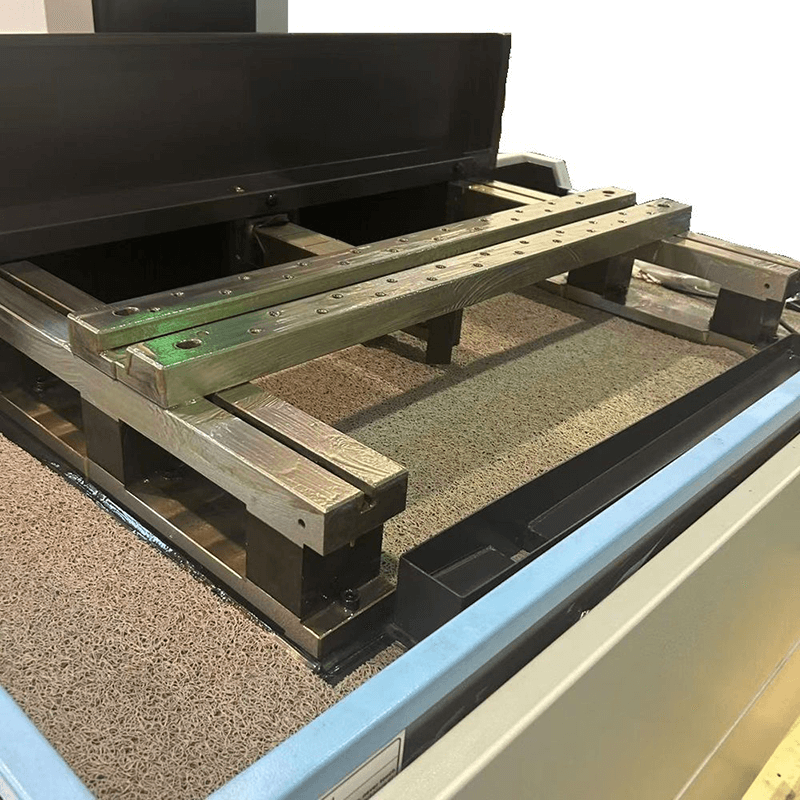
عند اختيار أ آلة EDM لأسلاك السفر الكبيرة للقطع الطويلة، تعتبر الصلابة الهيكلية أمرًا بالغ الأهمية. يجب أن يكون المحور Z جامدًا بشكل استثنائي لمنع الانحراف عند تمديد الرأس العلوي إلى أقصى ارتفاع له. تعتبر آليات التعويض الحراري ضرورية لمواجهة الحرارة المتولدة أثناء دورات القطع الطويلة. يجب أن تكون طاولة العمل للخدمة الشاقة، وقادرة على دعم الكتل الضخمة دون الترهل أو التحول.
يجب أن تتعامل أنظمة المضخة والسباكة مع متطلبات التنظيف العميق. تعد أنظمة المضخة المزدوجة، وأجهزة قياس التدفق القابلة للبرمجة، وأدوات التحكم المستقلة في الضغط للرؤوس العلوية والسفلية من الميزات الأساسية. يعمل القطع الممتد على قطع العمل السميكة على تسريع تآكل الموجهات الماسية العلوية والسفلية. يجب أن تكون الآلات مجهزة بمجموعات قوية للإمساك بالدليل للحفاظ على محاذاة الأسلاك الدقيقة على مدى فترات طويلة.
نظافة السوائل مهمة بشكل غير متناسب في الجروح السميكة. يزيد السائل المتسخ من موصلية العازل الكهربائي، مما يزيد من خطر حدوث انحناء ثانوي عبر فجوة الشرارة الطويلة. يعد الحفاظ على ترشيح أقل من 5 ميكرون ضروريًا لضمان بقاء السائل نظيفًا بدرجة كافية لدعم القطع المستقر. يلزم وجود خزانات راتينج عالية السعة للحفاظ على التوصيل الأمثل للسوائل طوال العملية.
يؤدي القطع المستمر عالي الحمل إلى استنفاد راتنج إزالة الأيونات (DI) بسرعة. يدير المشغلون هذا الاستنفاد من خلال مراقبة أهداف مقاومة محددة، وعادةً ما يحافظون على السائل بين 50000 و100000 أوم-سم. تقوم وحدات التبريد المدمجة بإدارة الحرارة الهائلة المتولدة خلال عمليات القطع السميكة لفترات طويلة، مما يمنع التمدد الحراري لمكونات الماكينة وقطعة العمل.
تعد تقنية المولدات المتقدمة مكونًا أساسيًا في أ EDM للأسلاك عالي الكفاءة . نظام تستخدم مصادر الطاقة المضادة للتحليل الكهربائي (AE) مولدات تعتمد على التيار المتردد لمنع استنفاد الكوبالت في الكربيد والأكسدة في الفولاذ أثناء أوقات الدورات الممتدة. تعمل هذه التقنية على حماية السلامة المعدنية لقطعة العمل خلال الساعات الطويلة المطلوبة لإجراء عمليات القطع الطويلة.
تتميز المولدات الرقمية الحديثة بالتحكم في الشرارة باستشعار الحطام. تكتشف هذه الأنظمة انخفاضات المعاوقة في فجوة الشرارة في الوقت الفعلي، مما يشير إلى تركيز موضعي للحطام. يقوم المولد بضبط طاقة الشرارة على الفور، مما يقلل من خطر انقطاع الأسلاك قبل أن يتسبب الحطام في حدوث ماس كهربائي. تحافظ هذه الاستجابة السريعة على القطع المستمر في الشقوق العميقة.
يواجه السلك النحاسي القياسي صعوبة في القطع العميقة بسبب قوة الشد المنخفضة وسرعات القطع البطيئة. يُفضل عمومًا استخدام الأسلاك المطلية بالزنك أو الأسلاك الطبقية لقطع العمل السميكة. تحافظ الأسلاك المطلية على سرعات قطع أعلى وتخلق شقًا أوسع قليلاً. يعمل هذا الشق الأوسع بطبيعته على تحسين اختراق سائل التنظيف، مما يسمح بدخول حجم أكبر إلى القطع وإخلاء الحطام بشكل أكثر فعالية.
تعد قوة الشد مطلبًا حاسمًا لمقاومة انحناء الأسلاك تحت ضغوط التنظيف العالية. يلعب تحسين قطر السلك دورًا مهمًا. في حين أن الأسلاك مقاس 0.20 مم أو 0.25 مم شائعة، إلا أن الأقطار الأكبر مثل 0.30 مم مفضلة للقطع الطويلة. يوفر القطر الأكبر قدرة شد أعلى لتحمل التنظيف العنيف وإنشاء قنوات تنظيف أوسع لإزالة الحطام بشكل أفضل.
نوع السلك |
القطر |
قوة الشد |
أفضل تطبيق |
|---|---|---|---|
النحاس القياسي |
0.25 ملم |
900 نيوتن/مم² |
القطع القياسية <150 مم |
مطلي بالزنك |
0.30 ملم |
1000 نيوتن/مم² |
قطع طويل القامة 150 مم - 300 مم |
الموليبدينوم |
0.18 ملم |
> 1900 نيوتن/مم² |
ارتفاعات شديدة، تخشين عالي السرعة |
أ توفر آلة EDM لسلك الموليبدينوم حالة استخدام محددة لمعالجة قطع العمل السميكة. تستخدم هذه الآلات سلك الموليبدينوم الترددي عالي السرعة. تسمح قوة الشد القصوى للموليبدينوم بإعدادات شد أعلى بكثير مقارنة بالنحاس. يقاوم هذا التوتر العالي بشكل فعال الانحراف الناتج عن التنظيف القوي والتحديات الجسدية لارتفاعات قطع العمل العالية.
في حين أن آلات الموليبدينوم تتفوق في تخشين المواد السميكة بكفاءة، إلا أن هناك مقايضات يجب أخذها في الاعتبار. قد لا تتطابق إمكانيات تشطيب السطح مع قدرات آلات الأسلاك النحاسية المتطورة. غالبًا ما تبرر الكفاءة التشغيلية لاستخدام الأسلاك القابلة لإعادة الاستخدام في عمليات التخشين كبيرة الحجم للمواد السميكة الاستثمار في بيئات تصنيع محددة.
يؤدي ضغط التنظيف العالي المقترن بمسافات الأسلاك الطويلة في كثير من الأحيان إلى الاهتزاز التوافقي والانحناء. يؤدي هذا الانحناء إلى عدم دقة الأبعاد، مما يؤدي عادةً إلى قطع على شكل برميل. وللتخفيف من هذه المخاطر، يقوم المشغلون بتنفيذ بروتوكولات صارمة لشد الأسلاك. يساعد استخدام أدلة الأسلاك المتخصصة المصممة للقطع الطويلة في الحفاظ على المحاذاة. تعمل برمجة تمريرات التخشين الأولية بمعدلات تغذية محافظة على إنشاء شق مستقر قبل زيادة سرعة القطع.
يؤدي ضغط التنظيف غير المتساوي بين الجزء العلوي والسفلي من قطعة العمل إلى تشطيبات سطحية غير متناسقة. تتلقى الحواف العلوية والسفلية توهجًا أفضل من المركز، مما يؤدي إلى اختلافات في جودة القطع. لتصحيح ذلك، استخدم استراتيجيات القطع متعددة التمريرات. قم بإجراء تمريرة خشنة واحدة متبوعة بتمريرات قشط متعددة مع ضغط تنظيف منخفض وإعدادات طاقة أقل لتحسين الشكل الهندسي وتشطيب السطح.
عندما يتغير اتجاه السلك في الزوايا الضيقة، تتغير ديناميكيات التدفق المحلية فجأة. ويؤدي هذا التحول إلى الإفراط في القطع أو تأخر الأسلاك، مما يؤدي إلى محو الشكل الهندسي المقصود. للتخفيف من هذه المشكلة، استخدم تقليل معدل التغذية المعتمد على المسار. تضمن مزامنة توهين ضغط التنظيف أثناء انتقالات نصف القطر بقاء السلك مستقرًا والحفاظ على هندسة الزاوية بدقة.
قم بإجراء اختبار قطع على كتلة سميكة تمثيلية لمراقبة تردد كسر الأسلاك ودقة أبعاد القطع المركزي.
قم بترقية أنظمة الترشيح إلى سعة أقل من 5 ميكرون للتعامل مع حمل الحطام المتزايد الناتج عن القطع الطويلة.
استخدم ألواح التدفق المغناطيسي أو الدروع الحدودية المادية عند القطع بالقرب من حافة قطع العمل السميكة.
قم بالتبديل إلى سلك مطلي بالزنك مقاس 0.30 مم أو قم بتقييم خيارات الموليبدينوم للقطع التي يتجاوز ارتفاعها 300 مم.
ج: تتعامل الآلات القياسية عادةً مع 10 إلى 16 بوصة بفعالية. تعمل خيارات المحور Z المتخصصة على توسيع هذه السعة بشكل كبير، بشرط ترقية أنظمة التنظيف والمضخات والترشيح لإدارة حمل الحطام المتزايد وحجم السوائل المطلوبة لعمليات القطع الأطول.
ج: يؤدي ضغط الشطف المفرط إلى دفع السلك خارج محاذاته الرأسية، مما يؤدي إلى قطع على شكل برميل. يقوم المشغلون بموازنة ضغط السائل المطلوب لإزالة الحطام مع قوة شد السلك وإعدادات الشد للحفاظ على مسار القطع المستقيم.
ج: يصبح منتصف قطعة العمل السميكة 'منطقة ميتة' حيث تلتقي أو تفشل تيارات الشطف العلوية والسفلية في الاختراق بالكامل. يؤدي هذا إلى تراكم الحطام، مما يؤدي إلى دوائر قصيرة موضعية وتدهور سريع للأسلاك، مما يؤدي في النهاية إلى الكسر.
ج: نعم، الأسلاك ذات القطر الأكبر تخلق شقًا أوسع. تسمح هذه القناة الأوسع بدخول المزيد من السوائل العازلة إلى منطقة القطع، مما يحسن عملية إخلاء الحطام. توفر الأسلاك الأكبر أيضًا قوة شد أعلى لمقاومة الانحناء تحت ضغط التنظيف العالي.
ج: تتراوح نطاقات التشغيل القياسية عادة من 50.000 إلى 100.000 أوم-سم. يعد الحفاظ على الموصلية الصارمة أمرًا ضروريًا في القطع السميكة لمنع الشرر غير المنتظم والانحناء الثانوي عبر فجوة الشرارة الطويلة، مما يؤدي إلى إتلاف قطعة العمل وكسر السلك.
ج: تستخدم آلات الموليبدينوم سلكًا تردديًا عالي السرعة، والذي يساعد بشكل طبيعي في سحب الحطام من الشق. تم تحسين أنظمة التنظيف الخاصة بها لإزالة الحطام بسرعة كبيرة الحجم أثناء التخشين، بدلاً من التنظيف فائق الدقة ومنخفض الضغط المستخدم في القشط الدقيق.
ج: لمنع تسرب السائل جانبيًا، يستخدم المشغلون كتل البدء المضحية، أو ألواح التنظيف المغناطيسية، أو دروع الاحتواء الملتفة. تحافظ هذه الحواجز المادية على وجود النفاثة العازلة داخل الشق، مما يحافظ على الضغط اللازم لإزالة الحطام عموديًا.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


