


機械のダウンタイムは精密メーカーの業務を枯渇させます。重要なマシンが動作を停止すると、毎日数千ドルが失われます。ショップのマネージャーはソフトウェアのアップデートや高速サーボに夢中ですが、隠れた原因は気づかれないことがよくあります。安価な電極は不安定な火傷を引き起こします。この見落としにより、内部の機械コンポーネントが恐ろしい速度で破壊されます。
製造現場のエンジニアとして、私たちは工具の選択が不適切だった場合の影響を常に目にしています。どの冶金学的選択が早期劣化を防ぐかを正確に分析してみましょう。この知識は資本設備を保護し、収益性の向上に直接つながります。
機械的磨耗を最小限に抑えるには、依然としてグラファイトが 最適な選択肢です。密度が低いため、連続高速振動時にZ軸サーボモーターやボールネジにかかる物理的負担が大幅に軽減されます。
銅タングステンは、 硬化金属の加工に最高の耐久性をもたらします。発電機の早期故障の主な原因となる短絡や異常なスパークを防ぎます。
電極の劣化は 機械の状態と直接相関します。規格外の材料からの過剰な破片は、誘電体濾過システムに過負荷をかけ、流体ポンプにキャビテーションを引き起こします。
素材のマッチング は非常に重要です。電極冶金をワークピースに位置合わせすることは、火花侵食を安定させ、装置の投資収益率を最大化する最も経験的に証明された方法です。
工具の材料が機械の寿命にどのような影響を与えるかを正確に理解するには、誘電体タンクの内部で起こっている物理的な力学を調べる必要があります。火花侵食には、1 秒あたり数千回の制御された放電が含まれます。これらの火花は、電極とワークピースの間の微細な隙間を飛び越えます。強力な熱エネルギーが対象の金属を溶かして蒸発させ、誘電性の流体が微細な粒子を洗い流します。
超硬エンドミルが鋼を物理的に切断する従来の CNC フライス加工とは異なり、EDM 電極がワークピースと物理的に接触することはありません。ただし、依然として切削工具として機能するため、深刻な熱劣化を受けます。キャビティから金属を除去するすべての火花は、電極自体からも微量の材料を剥ぎ取ります。
したがって、電極の状態は内部コンポーネントに直接影響します。 形彫り放電加工機。機器の発電機、サーボ モーター、誘電フラッシング システムは、スパーク ギャップの状態を常に監視し、それに適応するように設計されています。電極が急速または不均一に劣化すると、ギャップが非常に不安定になります。この不安定性により、機械制御システムがオーバードライブ状態になります。電圧パラメータと Z 軸の位置を常に調整する必要があります。時間の経過とともに、この継続的な過補償は、高価な電子基板や機械ドライブの早期故障につながります。
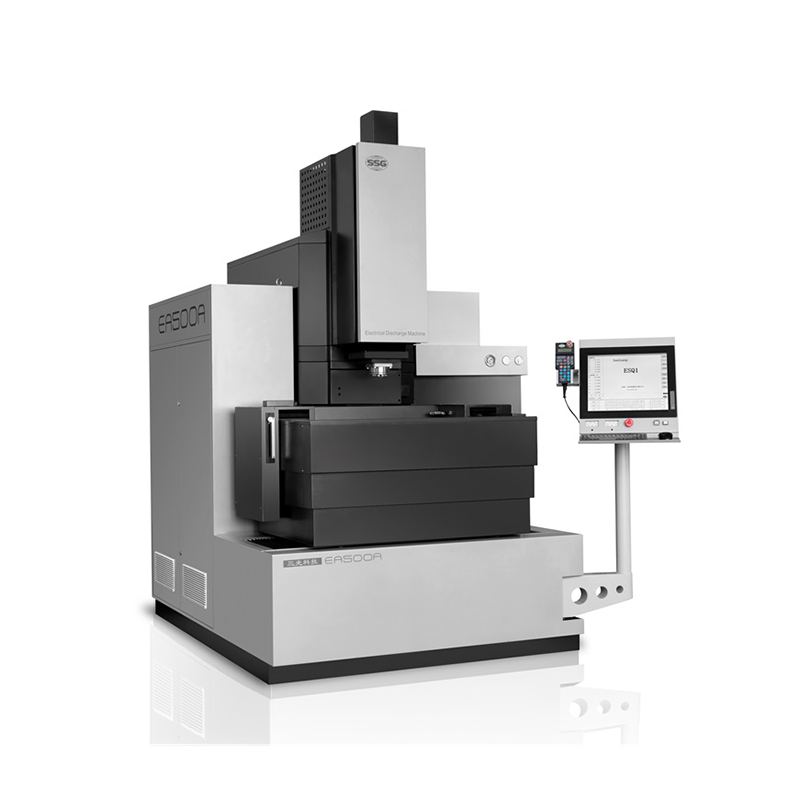
最近の業界分析では、精密製造戦略の大規模な変化が明らかになりました。航空宇宙や電気自動車製造などの分野での許容要件が厳しくなるにつれ、施設管理者は厳しい現実を認識し始めています。機械の劣化による隠れたコストは、安価な工具による初期費用の節約をはるかに上回ります。
コモディティ化された押出黒鉛から人工複合材料への明確な動きがあります。最新の自動化された製造現場では、消灯製造を維持するために予測可能な摩耗率が必要です。予測できないツールの劣化が自動化セルのボトルネックとなり、オペレーターが手動で介入することを余儀なくされます。高級冶金に投資することで、メーカーは単により良い表面仕上げを購入するだけではありません。彼らはプロセスの安定性を獲得し、多軸装置の運用ライフサイクルを延長しています。
適切な工具材料を選択するには、導電率、熱抵抗、物理重量の微妙なバランスが必要です。以下は、製造現場で使用される主要な材料と、それらが機械の寿命に与える直接的な影響の客観的な分析です。
グラファイトは、その独特の熱特性により、型彫り用途で広く利用されています。極度の熱で液体状態になる金属とは異なり、グラファイトは昇華します。摂氏 3,600 度を超える温度で固体から気体に直接変化します。さらに、機械加工性が高く、プログラマーは信じられないほど複雑な形状を簡単にフライス加工できます。超微粒子グラファイトは優れたコーナー摩耗耐性と優れた表面仕上げ能力を備えています。
機械の健全性に関するグラファイトの主な利点は、その最小質量です。グラファイトは金属製の代替品と比較して非常に軽量です。空洞の燃焼中、Z 軸サーボ モーターは切断面から破片を洗い流すために常に振動する必要があります。重い銅ブロックは、サーボドライブ、リニアガイドウェイ、ボールネジに多大な慣性応力を与えます。軽量グラファイトを利用することで、オペレータは Z 軸の機械的疲労を大幅に軽減し、それによって機械の動作制御システムの寿命を延ばします。
電解銅は、高度に洗練された鏡面仕上げを実現するための伝統的な標準として機能します。これは、鋼合金の最終パスを実行する場合に特に当てはまります。電気伝導性、熱伝導性に優れ、約1,085℃で溶けます。導電性が高いため、スパークギャップ全体で高効率のエネルギー伝達が可能になります。
機器保全の観点から、銅は非常に安定した直流アークを生成します。スパークギャップの安定性は、発電機の健全性にとって極めて重要です。不規則なスパークは電気抵抗の急激な変動を引き起こします。このため、発電機の回路基板と絶縁ゲート型バイポーラ トランジスタは、突然の激しい電圧スパイクに対処する必要があります。高品質の銅によって提供される安定したアーク放電は、これらの電気サージを軽減し、それによって電源ユニットの熱疲労と電気疲労を軽減します。
銅タングステンは、高度な粉末冶金によって作成された擬似合金です。純銅も標準グラファイトも熱環境に耐えられない過酷な用途向けに特別に設計されています。この複合材料は、銅の優れた導電性とタングステンの極めて高い耐熱性を兼ね備えています。これにより、激しい熱負荷下での機械的変形に対する耐性が高くなります。
機械工がタングステンカーバイドのような非常に硬い材料を切断しようとすると、標準的な電極はほぼ瞬時に劣化します。この急速な劣化により、大量の導電性スラッジが誘電体タンクに放出されます。銅タングステンは著しく低い摩耗率を示し、粒子状物質の発生を最小限に抑えます。破片が少ないということは、誘電性流体ポンプにかかる負担が大幅に少なくなり、紙濾過カートリッジの動作寿命が延びることを意味します。この材料は、誘電性流体を清浄に維持することにより、破壊的な二次アーク放電やポンプ インペラのキャビテーションから機械を間接的に保護します。
純タングステンは通常、医療機器製造や航空宇宙部品などの高度に特殊な微細加工用途に使用されます。これらの分野では、寸法安定性が最も重要です。タングステンは、すべての金属の中で最も高い融点を誇り、摂氏 3,422 度です。非常に剛性が高く、複雑な形状に加工するのは困難ですが、その熱弾性は比類のないものです。
微小火花侵食中は、工具刃先の微細な変形でも即座に短絡を引き起こします。短絡が発生した場合、CNC サーボは即座に Z 軸を後退させて回路を遮断し、ギャップを解消する必要があります。タングステンの熱変形に対する耐性により、完全に一貫したスパークギャップが保証されます。この安定性により、恐ろしいハンチング現象が防止され、機械ドライブが毎分数千回もの激しい微小後退を実行する必要がなくなります。これにより、スラストベアリングの過度の微振動摩耗が防止されます。
材料 |
融点/昇華点 |
導電率評価 |
耐摩耗性 |
機械ひずみへの影響 |
|---|---|---|---|---|
黒鉛 |
~3,600°C 昇華物 |
適度 |
高い |
軽量のため機械的歪みが最小 |
銅 |
1,085℃ |
非常に高い |
適度 |
安定したアークによる低い電気歪み |
銅タングステン |
複合依存 |
高い |
非常に高い |
破片が最小限に抑えられるため、濾過歪みが最小限に抑えられます。 |
タングステン |
3,422℃ |
適度 |
過激 |
微細加工におけるサーボの保護 |
不適切な材料または低品位の材料を使用すると、機器の劣化の主な原因となります。この損傷は、3 つの異なる内部システムにわたって現れます。
EDM 発生器は、制御された電気エネルギーの高周波パルスを出力するように細心の注意を払って設計されています。工具材料の融点が低い、または導電性が低い場合、ギャップは不均一に溶けたスラグで急速に汚染されます。これは直流アーク放電を引き起こします。これは、オフタイム中に火花が消えず、継続的で有害な短絡が発生する危険な状態です。この不安定な動作により、電源は電流出力を常にスパイクおよびドロップさせます。数か月にわたる動作にわたって、この厳しい熱サイクルにより、発電機キャビネット内の絶縁ゲート バイポーラ トランジスタとプリント回路基板が劣化します。
装置の重要な機能は、ギャップ電圧の監視です。センサーが過剰な破片または差し迫った短絡を検出した場合、コントローラーは Z 軸サーボモーターに命令して、ツールを即座に後退させ、その領域を洗い流し、再接近します。この急速な振動は、製造現場ではハンティングとして知られています。材質が貧弱で急速に摩耗すると、継続的に破片が発生し、機器が継続的に狩りをする原因になります。この不安定な高周波の上下運動により、Z 軸のボールネジ、スラストベアリング、サーボモーターのエンコーダーの摩耗が促進されます。最終的には、加工精度が完全に失われることになります。
電極が劣化すると、切り粉と呼ばれる微細な粒子が発生します。規格外の材料はきれいに分解されません。代わりに、それらはより大きな不規則な粒子に砕けます。この重いスラッジは誘電体タンクに沈み、紙または合成フィルターカートリッジを急速に詰まらせます。フィルターが詰まると、誘電性流体ポンプは着実に増加する背圧に抗して動作する必要があります。これにより、ポンプ モーターが高温になり、キャビテーションが発生する可能性があります。キャビテーションは、ポンプ内で蒸気の泡が形成されて激しく崩壊し、真鍮のインペラと内部ハウジングを物理的に侵食する破壊的な現象です。
を保護するためのツール オプションを評価する場合 スパークエロージョン CNC 形彫り放電加工機、バイヤーおよび製造エンジニアは、価格の先を見据える必要があります。プロセスの安定性を左右する特定の冶金学的特性を分析する必要があります。業界リーダーの最新の機械は、優れた仕様を達成するように構築されています。たとえば、高度な装置では、0.2 マイクロメートル未満の表面粗さを達成し、0.1 パーセント未満の超低工具摩耗を維持できます。ただし、安価なグラファイトではこれらのパラメータに到達することは不可能です。
導電率が高いと、発電機からのエネルギーが最小限の抵抗で工具を通過できます。抵抗が高い場合、その切削パワーがワークピースに伝達されるのではなく、工具自体がエネルギーを吸収して発熱します。純電解銅などの高導電性材料により、熱エネルギーがスパークギャップの適切な場所に正確に集中します。この効率により、ツール ホルダーと機械スピンドルが放射熱を吸収することが防止されます。放射熱を吸収しないと、長時間放置された燃焼中に熱膨張や機械ヘッドの機械的位置ずれが発生する可能性があります。
極度の熱下でも材料がその構造的完全性を維持できるかどうかが、プロセス全体の安定性を左右します。融点の低い材料は、積極的な荒加工中にコーナーやエッジですぐに変形します。この変形により切断の表面積が変化し、機械の適応制御システムは最適な電圧と送り速度を継続的に再計算する必要があります。逆に、グラファイトやタングステンなどの材料は鮮明な形状を維持します。これにより、コンピュータ数値制御が予測可能で安定したアルゴリズムでスムーズに実行できるようになります。
摩耗率は、除去されたワークピース材料の体積と比較した、失われた工具材料の体積として定義されます。コーナー摩耗はキャビティの形状を根本的に変化させるため、特に有害です。安価なグラファイトブロックのコーナー摩耗率が高い場合、オペレータは機械を停止し、工具を交換し、新品の電極を使用して二次仕上げパスをプログラムする必要があります。これは物理的な材料を無駄にするだけでなく、装置の稼働時間を不必要に追加し、すべての可動部品の減価償却を加速します。
資本設備の寿命は、工具と加工金属の間の相乗効果に大きく依存します。これらの要素が一致しないと、プロセスが不安定になり、機械的歪みが生じます。
H13、D2、P20 などの標準工具鋼では、グラファイトと銅が依然として標準的な選択肢です。グラファイトは、材料除去速度が高く、重量が軽いため、鋼の大きなキャビティの荒加工に非常に適しており、Z 軸ガイドウェイを保護します。その後、過剰な発電機の電力を必要とせずに優れた表面仕上げを実現するために、最終仕上げパスに銅が使用されます。
対照的に、炭化タングステンの加工は難しいことで知られています。標準的なグラファイトまたは純銅を使用して超硬ダイスを火花浸食させようとすると、致命的な工具の摩耗が発生します。これにより、すぐにギャップが導電性の破片で埋められ、激しい直流アーク放電が発生します。超硬用途には銅タングステンが必須です。その高密度と耐熱性により、ギャップの安定性を維持しながら炭化物マトリックスに浸透することができ、それによって発電機を継続的な短絡過負荷から保護します。
Ti-6Al-4V やインコネルなどのチタン合金は、本質的に熱伝導率が低いため、特有の課題があります。火花浸食プロセスによって発生する熱は、ワークピース内に容易に放散されません。代わりに、ツールに逆方向に反映されます。このような要求の厳しいシナリオでは、高密度の超微粒子グラファイトが利用されます。劣化することなく反射熱に耐えることができ、隙間をきれいに保ち、機器が継続的な障害状態になるのを防ぎます。
冶金学的選択は機器の寿命の基礎を形成しますが、運用上のベストプラクティスは製造現場で厳密に実装される必要があります。
誘電体のフラッシングが不十分な場合は、最も高級な銅タングステン ブロックでも故障します。フラッシングにより切りくずが切り口から取り除かれ、破片が二次導体として機能するのを防ぎます。オペレータは、圧力フラッシングと吸引フラッシングを組み合わせて、きれいな誘電体の層流を確保する必要があります。適切なフラッシングにより、ギャップクリアのための Z 軸サーボへの依存が大幅に軽減され、それによって長年にわたる機械的磨耗が節約されます。
さらに、機械オペレータは、特定のツールとワークピースの組み合わせに一致するようにジェネレータの設定を注意深く調整する必要があります。オン時間は、スパークがアクティブである期間を決定します。オン時間が長くなると、材料の除去量は増加しますが、工具の摩耗も増加します。オフタイムとは、スパーク間の時間です。十分なオフタイムを確保することは非常に重要です。これにより、誘電性流体がギャップを洗い流し、その絶縁特性を回復することができます。オフタイムの設定が短すぎると、破壊的なアーク発生が保証されます。
最後に、予防メンテナンスについては交渉の余地がありません。誘電体フィルターは、タンクの目視検査だけでなく、圧力計の測定値に基づいて交換する必要があります。フィルターが詰まった状態で運転すると、汚染された流体がシステム内に押し出され、液体研磨剤として作用し、ポンプのシールやサーボバルブを破壊します。
精密製造施設を管理する場合、調達部門とエンジニアリング チームは、工具の予算に関して意見が対立することがよくあります。プレミアム材料の初期費用は、標準的な商用グレードの代替材料よりも大幅に高くなる可能性があります。ただし、この費用を個別に評価することは重大な運用上の誤りです。真の財務上の影響を理解するには、事業者は稼働に関連する総所有コストを分析する必要があります。 精密形彫り放電加工装置。機械の磨耗、メンテナンス間隔、計画外のダウンタイムを考慮する必要があります。
ツーリングのアップグレードは、単にワークピースの優れた表面仕上げを達成することだけではありません。これは、機器の機械的および電気的寿命を延ばすための戦略的投資です。低品質の材料は急速に劣化し、動作上のストレスが機械の最も敏感な内部コンポーネントに直接伝わります。
アップグレードの経済的実行可能性を説明するために、硬化工具鋼のキャビティの機械加工を担当する施設を考えてみましょう。チームには、標準グレードのグラファイトを使用するか、プレミアム超微粒子グラファイトに投資するかを選択できます。プレミアム オプションの初期費用は 25% 高くなりますが、昇華点が高く構造密度が高いため、摩耗率が大幅に低くなります。
メトリック変数 |
標準グレードのグラファイト |
プレミアム超微細グラファイト |
マシンの健全性への影響 |
|---|---|---|---|
初期材料費 |
ベースライン |
ベースライン + 25% |
該当なし |
電極消耗率 |
高い |
低い |
摩耗が多いと、破片の発生が増加します。 |
フィルター交換周期 |
200 稼働時間ごと |
400 稼働時間ごと |
頻繁な変化はポンプの歪みを示します。 |
Z軸サーボ調整 |
高い定数ハンティング |
安定した火花ギャップが低い |
過度の動きは機械的疲労を引き起こします。 |
ジェネレーターのストレスレベル |
不安定なアーク放電が多い |
低安定放電 |
高価な電源ユニットを保護します。 |
標準的な年間運用サイクルでは、高品質の材料を使用すると、誘電体フィルタの消費量を半分に減らすことができます。さらに重要なのは、安定した環境を維持することで、機械の Z 軸サーボ モーターが常にハンティングする必要がなくなることです。この機械振動の低減により、ボールねじとリニアガイドウェイの寿命が延びます。単一の重大な機械的または電気的故障の回避を考慮すると、高級工具の投資収益率は 1 年以内に 300% を超えることがよくあります。
適切な電極材料を選択することは、資本設備を保護するための最初の防御線として機能します。壊滅的な内部損傷を防ぎ、サーボ システムの機械的疲労を軽減し、予算外の運用コストを数え切れないほど節約します。常に時間をかけて、特定の冶金学的特性をワーク材料に適合させてください。この簡単な手順により、機械の寿命が大幅に延びます。
製造現場を信頼性の高いものでアップグレードしたい場合は、 高性能 EDM マシンを使用する場合は、SSG EDM が提供する高度なソリューションを検討することを強くお勧めします。同社の装置は、高級材料を効率的に処理できるように設計されており、最大の精度と数十年にわたる動作安定性を保証します。今すぐ現在の工具の選択を監査し、コモディティ化された材料から離れ、ショップのより高い収益性を確保してください。
グラファイトは業界で最も広く使用されている材料です。これは主に、機械加工性、費用対効果、および耐熱性の優れたバランスによるものです。溶ける金属とは異なり、グラファイトは昇華します。この高い熱閾値により、積極的な粗加工プロセスでも正確な形状を維持できます。機械の寿命の観点から見ると、グラファイトは密度が低いため非常に有利です。金属製の代替品よりも大幅に軽量です。この軽量性により、機械の Z 軸スピンドル、サーボ モーター、ボールねじの機械的積載量が軽減され、慣性応力が最小限に抑えられ、全体的な位置精度が維持されます。
電極の磨耗は直ちに致命的な損傷を引き起こすわけではありません。ただし、急速に劣化する素材を慢性的に使用すると、時間の経過とともに内部コンポーネントが累積的かつ永続的に劣化します。損傷は、機械的疲労と電気的ストレスという 2 つの主なメカニズムによって発生します。機械的には、工具が不均一に磨耗すると不均一なギャップが生じ、Z 軸サーボ モーターに常に微調整を強いることになります。何百万もの不必要な微小な動きにより、リニアガイドウェイとボールねじの摩耗が促進されます。電気的には、急速な摩耗によって過剰な導電性の破片が発生します。フラッシング システムがこれを十分に早くクリアできない場合、短絡が発生し、発電機が電気負荷の大きな変動を吸収する必要が生じ、内部回路基板がゆっくりと劣化します。
純銅は優れた導体であり、非常に安定したアークと優れた表面仕上げを生成するため、標準合金鋼の加工によく使用されます。ただし、純銅は融点が比較的低いです。オペレーターが炭化タングステンなどの非常に硬い材料を加工しようとすると、切断に必要な高アンペアのスパークにより、純銅がほぼ瞬時に溶けて変形します。これを解決するために、メーカーは焼結複合材料である銅タングステンを使用しています。銅の導電性とタングステンの極めて高い熱抵抗を組み合わせています。これにより、ツールがその形状を維持し、発電機に重大なストレスを与える可能性がある不規則なスパークを防ぎます。
真鍮は通常、複雑な型彫り用途には推奨されません。これを使用しようとすると、加工効率が非常に低くなり、設備に不必要な負担がかかる可能性があります。真鍮は主に EDM 穴あけ加工機や EDM ボール盤で使用され、管状の真鍮電極を使用して単純な真っ直ぐな穴を急速に焼き、同時に高圧流体を管の中心に直接流し込みます。複雑な 3 次元のキャビティを含む従来の型彫り環境では、真鍮の摩耗が非常に早くなります。融点が低いため、長時間の熱暴露に耐えられず、大量の破片が発生してギャップが詰まります。その後、機械は安定したアークを維持するのに苦労し、その結果、短絡が継続的に発生し、濾過システムに大きな負担がかかります。
電極の摩耗は、最終ワークピースの寸法誤差に直接影響します。工具が燃え尽きると、特に鋭利なコーナーや細かい部分で、加工されたキャビティが形状の劣化を反映します。その結果、壁が先細りになり、内側の角が丸くなり、寸法が許容範囲外になります。これを修正するには、オペレータが新しい電極を使用して二次および三次仕上げパスをプログラムする必要があり、これにより機械の稼働時間と運用コストが大幅に増加します。摩耗率が低い高品質の材料を使用することで、工具形状が鮮明な状態を維持し、最初のパスで正確な寸法を金型に直接転写できます。
使用される電極材料の種類によって、誘電性流体中に放出される切り粉の量とサイズが決まります。安価な材料は、より大きな不規則な粒子に砕け、液体を急速に飽和させます。この重度の汚染により、濾過システムが長時間稼働することになり、フィルターの早期詰まりや液体ポンプの背圧の増加につながります。逆に、超微細グラファイトや銅タングステンなどの高品質の材料は、微細で均一な粒子に分解されるため、簡単に洗い流したり濾過したりできます。二次アーク発生を防止し、内部ポンプ機構を摩耗から保護するには、きれいな誘電性流体を維持することが不可欠です。
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


