
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-28 Origen: Sitio


El tiempo de inactividad de las máquinas deja secos a los fabricantes de precisión. Miles de dólares desaparecen diariamente cuando una máquina crítica deja de funcionar. Mientras los gerentes de taller se obsesionan con las actualizaciones de software y los servos de alta velocidad, un culpable oculto a menudo pasa desapercibido. Los electrodos baratos provocan quemaduras inestables. Este descuido destruye los componentes internos de la máquina a un ritmo aterrador.
Como ingenieros en el taller, vemos constantemente las consecuencias de una mala elección de herramientas. Analicemos exactamente qué opciones metalúrgicas previenen el deterioro prematuro. Este conocimiento protege su equipo de capital e impulsa directamente una mayor rentabilidad.
El grafito sigue siendo la opción óptima para minimizar el desgaste mecánico. Su baja densidad reduce significativamente la tensión física en los servomotores del eje Z y los husillos de bolas durante la oscilación continua de alta velocidad.
El cobre-tungsteno proporciona la mayor durabilidad para mecanizar metales endurecidos. Previene cortocircuitos y chispas erráticas, que actúan como las causas principales de fallas prematuras del generador.
La degradación de los electrodos se correlaciona directamente con el estado de la máquina. El exceso de desechos provenientes de materiales de mala calidad sobrecarga los sistemas de filtración dieléctrica e induce cavitación en las bombas de fluidos.
La combinación de materiales es absolutamente crítica. Alinear la metalurgia del electrodo con la pieza de trabajo es el método más probado empíricamente para estabilizar la erosión por chispa y maximizar el retorno de la inversión en el equipo.
Para comprender realmente cómo los materiales de las herramientas afectan la longevidad de la máquina, debemos examinar la mecánica física que ocurre dentro del tanque dieléctrico. La erosión por chispa implica miles de descargas eléctricas controladas por segundo. Estas chispas saltan a través de un espacio microscópico entre el electrodo y la pieza de trabajo. La intensa energía térmica derrite y vaporiza el metal objetivo, mientras que el fluido dieléctrico elimina las partículas microscópicas.
A diferencia de las operaciones de fresado CNC tradicionales en las que una fresa de carburo corta físicamente el acero, el electrodo de electroerosión nunca hace contacto físico con la pieza de trabajo. Sin embargo, todavía actúa como herramienta de corte y está sujeto a una degradación térmica severa. Cada chispa que elimina el metal de la cavidad también elimina una cantidad microscópica de material del propio electrodo.
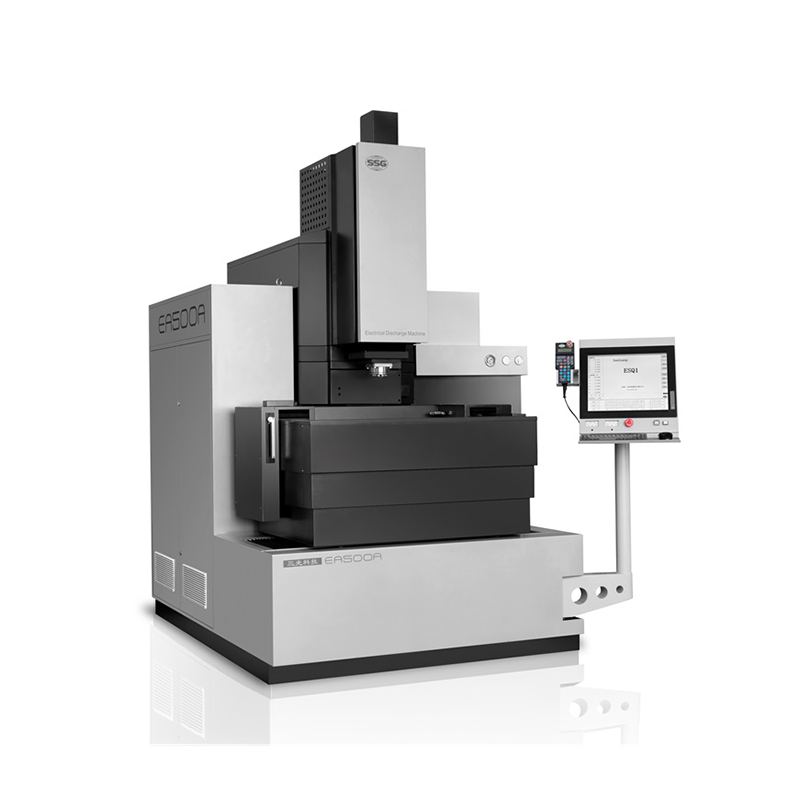
En consecuencia, el estado del electrodo influye directamente en los componentes internos de un Máquina de electroerosión por hundimiento . El generador de energía del equipo, los servomotores y los sistemas de lavado dieléctrico están diseñados para monitorear y adaptarse constantemente al estado de la vía de chispas. Cuando un electrodo se degrada rápida o de manera desigual, la separación se vuelve muy inestable. Esta inestabilidad obliga al sistema de control de la máquina a funcionar a toda marcha. Debe ajustar constantemente los parámetros de voltaje y el posicionamiento del eje Z. Con el tiempo, esta sobrecompensación continua conduce al fallo prematuro de costosas placas electrónicas y accionamientos mecánicos.
Un análisis reciente de la industria revela un cambio masivo en la estrategia de fabricación de precisión. A medida que los requisitos de tolerancia en sectores como el aeroespacial y la fabricación de vehículos eléctricos se vuelven más estrictos, los administradores de instalaciones se están dando cuenta de una dura verdad. Los costos ocultos de la degradación de las máquinas superan con creces los ahorros iniciales de herramientas baratas.
Hay un claro movimiento que se aleja del grafito extruido comercializado hacia materiales compuestos de ingeniería. Los talleres automatizados modernos requieren tasas de desgaste predecibles para sostener la fabricación sin luces. La degradación impredecible de las herramientas obstaculiza las células automatizadas y obliga a los operadores a intervenir manualmente. Al invertir en metalurgia de primera calidad, los fabricantes no sólo compran mejores acabados superficiales; están adquiriendo estabilidad en el proceso y ampliando el ciclo de vida operativo de sus equipos multieje.
Seleccionar el material de herramientas correcto requiere un delicado equilibrio entre conductividad eléctrica, resistencia térmica y peso físico. A continuación se muestra un análisis objetivo de los materiales primarios utilizados en el taller y su impacto directo en la vida útil de la máquina.
El grafito se utiliza ampliamente en aplicaciones de fundición debido a sus propiedades térmicas únicas. A diferencia de los metales que se vuelven líquidos bajo calor extremo, el grafito se sublima. Pasa directamente de sólido a gas a temperaturas superiores a los 3.600 grados Celsius. Además, es altamente mecanizable, lo que permite a los programadores fresar geometrías increíblemente complejas con facilidad. El grafito de grano ultrafino ofrece una resistencia superior al desgaste de las esquinas y excelentes capacidades de acabado superficial.
La principal ventaja del grafito con respecto a la salud de las máquinas es su masa mínima. El grafito es excepcionalmente liviano en comparación con las alternativas metálicas. Durante una quemadura de cavidad, el servomotor del eje Z debe oscilar constantemente para eliminar los residuos del corte. Un pesado bloque de cobre ejerce una inmensa tensión de inercia sobre los servoaccionamientos, las guías lineales y los husillos de bolas. Al utilizar grafito liviano, los operadores reducen significativamente la fatiga mecánica en el eje Z, extendiendo así la vida útil de los sistemas de control de movimiento de la máquina.
El cobre electrolítico sirve como estándar tradicional para lograr acabados superficiales altamente refinados y similares a espejos. Esto es particularmente cierto cuando se ejecutan pasadas finales sobre aleaciones de acero. Posee una excelente conductividad eléctrica y térmica y se funde a aproximadamente 1.085 grados Celsius. Debido a que es altamente conductor, permite una transferencia de energía altamente eficiente a través del explosor.
Desde el punto de vista de la conservación del equipo, el cobre genera un arco de corriente continua altamente estable. La estabilidad en la vía de chispas es absolutamente crucial para la salud del generador de energía. Las chispas erráticas provocan rápidas fluctuaciones en la resistencia eléctrica. Esto obliga a las placas de circuito del generador y a los transistores bipolares de puerta aislada a gestionar picos de voltaje repentinos y violentos. El arco estable proporcionado por el cobre de alta calidad mitiga estas sobretensiones eléctricas, reduciendo así la fatiga térmica y eléctrica en las unidades de suministro de energía.
El cobre-tungsteno es una pseudoaleación creada mediante pulvimetalurgia avanzada. Está diseñado específicamente para aplicaciones exigentes donde ni el cobre puro ni el grafito estándar pueden sobrevivir al ambiente térmico. Este material compuesto combina la excepcional conductividad eléctrica del cobre con la extrema resistencia al calor del tungsteno. Esto lo hace altamente resistente a la deformación mecánica bajo intensas cargas térmicas.
Cuando los maquinistas intentan cortar materiales excepcionalmente duros como el carburo de tungsteno, los electrodos estándar se degradan casi instantáneamente. Este rápido deterioro libera cantidades masivas de lodo conductor en el tanque dieléctrico. El cobre-tungsteno exhibe una relación de desgaste notablemente baja, lo que produce un mínimo de partículas. Menos residuos significa una tensión significativamente menor en las bombas de fluido dieléctrico y extiende la vida operativa de los cartuchos de filtración de papel. Al mantener el fluido dieléctrico limpio, este material protege indirectamente a la máquina de la formación de arcos secundarios destructivos y de la cavitación del impulsor de la bomba.
El tungsteno puro generalmente se reserva para aplicaciones de micromecanizado altamente especializadas, como la fabricación de dispositivos médicos o componentes aeroespaciales. En estos campos, la estabilidad dimensional es primordial. El tungsteno cuenta con el punto de fusión más alto de todos los metales con 3.422 grados Celsius. Si bien es extremadamente rígido y difícil de fresar para darle formas complejas, su resistencia térmica es incomparable.
Durante la erosión por microchispas, incluso una deformación microscópica del filo de la herramienta provoca inmediatamente cortocircuitos. Cuando ocurre un cortocircuito, los servos del CNC deben retraer instantáneamente el eje Z para romper el circuito y despejar el espacio. La resistencia del tungsteno a la deformación térmica garantiza una distancia de chispa perfectamente consistente. Esta estabilidad evita el temido fenómeno de caza, asegurando que los accionamientos mecánicos no tengan que ejecutar miles de violentas microretracciones por minuto. Esto evita que los cojinetes axiales sufran un desgaste excesivo por microvibraciones.
Material |
Punto de fusión/sublimación |
Clasificación de conductividad |
Resistencia al desgaste |
Impacto en la tensión de la máquina |
|---|---|---|---|---|
Grafito |
~3.600°C Sublimados |
Moderado |
Alto |
Menor esfuerzo mecánico gracias a su peso ligero |
Cobre |
1.085ºC |
muy alto |
Moderado |
Baja tensión eléctrica debido al arco estable |
Cobre-Tungsteno |
Dependiente compuesto |
Alto |
muy alto |
La tensión de filtración más baja debido a la mínima cantidad de residuos |
Tungsteno |
3.422ºC |
Moderado |
Extremo |
Protege los servos en micromecanizado. |
La utilización de un material incorrecto o de baja calidad actúa como catalizador principal del deterioro del equipo. Este daño se manifiesta en tres sistemas internos distintos.
El generador EDM está meticulosamente diseñado para generar pulsos de energía eléctrica de alta frecuencia controlados. Cuando el material de una herramienta tiene un punto de fusión bajo o una conductividad deficiente, el espacio se contamina rápidamente con escoria fundida de manera desigual. Esto conduce a la formación de arcos de corriente continua. Esta es una condición peligrosa en la que la chispa no se extingue durante el tiempo de apagado, creando un cortocircuito continuo y dañino. Este comportamiento errático obliga a la fuente de alimentación a aumentar y disminuir constantemente su salida de corriente. Durante meses de funcionamiento, este severo ciclo térmico degrada los transistores bipolares de puerta aislada y las placas de circuito impreso dentro del gabinete del generador.
Una función crítica del equipo es el monitoreo del voltaje de separación. Si los sensores detectan residuos excesivos o un cortocircuito inminente, el controlador ordena al servomotor del eje Z que retraiga instantáneamente la herramienta, lave el área y vuelva a acercarse. Esta rápida oscilación se conoce en el taller como caza. Los materiales deficientes que se desgastan rápidamente crean un flujo constante de desechos, lo que hace que el equipo funcione continuamente. Este movimiento errático hacia arriba y hacia abajo de alta frecuencia acelera el desgaste del husillo de bolas del eje Z, los cojinetes de empuje y los codificadores del servomotor. Al final, esto conduce a una pérdida total de precisión del mecanizado.
El deterioro de los electrodos genera partículas microscópicas conocidas como virutas. Los materiales de mala calidad no se descomponen limpiamente. En cambio, se fracturan en partículas más grandes e irregulares. Este lodo pesado se hunde en el tanque dieléctrico, obstruyendo rápidamente los cartuchos de filtro de papel o sintéticos. A medida que los filtros se obstruyen, la bomba de fluido dieléctrico debe trabajar contra una contrapresión en constante aumento. Esto hace que el motor de la bomba se caliente y puede inducir cavitación. La cavitación es un fenómeno destructivo en el que se forman burbujas de vapor que colapsan violentamente dentro de la bomba, erosionando físicamente los impulsores de latón y las carcasas internas.
Al evaluar opciones de herramientas para proteger su Spark Erosion CNC Die Sinking EDM , los compradores y los ingenieros de fabricación deben mirar más allá del precio. Es necesario analizar propiedades metalúrgicas específicas que dictan la estabilidad del proceso. Las máquinas modernas de los líderes de la industria están diseñadas para lograr especificaciones extraordinarias. Por ejemplo, los equipos avanzados pueden lograr una rugosidad superficial inferior a 0,2 micrómetros y mantener un desgaste de herramienta ultra bajo por debajo del 0,1 por ciento. Sin embargo, estos parámetros son imposibles de alcanzar con grafito barato.
Una mayor conductividad eléctrica permite que la energía del generador viaje a través de la herramienta con una resistencia mínima. Cuando la resistencia es alta, la propia herramienta absorbe la energía y se calienta, en lugar de transferir esa potencia de corte a la pieza de trabajo. Los materiales de alta conductividad, como el cobre electrolítico puro, garantizan que la energía térmica se concentre exactamente donde corresponde, en la vía de chispas. Esta eficiencia evita que el portaherramientas y el husillo de la máquina absorban calor radiante, lo que de otro modo podría causar expansión térmica y desalineación mecánica en el cabezal de la máquina durante quemaduras prolongadas y desatendidas.
La capacidad de un material para mantener su integridad estructural bajo calor extremo dicta la estabilidad de todo el proceso. Los materiales con puntos de fusión bajos se deformarán rápidamente en las esquinas y bordes durante pasadas de desbaste agresivas. Esta deformación altera la superficie del corte, lo que obliga a los sistemas de control adaptativo de la máquina a recalcular continuamente el voltaje y la velocidad de avance óptimos. Por el contrario, materiales como el grafito y el tungsteno mantienen su geometría nítida. Esto permite que el control numérico por computadora funcione sin problemas con algoritmos estables y predecibles.
La relación de desgaste se define como el volumen de material de la herramienta perdido en comparación con el volumen de material de la pieza de trabajo eliminado. El desgaste de las esquinas es particularmente dañino porque cambia fundamentalmente la forma de la cavidad. Si un bloque de grafito barato tiene una alta tasa de desgaste de las esquinas, el operador se ve obligado a detener la máquina, cambiar la herramienta y programar pasadas de acabado secundarias con electrodos nuevos. Esto no sólo desperdicia material físico sino que añade innecesariamente horas de funcionamiento al equipo, acelerando la depreciación de todas las piezas móviles.
La longevidad de su equipo de capital depende en gran medida de la sinergia entre las herramientas y el metal de la pieza de trabajo. El hecho de que estos elementos no coincidan garantiza la inestabilidad del proceso e invita a la tensión mecánica.
Para aceros para herramientas estándar como H13, D2 y P20, el grafito y el cobre siguen siendo las opciones estándar. El grafito es muy preferido para desbastar grandes cavidades en acero debido a su enorme tasa de eliminación de material y su bajo peso, lo que protege las guías del eje Z. Luego se utiliza cobre para las pasadas finales de acabado para lograr un acabado superficial superior sin requerir energía excesiva del generador.
Por el contrario, el mecanizado de carburo de tungsteno es notablemente difícil. Intentar erosionar matrices de carburo con grafito estándar o cobre puro provocará un desgaste catastrófico de la herramienta. Esto inmediatamente llena el espacio con desechos conductores y provoca violentos arcos de corriente directa. El cobre-tungsteno es obligatorio para aplicaciones de carburo. Su alta densidad y resistencia térmica le permiten penetrar la matriz de carburo manteniendo la estabilidad del espacio, protegiendo así al generador de sobrecargas continuas por cortocircuito.
Las aleaciones de titanio como Ti-6Al-4V e Inconel presentan desafíos únicos debido a su conductividad térmica inherentemente pobre. El calor generado por el proceso de erosión por chispa no se disipa fácilmente en la pieza de trabajo. En cambio, se refleja hacia atrás en la herramienta. En estos escenarios exigentes, se utiliza grafito de grano ultrafino de alta densidad. Puede soportar el calor reflejado sin degradarse, manteniendo el espacio libre y evitando que el equipo entre en un estado de falla continuo.
Si bien la selección metalúrgica constituye la base de la longevidad del equipo, las mejores prácticas operativas deben implementarse estrictamente en el taller.
Incluso el bloque de cobre y tungsteno más premium fallará si el lavado dieléctrico es inadecuado. El lavado elimina las virutas del corte, evitando que actúen como un conductor secundario. Los operadores deben utilizar una combinación de lavado a presión y lavado por succión para garantizar un flujo laminar de dieléctrico limpio. Un lavado adecuado reduce drásticamente la dependencia del servo del eje Z para limpiar los espacios, ahorrando así años de desgaste mecánico.
Además, los operadores de las máquinas deben calibrar meticulosamente la configuración del generador para que coincida con la combinación específica de herramienta y pieza de trabajo. El tiempo de encendido dicta la duración de la chispa activa. Los tiempos de funcionamiento más prolongados aumentan la eliminación de material pero aumentan el desgaste de la herramienta. El tiempo apagado es la duración entre chispas. Tener suficiente tiempo libre es absolutamente crítico. Permite que el fluido dieléctrico lave el espacio y restablezca sus propiedades aislantes. Ajustar el tiempo de inactividad demasiado bajo garantiza la formación de arcos destructivos.
Finalmente, el mantenimiento preventivo no es negociable. Los filtros dieléctricos deben reemplazarse según las lecturas del manómetro, no solo una inspección visual del tanque. Operar con filtros obstruidos fuerza el fluido contaminado a través del sistema, actuando como un líquido abrasivo que destruye los sellos de la bomba y las servoválvulas.
Al gestionar una instalación de fabricación de precisión, los departamentos de adquisiciones y los equipos de ingeniería a menudo se encuentran en desacuerdo con respecto a los presupuestos de herramientas. El costo inicial de los materiales premium puede ser significativamente más alto que el de las alternativas estándar de calidad comercial. Sin embargo, evaluar este gasto de forma aislada es un error operativo crítico. Para comprender el verdadero impacto financiero, los operadores deben analizar el costo total de propiedad asociado con el funcionamiento Equipos de electroerosión por inmersión de precisión . Debe tener en cuenta el desgaste de la máquina, los intervalos de mantenimiento y el tiempo de inactividad no planificado.
Actualizar sus herramientas no se trata simplemente de lograr un acabado superficial superior en la pieza de trabajo. Es una inversión estratégica en la longevidad mecánica y eléctrica de su equipo. Los materiales de mala calidad se degradan rápidamente, transfiriendo el estrés operativo directamente a los componentes internos más sensibles de la máquina.
Para ilustrar la viabilidad financiera de la mejora, consideremos una instalación encargada de mecanizar cavidades de acero endurecido para herramientas. El equipo tiene la opción de utilizar grafito de calidad estándar o invertir en grafito de grano ultrafino de primera calidad. Si bien la opción premium puede costar un 25 por ciento más por adelantado, su alto punto de sublimación y densidad estructural dan como resultado una relación de desgaste significativamente menor.
Variable métrica |
Grafito de grado estándar |
Grafito ultrafino premium |
Impacto en la salud de la máquina |
|---|---|---|---|
Costo inicial del material |
Base |
Línea de base + 25% |
N / A |
Relación de desgaste del electrodo |
Alto |
Bajo |
El alto desgaste aumenta la generación de desechos. |
Ciclo de reemplazo del filtro |
Cada 200 horas de funcionamiento |
Cada 400 horas de funcionamiento |
Los cambios frecuentes indican tensión en la bomba. |
Ajustes del servo del eje Z |
Alta caza constante |
Distancia de chispa baja y estable |
El movimiento excesivo provoca fatiga mecánica. |
Nivel de estrés del generador |
Alto arco errático |
Descarga baja y estable |
Protege las costosas unidades de suministro de energía. |
En un ciclo operativo anual estándar, el uso de materiales de primera calidad puede reducir el consumo de filtros dieléctricos a la mitad. Más importante aún, al mantener un entorno estable, los servomotores del eje Z de la máquina no tienen que oscilar constantemente. Esta reducción de la oscilación mecánica prolonga la vida útil de los husillos de bolas y de las guías lineales. Cuando se tiene en cuenta la posibilidad de evitar una sola falla mecánica o eléctrica importante, el retorno de la inversión en herramientas premium a menudo supera el 300 por ciento durante el primer año.
Elegir el material de electrodo correcto sirve como primera línea de defensa para proteger los bienes de capital. Previene daños internos devastadores, reduce la fatiga mecánica en los servosistemas y ahorra innumerables miles de dólares en costos operativos no presupuestados. Tómese siempre el tiempo para hacer coincidir las propiedades metalúrgicas específicas con el material de su pieza de trabajo. Este sencillo paso prolonga significativamente la vida útil de la máquina.
Si está buscando mejorar su planta de fabricación con equipos confiables y máquinas de electroerosión de alto rendimiento , recomendamos encarecidamente explorar las soluciones avanzadas que ofrece SSG EDM. Su equipo está diseñado para manejar materiales de primera calidad de manera eficiente, garantizando la máxima precisión y décadas de estabilidad operativa. Audite hoy mismo sus opciones de herramientas actuales, aléjese de los materiales comercializados y asegure una mayor rentabilidad para su taller.
El grafito es el material más utilizado en la industria. Esto se debe principalmente a su equilibrio excepcional entre maquinabilidad, rentabilidad y resistencia térmica. A diferencia de los metales que se funden, el grafito sufre sublimación. Este alto umbral térmico le permite mantener geometrías precisas incluso durante procesos de desbaste agresivos. Desde la perspectiva de la longevidad de la máquina, el grafito es muy ventajoso debido a su baja densidad. Es significativamente más ligero que las alternativas metálicas. Esta naturaleza liviana reduce la carga útil mecánica en el husillo del eje Z de la máquina, los servomotores y los husillos de bolas, minimizando la tensión inercial y preservando la precisión posicional general.
El desgaste de los electrodos no causa daños catastróficos inmediatos. Sin embargo, el uso crónico de materiales que se degradan rápidamente provocará una degradación acumulativa y permanente de los componentes internos con el tiempo. El daño se produce a través de dos mecanismos principales: fatiga mecánica y tensión eléctrica. Mecánicamente, una herramienta desgastada de manera desigual crea un espacio inconsistente, lo que obliga a los servomotores del eje Z a realizar microajustes constantemente. Millones de micromovimientos innecesarios aceleran el desgaste de las guías lineales y de los husillos de bolas. Eléctricamente, el desgaste rápido genera residuos conductores excesivos. Si el sistema de lavado no puede eliminar esto lo suficientemente rápido, provoca cortocircuitos que obligan al generador de energía a absorber fluctuaciones masivas en la carga eléctrica, degradando lentamente las placas de circuitos internos.
El cobre puro es un excelente conductor y se utiliza frecuentemente para mecanizar aleaciones de acero estándar porque produce un arco muy estable y un acabado superficial superior. Sin embargo, el cobre puro tiene un punto de fusión relativamente bajo. Cuando los operadores intentan mecanizar materiales extremadamente duros como el carburo de tungsteno, las chispas de alto amperaje necesarias para el corte harán que el cobre puro se derrita y se deforme casi instantáneamente. Para solucionar esto, los fabricantes utilizan Cobre-Tungsteno, un material compuesto sinterizado. Combina la conductividad eléctrica del cobre con la extrema resistencia térmica del tungsteno. Esto garantiza que la herramienta mantenga su forma, evitando chispas erráticas que, de otro modo, sobrecargarían gravemente el generador.
Por lo general, no se recomienda el latón para aplicaciones complejas de hundimiento. Intentar utilizarlo puede provocar un mecanizado muy ineficiente y una tensión innecesaria en el equipo. El latón se utiliza principalmente en máquinas de perforación por electroerosión o electroerosión, donde se utiliza un electrodo tubular de latón para quemar orificios rectos simples rápidamente mientras el fluido a alta presión se lava directamente a través del centro del tubo. En un entorno tradicional de fundición que involucra complejas cavidades tridimensionales, el latón se desgasta demasiado rápido. Su bajo punto de fusión significa que no puede soportar una exposición térmica prolongada, lo que produce una cantidad abrumadora de desechos que obstruyen la brecha. Entonces, la máquina tendrá dificultades para mantener un arco estable, lo que provocará cortocircuitos constantes y una tensión severa en el sistema de filtración.
El desgaste de los electrodos se traduce directamente en imprecisiones dimensionales en la pieza de trabajo final. A medida que la herramienta se quema, especialmente en las esquinas afiladas y los detalles finos, la cavidad que se mecaniza refleja esa forma degradada. Esto da como resultado paredes cónicas, esquinas interiores redondeadas y dimensiones fuera de tolerancia. Para corregir esto, los operadores deben programar pasadas de acabado secundarias y terciarias utilizando electrodos nuevos, lo que aumenta significativamente el tiempo de funcionamiento de la máquina y los costos operativos. La utilización de materiales de primera calidad con bajos índices de desgaste garantiza que la geometría de la herramienta se mantenga nítida, transfiriendo directamente las dimensiones exactas al molde en la primera pasada.
El tipo de material del electrodo utilizado dicta el volumen y el tamaño de las virutas liberadas en el fluido dieléctrico. Los materiales baratos se fracturan en partículas más grandes e irregulares que saturan rápidamente el fluido. Esta fuerte contaminación obliga al sistema de filtración a trabajar horas extras, lo que provoca una obstrucción prematura del filtro y un aumento de la contrapresión en las bombas de fluido. Por el contrario, los materiales de alta calidad como el grafito ultrafino o el cobre-tungsteno se descomponen en partículas microscópicas y uniformes que se lavan y filtran fácilmente. Mantener el fluido dieléctrico limpio es esencial para prevenir la formación de arcos secundarios y proteger los mecanismos internos de la bomba del desgaste abrasivo.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


