
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-03 Origine : Site


La coupe à fil à grande vitesse repose sur des décharges électriques continues et ininterrompues, mais l'accumulation de débris dans la saignée reste la principale cause de rupture de fil et de défauts de surface. Un rinçage inadéquat entraîne des étincelles secondaires, une surchauffe localisée et des imprécisions dimensionnelles, en particulier dans les coupes hautes, fines ou interrompues où l'évacuation des débris est limitée. Lorsque des copeaux s'accumulent à l'intérieur de la zone de coupe, l'éclateur devient très instable, obligeant le générateur à compenser et ralentissant toute l'opération d'usinage. L'établissement de paramètres de rinçage de base et la compréhension de leur interaction avec les paramètres électriques et la tension des fils sont essentiels au maintien de la stabilité. Les opérateurs ne peuvent pas se fier uniquement aux paramètres par défaut du générateur pour dégager efficacement la zone coupée. Ce guide détaille l'évaluation technique des mécanismes de rinçage et les ajustements exacts des paramètres requis pour maximiser la disponibilité sur un Machine d'électroérosion à fil de molybdène.
La pression de rinçage doit être équilibrée par rapport à la tension du fil ; une pression excessive provoque une déviation du fil et des erreurs géométriques, tandis qu'une pression insuffisante provoque des courts-circuits.
L'évacuation optimale des débris dans les systèmes au molybdène nécessite la synchronisation de vitesses de fil rapides (souvent autour de 10 m/s) avec un alignement ciblé des buses supérieure et inférieure pour exploiter la « traînée » physique du fil.
L'évaluation de la filtration intégrée et de la capacité de la pompe programmable d'une machine est aussi essentielle que les paramètres du générateur pour obtenir une configuration de machine d'électroérosion à fil à haute efficacité.
Les paramètres électriques de base (par exemple, tension d'écart 70 V, impulsion activée 6 μs, désactivée 30 μs) doivent être ajustés de manière dynamique en fonction des conditions de rinçage en temps réel, de l'épaisseur de la pièce et des limites de traction du fil.
Le fluide diélectrique remplit trois fonctions principales pendant le processus de coupe. Il refroidit la zone de coupe, rétablit l'espace diélectrique après chaque décharge et évacue les particules érodées de la saignée. Sans une gestion efficace des fluides, l’ensemble de l’opération de coupe devient instable. Le fluide doit pénétrer de manière constante dans la saignée microscopique pour maintenir un éclateur stable. Si le fluide ne parvient pas à atteindre la zone de coupe active, le processus s'interrompt rapidement.
Le mouvement alternatif rapide du fil crée un effet de traînée visqueuse mécanique. Le fil de molybdène se déplace généralement à des vitesses comprises entre 10 et 12 mètres par seconde sur le tambour de stockage. Ce mouvement à grande vitesse attire physiquement le fluide diélectrique dans le micro-espace, le tirant vers le bas depuis la buse supérieure et vers le haut depuis la buse inférieure. L'effet de traînée aide à éliminer les copeaux microscopiques générés lors du processus d'érosion par étincelle. Comprendre cette traînée est essentiel car cela signifie que la vitesse du fil a un impact direct sur l'efficacité du rinçage.
Un mauvais rinçage piège les copeaux à l’intérieur de la saignée. Les débris piégés modifient la conductivité de l'espace diélectrique. Cela conduit à des décharges secondaires incontrôlées entre le fil et les particules en suspension, plutôt qu'entre le fil et la pièce. Les étincelles secondaires dégradent la finition de surface, provoquent des piqûres localisées sur la pièce et gaspillent de l'énergie électrique. Cela augmente également l’usure physique du fil de molybdène, réduisant ainsi sa durée de vie opérationnelle.
Un volume de fluide constant préserve la haute résistance à la traction du fil. Le molybdène résiste à des contraintes thermiques importantes pendant le fonctionnement, traitant des milliers d'étincelles par seconde. Cependant, une accumulation localisée de chaleur due à un refroidissement inadéquat entraînera une défaillance immédiate des câbles. Le maintien d’un débit de fluide adéquat évite ces pics thermiques. Lorsque le flux de fluide est interrompu, même pendant une fraction de seconde, la température du fil augmente, entraînant une rupture catastrophique et obligeant l'opérateur à réenfiler la machine.
Les opérateurs doivent calibrer les paramètres physiques, électriques et mécaniques pour obtenir un rinçage optimal. Une approche systématique de ces ajustements évite un comportement de coupe imprévisible. L'électroérosion à fil de précision nécessite un contrôle strict du positionnement des buses, de la pression et de la tension du fil. Vous ne pouvez pas définir ces paramètres une seule fois et les oublier ; ils nécessitent une surveillance et un ajustement constants en fonction du travail spécifique.
Maintenez une distance minimale entre la buse et la pièce à usiner. Le jeu standard est généralement de 0,1 mm à 0,2 mm. Cet espace étroit empêche les chutes de pression du fluide avant que le diélectrique ne pénètre dans la saignée. Un mauvais alignement des buses supérieure et inférieure détruit l’intégrité de la colonne de fluide. Des buses mal alignées provoquent des turbulences, réduisant la vitesse de refroidissement effective et éloignant le fluide de la zone coupée.
Lors de la préparation d'un travail, les opérateurs doivent vérifier physiquement le jeu des buses à l'aide de cales. S'appuyer sur des estimations visuelles conduit souvent à des écarts trop importants, entraînant une perte massive de pression de rinçage. La buse supérieure doit être placée aussi près que possible de la surface supérieure de la pièce à usiner sans risquer de collision lors de mouvements rapides. La buse inférieure doit être ajustée de la même manière, en s’assurant qu’elle épouse parfaitement le bas de la pièce.
Établissez les paramètres de pression de base en fonction de l’épaisseur du matériau. Les plaques minces nécessitent une faible pression pour empêcher la déflexion du fil. Les blocs hauts exigent une pression élevée pour forcer le fluide à travers la coupe profonde. Les opérateurs doivent trouver un équilibre entre un rinçage agressif et le risque de courber le câble. Si vous appliquez une pression maximale sur une plaque de 10 mm d'épaisseur, le fluide poussera simplement le fil hors d'une ligne droite, détruisant ainsi votre précision dimensionnelle.
Épaisseur de la pièce |
Pression de rinçage recommandée |
Réglage de la tension du fil |
Comportement attendu des fluides |
|---|---|---|---|
Moins de 20 mm |
Faible (0,2 - 0,4 MPa) |
Standard |
Débit doux, éclaboussures minimes |
20mm - 100mm |
Moyen (0,5 - 0,8 MPa) |
Légèrement augmenté |
Colonne stable, éclaboussures modérées |
100mm - 200mm |
Élevé (0,9 - 1,2 MPa) |
Maximum autorisé |
Jet agressif, fortes éclaboussures |
Plus de 200 mm |
Maximum (1,2+ MPa) |
Maximum autorisé |
Haute vitesse, nécessite un blindage |
Les jets diélectriques à haute pression exercent une force latérale importante sur le fil. Vous devez ajuster les systèmes de tension mécaniques ou automatisés pour contrecarrer cette pression. Le fil basse tension se courbera sous un rinçage agressif. Cette courbure crée des défauts de conicité lors du dégagement de canaux profonds. Vérifiez quotidiennement les réglages de tension à l'aide d'un tensiomètre, en vous assurant que le fil reste suffisamment tendu pour résister à la pression du fluide sans dépasser sa limite d'élasticité.
Sur les machines équipées de poids de tension manuels, les opérateurs doivent ajouter ou retirer des poids en fonction de la pression de rinçage requise pour le travail. Si vous coupez un bloc d'acier à outils D2 de 150 mm, vous avez besoin d'une pression de rinçage élevée. Par conséquent, vous devez augmenter la tension du fil pour maintenir le fil parfaitement vertical. Le défaut d’équilibrer ces deux forces entraîne une partie plus large au milieu qu’en haut et en bas, un défaut classique du « ventre ».
Faites correspondre les vitesses standard du fil de molybdène avec les taux d’injection de fluide. Le mouvement rapide du fil facilite l’entrée du fluide dans la coupe. Ajustez les heures d’activation et de désactivation du pouls lorsque les conditions de rinçage ne sont pas optimales. L'augmentation du temps d'arrêt des impulsions laisse plus de temps pour l'élimination des débris. Un point de départ courant est 6 μs allumés et 30 μs éteints, mais cela doit être ajusté en fonction de la façon dont le fluide dégage la saignée.
Si vous observez des fluctuations considérables de l’ampèremètre, cela indique que des débris sont piégés dans l’espace. La réponse immédiate devrait être d’augmenter le temps d’arrêt du pouls. Cela réduit la vitesse de coupe mais stabilise le processus en donnant au fluide diélectrique une fenêtre plus longue pour éliminer les copeaux avant le début du cycle de décharge suivant. Une fois l’ampèremètre stabilisé, vous pouvez diminuer lentement le temps d’arrêt pour retrouver la vitesse de coupe.
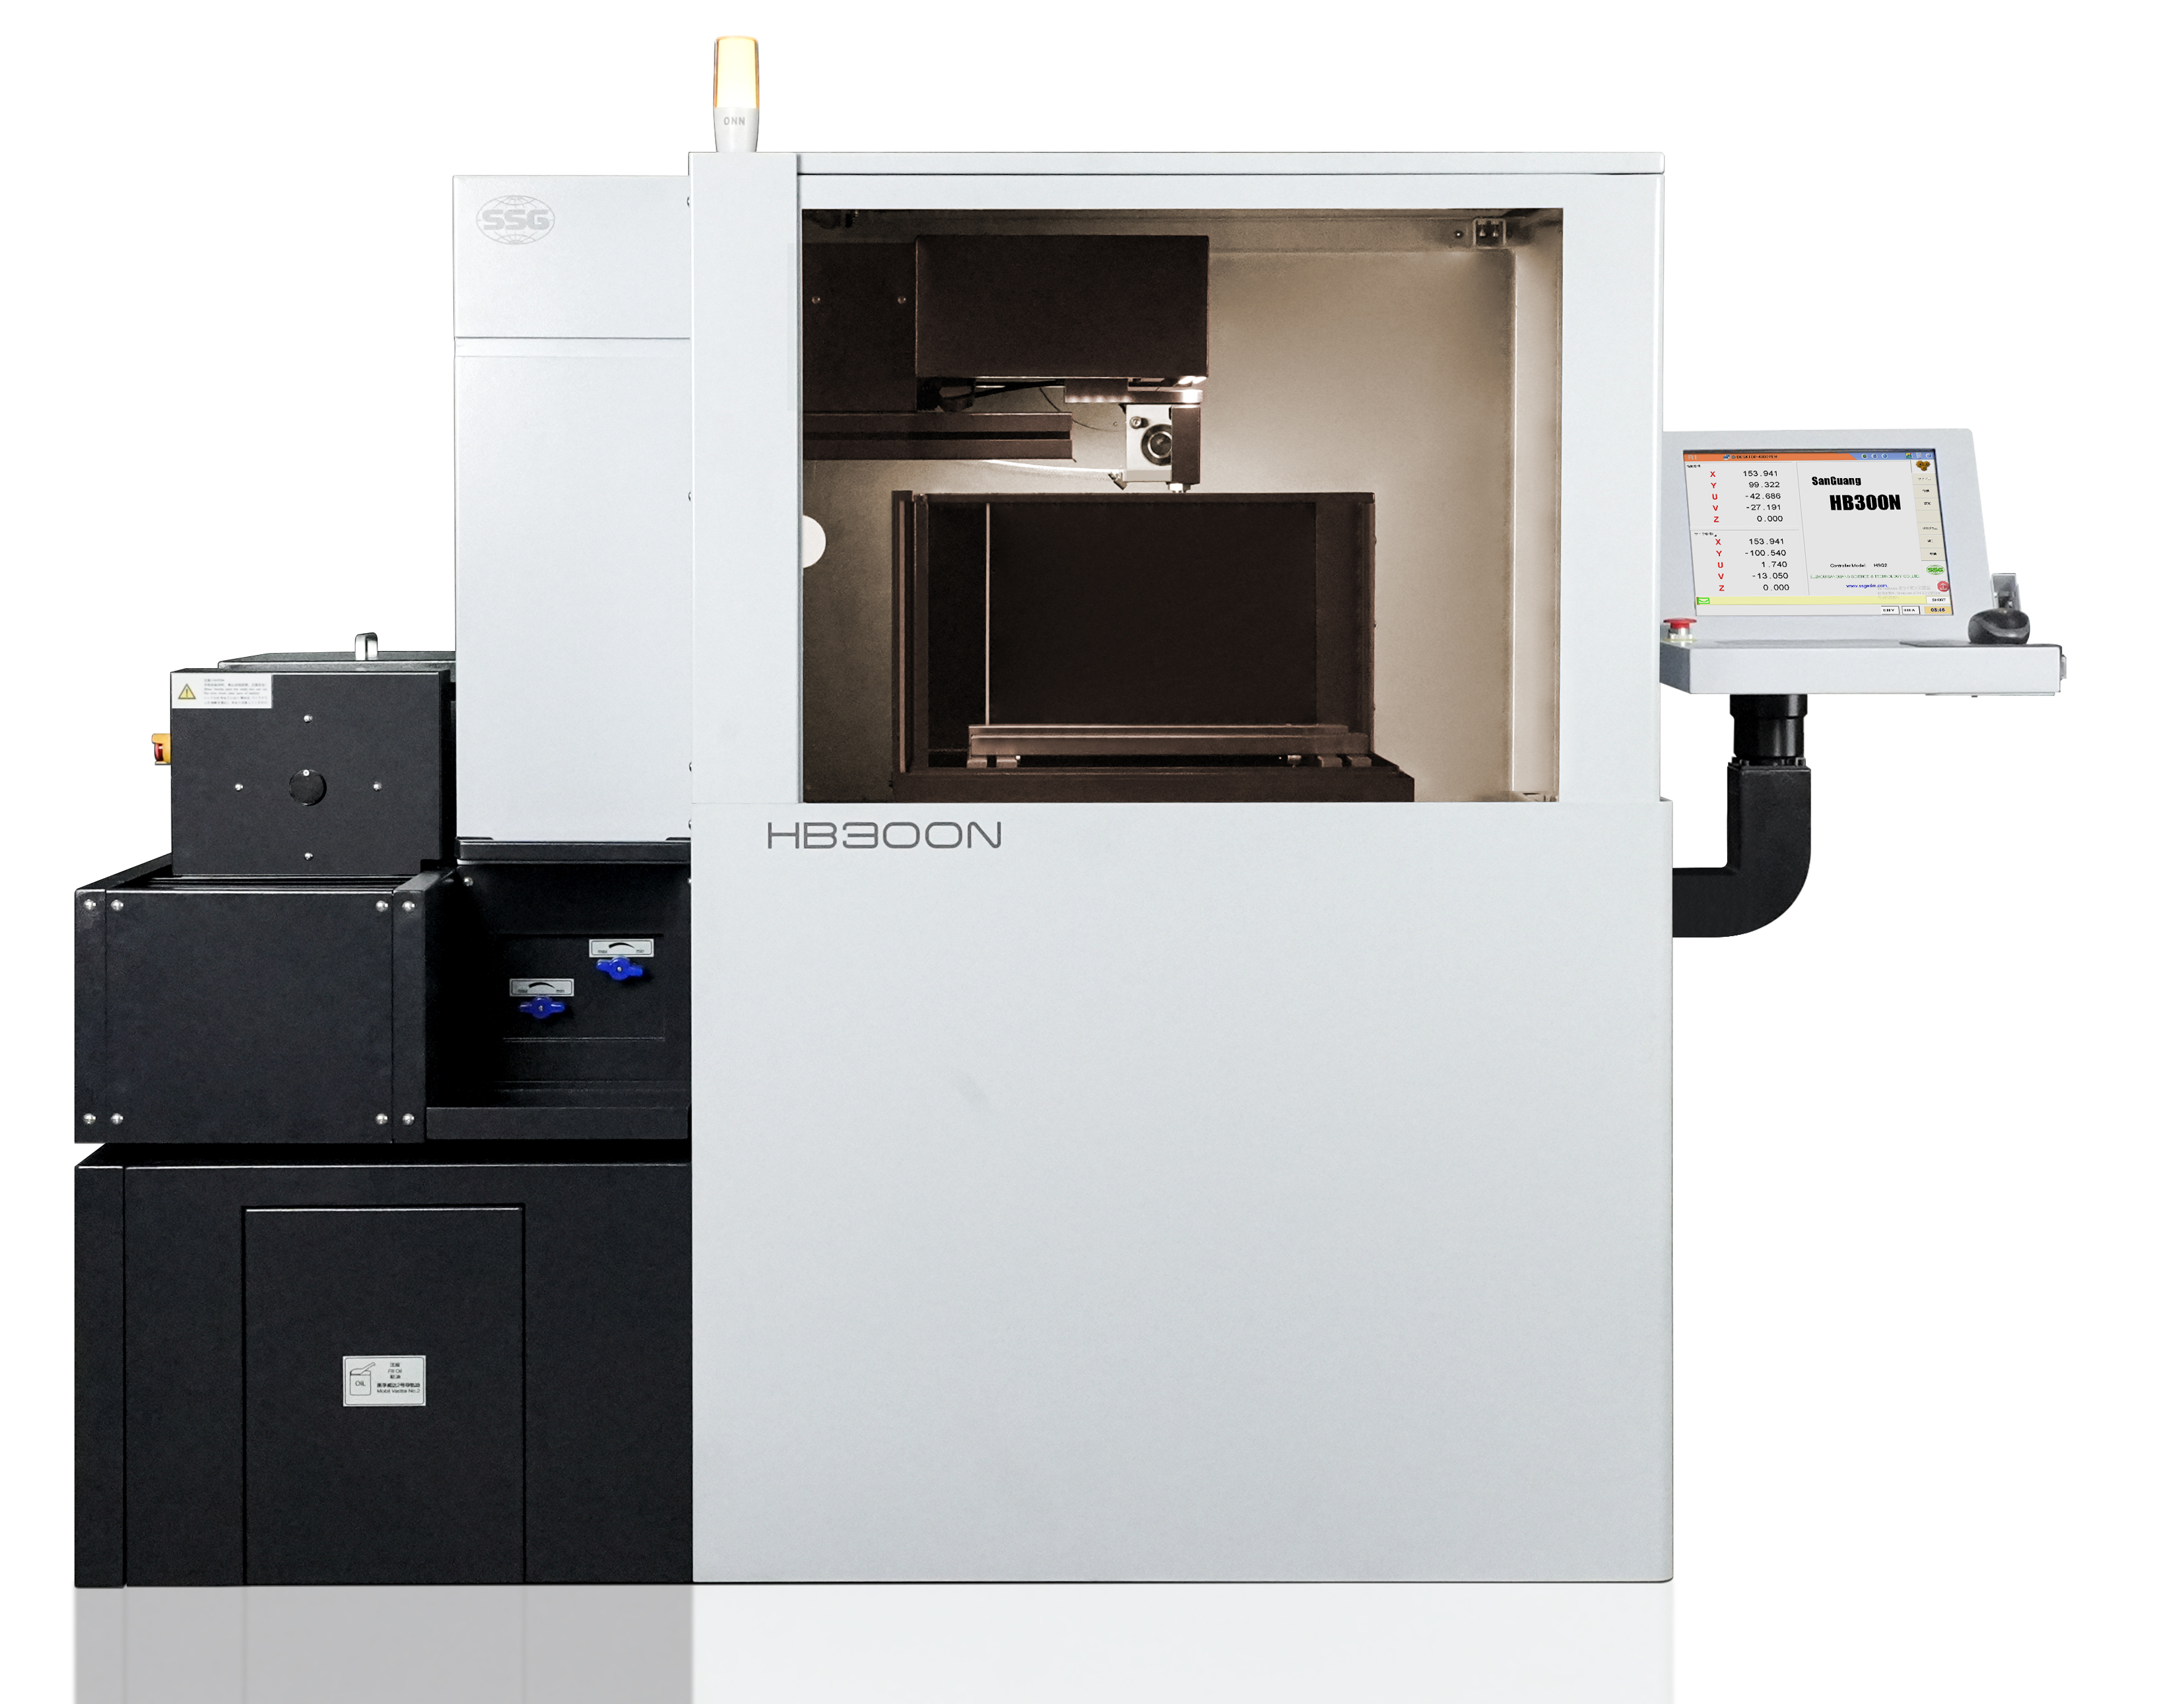
Les paramètres de rinçage standard échouent souvent lors du traitement de géométries de pièces complexes. Les opérateurs doivent ajuster les paramètres en fonction de caractéristiques physiques spécifiques. Comprendre le comportement des fluides dans des espaces restreints évite les temps d'arrêt inattendus. Vous ne pouvez pas traiter un bloc d'acier solide de la même manière que vous traitez une pièce comportant plusieurs trous transversaux ou des épaisseurs variables.
Les coupes hautes subissent de fortes chutes de pression au centre de la pièce. Le fluide injecté par les buses supérieure et inférieure a du mal à atteindre le milieu. Utilisez des augmentations de pression échelonnées pour forcer le fluide plus profondément. Des formes de buses spécialisées peuvent également diriger le flux de manière plus agressive dans la saignée. Lors de la coupe de pièces étagées, le jeu de la buse change considérablement à mesure que le fil passe d'une section épaisse à une section fine.
Programmez la machine pour qu'elle fasse une pause et permettez à l'opérateur de régler la hauteur de la buse supérieure lors de la transition entre les étapes.
Réduisez la pression de rinçage immédiatement avant que le fil ne sorte d’une section épaisse pour éviter une déviation soudaine du fil.
Augmentez le temps d'arrêt des impulsions lors de la coupe des sections les plus épaisses pour compenser le débit de fluide réduit au centre de la coupe.
Surveiller la couleur du fluide de retour ; un liquide foncé indique une forte concentration de copeaux, nécessitant plus de pression ou des temps d'arrêt plus longs.
Les feuilles minces sont très sensibles aux vibrations des fils. Une pression de rinçage élevée dévie facilement le fil lors de coupes fines. Étalonnez un état de débit constant à basse pression pour maintenir la précision géométrique. Cela empêche le fil de laver les coins des pièces délicates. Lorsque vous empilez des feuilles minces pour la découpe par lots, assurez-vous qu'elles sont bien serrées les unes contre les autres pour empêcher le liquide de se frayer un chemin entre les couches et de provoquer la séparation des feuilles.
Si du liquide pénètre entre les feuilles empilées, cela crée un espace secondaire. Le fil tentera de produire des étincelles contre l'espace rempli de liquide, ce qui entraînera une coupe irrégulière et des ruptures de fil fréquentes. Utilisez toujours des techniques de serrage solides et pensez à appliquer une fine couche d'adhésif conducteur entre les feuilles pour les maintenir parfaitement affleurantes et éliminer les vides internes.
La pression du fluide chute rapidement lorsque le fil pénètre dans un vide ou un trou transversal. Cette perte soudaine de refroidissement peut casser le fil instantanément. Réduisez temporairement la pression de rinçage dans les virages serrés. Une pression plus faible empêche la courbure du fil et maintient des tolérances géométriques strictes. Lorsque le fil pénètre dans un trou pré-percé, le fluide dispose soudainement d'une voie d'évacuation massive, ramenant la pression dans l'espace de coupe réel à près de zéro.
Pour lutter contre cela, les opérateurs doivent anticiper les coupes interrompues. Ralentissez la vitesse d'alimentation et réduisez la puissance du générateur juste avant que le fil ne pénètre dans le vide. Une fois que le fil a complètement traversé le vide et s'est réengagé dans le matériau solide, laissez la pression du fluide se rétablir avant de reprendre les vitesses de coupe normales. Cette intervention manuelle est essentielle pour éviter les ruptures de fil sur les filières d'extrusion complexes.
Les aciers à outils de coupe et les carbures génèrent des particules à haute densité. Ces particules lourdes sont difficiles à éliminer du trait de scie. Augmentez les débits et ajustez les intervalles d’impulsion pour gérer cette taille de particules spécifique. Des vitesses de coupe plus lentes peuvent être nécessaires pour maintenir un espace propre. Le carbure, en particulier, produit une boue très fine et lourde qui a tendance à se déposer au fond de la saignée si la pression de rinçage inférieure est insuffisante.
Lors de l'usinage du carbure, augmentez légèrement la pression de rinçage sur la buse inférieure. Cela aide à pousser les boues lourdes vers le haut et hors de la coupe. De plus, surveillez de près la conductivité du fluide diélectrique. Les copeaux de carbure peuvent rapidement dégrader la qualité du fluide, nécessitant des changements de filtre et un entretien du fluide plus fréquents pour maintenir la stabilité du processus de coupe.
Le système de distribution de fluide dicte la stabilité globale du processus de coupe. Les acheteurs doivent examiner attentivement les systèmes de pompe et les capacités de filtration. UN La machine d'électroérosion à fil de molybdène CNC repose fortement sur une qualité diélectrique constante. Si la machine ne peut pas fournir un fluide propre à une pression constante, le meilleur générateur au monde ne sauvera pas vos pièces.
Les pompes à inverseur offrent des réglages de pression précis et programmables. Les systèmes de vannes manuelles n’ont pas la réactivité nécessaire aux géométries complexes. Les pompes programmables permettent à la machine de modifier automatiquement la pression lors de coupes interrompues. Ce contrôle dynamique réduit considérablement les taux de rupture de fil. Lors de l’évaluation d’une machine, examinez les spécifications de la pompe. Une pompe centrifuge à plusieurs étages à grand volume est largement supérieure à une pompe standard à un étage pour les applications de coupe profonde.
La possibilité de programmer la pression de rinçage via la commande CNC constitue un énorme avantage. Il permet au programmeur d'intégrer les changements de pression directement dans le code G. Par exemple, le code peut commander une chute de pression juste avant un virage serré, exécuter le virage à basse pression pour empêcher la déviation du fil, puis augmenter la pression immédiatement. Cela élimine le besoin pour l'opérateur de se tenir debout devant la machine et de tourner manuellement les vannes.
Évaluez les valeurs en microns des filtres et la capacité totale du réservoir. Une mauvaise filtration ramène le liquide sale dans la saignée. Un liquide contaminé annule les réglages de rinçage optimaux et provoque des étincelles secondaires. Les réservoirs de grande capacité permettent aux particules de se déposer plus longtemps avant que le liquide n'atteigne les filtres, prolongeant ainsi la durée de vie des filtres.
Vérifiez régulièrement les valeurs en microns du filtre pour garantir une élimination adéquate des particules.
Surveillez le volume du réservoir pour éviter l’accumulation de chaleur dans le fluide diélectrique.
Inspectez les joints de la pompe pour empêcher l’air de pénétrer dans les conduites haute pression.
Vérifiez que le système de filtration peut gérer les matériaux spécifiques à couper.
Nettoyez manuellement le bassin de décantation tous les mois pour éliminer les fortes accumulations de boues.
Assurez-vous que le réservoir de liquide propre est complètement isolé de la conduite de retour de liquide sale.
Évaluez les différences opérationnelles entre les émulsions à base d’eau et les huiles EDM spécialisées. Les systèmes au molybdène à grande vitesse utilisent généralement des mélanges spécifiques à base d’eau. La viscosité du fluide a un impact direct sur l'efficacité du rinçage dans les saignées microscopiques. Les fluides plus fins pénètrent plus efficacement dans les coupures profondes. Le rapport de mélange de l'émulsion est critique. Trop d'eau entraîne la rouille de la machine et de la pièce à usiner. Trop de concentré rend le fluide trop épais, réduisant sa capacité à éliminer les copeaux fins.
Les opérateurs doivent utiliser un réfractomètre pour vérifier quotidiennement la concentration du liquide. Ne vous fiez pas à l’apparence visuelle ou à l’odorat. Le maintien de la concentration exacte recommandée par le fabricant garantit que le fluide a la rigidité diélectrique et la viscosité appropriées. Si le fluide devient trop conducteur, l’éclateur s’élargit, réduisant ainsi la précision de coupe et la qualité de l’état de surface.
Les échecs opérationnels sont souvent dus à des configurations de rinçage inappropriées. L'identification et la résolution rapide de ces problèmes permettent de maintenir la production dans les délais. Des protocoles de vérification stricts préviennent les défauts les plus courants. Lorsqu'une machine commence à couper des fils à plusieurs reprises, le système de rinçage doit être la première chose à vérifier, et non les réglages du générateur.
Effectuez des inspections visuelles à l’aide d’une vérification de l’alignement du jet de la buse coaxiale. Le jet de fluide doit être parfaitement droit et centré sur le fil. Utilisez du papier ou des tests de cales pour vérifier le véritable jeu entre la buse et la pièce. Ne vous fiez jamais uniquement aux lectures numériques pour les mesures d’écart physique. Allumez le rinçage haute pression sans que le fil ne passe et observez la colonne de fluide. Cela devrait ressembler à une tige de verre solide. S'il pulvérise ou éclabousse immédiatement à la sortie de la buse, celle-ci est endommagée ou partiellement obstruée.
Vérifier l'état des blocs conducteurs et des roues de guidage lors de l'inspection des buses. Des roues de guidage usées font vibrer le fil, ce qui perturbe la colonne de fluide. Remplacez tous les composants rainurés ou usés dans le chemin du fil pour garantir que le fil reste parfaitement stable lors de son passage dans les buses.
L'air pénétrant dans la conduite de fluide provoque des étincelles irrégulières et des ruptures soudaines de fil. La pompe émet souvent un son irrégulier en cas de cavitation. Purger complètement les conduites de fluide pendant l'installation. Vérifiez l’intégrité du joint de la pompe si des poches d’air persistent dans le système. Les bulles d'air dans le fluide diélectrique agissent comme des isolants. Lorsqu'une bulle d'air traverse l'éclateur, elle interrompt la décharge. Lorsque la bulle se dissipe, l'afflux soudain de fluide provoque une énorme pointe de puissance, cassant le fil.
Pour purger les conduites, ouvrez les vannes de dérivation près des buses et faites fonctionner la pompe à basse pression jusqu'à ce qu'un flux constant de fluide s'écoule sans aucune pulvérisation. Vérifiez tous les colliers de serrage et raccords du côté aspiration de la pompe. Même une fuite microscopique du côté aspiration aspire de l’air dans le système, ruinant ainsi la stabilité de coupe.
Les pièces présentant des erreurs dimensionnelles au centre de la coupe indiquent une déviation du fil. Ce défaut de « ventre » se produit lorsque la pression de rinçage dépasse la tension du fil. Équilibrez soigneusement les pressions de rinçage supérieure et inférieure. Vérifiez que le mécanisme de tension du fil fonctionne correctement. Si la buse supérieure pousse à 1,0 MPa et la buse inférieure pousse à 0,5 MPa, le fluide forcera le fil vers le bas et vers l'extérieur, créant ainsi une conicité importante.
Réglez les vannes de débit de manière à ce que les colonnes de fluide du haut et du bas se rejoignent exactement au milieu de l'épaisseur de la pièce. Vous pouvez tester cela en exécutant la chasse sans pièce en place et en observant où les deux flux de fluide entrent en collision. Ajustez les vannes jusqu'à ce que le point de collision soit centré dans l'espace.
Établissez un calendrier strict pour le nettoyage des buses. Vérifiez quotidiennement la conductivité et la concentration du liquide. Remplacez les filtres avant qu’ils n’atteignent leur capacité maximale pour maintenir la stabilité de la ligne de base. Un entretien constant évite la dégradation progressive des performances de coupe. N'attendez pas que le manomètre baisse pour changer les filtres. Au moment où la pression chute, vous coupez déjà avec un débit restreint depuis des heures.
Retirez les buses chaque semaine et nettoyez-les dans un bain à ultrasons. Des copeaux microscopiques peuvent s'accumuler à l'intérieur de l'orifice de la buse, modifiant ainsi la forme de pulvérisation. Inspectez les joints toriques scellant les buses à la tête de la machine. Un joint torique qui fuit réduit la pression au niveau de la pointe de la buse et pulvérise le liquide sur toute la zone de travail plutôt que dans la saignée.
Vérifiez les pressions de rinçage actuelles de la machine par rapport aux taux de défauts de vos pièces pour identifier les corrélations entre le débit de fluide et les erreurs dimensionnelles.
Vérifiez les jeux physiques des buses à l’aide de cales avant de commencer des coupes complexes pour garantir que la pression maximale du fluide atteint la saignée.
Inspectez et remplacez les filtres diélectriques selon un calendrier strict pour garantir une distribution de fluide propre et éviter les étincelles secondaires.
Planifiez un test de coupe pour évaluer les commandes de rinçage programmables sur un Machine d'électroérosion à fil à haute efficacité pour voir comment les ajustements dynamiques de la pression améliorent la qualité des pièces.
R : La pression idéale dépend de l’épaisseur de la pièce. Les plaques minces nécessitent une faible pression (0,2 à 0,4 MPa) pour empêcher la déflexion du fil. Les blocs hauts de plus de 100 mm nécessitent une pression élevée (0,9 à 1,2 MPa) pour forcer le fluide à travers la saignée profonde. Équilibrez toujours la pression et la tension du fil.
R : Dans les coupes hautes, le fluide a du mal à atteindre le centre de la saignée. Ce manque de liquide provoque une surchauffe localisée et emprisonne les débris. Les copeaux piégés créent des étincelles secondaires qui dégradent rapidement le fil et conduisent à une rupture immédiate.
R : Oui. Un mauvais rinçage laisse des débris dans la coupe, altérant l’éclateur. Cela provoque une décharge irrégulière et dégrade la finition de surface. De plus, une pression de rinçage excessive peut courber le fil, créant des défauts de conicité ou de « ventre » dans la pièce finale.
R : Réduisez considérablement la pression de rinçage. Les feuilles minces ne nécessitent pas de force fluide agressive pour éliminer les débris. Une pression élevée poussera physiquement le fil hors de son alignement. Maintenez un débit constant à basse pression et assurez une tension appropriée du fil.
R : Inspectez quotidiennement les buses pour déceler tout dommage, usure ou mauvais alignement. Nettoyez-les soigneusement lors de l’entretien de routine. Remplacez immédiatement les buses si l'orifice se déforme ou si le flux de fluide n'est plus parfaitement coaxial avec le fil.
R : Le temps d'arrêt des impulsions dicte la durée entre les étincelles. L'augmentation du temps d'arrêt donne au fluide diélectrique plus de temps pour éliminer les débris de la saignée avant que la prochaine étincelle ne se produise. Ceci est crucial lors de la découpe de géométries profondes ou complexes.
R : La déviation du fil résulte généralement d'une pression de rinçage trop élevée pour la tension actuelle du fil. Cela peut également se produire si les pressions supérieure et inférieure des buses sont gravement déséquilibrées. Vérifiez les réglages de tension et calibrez les débits de fluide.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


