
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-08-03 الأصل: موقع


يعتمد قطع الأسلاك عالي السرعة على التفريغ الكهربائي المستمر وغير المنقطع، لكن تراكم الحطام في الشق يظل السبب الرئيسي لكسر الأسلاك والعيوب السطحية. يؤدي التنظيف غير الكافي إلى حدوث شرارة ثانوية، وارتفاع درجة الحرارة الموضعية، وعدم دقة الأبعاد، خاصة في القطع الطويلة أو الرفيعة أو المتقطعة حيث يتم تقييد إخلاء الحطام. عندما تتراكم الخراطة داخل منطقة القطع، تصبح فجوة الشرارة غير مستقرة إلى حد كبير، مما يجبر المولد على التعويض وإبطاء عملية المعالجة بأكملها. يعد إنشاء معلمات التنظيف الأساسية وفهم كيفية تفاعلها مع الإعدادات الكهربائية وشد الأسلاك أمرًا بالغ الأهمية للحفاظ على الاستقرار. لا يمكن للمشغلين الاعتماد على إعدادات المولد الافتراضية وحدها لمسح منطقة القطع بشكل فعال. يقدم هذا الدليل تفاصيل التقييم الفني لآليات التنظيف وتعديلات المعلمات الدقيقة المطلوبة لزيادة وقت التشغيل إلى أقصى حد آلة EDM سلك الموليبدينوم.
يجب أن يكون ضغط التنظيف متوازنًا مع شد السلك؛ الضغط الزائد يسبب انحراف السلك وأخطاء هندسية، بينما الضغط غير الكافي يسبب قصر الدائرة.
يتطلب الإخلاء الأمثل للحطام في أنظمة الموليبدينوم مزامنة سرعات السلك السريعة (غالبًا حوالي 10 م/ث) مع محاذاة الفوهة العلوية والسفلية المستهدفة لاستغلال 'السحب' المادي للسلك.
يعد تقييم قدرة الترشيح الموجودة على متن الماكينة وقدرة المضخة القابلة للبرمجة أمرًا بالغ الأهمية مثل إعدادات المولد لتحقيق إعداد ماكينة EDM للأسلاك عالية الكفاءة.
يجب ضبط الإعدادات الكهربائية الأساسية (على سبيل المثال، فجوة الجهد 70 فولت، والنبض عند 6 ميكروثانية، والإيقاف 30 ميكروثانية) ديناميكيًا بناءً على ظروف التنظيف في الوقت الحقيقي، وسمك قطعة العمل، وحدود شد الأسلاك.
يخدم السائل العازل ثلاث وظائف أساسية أثناء عملية القطع. فهو يبرد منطقة القطع، ويستعيد الفجوة العازلة بعد كل تفريغ، ويخلي الجزيئات المتآكلة من الشق. بدون إدارة فعالة للسوائل، تصبح عملية القطع بأكملها غير مستقرة. يجب أن يخترق السائل الشق المجهري باستمرار للحفاظ على فجوة شرارة مستقرة. إذا فشل السائل في الوصول إلى منطقة القطع النشطة، فسوف تنهار العملية بسرعة.
تخلق الحركة الترددية السريعة للسلك تأثير سحب ميكانيكي لزج. ينتقل سلك الموليبدينوم عادةً بسرعات تتراوح بين 10 و12 مترًا في الثانية على أسطوانة التخزين. تقوم هذه الحركة عالية السرعة بسحب السائل العازل فعليًا إلى الفجوة الدقيقة، مما يؤدي إلى سحبه إلى الأسفل من الفوهة العلوية وإلى الأعلى من الفوهة السفلية. يساعد تأثير السحب على طرد الخراطة المجهرية المتولدة أثناء عملية التآكل بالشرارة. يعد فهم هذا السحب أمرًا ضروريًا لأنه يعني أن سرعة السلك تؤثر بشكل مباشر على كفاءة التنظيف.
تتراكم مصائد التنظيف السيئة داخل الشق. يغير الحطام المحاصر موصلية الفجوة العازلة. ويؤدي هذا إلى تفريغ ثانوي غير متحكم فيه بين السلك والجسيمات العالقة، وليس بين السلك وقطعة العمل. يؤدي الشرر الثانوي إلى تدهور تشطيب السطح، ويتسبب في حدوث حفر موضعية على قطعة العمل، وإهدار الطاقة الكهربائية. كما أنه يزيد من التآكل المادي لسلك الموليبدينوم، مما يقلل من العمر التشغيلي له.
يحافظ حجم السائل المتسق على قوة الشد العالية للسلك. يتحمل الموليبدينوم الضغط الحراري الكبير أثناء التشغيل، ويتعامل مع آلاف الشرر في الثانية. ومع ذلك، فإن تراكم الحرارة الموضعي الناتج عن التبريد غير الكافي سيؤدي إلى فشل فوري في الأسلاك. الحفاظ على تدفق السوائل المناسب يمنع هذه الارتفاعات الحرارية. عندما ينقطع تدفق السائل حتى لجزء من الثانية، ترتفع درجة حرارة السلك، مما يؤدي إلى انقطاع كارثي ويجبر المشغل على إعادة تركيب الماكينة.
يجب على المشغلين معايرة المعلمات الفيزيائية والكهربائية والميكانيكية لتحقيق التنظيف الأمثل. إن اتباع نهج منظم لهذه التعديلات يمنع سلوك القطع غير المتوقع. يتطلب القطع الدقيق للأسلاك EDM رقابة صارمة على موضع الفوهة والضغط وشد السلك. لا يمكنك ضبط هذه المعلمات مرة واحدة ونسيانها؛ فهي تتطلب مراقبة وتعديلًا مستمرًا بناءً على الوظيفة المحددة.
حافظ على الحد الأدنى من المسافة بين الفوهة وقطعة العمل. عادة ما يكون الخلوص القياسي من 0.1 مم إلى 0.2 مم. تمنع هذه الفجوة الضيقة انخفاض ضغط السائل قبل دخول العازل إلى الشق. تؤدي المحاذاة غير الصحيحة للفوهة العلوية والسفلية إلى تدمير سلامة عمود السائل. تتسبب الفوهات المنحرفة في حدوث اضطراب، مما يقلل من معدل التبريد الفعال ويشتت السائل بعيدًا عن منطقة القطع.
عند إعداد مهمة ما، يجب على المشغلين التحقق فعليًا من خلوص الفوهة باستخدام مخزون الرقائق. غالبًا ما يؤدي الاعتماد على التقديرات المرئية إلى فجوات كبيرة جدًا، مما يؤدي إلى خسارة هائلة في ضغط التنظيف. يجب أن تكون الفوهة العلوية قريبة من السطح العلوي لقطعة العمل قدر الإمكان دون التعرض لخطر الاصطدام أثناء الحركات السريعة. يجب تعديل الفوهة السفلية بالمثل، مما يضمن أنها تحتضن الجزء السفلي من قطعة الشغل بإحكام.
إنشاء إعدادات الضغط الأساسية على أساس سمك المادة. تتطلب الألواح الرقيقة ضغطًا منخفضًا لمنع انحراف السلك. تتطلب الكتل الطويلة ضغطًا عاليًا لإجبار السائل على المرور عبر القطع العميق. يجب على المشغلين الموازنة بين التنظيف القوي وخطر انحناء السلك. إذا قمت بتطبيق أقصى قدر من الضغط على لوحة بسمك 10 ملم، فإن السائل ببساطة سيدفع السلك خارج الخط المستقيم، مما يؤدي إلى تدمير دقة الأبعاد.
سمك الشغل |
ضغط التنظيف الموصى به |
تعديل توتر الأسلاك |
سلوك السوائل المتوقع |
|---|---|---|---|
أقل من 20 ملم |
منخفض (0.2 - 0.4 ميجا باسكال) |
معيار |
تدفق لطيف، الحد الأدنى من الرش |
20 ملم - 100 ملم |
متوسطة (0.5 - 0.8 ميجا باسكال) |
زيادة طفيفة |
عمود ثابت، دفقة معتدلة |
100 ملم - 200 ملم |
عالية (0.9 - 1.2 ميجا باسكال) |
الحد الأقصى المسموح به |
طائرة عدوانية، دفقة ثقيلة |
أكثر من 200 ملم |
الحد الأقصى (1.2+ ميجاباسكال) |
الحد الأقصى المسموح به |
سرعة عالية، وتتطلب التدريع |
تمارس النفاثات العازلة ذات الضغط العالي قوة جانبية كبيرة على السلك. يجب عليك ضبط أنظمة التوتر الميكانيكية أو الآلية لمواجهة هذا الضغط. سوف ينحني السلك ذو التوتر المنخفض تحت التنظيف الشديد. يؤدي هذا الانحناء إلى خلق عيوب مستدقة عند تنظيف القنوات العميقة. تحقق من إعدادات الشد يوميًا باستخدام مقياس التوتر، مما يضمن بقاء السلك مشدودًا بدرجة كافية لمقاومة ضغط السائل دون تجاوز قوة الخضوع.
في الماكينات ذات أوزان الشد اليدوية، يجب على المشغلين إضافة أو إزالة الأوزان بناءً على ضغط الشطف المطلوب للمهمة. إذا كنت تقوم بقطع كتلة 150 مم من فولاذ أداة D2، فأنت بحاجة إلى ضغط تنظيف عالي. وبالتالي، يجب عليك زيادة شد السلك للحفاظ على السلك في وضع عمودي تمامًا. يؤدي الفشل في تحقيق التوازن بين هاتين القوتين إلى ظهور جزء أوسع في المنتصف منه في الأعلى والأسفل، وهو عيب 'البطن' الكلاسيكي.
مطابقة سرعات سلك الموليبدينوم القياسية مع معدلات حقن السوائل. تساعد حركة السلك السريعة على دخول السائل إلى القطع. ضبط أوقات تشغيل وإيقاف النبض عندما تكون ظروف التنظيف دون المستوى الأمثل. تتيح زيادة وقت توقف النبض مزيدًا من الوقت لإزالة الحطام. نقطة البداية الشائعة هي 6 ميكروثانية للتشغيل و30 ميكروثانية للإيقاف، ولكن يجب تعديل ذلك بناءً على مدى جودة تنظيف السائل للشق.
إذا لاحظت تذبذب مقياس التيار الكهربائي بشكل كبير، فهذا يشير إلى أن الحطام محصور في الفجوة. يجب أن تكون الاستجابة الفورية هي زيادة النبض في وقت التوقف. يؤدي هذا إلى تقليل سرعة القطع ولكنه يعمل على استقرار العملية عن طريق إعطاء السائل العازل نافذة أطول لغسل الخراطة قبل بدء دورة التفريغ التالية. بمجرد استقرار مقياس التيار الكهربائي، يمكنك تقليل وقت التوقف ببطء لاستعادة سرعة القطع.
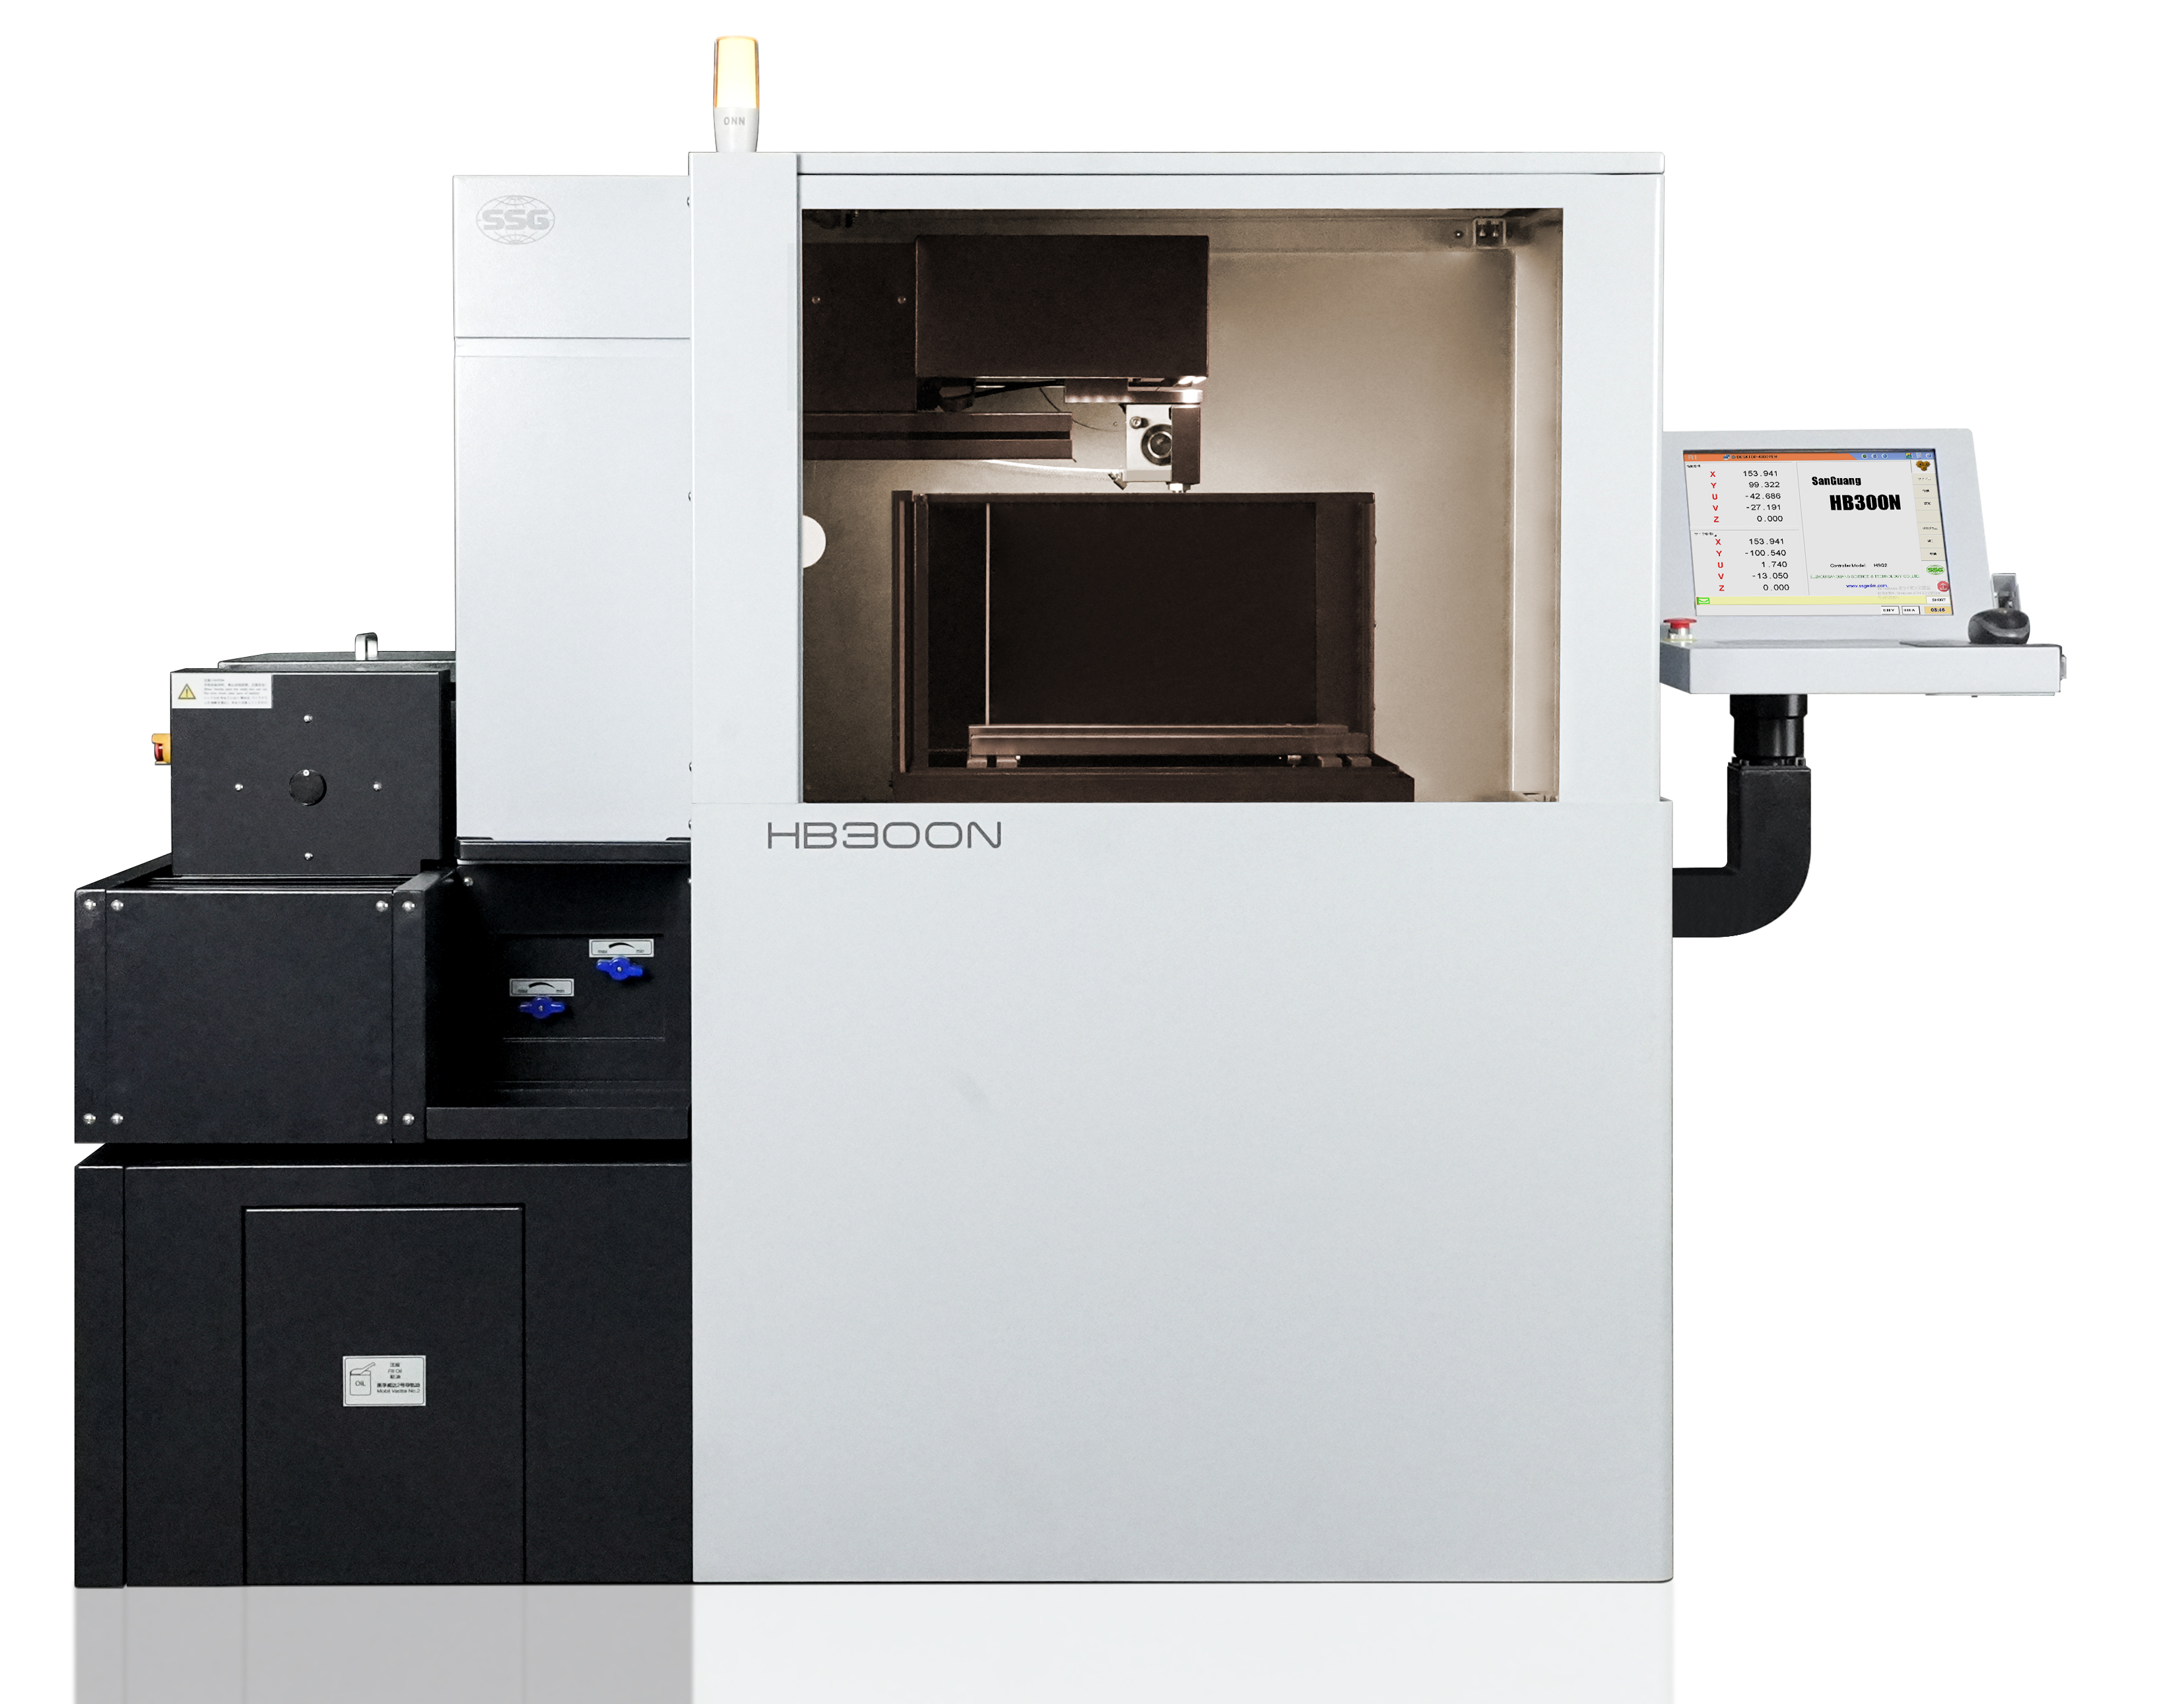
غالبًا ما تفشل معلمات التنظيف القياسية عند معالجة الأشكال الهندسية المعقدة. يجب على المشغلين ضبط الإعدادات بناءً على ميزات مادية محددة. إن فهم كيفية تصرف السوائل في المساحات المقيدة يمنع التوقف غير المتوقع. لا يمكنك معالجة كتلة صلبة من الفولاذ بنفس الطريقة التي تتعامل بها مع جزء به ثقوب متقاطعة متعددة أو سمك متفاوت.
تتعرض القطع الطويلة لانخفاض شديد في الضغط في وسط قطعة العمل. السائل الذي يتم حقنه من الفوهات العلوية والسفلية يواجه صعوبة في الوصول إلى المنتصف. استخدم زيادات الضغط المرحلية لإجبار السائل على التعمق أكثر. يمكن لأشكال الفوهة المتخصصة أيضًا توجيه التدفق بقوة أكبر إلى الشق. عند قطع قطع العمل المتدرجة، يتغير خلوص الفوهة بشكل كبير عندما يتحرك السلك من مقطع سميك إلى مقطع رفيع.
قم ببرمجة الماكينة للتوقف مؤقتًا والسماح للمشغل بضبط ارتفاع الفوهة العلوية عند الانتقال بين الخطوات.
قم بتقليل ضغط التنظيف مباشرة قبل خروج السلك من قسم سميك لمنع انحراف السلك المفاجئ.
قم بزيادة وقت توقف النبض عند قطع المقاطع الأكثر سمكًا للتعويض عن انخفاض تدفق السوائل في وسط القطع.
مراقبة لون السائل العائد. يشير السائل الداكن إلى تركيز ثقيل للخراطة، مما يتطلب المزيد من الضغط أو أوقات توقف أطول.
الصفائح الرقيقة معرضة بشدة لاهتزاز الأسلاك. يعمل ضغط التنظيف العالي على تشتيت السلك بسهولة أثناء القطع الرقيقة. معايرة حالة الضغط المنخفض والتدفق الثابت للحفاظ على الدقة الهندسية. وهذا يمنع السلك من غسل زوايا الأجزاء الحساسة. عند تكديس صفائح رقيقة لقطع الدفعات، تأكد من تثبيتها معًا بإحكام لمنع السائل من شق طريقه بين الطبقات والتسبب في انفصال الصفائح.
إذا وصل السائل بين الأوراق المكدسة، فإنه يخلق فجوة ثانوية. سيحاول السلك إثارة الفجوة المملوءة بالسوائل، مما يؤدي إلى قطع غير منتظم وانقطاع الأسلاك بشكل متكرر. استخدم دائمًا تقنيات التثبيت الصلبة وفكر في وضع طبقة رقيقة من المادة اللاصقة الموصلة بين الألواح لإبقائها متسقة تمامًا والقضاء على الفراغات الداخلية.
ينخفض ضغط السائل بسرعة عندما يدخل السلك في فراغ أو ثقب متقاطع. هذا الفقد المفاجئ للتبريد يمكن أن يؤدي إلى قطع السلك على الفور. قم بتقليل ضغط التنظيف مؤقتًا أثناء المنعطفات الضيقة. يمنع الضغط المنخفض انحناء السلك ويحافظ على التفاوتات الهندسية الصارمة. عندما يدخل السلك في حفرة محفورة مسبقًا، يصبح للسائل فجأة طريق هروب هائل، مما يؤدي إلى انخفاض الضغط في فجوة القطع الفعلية إلى ما يقرب من الصفر.
ولمواجهة ذلك، يجب على المشغلين توقع التخفيضات المتقطعة. قم بإبطاء معدل التغذية وتقليل طاقة المولد قبل أن ينكسر السلك في الفراغ. بمجرد أن يعبر السلك الفراغ بالكامل ويعاد تعشيقه بمادة صلبة، اسمح لضغط السائل بالتراكم مرة أخرى قبل استئناف سرعات القطع العادية. يعد هذا التدخل اليدوي أمرًا بالغ الأهمية لمنع انقطاع الأسلاك في قوالب البثق المعقدة.
تولد أدوات القطع الفولاذية والكربيدات جسيمات عالية الكثافة. يصعب طرد هذه الجزيئات الثقيلة من الشق. قم بزيادة معدلات التدفق وضبط فترات النبض للتعامل مع حجم الجسيمات المحدد هذا. قد تكون سرعات القطع الأبطأ ضرورية للحفاظ على فجوة نظيفة. ينتج الكربيد، على وجه الخصوص، حمأة ناعمة وثقيلة جدًا تميل إلى الاستقرار في الجزء السفلي من الشق إذا كان ضغط التنظيف المنخفض غير كافٍ.
عند تصنيع الكربيد، قم بتحيز ضغط التنظيف إلى أعلى قليلاً على الفوهة السفلية. يساعد هذا في دفع الحمأة الثقيلة إلى الأعلى وإلى خارج القطع. بالإضافة إلى ذلك، مراقبة الموصلية للسائل العازل عن كثب. يمكن لخراطة الكربيد أن تؤدي إلى تدهور جودة السائل بسرعة، مما يتطلب تغييرات متكررة في المرشح وصيانة السوائل للحفاظ على استقرار عملية القطع.
يحدد نظام توصيل السوائل الاستقرار العام لعملية القطع. يجب على المشترين فحص أنظمة المضخة وقدرات الترشيح. أ تعتمد آلة EDM لسلك الموليبدينوم CNC بشكل كبير على جودة العزل الكهربائي المتسقة. إذا لم تتمكن الآلة من توفير سائل نظيف عند ضغط ثابت، فلن يتمكن أفضل مولد في العالم من حفظ أجزائك.
توفر المضخات التي تعمل بالعاكس تعديلات ضغط دقيقة وقابلة للبرمجة. تفتقر أنظمة الصمامات اليدوية إلى الاستجابة اللازمة للأشكال الهندسية المعقدة. تسمح المضخات القابلة للبرمجة للماكينة بتغيير الضغط تلقائيًا أثناء عمليات القطع المتقطعة. يعمل هذا التحكم الديناميكي على تقليل معدلات كسر الأسلاك بشكل كبير. عند تقييم الآلة، انظر إلى مواصفات المضخة. تتفوق مضخة الطرد المركزي متعددة المراحل ذات الحجم الكبير بشكل كبير على المضخة القياسية أحادية المرحلة لتطبيقات القطع العميق.
تعد القدرة على برمجة ضغط التنظيف عبر التحكم CNC ميزة كبيرة. فهو يسمح للمبرمج بتضمين تغييرات الضغط مباشرة في كود G. على سبيل المثال، يمكن للكود أن يأمر بانخفاض الضغط قبل الزاوية الحادة مباشرة، وتنفيذ الزاوية عند ضغط منخفض لمنع انحراف السلك، ثم زيادة الضغط احتياطيًا للخط المستقيم. وهذا يلغي حاجة المشغل إلى الوقوف أمام الماكينة وإدارة الصمامات يدويًا.
قم بتقييم تقييمات الميكرون للمرشحات والسعة الإجمالية للخزان. يؤدي الترشيح السيئ إلى إدخال السائل القذر مرة أخرى إلى الشق. ينفي السائل الملوث إعدادات التنظيف المثالية ويسبب شرارة ثانوية. تتيح الخزانات ذات السعة العالية للجسيمات مزيدًا من الوقت للاستقرار خارج التعليق قبل أن يصل السائل إلى المرشحات، مما يطيل عمر المرشح.
تحقق من تصنيفات ميكرون المرشح بانتظام لضمان إزالة الجسيمات بشكل مناسب.
مراقبة حجم الخزان لمنع التراكم الحراري في السائل العازل.
فحص أختام المضخة لمنع دخول الهواء إلى خطوط الضغط العالي.
تأكد من أن نظام الترشيح يمكنه التعامل مع المواد المحددة التي يتم قطعها.
قم بتنظيف خزان الترسيب يدويًا كل شهر لإزالة تراكم الحمأة الثقيلة.
تأكد من عزل خزان السوائل النظيفة تمامًا عن خط إرجاع السوائل القذرة.
تقييم الاختلافات التشغيلية بين المستحلبات المائية وزيوت EDM المتخصصة. تستخدم أنظمة الموليبدينوم عالية السرعة عادةً خلائط محددة تعتمد على الماء. تؤثر لزوجة السوائل بشكل مباشر على كفاءة التنظيف في الشقوق المجهرية. تخترق السوائل الرقيقة الجروح العميقة بشكل أكثر فعالية. نسبة خلط المستحلب أمر بالغ الأهمية. تؤدي كثرة الماء إلى صدأ الآلة وقطعة العمل. الكثير من التركيز يجعل السائل سميكًا جدًا، مما يقلل من قدرته على طرد القشرة الناعمة.
يجب على المشغلين استخدام مقياس الانكسار للتحقق من تركيز السائل يوميًا. لا تعتمد على المظهر البصري أو الرائحة. يضمن الحفاظ على التركيز الدقيق الموصى به من قبل الشركة المصنعة أن يتمتع السائل بقوة العزل واللزوجة الصحيحة. إذا أصبح السائل موصلًا جدًا، تتسع فجوة الشرارة، مما يقلل من دقة القطع وجودة تشطيب السطح.
كثيرًا ما ترجع حالات الفشل التشغيلي إلى إعدادات التنظيف غير الصحيحة. إن تحديد هذه المشكلات وحلها بسرعة يحافظ على الإنتاج في الموعد المحدد. تمنع بروتوكولات التحقق الصارمة العيوب الأكثر شيوعًا. عندما تبدأ الآلة في قطع الأسلاك بشكل متكرر، يجب أن يكون نظام التنظيف هو أول ما تقوم بفحصه، وليس إعدادات المولد.
قم بإجراء عمليات الفحص البصري باستخدام فحص محاذاة فوهة النفاثة المحورية. يجب أن يكون تيار السائل مستقيمًا تمامًا ومتمركزًا على السلك. استخدم اختبارات الورق أو الرقائق للتحقق من الخلوص الحقيقي من الفوهة إلى قطعة العمل. لا تعتمد أبدًا على القراءات الرقمية فقط لقياسات الفجوات المادية. قم بتشغيل التدفق عالي الضغط دون تشغيل السلك ولاحظ عمود السائل. يجب أن يبدو مثل قضيب زجاجي صلب. إذا رذاذ أو تناثر فورًا عند الخروج من الفوهة، فإن الفوهة تالفة أو مسدودة جزئيًا.
تحقق من حالة الكتل الموصلة وعجلات التوجيه أثناء فحص الفوهات. تسمح عجلات التوجيه البالية للسلك بالاهتزاز، مما يؤدي إلى تعطيل عمود السائل. استبدل أي مكونات محززة أو متآكلة في مسار السلك لضمان بقاء السلك ثابتًا تمامًا أثناء مروره عبر الفوهات.
يتسبب دخول الهواء إلى خط السائل في حدوث شرارة غير منتظمة وانقطاع مفاجئ للأسلاك. غالبًا ما تبدو المضخة غير منتظمة عند حدوث التجويف. تنزف خطوط السوائل تماما أثناء الإعداد. تحقق من سلامة ختم المضخة في حالة استمرار جيوب الهواء في النظام. تعمل فقاعات الهواء الموجودة في السائل العازل كعوازل. عندما تمر فقاعة الهواء عبر فجوة الشرارة، فإنها توقف التفريغ. عندما تختفي الفقاعة، يؤدي الاندفاع المفاجئ للسائل إلى ارتفاع هائل في الطاقة، مما يؤدي إلى قطع السلك.
لتصريف الخطوط، افتح الصمامات الالتفافية بالقرب من الفوهات وقم بتشغيل المضخة عند ضغط منخفض حتى يتدفق تيار مستمر من السائل دون أي تطاير. تحقق من جميع مشابك الخرطوم وتركيباتها الموجودة على جانب الشفط بالمضخة. حتى التسرب المجهري على جانب الشفط سوف يسحب الهواء إلى النظام، مما يدمر استقرار القطع.
تشير الأجزاء التي تظهر أخطاء في الأبعاد في وسط القطع إلى انحراف السلك. يحدث هذا العيب 'البطن' عندما يتغلب ضغط التنظيف على شد السلك. قم بموازنة ضغوط التنظيف العلوية والسفلية بعناية. تأكد من أن آلية شد السلك تعمل بشكل صحيح. إذا كانت الفوهة العلوية تدفع بقوة 1.0 ميجا باسكال والفوهة السفلية تدفع بقوة 0.5 ميجا باسكال، فإن السائل سيدفع السلك إلى الأسفل وإلى الخارج، مما يؤدي إلى استدقاق شديد.
اضبط صمامات التدفق بحيث تلتقي أعمدة السوائل من الأعلى والأسفل تمامًا في منتصف سماكة قطعة الشغل. يمكنك اختبار ذلك عن طريق تشغيل التدفق دون وجود قطعة عمل في مكانها ومراقبة مكان تصادم تياري السائل. اضبط الصمامات حتى تتمركز نقطة الاصطدام في الفجوة.
وضع جدول زمني صارم لتنظيف الفوهات. التحقق من موصلية السوائل وتركيزها يوميا. استبدل المرشحات قبل أن تصل إلى السعة القصوى للحفاظ على استقرار خط الأساس. الصيانة المستمرة تمنع التدهور التدريجي لأداء القطع. لا تنتظر حتى ينخفض مقياس الضغط قبل تغيير المرشحات. بحلول الوقت الذي ينخفض فيه الضغط، تكون قد قمت بالفعل بالقطع بتدفق مقيد لساعات.
قم بإزالة الفوهات أسبوعيًا ونظفها في حمام الموجات فوق الصوتية. يمكن أن تتراكم بقايا مجهرية داخل فتحة الفوهة، مما يؤدي إلى تغيير نمط الرش. افحص الحلقات الدائرية التي تغلق الفوهات برأس الماكينة. تعمل الحلقة الدائرية المتسربة على تقليل الضغط عند طرف الفوهة وترش السائل في جميع أنحاء منطقة العمل بدلاً من داخل الشق.
قم بمراجعة ضغوط تنظيف الماكينة الحالية مقابل معدلات عيوب الأجزاء لديك لتحديد الارتباطات بين تدفق السوائل وأخطاء الأبعاد.
تحقق من الخلوص المادي للفوهة باستخدام مخزون الرقائق قبل البدء في عمليات القطع المعقدة لضمان وصول أقصى ضغط للسوائل إلى الشق.
قم بفحص واستبدال المرشحات العازلة وفقًا لجدول زمني صارم لضمان توصيل السوائل النظيفة ومنع حدوث شرارة ثانوية.
جدولة قطع اختبار لتقييم عناصر التحكم في التنظيف القابلة للبرمجة على آلة EDM للأسلاك عالية الكفاءة لمعرفة كيف تعمل تعديلات الضغط الديناميكي على تحسين جودة الجزء.
ج: يعتمد الضغط المثالي على سمك قطعة العمل. تتطلب الصفائح الرقيقة ضغطًا منخفضًا (0.2 - 0.4 ميجا باسكال) لمنع انحراف السلك. تتطلب الكتل الطويلة التي يزيد طولها عن 100 ملم ضغطًا عاليًا (0.9 - 1.2 ميجا باسكال) لإجبار السائل على المرور عبر الشق العميق. قم دائمًا بموازنة الضغط مع شد السلك.
ج: في القطع الطويلة، يكافح السائل للوصول إلى مركز الشق. يؤدي هذا النقص في السوائل إلى ارتفاع درجة الحرارة الموضعية واحتجاز الحطام. يُحدث الخشابة المحاصرة شرارات ثانوية، مما يؤدي إلى تحلل السلك بسرعة ويؤدي إلى الكسر الفوري.
ج: نعم. يؤدي التنظيف السيئ إلى ترك الحطام في القطع، مما يؤدي إلى تغيير فجوة الشرارة. يؤدي هذا إلى تفريغ غير منتظم ويؤدي إلى تدهور تشطيب السطح. بالإضافة إلى ذلك، قد يؤدي ضغط الشطف المفرط إلى انحناء السلك، مما يؤدي إلى حدوث عيوب مستدقة أو 'بطنية' في الجزء الأخير.
ج: خفض ضغط التنظيف بشكل ملحوظ. لا تتطلب الصفائح الرقيقة قوة سائلة شديدة لإزالة الحطام. الضغط العالي سوف يدفع السلك فعليًا خارج المحاذاة. حافظ على تدفق ثابت ومنخفض الضغط وتأكد من شد السلك بشكل مناسب.
ج: افحص الفوهات يوميًا بحثًا عن أي تلف أو تآكل أو اختلال في المحاذاة. تنظيفها جيدا أثناء الصيانة الروتينية. استبدل الفوهات على الفور إذا أصبحت الفتحة مشوهة أو إذا لم يعد تيار السائل متحد المحور تمامًا مع السلك.
ج: يحدد وقت توقف النبض المدة بين الشرارات. تؤدي زيادة وقت التوقف إلى منح السائل العازل مزيدًا من الوقت لطرد الحطام من الشق قبل حدوث الشرارة التالية. وهذا أمر بالغ الأهمية عند قطع الأشكال الهندسية العميقة أو المعقدة.
ج: عادةً ما ينتج انحراف السلك عن ضغط التنظيف المرتفع جدًا بالنسبة لشد السلك الحالي. ويمكن أن يحدث أيضًا إذا كان ضغط الفوهة العلوي والسفلي غير متوازن بشدة. تحقق من إعدادات التوتر ومعايرة معدلات تدفق السوائل.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


