
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-08-03 Nguồn gốc: Địa điểm


Việc cắt dây tốc độ cao phụ thuộc vào sự phóng điện liên tục, không bị gián đoạn, nhưng các mảnh vụn tích tụ trong rãnh vẫn là nguyên nhân chính gây đứt dây và khuyết tật bề mặt. Việc xả không đủ sẽ dẫn đến phát ra tia lửa điện thứ cấp, quá nhiệt cục bộ và kích thước không chính xác, đặc biệt ở những vết cắt cao, mỏng hoặc gián đoạn nơi việc di tản mảnh vụn bị hạn chế. Khi phoi tích tụ bên trong vùng cắt, khe hở tia lửa trở nên không ổn định cao, buộc máy phát điện phải bù và làm chậm toàn bộ hoạt động gia công. Việc thiết lập các thông số xả cơ bản và hiểu cách chúng tương tác với các cài đặt điện và độ căng của dây là rất quan trọng để duy trì sự ổn định. Người vận hành không thể chỉ dựa vào cài đặt trình tạo mặc định để xóa vùng cắt một cách hiệu quả. Hướng dẫn này trình bày chi tiết việc đánh giá kỹ thuật của cơ chế xả và điều chỉnh thông số chính xác cần thiết để tối đa hóa thời gian hoạt động trên một thiết bị. Máy EDM dây molypden.
Áp suất xả phải cân bằng với độ căng của dây; áp suất quá cao gây ra hiện tượng lệch dây và sai số hình học, trong khi áp suất không đủ gây ra đoản mạch.
Việc sơ tán mảnh vụn tối ưu trong hệ thống molypden đòi hỏi phải đồng bộ hóa tốc độ dây nhanh (thường khoảng 10 m/s) với sự căn chỉnh vòi trên và dưới có mục tiêu để khai thác lực 'kéo' vật lý của dây.
Việc đánh giá khả năng lọc tích hợp và công suất bơm có thể lập trình của máy cũng quan trọng như việc cài đặt máy phát điện để đạt được thiết lập Máy EDM dây Hiệu suất Cao.
Các cài đặt điện cơ bản (ví dụ: Điện áp khe hở 70 V, xung bật 6 μs, tắt 30 μs) phải được điều chỉnh linh hoạt dựa trên điều kiện xả thời gian thực, độ dày phôi và giới hạn độ căng của dây.
Chất lỏng điện môi phục vụ ba chức năng chính trong quá trình cắt. Nó làm mát vùng cắt, phục hồi khe hở điện môi sau mỗi lần phóng điện và loại bỏ các hạt bị ăn mòn khỏi rãnh cắt. Nếu không quản lý chất lỏng hiệu quả, toàn bộ hoạt động cắt sẽ trở nên không ổn định. Chất lỏng phải xuyên qua vết nứt cực nhỏ một cách nhất quán để duy trì khe hở tia lửa ổn định. Nếu chất lỏng không đến được vùng cắt hoạt động, quy trình sẽ bị hỏng nhanh chóng.
Chuyển động tịnh tiến nhanh của dây tạo ra hiệu ứng kéo nhớt cơ học. Dây molypden thường di chuyển với tốc độ từ 10 đến 12 mét mỗi giây trên trống lưu trữ. Chuyển động tốc độ cao này hút chất lỏng điện môi vào khe hở vi mô, kéo nó xuống từ vòi trên và lên từ vòi dưới. Hiệu ứng kéo giúp loại bỏ các mảnh vụn cực nhỏ được tạo ra trong quá trình ăn mòn tia lửa. Hiểu lực cản này là điều cần thiết vì nó có nghĩa là tốc độ dây ảnh hưởng trực tiếp đến hiệu quả xả nước.
Nước xả kém bẫy mạt bào bên trong rãnh. Các mảnh vụn bị mắc kẹt làm thay đổi độ dẫn điện của khe điện môi. Điều này dẫn đến sự phóng điện thứ cấp không được kiểm soát giữa dây và các hạt lơ lửng, thay vì giữa dây và phôi. Tia lửa thứ cấp làm suy giảm độ hoàn thiện bề mặt, gây rỗ cục bộ trên phôi và lãng phí năng lượng điện. Nó cũng làm tăng độ mài mòn vật lý trên dây molypden, làm giảm tuổi thọ hoạt động của dây.
Lượng chất lỏng ổn định duy trì độ bền kéo cao của dây. Molypden chịu được áp lực nhiệt đáng kể trong quá trình vận hành, xử lý hàng nghìn tia lửa mỗi giây. Tuy nhiên, sự tích tụ nhiệt cục bộ do làm mát không đủ sẽ gây ra hỏng dây ngay lập tức. Duy trì dòng chất lỏng thích hợp sẽ ngăn chặn những xung nhiệt này. Khi dòng chất lỏng bị gián đoạn dù chỉ trong một phần giây, nhiệt độ dây sẽ tăng vọt, dẫn đến đứt nghiêm trọng và buộc người vận hành phải đọc lại máy.
Người vận hành phải hiệu chỉnh các thông số vật lý, điện và cơ học để đạt được khả năng xả tối ưu. Cách tiếp cận có hệ thống đối với những điều chỉnh này sẽ ngăn chặn hành vi cắt không thể đoán trước. Máy cắt dây chính xác EDM yêu cầu kiểm soát chặt chẽ vị trí vòi phun, áp suất và độ căng của dây. Bạn không thể đặt các thông số này một lần rồi quên chúng; họ yêu cầu giám sát và điều chỉnh liên tục dựa trên công việc cụ thể.
Duy trì khoảng cách tối thiểu giữa vòi phun và phôi. Độ hở tiêu chuẩn thường là 0,1mm đến 0,2mm. Khe hở chặt chẽ này ngăn chặn áp suất chất lỏng giảm xuống trước khi chất điện môi đi vào rãnh. Việc căn chỉnh vòi phun trên và dưới không đúng cách sẽ phá hủy tính toàn vẹn của cột chất lỏng. Các vòi phun không thẳng hàng gây ra sự nhiễu loạn, làm giảm tốc độ làm mát hiệu quả và làm phân tán chất lỏng ra khỏi vùng cắt.
Khi thiết lập công việc, người vận hành phải kiểm tra thực tế khe hở vòi phun bằng miếng chêm. Việc dựa vào ước tính trực quan thường dẫn đến những khoảng trống quá lớn, dẫn đến tổn thất lớn về áp suất xả. Vòi phía trên phải nằm càng gần bề mặt trên của phôi càng tốt về mặt vật lý mà không có nguy cơ va chạm khi di chuyển nhanh. Đầu phun phía dưới phải được điều chỉnh tương tự, đảm bảo ôm chặt phần đáy phôi.
Thiết lập cài đặt áp suất cơ bản dựa trên độ dày vật liệu. Các tấm mỏng yêu cầu áp suất thấp để tránh dây bị lệch. Khối cao yêu cầu áp suất cao để ép chất lỏng qua vết cắt sâu. Người vận hành phải cân bằng việc xả mạnh với nguy cơ làm cong dây. Nếu bạn tác dụng áp suất tối đa lên một tấm dày 10 mm, chất lỏng sẽ chỉ đẩy dây ra khỏi đường thẳng, phá hủy độ chính xác về kích thước của bạn.
Độ dày phôi |
Áp suất xả khuyến nghị |
Điều chỉnh độ căng dây |
Hành vi chất lỏng dự kiến |
|---|---|---|---|
Dưới 20mm |
Thấp (0,2 - 0,4 MPa) |
Tiêu chuẩn |
Dòng chảy nhẹ nhàng, ít giật gân |
20mm - 100mm |
Trung bình (0,5 - 0,8 MPa) |
tăng nhẹ |
Cột ổn định, độ giật vừa phải |
100mm - 200mm |
Cao (0,9 - 1,2 MPa) |
Tối đa cho phép |
Máy bay phản lực mạnh mẽ, văng mạnh |
Trên 200mm |
Tối đa (1,2+ MPa) |
Tối đa cho phép |
Vận tốc cao, cần che chắn |
Các tia điện môi áp suất cao tác dụng lực ngang đáng kể lên dây. Bạn phải điều chỉnh hệ thống căng cơ học hoặc tự động để chống lại áp lực này. Dây điện có độ căng thấp sẽ bị cong khi bị xả nước mạnh. Việc uốn cong này tạo ra các khuyết tật dạng côn khi làm sạch các kênh sâu. Xác minh cài đặt độ căng hàng ngày bằng máy đo độ căng, đảm bảo dây vẫn đủ căng để chống lại áp suất chất lỏng mà không vượt quá giới hạn chảy của nó.
Trên các máy có tạ căng thủ công, người vận hành phải thêm hoặc bớt tạ dựa trên áp suất xả cần thiết cho công việc. Nếu bạn đang cắt một khối thép công cụ D2 150mm, bạn cần áp suất xả cao. Do đó, bạn phải tăng độ căng của dây để giữ cho dây thẳng đứng hoàn hảo. Việc không cân bằng được hai lực này dẫn đến phần ở giữa rộng hơn phần trên và phần dưới, một khiếm khuyết cổ điển về 'bụng'.
Phù hợp với tốc độ dây molypden tiêu chuẩn với tốc độ phun chất lỏng. Chuyển động dây nhanh giúp chất lỏng đi vào vết cắt. Điều chỉnh thời gian bật và tắt xung khi điều kiện xả chưa tối ưu. Việc tăng thời gian tắt xung cho phép có nhiều thời gian hơn để dọn sạch mảnh vụn. Điểm bắt đầu phổ biến là bật 6 μs và tắt 30 μs, nhưng điều này phải được điều chỉnh dựa trên mức độ chất lỏng làm sạch vết cắt.
Nếu bạn quan sát ampe kế dao động mạnh, điều đó cho thấy có mảnh vụn bị mắc kẹt trong khe hở. Phản ứng ngay lập tức là tăng thời gian tắt xung. Điều này làm giảm tốc độ cắt nhưng ổn định quá trình bằng cách cho chất lỏng điện môi có thời gian dài hơn để rửa trôi phoi trước khi chu kỳ phóng điện tiếp theo bắt đầu. Khi ampe kế ổn định, bạn có thể giảm từ từ thời gian ngừng hoạt động để lấy lại tốc độ cắt.
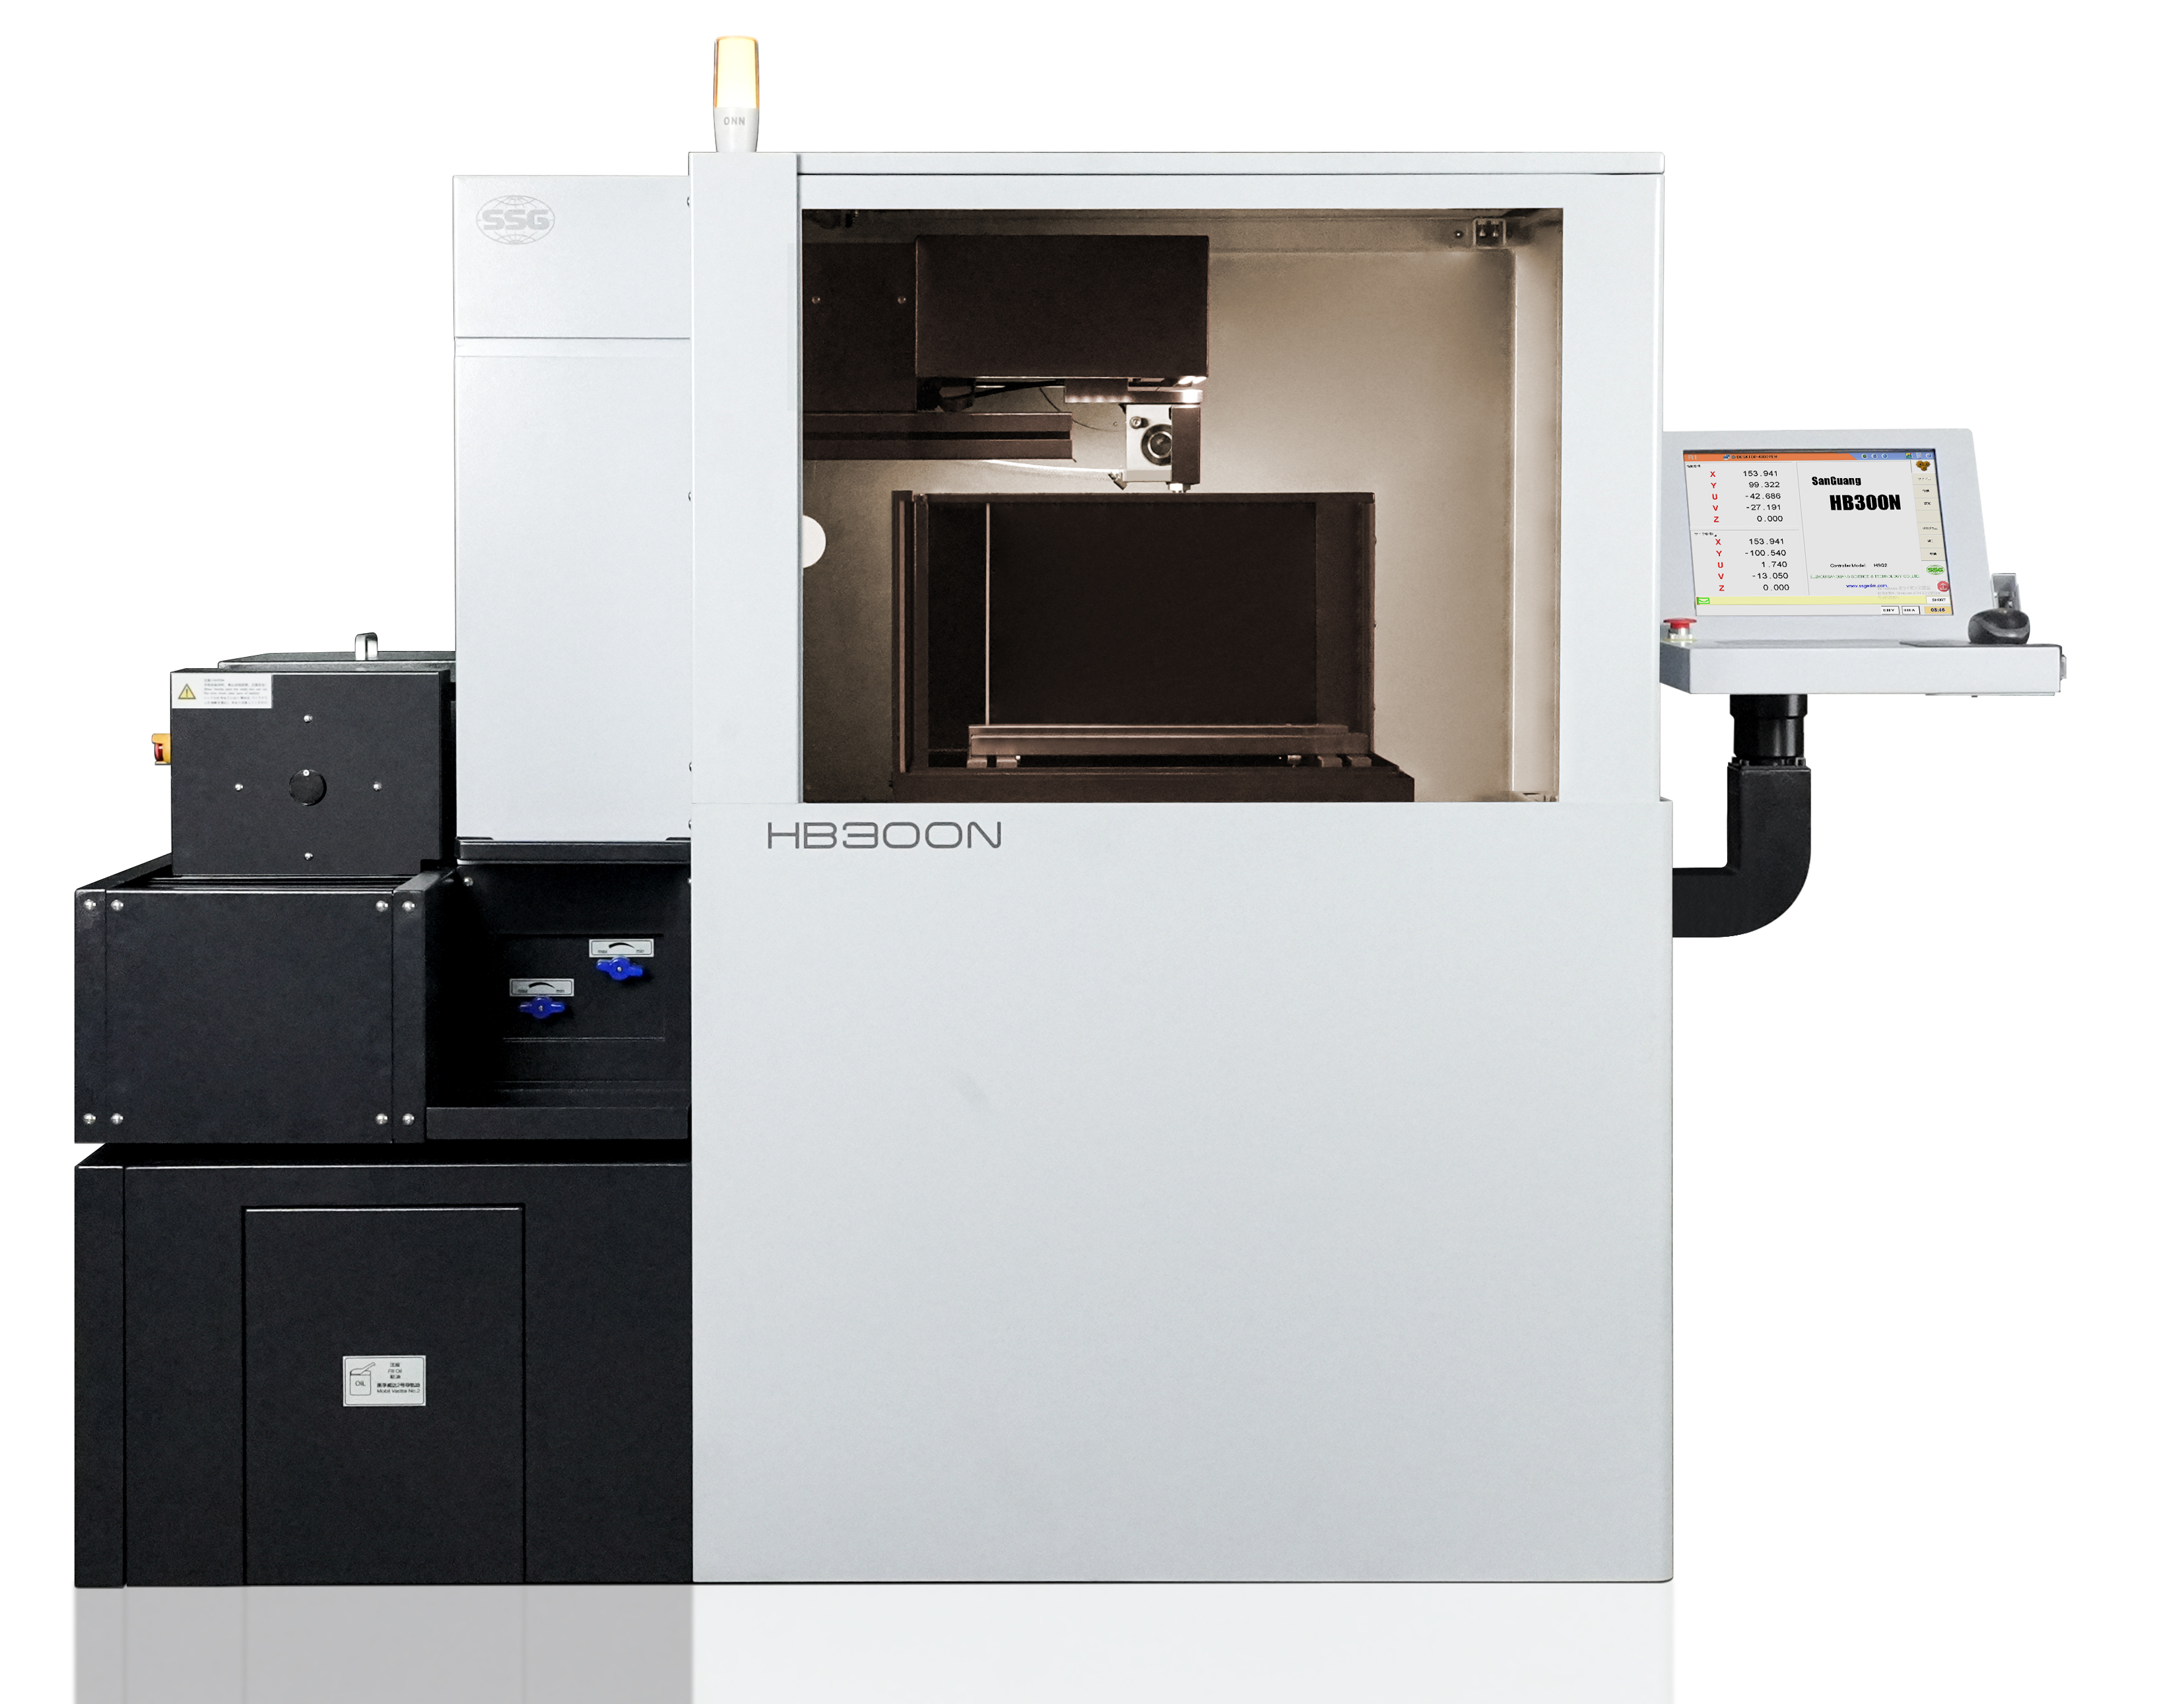
Các thông số xả tiêu chuẩn thường không thành công khi xử lý các chi tiết có hình dạng phức tạp. Người vận hành phải điều chỉnh cài đặt dựa trên các đặc điểm vật lý cụ thể. Hiểu cách chất lỏng hoạt động trong không gian hạn chế sẽ ngăn ngừa thời gian ngừng hoạt động không mong muốn. Bạn không thể xử lý một khối thép đặc giống như cách bạn xử lý một bộ phận có nhiều lỗ chéo hoặc độ dày khác nhau.
Những vết cắt cao sẽ bị giảm áp suất nghiêm trọng ở giữa phôi. Chất lỏng được bơm từ vòi trên và vòi dưới khó có thể đến được giữa. Sử dụng áp suất tăng dần để ép chất lỏng vào sâu hơn. Các hình dạng vòi phun chuyên dụng cũng có thể hướng dòng chảy mạnh hơn vào rãnh cắt. Khi cắt phôi theo bậc, khe hở đầu phun thay đổi đáng kể khi dây di chuyển từ phần dày sang phần mỏng.
Lập trình cho máy tạm dừng và cho phép người vận hành điều chỉnh độ cao vòi phun phía trên khi chuyển đổi giữa các bước.
Giảm áp suất xả ngay trước khi dây thoát ra khỏi phần dày để tránh dây bị lệch đột ngột.
Tăng thời gian ngắt xung khi cắt những phần dày nhất để bù cho dòng chất lỏng giảm ở giữa vết cắt.
Theo dõi màu chất lỏng quay trở lại; chất lỏng sẫm màu cho thấy nồng độ phoi nặng, đòi hỏi nhiều áp lực hơn hoặc thời gian ngừng hoạt động lâu hơn.
Tấm mỏng rất dễ bị rung dây. Áp suất xả cao dễ làm lệch dây khi cắt mỏng. Hiệu chỉnh trạng thái dòng chảy ổn định, áp suất thấp hơn để duy trì độ chính xác hình học. Điều này giúp dây không bị rửa trôi các góc của các bộ phận mỏng manh. Khi xếp các tấm mỏng để cắt theo mẻ, hãy đảm bảo chúng được kẹp chặt với nhau để ngăn chất lỏng lọt vào giữa các lớp và khiến các tấm bị tách ra.
Nếu chất lỏng lọt vào giữa các tấm xếp chồng lên nhau, nó sẽ tạo ra khe hở thứ cấp. Dây sẽ cố gắng phát ra tia lửa điện vào khe hở chứa đầy chất lỏng, dẫn đến việc cắt không ổn định và thường xuyên bị đứt dây. Luôn sử dụng kỹ thuật kẹp chắc chắn và cân nhắc bôi một lớp keo dẫn điện mỏng giữa các tấm để giữ cho chúng phẳng hoàn hảo và loại bỏ các khoảng trống bên trong.
Áp suất chất lỏng giảm nhanh khi dây đi vào khoảng trống hoặc lỗ chéo. Việc mất khả năng làm mát đột ngột này có thể làm đứt dây ngay lập tức. Giảm áp lực xả tạm thời khi vào cua hẹp. Áp suất thấp hơn giúp tránh hiện tượng cong dây và duy trì dung sai hình học nghiêm ngặt. Khi dây đi vào lỗ khoan trước, chất lỏng đột nhiên có đường thoát lớn, làm giảm áp suất trong khe cắt thực tế xuống gần bằng 0.
Để chống lại điều này, người vận hành phải lường trước việc cắt giảm bị gián đoạn. Giảm tốc độ cấp liệu và giảm công suất máy phát ngay trước khi dây đứt vào khoảng trống. Khi dây đã vượt qua hoàn toàn khoảng trống và được gắn lại với vật liệu rắn, hãy để áp suất chất lỏng tích tụ trở lại trước khi tiếp tục tốc độ cắt bình thường. Sự can thiệp thủ công này rất quan trọng để ngăn chặn tình trạng đứt dây trên các khuôn ép đùn phức tạp.
Thép dụng cụ cắt và cacbua tạo ra các hạt có mật độ cao. Những hạt nặng này khó thoát ra khỏi rãnh. Tăng tốc độ dòng chảy và điều chỉnh các khoảng xung để xử lý kích thước hạt cụ thể này. Tốc độ cắt chậm hơn có thể cần thiết để duy trì khoảng cách rõ ràng. Đặc biệt, cacbua tạo ra bùn rất mịn, nặng có xu hướng lắng xuống đáy rãnh nếu áp suất xả thấp hơn không đủ.
Khi gia công cacbua, hãy thiên về áp suất xả cao hơn một chút ở vòi phun phía dưới. Điều này giúp đẩy bùn nặng lên trên và ra khỏi vết cắt. Ngoài ra, hãy theo dõi chặt chẽ độ dẫn điện của chất lỏng điện môi. Phôi cacbua có thể làm giảm nhanh chóng chất lượng chất lỏng, đòi hỏi phải thay bộ lọc thường xuyên hơn và bảo trì chất lỏng để giữ cho quá trình cắt ổn định.
Hệ thống phân phối chất lỏng quyết định độ ổn định tổng thể của quá trình cắt. Người mua phải xem xét kỹ lưỡng hệ thống máy bơm và khả năng lọc. MỘT Máy EDM dây Molypden CNC phụ thuộc rất nhiều vào chất lượng điện môi ổn định. Nếu máy không thể cung cấp chất lỏng sạch ở áp suất ổn định, máy phát điện tốt nhất trên thế giới sẽ không tiết kiệm được các bộ phận của bạn.
Máy bơm điều khiển bằng biến tần cung cấp khả năng điều chỉnh áp suất chính xác, có thể lập trình. Hệ thống van thủ công thiếu khả năng đáp ứng cần thiết cho các hình dạng phức tạp. Máy bơm có thể lập trình cho phép máy tự động thay đổi áp suất trong quá trình cắt bị gián đoạn. Điều khiển động này làm giảm đáng kể tỷ lệ đứt dây. Khi đánh giá một chiếc máy, hãy nhìn vào thông số kỹ thuật của máy bơm. Máy bơm ly tâm nhiều tầng, thể tích lớn vượt trội hơn rất nhiều so với máy bơm một tầng tiêu chuẩn cho các ứng dụng cắt sâu.
Khả năng lập trình áp suất xả thông qua điều khiển CNC là một lợi thế lớn. Nó cho phép lập trình viên nhúng các thay đổi áp suất trực tiếp vào mã G. Ví dụ: mã có thể ra lệnh giảm áp suất ngay trước một góc nhọn, thực hiện góc ở áp suất thấp để ngăn dây bị lệch, sau đó tăng áp suất trở lại ngay lập tức. Điều này giúp loại bỏ nhu cầu người vận hành phải đứng trước máy và vặn van bằng tay.
Đánh giá xếp hạng micron của các bộ lọc và tổng dung tích bể. Quá trình lọc kém sẽ đưa chất lỏng bẩn trở lại rãnh cắt. Chất lỏng bị nhiễm bẩn làm mất tác dụng cài đặt xả tối ưu và gây ra tia lửa điện thứ cấp. Bể chứa dung tích cao cho phép các hạt có nhiều thời gian hơn để thoát khỏi trạng thái lơ lửng trước khi chất lỏng đến bộ lọc, kéo dài tuổi thọ của bộ lọc.
Kiểm tra xếp hạng micron của bộ lọc thường xuyên để đảm bảo loại bỏ hạt đầy đủ.
Theo dõi thể tích bể để ngăn ngừa sự tích tụ nhiệt trong chất lỏng điện môi.
Kiểm tra phớt bơm để ngăn không khí lọt vào đường ống áp suất cao.
Xác minh rằng hệ thống lọc có thể xử lý các vật liệu cụ thể đang được cắt.
Vệ sinh bể lắng thủ công hàng tháng để loại bỏ cặn bùn tích tụ.
Đảm bảo bình chứa chất lỏng sạch được cách ly hoàn toàn với đường hồi chất lỏng bẩn.
Đánh giá sự khác biệt trong vận hành giữa nhũ tương gốc nước và dầu EDM chuyên dụng. Hệ thống molypden tốc độ cao thường sử dụng hỗn hợp gốc nước cụ thể. Độ nhớt của chất lỏng ảnh hưởng trực tiếp đến hiệu quả xả ở các rãnh vi mô. Chất lỏng mỏng hơn thâm nhập vào vết cắt sâu hiệu quả hơn. Tỷ lệ trộn của nhũ tương là rất quan trọng. Quá nhiều nước dẫn đến rỉ sét trên máy và phôi. Quá nhiều chất cô đặc làm cho chất lỏng quá đặc, làm giảm khả năng xả phoi mịn.
Người vận hành phải sử dụng khúc xạ kế để kiểm tra nồng độ chất lỏng hàng ngày. Đừng dựa vào hình thức trực quan hoặc mùi. Việc duy trì nồng độ chính xác theo khuyến nghị của nhà sản xuất sẽ đảm bảo chất lỏng có độ bền điện môi và độ nhớt chính xác. Nếu chất lỏng trở nên quá dẫn điện, khe hở tia lửa sẽ mở rộng, làm giảm độ chính xác khi cắt và chất lượng hoàn thiện bề mặt.
Các lỗi vận hành thường bắt nguồn từ việc thiết lập xả nước không đúng cách. Việc xác định và giải quyết những vấn đề này nhanh chóng giúp sản xuất đúng tiến độ. Các giao thức xác minh nghiêm ngặt ngăn ngừa hầu hết các lỗi phổ biến. Khi một chiếc máy bắt đầu đứt dây liên tục, hệ thống xả nước phải là thứ đầu tiên bạn kiểm tra chứ không phải cài đặt máy phát điện.
Thực hiện kiểm tra trực quan bằng cách sử dụng kiểm tra căn chỉnh vòi phun đồng trục. Dòng chất lỏng phải hoàn toàn thẳng và tập trung vào dây. Sử dụng các thử nghiệm trên giấy hoặc miếng chêm để xác minh khe hở thực sự giữa đầu phun và phôi. Không bao giờ chỉ dựa vào các chỉ số kỹ thuật số để đo khoảng cách vật lý. Bật xả áp suất cao mà không cần dây chạy và quan sát cột chất lỏng. Nó sẽ trông giống như một thanh thủy tinh rắn. Nếu nó phun hoặc bắn tung tóe ngay khi thoát ra khỏi vòi thì vòi phun đã bị hỏng hoặc bị tắc một phần.
Kiểm tra tình trạng của khối dẫn điện và bánh dẫn hướng trong khi kiểm tra vòi phun. Bánh xe dẫn hướng bị mòn làm cho dây rung, làm gián đoạn cột chất lỏng. Thay thế bất kỳ bộ phận nào có rãnh hoặc bị mòn trong đường dẫn dây để đảm bảo dây vẫn ổn định hoàn toàn khi đi qua các đầu phun.
Không khí lọt vào đường dẫn chất lỏng gây ra tia lửa điện thất thường và đứt dây đột ngột. Máy bơm thường phát ra âm thanh không đều khi xảy ra hiện tượng xâm thực. Làm chảy hoàn toàn các dòng chất lỏng trong quá trình thiết lập. Xác minh tính toàn vẹn của phốt bơm nếu túi khí vẫn tồn tại trong hệ thống. Bọt khí trong chất điện môi đóng vai trò là chất cách điện. Khi một bong bóng khí đi qua khe hở tia lửa, nó sẽ làm gián đoạn quá trình phóng điện. Khi bong bóng tan đi, dòng chất lỏng đột ngột chảy vào gây ra một xung điện lớn, làm đứt dây.
Để làm thông đường ống, hãy mở các van rẽ nhánh gần các vòi phun và chạy máy bơm ở áp suất thấp cho đến khi dòng chất lỏng ổn định chảy ra mà không có hiện tượng phun trào. Kiểm tra tất cả các kẹp ống và phụ kiện ở phía hút của máy bơm. Ngay cả một rò rỉ cực nhỏ ở phía hút cũng sẽ hút không khí vào hệ thống, làm hỏng độ ổn định khi cắt.
Các bộ phận có sai số kích thước ở tâm vết cắt cho thấy độ lệch của dây. Lỗi 'bụng' này xảy ra khi áp suất xả vượt quá sức căng của dây. Cân bằng áp lực xả trên và dưới một cách cẩn thận. Xác minh rằng cơ chế căng dây đang hoạt động chính xác. Nếu vòi trên đẩy với tốc độ 1,0 MPa và vòi dưới đẩy với tốc độ 0,5 MPa, chất lỏng sẽ ép dây xuống và ra ngoài, tạo ra độ côn nghiêm trọng.
Điều chỉnh các van dòng chảy sao cho các cột chất lỏng từ trên và dưới gặp nhau chính xác ở giữa độ dày phôi. Bạn có thể kiểm tra điều này bằng cách xả nước mà không có vật gia công tại chỗ và quan sát nơi hai dòng chất lỏng va chạm nhau. Điều chỉnh các van cho đến khi điểm va chạm nằm ở giữa khe hở.
Thiết lập một lịch trình nghiêm ngặt để làm sạch vòi phun. Kiểm tra độ dẫn và nồng độ chất lỏng hàng ngày. Thay thế bộ lọc trước khi chúng đạt công suất tối đa để duy trì độ ổn định cơ bản. Bảo trì liên tục ngăn chặn sự suy giảm dần dần hiệu suất cắt. Đừng đợi đồng hồ đo áp suất giảm xuống trước khi thay bộ lọc. Vào thời điểm áp suất giảm xuống, bạn đã cắt với lưu lượng hạn chế trong nhiều giờ.
Tháo vòi phun hàng tuần và làm sạch chúng trong bể siêu âm. Các mảnh vụn cực nhỏ có thể tích tụ bên trong lỗ vòi phun, làm thay đổi kiểu phun. Kiểm tra các vòng chữ O bịt kín các đầu phun vào đầu máy. Vòng chữ O bị rò rỉ sẽ làm giảm áp suất ở đầu vòi và phun chất lỏng ra khắp khu vực làm việc thay vì vào rãnh.
Kiểm tra áp suất xả của máy hiện tại so với tỷ lệ lỗi bộ phận của bạn để xác định mối tương quan giữa dòng chất lỏng và lỗi kích thước.
Xác minh khe hở vật lý của vòi phun bằng cách sử dụng miếng chêm trước khi bắt đầu các vết cắt phức tạp để đảm bảo áp suất chất lỏng tối đa đạt đến đường cắt.
Kiểm tra và thay thế các bộ lọc điện môi theo lịch trình nghiêm ngặt để đảm bảo cung cấp chất lỏng sạch và ngăn ngừa tia lửa điện thứ cấp.
Lên lịch cắt thử để đánh giá các điều khiển xả có thể lập trình trên một Máy EDM dây hiệu suất cao để xem cách điều chỉnh áp suất động cải thiện chất lượng bộ phận.
A: Áp suất lý tưởng phụ thuộc vào độ dày phôi. Các tấm mỏng yêu cầu áp suất thấp (0,2 - 0,4 MPa) để tránh làm lệch dây. Khối cao trên 100mm cần áp suất cao (0,9 - 1,2 MPa) để ép chất lỏng đi qua rãnh sâu. Luôn cân bằng áp suất với độ căng của dây.
Đáp: Ở những vết cắt cao, chất lỏng khó có thể chạm tới tâm rãnh cắt. Việc thiếu chất lỏng này gây ra hiện tượng quá nhiệt cục bộ và giữ lại các mảnh vụn. Mảnh vụn bị mắc kẹt tạo ra tia lửa điện thứ cấp, làm dây nhanh chóng bị hỏng và dẫn đến đứt ngay lập tức.
Đ: Vâng. Xả kém để lại mảnh vụn trong vết cắt, làm thay đổi khe hở tia lửa. Điều này gây ra sự phóng điện thất thường và làm giảm chất lượng bề mặt. Ngoài ra, áp suất xả quá cao có thể làm cong dây, tạo ra các khuyết tật côn hoặc 'bụng' ở phần cuối cùng.
A: Giảm áp lực xả đáng kể. Các tấm mỏng không yêu cầu lực chất lỏng mạnh để làm sạch các mảnh vụn. Áp suất cao sẽ đẩy dây ra khỏi vị trí thẳng hàng. Duy trì dòng chảy ổn định, áp suất thấp và đảm bảo độ căng dây thích hợp.
Đáp: Kiểm tra vòi phun hàng ngày xem có bị hư hỏng, mòn hoặc lệch không. Làm sạch chúng kỹ lưỡng trong quá trình bảo trì định kỳ. Thay vòi phun ngay lập tức nếu lỗ bị biến dạng hoặc nếu dòng chất lỏng không còn đồng trục hoàn hảo với dây.
A: Thời gian tắt xung quyết định khoảng thời gian giữa các tia lửa. Việc tăng thời gian ngắt điện giúp chất lỏng điện môi có thêm thời gian để đẩy các mảnh vụn ra khỏi vết nứt trước khi xảy ra tia lửa điện tiếp theo. Điều này rất quan trọng khi cắt các hình học sâu hoặc phức tạp.
Trả lời: Độ lệch của dây thường là do áp suất xả quá cao so với lực căng dây hiện tại. Nó cũng có thể xảy ra nếu áp suất vòi phun trên và dưới bị mất cân bằng nghiêm trọng. Kiểm tra cài đặt độ căng và hiệu chỉnh tốc độ dòng chất lỏng.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


