
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-03 Origen: Sitio


El corte de alambre a alta velocidad depende de descargas eléctricas continuas e ininterrumpidas, pero la acumulación de desechos en la ranura sigue siendo la causa principal de rotura del alambre y defectos en la superficie. Un lavado inadecuado provoca chispas secundarias, sobrecalentamiento localizado e imprecisiones dimensionales, particularmente en cortes altos, delgados o interrumpidos donde la evacuación de desechos está restringida. Cuando se acumulan virutas dentro de la zona de corte, la vía de chispas se vuelve muy inestable, lo que obliga al generador a compensar y ralentiza toda la operación de mecanizado. Establecer parámetros básicos de lavado y comprender cómo interactúan con los ajustes eléctricos y la tensión del cable es fundamental para mantener la estabilidad. Los operadores no pueden confiar únicamente en la configuración predeterminada del generador para limpiar la zona de corte de manera efectiva. Esta guía detalla la evaluación técnica de los mecanismos de descarga y los ajustes de parámetros exactos necesarios para maximizar el tiempo de actividad en un Máquina de electroerosión por hilo de molibdeno.
La presión de lavado debe equilibrarse con la tensión del cable; una presión excesiva provoca deflexión del cable y errores geométricos, mientras que una presión insuficiente provoca cortocircuitos.
La evacuación óptima de desechos en sistemas de molibdeno requiere sincronizar velocidades rápidas del alambre (a menudo alrededor de 10 m/s) con una alineación específica de las boquillas superior e inferior para aprovechar el 'arrastre' físico del alambre.
La evaluación de la filtración integrada y la capacidad de la bomba programable de una máquina es tan crítica como la configuración del generador para lograr una configuración de máquina de electroerosión por hilo de alta eficiencia.
Los ajustes eléctricos básicos (p. ej., voltaje de separación de 70 V, pulso activado de 6 μs, apagado de 30 μs) deben ajustarse dinámicamente en función de las condiciones de lavado en tiempo real, el espesor de la pieza de trabajo y los límites de tracción del cable.
El fluido dieléctrico cumple tres funciones principales durante el proceso de corte. Enfría la zona de corte, restaura la separación dieléctrica después de cada descarga y evacua las partículas erosionadas de la ranura. Sin una gestión eficaz de los fluidos, toda la operación de corte se vuelve inestable. El fluido debe penetrar la ranura microscópica de manera consistente para mantener una distancia de chispa estable. Si el fluido no llega a la zona de corte activa, el proceso se interrumpe rápidamente.
El rápido movimiento alternativo del alambre crea un efecto de arrastre viscoso mecánico. El alambre de molibdeno normalmente viaja a velocidades de entre 10 y 12 metros por segundo en el tambor de almacenamiento. Este movimiento de alta velocidad atrae físicamente el fluido dieléctrico hacia el microespacio, empujándolo hacia abajo desde la boquilla superior y hacia arriba desde la boquilla inferior. El efecto de arrastre ayuda a eliminar las virutas microscópicas generadas durante el proceso de erosión por chispa. Comprender esta resistencia es esencial porque significa que la velocidad del cable afecta directamente la eficiencia del lavado.
Las trampas de mala limpieza se quedan dentro del corte. Los desechos atrapados alteran la conductividad del espacio dieléctrico. Esto conduce a descargas secundarias incontroladas entre el alambre y las partículas suspendidas, en lugar de entre el alambre y la pieza de trabajo. Las chispas secundarias degradan el acabado de la superficie, provocan picaduras localizadas en la pieza de trabajo y desperdician energía eléctrica. También aumenta el desgaste físico del alambre de molibdeno, reduciendo su vida útil operativa.
Un volumen de fluido constante preserva la alta resistencia a la tracción del alambre. El molibdeno resiste un estrés térmico significativo durante el funcionamiento y maneja miles de chispas por segundo. Sin embargo, la acumulación de calor localizada debido a una refrigeración inadecuada provocará una falla inmediata en el cable. Mantener un flujo de fluido adecuado evita estos picos térmicos. Cuando el flujo de fluido se interrumpe aunque sea por una fracción de segundo, la temperatura del alambre aumenta, provocando una rotura catastrófica y obligando al operador a volver a enhebrar la máquina.
Los operadores deben calibrar los parámetros físicos, eléctricos y mecánicos para lograr un lavado óptimo. Un enfoque sistemático de estos ajustes evita comportamientos de corte impredecibles. La electroerosión por corte de alambre de precisión requiere un control estricto sobre la posición de la boquilla, la presión y la tensión del alambre. No puedes configurar estos parámetros una vez y olvidarlos; Requieren un seguimiento y ajuste constante en función del trabajo específico.
Mantenga una distancia mínima entre la boquilla y la pieza de trabajo. El espacio libre estándar suele ser de 0,1 mm a 0,2 mm. Esta estrecha separación evita caídas de presión del fluido antes de que el dieléctrico entre en la ranura. Una alineación incorrecta de las boquillas superior e inferior destruye la integridad de la columna de fluido. Las boquillas desalineadas causan turbulencia, lo que reduce la velocidad de enfriamiento efectiva y dispersa el fluido fuera de la zona de corte.
Al configurar un trabajo, los operadores deben verificar físicamente la holgura de la boquilla utilizando cuñas. Depender de estimaciones visuales a menudo genera espacios demasiado grandes, lo que resulta en una pérdida masiva de presión de lavado. La boquilla superior debe ubicarse lo más cerca posible físicamente de la superficie superior de la pieza de trabajo sin riesgo de colisión durante movimientos rápidos. La boquilla inferior debe ajustarse de manera similar, asegurándose de que se ajuste firmemente a la parte inferior de la pieza de trabajo.
Establezca ajustes de presión de referencia según el espesor del material. Las placas delgadas requieren baja presión para evitar la deflexión del cable. Los bloques altos exigen alta presión para forzar el paso del fluido a través del corte profundo. Los operadores deben equilibrar el lavado agresivo con el riesgo de doblar el cable. Si aplica una presión máxima a una placa de 10 mm de espesor, el fluido simplemente empujará el cable fuera de línea recta, destruyendo su precisión dimensional.
Espesor de la pieza de trabajo |
Presión de lavado recomendada |
Ajuste de tensión del cable |
Comportamiento esperado del fluido |
|---|---|---|---|
Menos de 20 mm |
Bajo (0,2 - 0,4 MPa) |
Estándar |
Flujo suave, salpicaduras mínimas |
20 mm - 100 mm |
Medio (0,5 - 0,8 MPa) |
Ligeramente aumentado |
Columna estable, salpicadura moderada. |
100 mm - 200 mm |
Alto (0,9 - 1,2 MPa) |
Máximo permitido |
Chorro agresivo, fuerte salpicadura |
Más de 200 mm |
Máximo (1,2+ MPa) |
Máximo permitido |
Alta velocidad, requiere blindaje |
Los chorros dieléctricos de alta presión ejercen una fuerza lateral significativa sobre el cable. Deberá ajustar los sistemas de tensión mecánicos o automatizados para contrarrestar esta presión. El cable de baja tensión se doblará bajo un lavado agresivo. Esta curvatura crea defectos cónicos al limpiar canales profundos. Verifique los ajustes de tensión diariamente usando un medidor de tensión, asegurándose de que el cable permanezca lo suficientemente tenso para resistir la presión del fluido sin exceder su límite elástico.
En máquinas con pesas tensoras manuales, los operadores deben agregar o quitar pesas según la presión de lavado requerida para el trabajo. Si está cortando un bloque de 150 mm de acero para herramientas D2, necesitará una alta presión de lavado. En consecuencia, debe aumentar la tensión del cable para mantenerlo perfectamente vertical. No equilibrar estas dos fuerzas da como resultado una parte que es más ancha en el medio que en la parte superior e inferior, un clásico defecto de 'vientre'.
Haga coincidir las velocidades estándar del alambre de molibdeno con las tasas de inyección de fluido. El movimiento rápido del alambre ayuda a la entrada de fluido en el corte. Ajuste los tiempos de encendido y apagado del pulso cuando las condiciones de lavado no sean óptimas. Aumentar el tiempo de inactividad del pulso permite tener más tiempo para limpiar los escombros. Un punto de partida común es 6 μs encendido y 30 μs apagado, pero esto debe modificarse en función de qué tan bien el fluido esté limpiando el corte.
Si observa que el amperímetro fluctúa violentamente, indica que hay residuos atrapados en el espacio. La respuesta inmediata debería ser aumentar el tiempo de inactividad del pulso. Esto reduce la velocidad de corte pero estabiliza el proceso al darle al fluido dieléctrico una ventana más larga para eliminar las virutas antes de que comience el siguiente ciclo de descarga. Una vez que el amperímetro se estabilice, puede disminuir lentamente el tiempo de inactividad para recuperar la velocidad de corte.
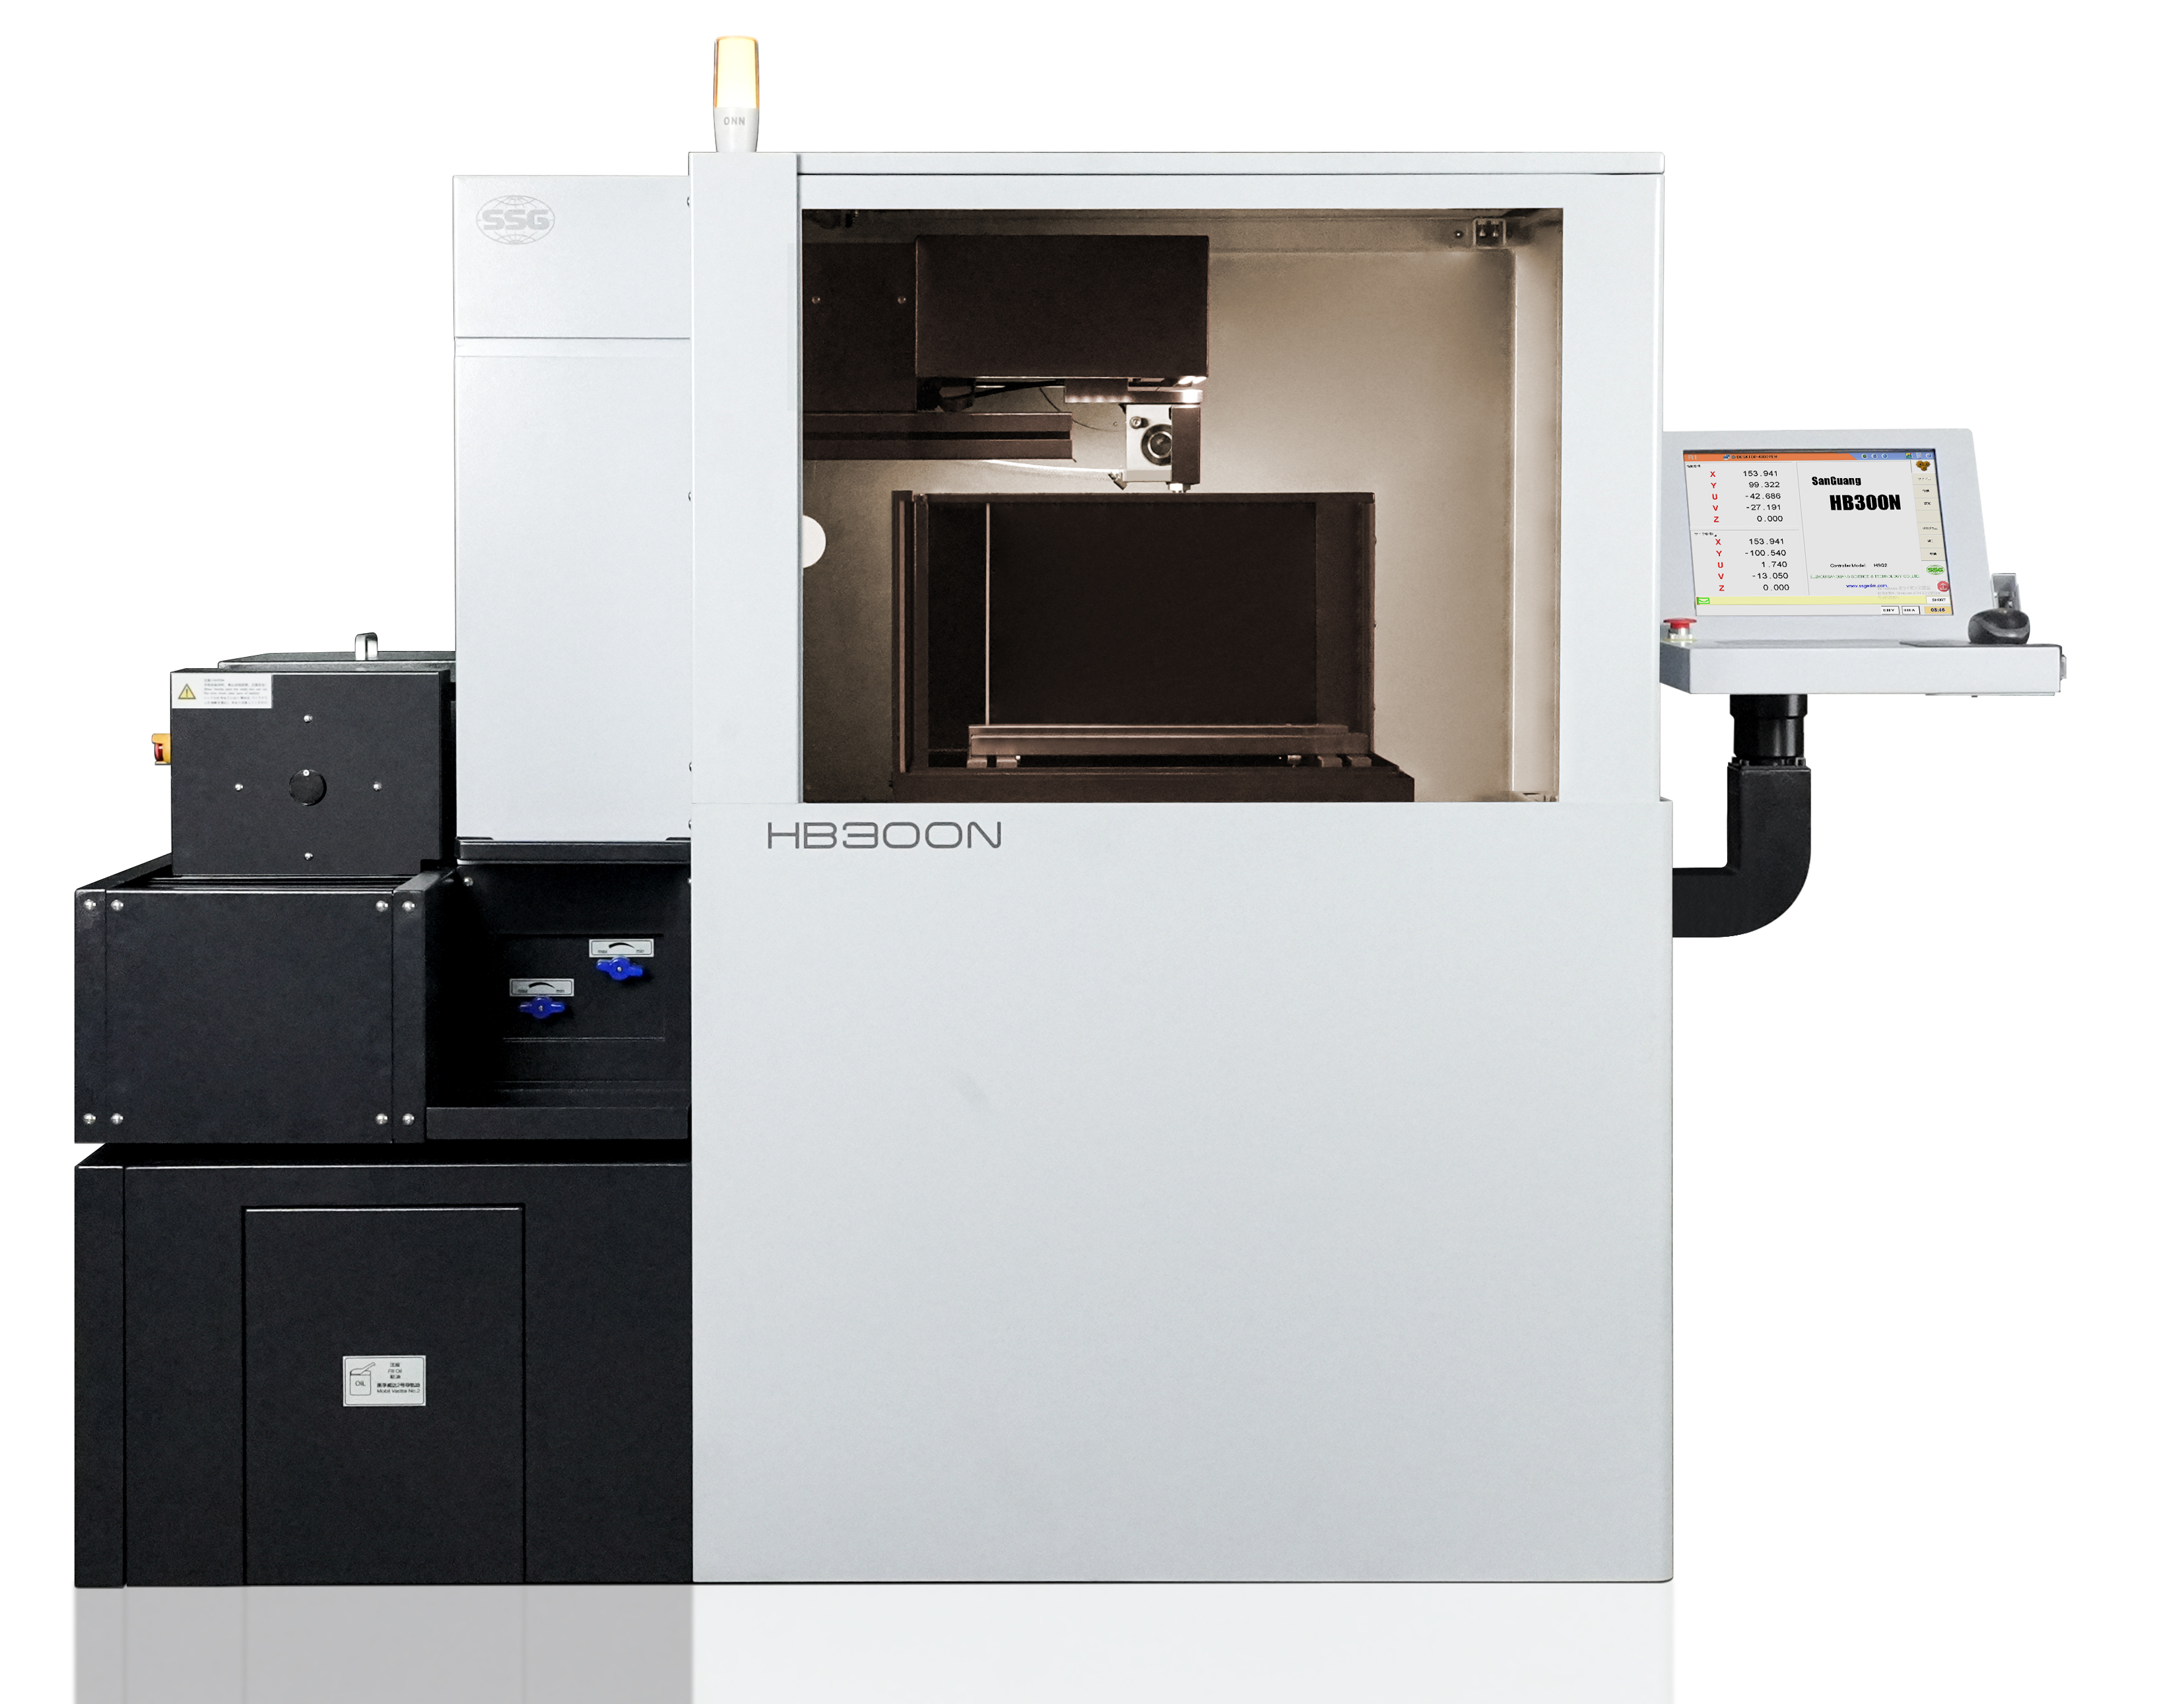
Los parámetros de lavado estándar a menudo fallan al procesar geometrías de piezas complejas. Los operadores deben ajustar la configuración según características físicas específicas. Comprender cómo se comporta el fluido en espacios restringidos evita tiempos de inactividad inesperados. No se puede tratar un bloque sólido de acero de la misma manera que se trata una pieza con múltiples orificios transversales o espesores variables.
Los cortes altos experimentan fuertes caídas de presión en el centro de la pieza de trabajo. El fluido inyectado desde las boquillas superior e inferior tiene dificultades para llegar al centro. Utilice aumentos de presión por etapas para forzar el fluido a mayor profundidad. Las formas de boquilla especializadas también pueden dirigir el flujo de manera más agresiva hacia el corte. Al cortar piezas de trabajo escalonadas, la holgura de la boquilla cambia drásticamente a medida que el alambre pasa de una sección gruesa a una sección delgada.
Programe la máquina para que se detenga y permita que el operador ajuste la altura de la boquilla superior al realizar la transición entre pasos.
Reduzca la presión de lavado inmediatamente antes de que el cable salga de una sección gruesa para evitar una desviación repentina del cable.
Aumente el tiempo de inactividad del pulso al cortar las secciones más gruesas para compensar el flujo de fluido reducido en el centro del corte.
Controlar el color del líquido de retorno; El fluido oscuro indica una gran concentración de virutas, lo que requiere más presión o tiempos de inactividad más prolongados.
Las láminas delgadas son muy susceptibles a la vibración del alambre. La alta presión de lavado desvía fácilmente el alambre durante cortes finos. Calibre un estado de flujo constante y presión más baja para mantener la precisión geométrica. Esto evita que el cable lave las esquinas de las piezas delicadas. Al apilar láminas delgadas para cortarlas por lotes, asegúrese de que estén bien sujetas entre sí para evitar que el líquido se abra paso entre las capas y provoque que las láminas se separen.
Si el líquido se mete entre las hojas apiladas, se crea un espacio secundario. El cable intentará chispear contra el espacio lleno de líquido, lo que provocará cortes erráticos y frecuentes roturas del cable. Utilice siempre técnicas de sujeción sólidas y considere aplicar una fina capa de adhesivo conductor entre las láminas para mantenerlas perfectamente niveladas y eliminar los huecos internos.
La presión del fluido cae rápidamente cuando el cable entra en un vacío o en un orificio transversal. Esta pérdida repentina de enfriamiento puede romper el cable instantáneamente. Reduzca la presión de lavado temporalmente durante las curvas cerradas. Una presión más baja evita que el alambre se doble y mantiene tolerancias geométricas estrictas. Cuando el cable entra en un orificio previamente perforado, el fluido repentinamente tiene una ruta de escape masiva, lo que hace caer la presión en el espacio de corte real a casi cero.
Para combatir esto, los operadores deben anticipar cortes interrumpidos. Reduzca la velocidad de alimentación y reduzca la potencia del generador justo antes de que el cable se rompa en el vacío. Una vez que el cable haya cruzado completamente el vacío y se haya vuelto a enganchar con el material sólido, permita que la presión del fluido vuelva a aumentar antes de reanudar las velocidades de corte normales. Esta intervención manual es fundamental para evitar roturas de alambre en matrices de extrusión complejas.
El corte de aceros para herramientas y carburos genera partículas de alta densidad. Estas partículas pesadas son difíciles de eliminar del corte. Aumente los caudales y ajuste los intervalos de pulso para manejar este tamaño de partículas específico. Es posible que se necesiten velocidades de corte más lentas para mantener una separación limpia. El carburo, en particular, produce un lodo muy fino y pesado que tiende a sedimentarse en el fondo de la ranura si la presión de lavado más baja es inadecuada.
Al mecanizar carburo, aumente ligeramente la presión de lavado en la boquilla inferior. Esto ayuda a empujar el lodo pesado hacia arriba y fuera del corte. Además, controle de cerca la conductividad del fluido dieléctrico. Las virutas de carburo pueden degradar rápidamente la calidad del fluido, lo que requiere cambios de filtro más frecuentes y mantenimiento del fluido para mantener estable el proceso de corte.
El sistema de suministro de fluido dicta la estabilidad general del proceso de corte. Los compradores deben examinar los sistemas de bombas y las capacidades de filtración. A La máquina de electroerosión por hilo de molibdeno CNC depende en gran medida de una calidad dieléctrica constante. Si la máquina no puede suministrar fluido limpio a una presión constante, el mejor generador del mundo no salvará sus piezas.
Las bombas accionadas por inversor ofrecen ajustes de presión precisos y programables. Los sistemas de válvulas manuales carecen de la capacidad de respuesta necesaria para geometrías complejas. Las bombas programables permiten que la máquina altere la presión automáticamente durante los cortes interrumpidos. Este control dinámico reduce significativamente las tasas de rotura de cables. Al evaluar una máquina, observe las especificaciones de la bomba. Una bomba centrífuga multietapa de alto volumen es muy superior a una bomba monoetapa estándar para aplicaciones de corte profundo.
La capacidad de programar la presión de lavado mediante el control CNC es una gran ventaja. Permite al programador incorporar cambios de presión directamente en el código G. Por ejemplo, el código puede ordenar una caída de presión justo antes de una esquina pronunciada, ejecutar la esquina a baja presión para evitar la deflexión del cable y luego aumentar la presión nuevamente para la recta. Esto elimina la necesidad de que el operador permanezca frente a la máquina y gire las válvulas manualmente.
Evalúe las clasificaciones de micrones de los filtros y la capacidad total del tanque. Una filtración deficiente introduce líquido sucio nuevamente en la ranura. El líquido contaminado anula los ajustes de lavado óptimos y provoca chispas secundarias. Los tanques de alta capacidad permiten que las partículas tengan más tiempo para salir de la suspensión antes de que el fluido llegue a los filtros, lo que extiende la vida útil del filtro.
Verifique las clasificaciones de micrones del filtro con regularidad para garantizar una eliminación adecuada de partículas.
Controle el volumen del tanque para evitar la acumulación térmica en el fluido dieléctrico.
Inspeccione los sellos de la bomba para evitar que entre aire en las líneas de alta presión.
Verifique que el sistema de filtración pueda manejar los materiales específicos que se están cortando.
Limpie el tanque de sedimentación manualmente cada mes para eliminar la acumulación de lodo pesado.
Asegúrese de que el tanque de fluido limpio esté completamente aislado de la línea de retorno de fluido sucio.
Evaluar las diferencias operativas entre las emulsiones a base de agua y los aceites especializados de electroerosión. Los sistemas de molibdeno de alta velocidad suelen utilizar mezclas específicas a base de agua. La viscosidad del fluido afecta directamente la eficiencia del lavado en cortes microscópicos. Los fluidos más diluidos penetran en los cortes profundos con mayor eficacia. La proporción de mezcla de la emulsión es crítica. Demasiada agua provoca oxidación en la máquina y en la pieza de trabajo. Demasiado concentrado hace que el líquido sea demasiado espeso, lo que reduce su capacidad para eliminar virutas finas.
Los operadores deben usar un refractómetro para verificar la concentración de líquido diariamente. No confíe en la apariencia visual ni en el olfato. Mantener la concentración exacta recomendada por el fabricante garantiza que el fluido tenga la rigidez dieléctrica y la viscosidad correctas. Si el fluido se vuelve demasiado conductor, la distancia entre chispas se ensancha, lo que reduce la precisión del corte y la calidad del acabado de la superficie.
Las fallas operativas frecuentemente se deben a configuraciones de descarga inadecuadas. Identificar y resolver estos problemas rápidamente mantiene la producción según lo previsto. Los estrictos protocolos de verificación previenen los defectos más comunes. Cuando una máquina comienza a romper cables repetidamente, lo primero que debe verificar es el sistema de lavado, no la configuración del generador.
Realice inspecciones visuales utilizando una verificación de alineación del chorro de boquilla coaxial. El chorro de fluido debe ser perfectamente recto y centrado en el cable. Utilice pruebas de papel o cuñas para verificar la verdadera separación entre la boquilla y la pieza de trabajo. Nunca confíe únicamente en lecturas digitales para mediciones de espacios físicos. Encienda el lavado de alta presión sin que el cable esté funcionando y observe la columna de fluido. Debería verse como una varilla de vidrio sólida. Si rocía o salpica inmediatamente al salir de la boquilla, la boquilla está dañada o parcialmente obstruida.
Verifique el estado de los bloques conductores y las ruedas guía mientras inspecciona las boquillas. Las ruedas guía desgastadas hacen que el cable vibre, lo que altera la columna de fluido. Reemplace cualquier componente ranurado o desgastado en la ruta del cable para garantizar que el cable permanezca perfectamente estable al pasar a través de las boquillas.
El aire que ingresa a la línea de fluido provoca chispas erráticas y roturas repentinas de cables. La bomba suele emitir un sonido irregular cuando se produce cavitación. Purgue completamente las líneas de fluido durante la instalación. Verifique la integridad del sello de la bomba si persisten bolsas de aire en el sistema. Las burbujas de aire en el fluido dieléctrico actúan como aislantes. Cuando una burbuja de aire pasa a través del explosor, interrumpe la descarga. Cuando la burbuja se aclara, la repentina avalancha de líquido provoca un pico de energía masivo que rompe el cable.
Para purgar las líneas, abra las válvulas de derivación cerca de las boquillas y haga funcionar la bomba a baja presión hasta que salga un flujo constante de líquido sin chisporroteo. Verifique todas las abrazaderas y accesorios de manguera en el lado de succión de la bomba. Incluso una fuga microscópica en el lado de succión introducirá aire en el sistema, arruinando la estabilidad del corte.
Las piezas que muestran errores dimensionales en el centro del corte indican deflexión del alambre. Este defecto de 'barriga' ocurre cuando la presión de lavado supera la tensión del cable. Equilibre cuidadosamente las presiones de lavado superior e inferior. Verifique que el mecanismo de tensión del cable esté funcionando correctamente. Si la boquilla superior empuja a 1,0 MPa y la boquilla inferior empuja a 0,5 MPa, el fluido forzará el cable hacia abajo y hacia afuera, creando un estrechamiento severo.
Ajuste las válvulas de flujo de modo que las columnas de fluido de arriba y de abajo se encuentren exactamente en el centro del espesor de la pieza de trabajo. Puede probar esto ejecutando el lavado sin una pieza de trabajo en su lugar y observando dónde chocan las dos corrientes de fluido. Ajuste las válvulas hasta que el punto de colisión esté centrado en el espacio.
Establezca un horario estricto para la limpieza de las boquillas. Verifique la conductividad y concentración del líquido diariamente. Reemplace los filtros antes de que alcancen su capacidad máxima para mantener la estabilidad inicial. El mantenimiento constante evita la degradación gradual del rendimiento de corte. No espere a que baje el manómetro para cambiar los filtros. Para cuando la presión cae, ya habrás estado cortando con flujo restringido durante horas.
Retire las boquillas semanalmente y límpielas en un baño de ultrasonidos. Se pueden acumular virutas microscópicas dentro del orificio de la boquilla, alterando el patrón de pulverización. Inspeccione las juntas tóricas que sellan las boquillas al cabezal de la máquina. Una junta tórica con fugas reduce la presión en la punta de la boquilla y rocía líquido por toda el área de trabajo en lugar de en la ranura.
Audite las presiones actuales de lavado de la máquina comparándolas con las tasas de defectos de sus piezas para identificar correlaciones entre el flujo de fluido y los errores dimensionales.
Verifique los espacios físicos de las boquillas utilizando calzas antes de comenzar cortes complejos para garantizar que la presión máxima del fluido llegue al corte.
Inspeccione y reemplace los filtros dieléctricos según un cronograma estricto para garantizar un suministro de fluido limpio y evitar chispas secundarias.
Programe un corte de prueba para evaluar los controles de descarga programables en un Máquina de electroerosión por hilo de alta eficiencia para ver cómo los ajustes dinámicos de presión mejoran la calidad de las piezas.
R: La presión ideal depende del espesor de la pieza de trabajo. Las placas delgadas requieren baja presión (0,2 - 0,4 MPa) para evitar la deflexión del cable. Los bloques altos de más de 100 mm requieren alta presión (0,9 - 1,2 MPa) para forzar el fluido a través de la ranura profunda. Siempre equilibre la presión con la tensión del cable.
R: En cortes altos, el líquido lucha por llegar al centro del corte. Esta falta de líquido provoca un sobrecalentamiento localizado y atrapa residuos. Las virutas atrapadas crean chispas secundarias, que degradan rápidamente el cable y provocan su rotura inmediata.
R: Sí. Un lavado deficiente deja residuos en el corte, alterando la distancia entre chispas. Esto provoca una descarga errática y degrada el acabado de la superficie. Además, una presión de lavado excesiva puede doblar el alambre, creando defectos cónicos o de 'panza' en la pieza final.
R: Reduzca significativamente la presión de lavado. Las láminas delgadas no requieren fuerza de fluido agresiva para eliminar los desechos. La alta presión empujará físicamente el cable desalineado. Mantenga un flujo constante y de baja presión y garantice la tensión adecuada del cable.
R: Inspeccione las boquillas diariamente para detectar daños, desgaste o desalineación. Límpielos a fondo durante el mantenimiento de rutina. Reemplace las boquillas inmediatamente si el orificio se deforma o si el flujo de fluido ya no es perfectamente coaxial con el cable.
R: El tiempo de apagado del pulso dicta la duración entre chispas. Aumentar el tiempo de inactividad le da al fluido dieléctrico más tiempo para eliminar los residuos del corte antes de que ocurra la siguiente chispa. Esto es crucial al cortar geometrías profundas o complejas.
R: La deflexión del cable generalmente resulta de una presión de lavado que es demasiado alta para la tensión actual del cable. También puede ocurrir si las presiones de las boquillas superior e inferior están muy desequilibradas. Verifique los ajustes de tensión y calibre los caudales de fluido.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


