
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-28 Origine : Site


Les temps d’arrêt des machines saignent à sec les fabricants de précision. Des milliers de dollars disparaissent chaque jour lorsqu’une machine critique cesse de fonctionner. Alors que les directeurs d'atelier sont obsédés par les mises à jour logicielles et les servos à grande vitesse, un coupable caché passe souvent inaperçu. Les électrodes bon marché provoquent des brûlures instables. Cet oubli détruit les composants internes de la machine à un rythme terrifiant.
En tant qu'ingénieurs en atelier, nous constatons constamment les conséquences de mauvais choix d'outillage. Décomposons exactement quels choix métallurgiques évitent une détérioration prématurée. Ces connaissances protègent vos biens d’équipement et génèrent directement une rentabilité plus élevée.
Le graphite reste le choix optimal pour minimiser l'usure mécanique. Sa faible densité réduit considérablement la contrainte physique exercée sur les servomoteurs de l'axe Z et les vis à billes lors d'une oscillation continue à grande vitesse.
Le cuivre-tungstène offre la plus grande durabilité pour l’usinage des métaux durcis. Il évite les courts-circuits et les étincelles irrégulières, qui sont les principales causes de panne prématurée du générateur.
La dégradation des électrodes est directement corrélée à l’état de la machine. Des débris excessifs provenant de matériaux de qualité inférieure surchargent les systèmes de filtration diélectrique et provoquent une cavitation dans les pompes à fluide.
La correspondance des matériaux est absolument essentielle. L’alignement de la métallurgie des électrodes avec la pièce à usiner est la méthode la plus éprouvée empiriquement pour stabiliser l’érosion par étincelle et maximiser le retour sur investissement des équipements.
Pour vraiment comprendre comment les matériaux d’outillage affectent la longévité des machines, nous devons examiner les mécanismes physiques qui se produisent à l’intérieur du réservoir diélectrique. L'érosion par étincelles implique des milliers de décharges électriques contrôlées par seconde. Ces étincelles traversent un espace microscopique entre l'électrode et la pièce. L'énergie thermique intense fait fondre et vaporise le métal cible, tandis que le fluide diélectrique élimine les particules microscopiques.
Contrairement aux opérations de fraisage CNC traditionnelles où une fraise en carbure coupe physiquement l'acier, l'électrode EDM n'entre jamais en contact physique avec la pièce à usiner. Cependant, il fait toujours office d’outil de coupe et est soumis à une grave dégradation thermique. Chaque étincelle qui retire le métal de la cavité enlève également une quantité microscopique de matériau de l'électrode elle-même.
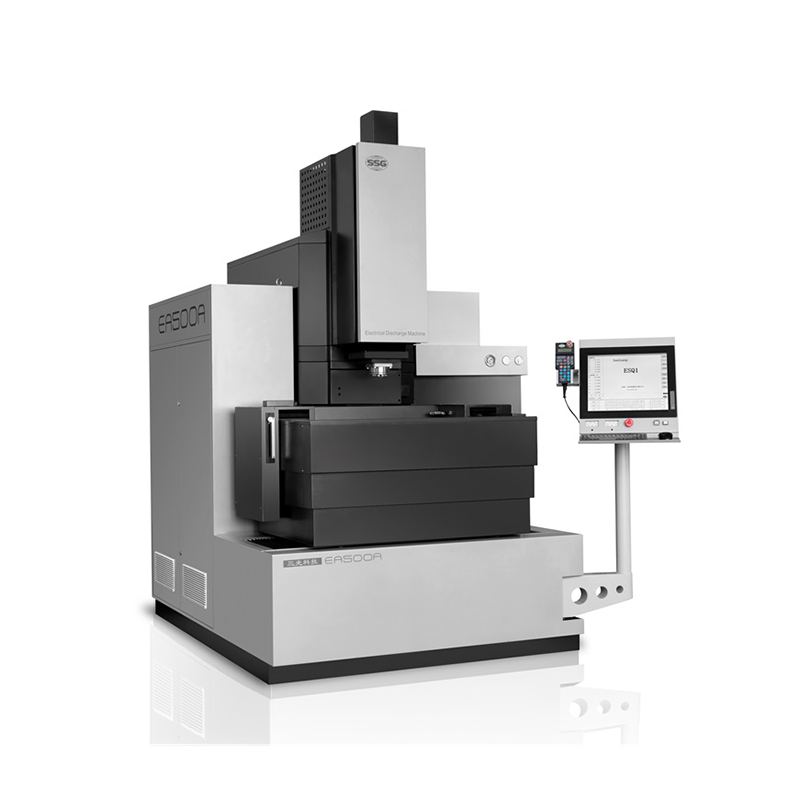
Par conséquent, l'état de l'électrode influence directement les composants internes d'un Machine d'électroérosion par coulage . Le générateur de puissance de l'équipement, les servomoteurs et les systèmes de rinçage diélectrique sont conçus pour surveiller et s'adapter en permanence à l'état de l'éclateur. Lorsqu’une électrode se dégrade rapidement ou de manière inégale, l’espace devient très instable. Cette instabilité force le système de commande de la machine à s'emballer. Il doit constamment ajuster les paramètres de tension et le positionnement de l'axe Z. Au fil du temps, cette surcompensation continue conduit à la défaillance prématurée de cartes électroniques et d'entraînements mécaniques coûteux.
Une analyse récente du secteur révèle un changement massif dans la stratégie de fabrication de précision. Alors que les exigences de tolérance dans des secteurs comme l’aérospatiale et la fabrication de véhicules électriques deviennent plus strictes, les gestionnaires d’installations se rendent compte d’une dure vérité. Les coûts cachés de la dégradation des machines dépassent de loin les économies initiales réalisées grâce à un outillage bon marché.
Il y a un net mouvement d’abandon du graphite extrudé banalisé vers des matériaux composites techniques. Les ateliers automatisés modernes nécessitent des taux d’usure prévisibles pour soutenir la fabrication sans interruption. La dégradation imprévisible des outils engorge les cellules automatisées et oblige les opérateurs à intervenir manuellement. En investissant dans une métallurgie haut de gamme, les fabricants n’achètent pas seulement de meilleures finitions de surface ; ils achètent la stabilité de leurs processus et prolongent le cycle de vie opérationnel de leurs équipements multi-axes.
La sélection du matériau d'outillage approprié nécessite un équilibre délicat entre conductivité électrique, résistance thermique et poids physique. Vous trouverez ci-dessous une analyse objective des matières premières utilisées dans l'atelier et de leur impact direct sur la durée de vie des machines.
Le graphite est largement utilisé dans les applications d'enfonçage en raison de ses propriétés thermiques uniques. Contrairement aux métaux qui se transforment en liquide sous une chaleur extrême, le graphite se sublime. Il passe directement d’un solide à un gaz à des températures supérieures à 3 600 degrés Celsius. De plus, il est hautement usinable, permettant aux programmeurs de fraiser facilement des géométries incroyablement complexes. Le graphite à grains ultrafins offre une résistance supérieure à l'usure dans les coins et d'excellentes capacités de finition de surface.
Le principal avantage du graphite en termes de santé des machines est sa masse minimale. Le graphite est exceptionnellement léger par rapport aux alternatives métalliques. Lors d'une brûlure dans une cavité, le servomoteur de l'axe Z doit osciller constamment pour éliminer les débris de la coupe. Un bloc de cuivre lourd exerce une immense contrainte d'inertie sur les servomoteurs, les guidages linéaires et les vis à billes. En utilisant du graphite léger, les opérateurs réduisent considérablement la fatigue mécanique sur l'axe Z, prolongeant ainsi la durée de vie des systèmes de contrôle de mouvement de la machine.
Le cuivre électrolytique constitue la norme traditionnelle pour obtenir des finitions de surface hautement raffinées et semblables à celles d'un miroir. Cela est particulièrement vrai lors de l'exécution de passes finales sur des alliages d'acier. Il possède une excellente conductivité électrique et thermique, fondant à environ 1 085 degrés Celsius. Parce qu’il est hautement conducteur, il permet un transfert d’énergie très efficace à travers l’éclateur.
Du point de vue de la préservation des équipements, le cuivre génère un arc à courant continu très stable. La stabilité de l’éclateur est absolument cruciale pour la santé du générateur électrique. Des étincelles irrégulières provoquent des fluctuations rapides de la résistance électrique. Cela oblige les circuits imprimés du générateur et les transistors bipolaires à grille isolée à gérer des pics de tension soudains et violents. L'arc stable fourni par le cuivre de haute qualité atténue ces surtensions électriques, réduisant ainsi la fatigue thermique et électrique des unités d'alimentation.
Le cuivre-tungstène est un pseudo-alliage créé grâce à une métallurgie des poudres avancée. Il est conçu spécifiquement pour les applications punitives où ni le cuivre pur ni le graphite standard ne peuvent survivre à l'environnement thermique. Ce matériau composite allie la conductivité électrique exceptionnelle du cuivre à l’extrême résistance thermique du tungstène. Cela le rend très résistant à la déformation mécanique sous des charges thermiques intenses.
Lorsque les machinistes tentent de couper des matériaux exceptionnellement durs comme le carbure de tungstène, les électrodes standard se dégradent presque instantanément. Cette détérioration rapide libère des quantités massives de boues conductrices dans le réservoir diélectrique. Le cuivre-tungstène présente un taux d'usure remarquablement faible, produisant un minimum de particules. Moins de débris signifie beaucoup moins de pression sur les pompes à fluide diélectrique et prolonge la durée de vie opérationnelle des cartouches de filtration en papier. En maintenant un fluide diélectrique propre, ce matériau protège indirectement la machine contre les arcs secondaires destructeurs et la cavitation de la turbine de la pompe.
Le tungstène pur est généralement réservé aux applications de micro-usinage hautement spécialisées, telles que la fabrication de dispositifs médicaux ou de composants aérospatiaux. Dans ces domaines, la stabilité dimensionnelle est primordiale. Le tungstène possède le point de fusion le plus élevé de tous les métaux, soit 3 422 degrés Celsius. Bien qu’il soit extrêmement rigide et difficile à façonner dans des formes complexes, sa résilience thermique est inégalée.
Lors de l'érosion par micro-étincelles, même une déformation microscopique du bord de l'outil provoque des courts-circuits immédiats. Lorsqu'un court-circuit se produit, les servos CNC doivent rétracter instantanément l'axe Z pour couper le circuit et combler l'écart. La résistance du tungstène à la déformation thermique assure un éclateur parfaitement homogène. Cette stabilité évite le redoutable phénomène de chasse, garantissant que les entraînements mécaniques n'ont pas à exécuter des milliers de micro-rétractions violentes par minute. Cela évite aux butées une usure micro-vibratoire excessive.
Matériel |
Point de fusion/sublimation |
Indice de conductivité |
Résistance à l'usure |
Impact sur la contrainte de la machine |
|---|---|---|---|---|
Graphite |
~3 600°C Sublime |
Modéré |
Haut |
Contrainte mécanique la plus faible grâce à la légèreté |
Cuivre |
1 085°C |
Très élevé |
Modéré |
Faible contrainte électrique grâce à un arc stable |
Cuivre-Tungstène |
Dépendant du composite |
Haut |
Très élevé |
Contrainte de filtration la plus faible grâce à un minimum de débris |
Tungstène |
3 422 °C |
Modéré |
Extrême |
Protège les servos en micro-usinage |
L’utilisation d’un matériau incorrect ou de mauvaise qualité agit comme un catalyseur principal de la détérioration de l’équipement. Ces dommages se manifestent dans trois systèmes internes distincts.
Le générateur EDM est méticuleusement conçu pour produire des impulsions d’énergie électrique contrôlées à haute fréquence. Lorsqu'un matériau d'outillage a un point de fusion bas ou une mauvaise conductivité, l'espace est rapidement pollué par des scories inégalement fondues. Cela conduit à un arc électrique continu. Il s'agit d'une condition dangereuse dans laquelle l'étincelle ne parvient pas à s'éteindre pendant le temps d'arrêt, créant ainsi un court-circuit continu et dommageable. Ce comportement erratique oblige l’alimentation électrique à augmenter et diminuer constamment sa sortie de courant. Au fil des mois de fonctionnement, ce cycle thermique sévère dégrade les transistors bipolaires à grille isolée et les cartes de circuits imprimés à l'intérieur de l'armoire du générateur.
Une fonction essentielle de l'équipement est la surveillance de la tension d'espacement. Si les capteurs détectent un excès de débris ou un court-circuit imminent, le contrôleur commande au servomoteur de l'axe Z de rétracter instantanément l'outil, de rincer la zone et de se rapprocher à nouveau. Cette oscillation rapide est connue dans l'atelier sous le nom de chasse. Les matériaux de mauvaise qualité qui s'usent rapidement créent un flux constant de débris, provoquant une chasse continue de l'équipement. Ce mouvement irrégulier de haut en bas à haute fréquence accélère l'usure de la vis à billes de l'axe Z, des butées et des encodeurs de servomoteurs. À terme, cela conduit à une perte totale de précision d’usinage.
La détérioration des électrodes génère des particules microscopiques appelées copeaux. Les matériaux de qualité inférieure ne se décomposent pas proprement. Au lieu de cela, ils se fracturent en particules plus grosses et irrégulières. Ces boues lourdes coulent dans le réservoir diélectrique, obstruant rapidement les cartouches filtrantes en papier ou en synthétique. À mesure que les filtres se bouchent, la pompe à fluide diélectrique doit fonctionner contre une contre-pression qui augmente régulièrement. Cela fait chauffer le moteur de la pompe et peut provoquer une cavitation. La cavitation est un phénomène destructeur dans lequel des bulles de vapeur se forment et s'effondrent violemment à l'intérieur de la pompe, érodant physiquement les roues en laiton et les boîtiers internes.
Lors de l'évaluation des options d'outillage pour protéger votre Spark Erosion CNC Die Sinking EDM , les acheteurs et les ingénieurs de fabrication doivent regarder au-delà du prix. Vous devez analyser les propriétés métallurgiques spécifiques qui dictent la stabilité du processus. Les machines modernes des leaders de l'industrie sont construites pour répondre à des spécifications remarquables. Par exemple, des équipements avancés peuvent atteindre une rugosité de surface inférieure à 0,2 micromètre et maintenir une usure ultra faible des outils inférieure à 0,1 %. Cependant, ces paramètres sont impossibles à atteindre avec du graphite bon marché.
Une conductivité électrique plus élevée permet à l'énergie du générateur de traverser l'outil avec une résistance minimale. Lorsque la résistance est élevée, l’outil lui-même absorbe l’énergie et chauffe, plutôt que de transférer cette puissance de coupe à la pièce. Les matériaux à haute conductivité, tels que le cuivre électrolytique pur, garantissent que l'énergie thermique est concentrée exactement là où elle doit être, au niveau de l'éclateur. Cette efficacité empêche le porte-outil et la broche de la machine d'absorber la chaleur rayonnante, qui pourrait autrement provoquer une dilatation thermique et un désalignement mécanique de la tête de la machine lors de longues combustions sans surveillance.
La capacité d’un matériau à conserver son intégrité structurelle sous une chaleur extrême détermine la stabilité de l’ensemble du processus. Les matériaux ayant un point de fusion bas se déformeront rapidement au niveau des coins et des bords lors de passes d'ébauche agressives. Cette déformation modifie la surface de coupe, obligeant les systèmes de contrôle adaptatif de la machine à recalculer en permanence la tension et l'avance optimales. À l’inverse, des matériaux comme le graphite et le tungstène conservent leur géométrie nette. Cela permet à la commande numérique par ordinateur de fonctionner sans problème sur des algorithmes prévisibles et stables.
Le taux d'usure est défini comme le volume de matière de l'outil perdu par rapport au volume de matière de la pièce enlevée. L'usure des coins est particulièrement dommageable car elle modifie fondamentalement la forme de la cavité. Si un bloc de graphite bon marché présente un taux d'usure des coins élevé, l'opérateur est obligé d'arrêter la machine, de remplacer l'outil et de programmer des passes de finition secondaires avec des électrodes toutes neuves. Cela gaspille non seulement du matériel physique, mais ajoute inutilement des heures de fonctionnement à l'équipement, accélérant ainsi la dépréciation de toutes les pièces mobiles.
La longévité de vos biens d’équipement dépend fortement de la synergie entre l’outillage et le métal de la pièce à usiner. La non-concordance de ces éléments garantit l’instabilité du processus et entraîne des contraintes mécaniques.
Pour les aciers à outils standard comme H13, D2 et P20, le graphite et le cuivre restent les choix standard. Le graphite est fortement préféré pour l'ébauche de grandes cavités dans l'acier en raison de son taux d'enlèvement de matière important et de son faible poids, protégeant les guidages de l'axe Z. Le cuivre est ensuite déployé pour les passes de finition finales afin d'obtenir une finition de surface supérieure sans nécessiter une puissance excessive du générateur.
En revanche, l’usinage du carbure de tungstène est notoirement difficile. Tenter d'éroder des matrices en carbure avec du graphite standard ou du cuivre pur entraînera une usure catastrophique de l'outil. Cela remplit immédiatement le vide avec des débris conducteurs et provoque de violents arcs électriques en courant continu. Le cuivre-tungstène est obligatoire pour les applications en carbure. Sa haute densité et sa résistance thermique lui permettent de pénétrer dans la matrice carbure tout en maintenant la stabilité de l'écartement, protégeant ainsi le générateur des surcharges continues de court-circuit.
Les alliages de titane comme le Ti-6Al-4V et l'Inconel présentent des défis uniques en raison de leur conductivité thermique intrinsèquement médiocre. La chaleur générée par le processus d’érosion par étincelle ne se dissipe pas facilement dans la pièce. Au lieu de cela, cela se reflète vers l’arrière dans l’outil. Dans ces scénarios exigeants, du graphite à grains ultrafins haute densité est utilisé. Il peut résister à la chaleur réfléchie sans se dégrader, gardant l'espace dégagé et empêchant l'équipement d'entrer dans un état de défaut continu.
Même si la sélection métallurgique constitue le fondement de la longévité des équipements, les meilleures pratiques opérationnelles doivent être strictement mises en œuvre dans l'atelier.
Même le bloc cuivre-tungstène le plus haut de gamme échouera si le rinçage diélectrique est inadéquat. Le rinçage élimine les copeaux de la coupe, empêchant ainsi les débris d'agir comme conducteur secondaire. Les opérateurs doivent utiliser une combinaison de rinçage sous pression et de rinçage par aspiration pour garantir un flux laminaire de diélectrique propre. Un rinçage approprié réduit considérablement la dépendance à l'égard du servo de l'axe Z pour combler les espaces, économisant ainsi des années d'usure mécanique.
De plus, les opérateurs de machines doivent calibrer méticuleusement les paramètres du générateur pour correspondre à la combinaison spécifique d'outil et de pièce à usiner. Le temps de fonctionnement dicte la durée pendant laquelle l'étincelle est active. Des temps de fonctionnement plus longs augmentent l'enlèvement de matière mais augmentent l'usure de l'outil. Le temps d'arrêt est la durée entre les étincelles. Un temps libre suffisant est absolument essentiel. Il permet au fluide diélectrique de combler l'espace et de restaurer ses propriétés isolantes. Un réglage du temps d'arrêt trop faible garantit un arc destructeur.
Enfin, la maintenance préventive n’est pas négociable. Les filtres diélectriques doivent être remplacés en fonction des lectures du manomètre, et pas seulement d'une inspection visuelle du réservoir. Travailler avec des filtres obstrués force le fluide contaminé à travers le système, agissant comme un liquide abrasif qui détruit les joints de la pompe et les servovalves.
Lors de la gestion d’une usine de fabrication de précision, les services d’approvisionnement et les équipes d’ingénierie se retrouvent souvent en désaccord concernant les budgets d’outillage. Le coût initial des matériaux haut de gamme peut être considérablement plus élevé que celui des alternatives standard de qualité commerciale. Cependant, évaluer cette dépense isolément constitue une erreur opérationnelle critique. Pour comprendre le véritable impact financier, les opérateurs doivent analyser le coût total de possession associé à l'exploitation Équipement d'électroérosion par enfonçage de précision . Vous devez prendre en compte l’usure de la machine, les intervalles de maintenance et les temps d’arrêt imprévus.
La mise à niveau de votre outillage ne consiste pas simplement à obtenir une finition de surface supérieure sur la pièce. C’est un investissement stratégique dans la longévité mécanique et électrique de vos équipements. Les matériaux de mauvaise qualité se dégradent rapidement, transférant les contraintes opérationnelles directement aux composants internes les plus sensibles de la machine.
Pour illustrer la viabilité financière de la mise à niveau, considérons une installation chargée d’usiner des cavités en acier à outils trempé. L’équipe a la possibilité d’utiliser du graphite de qualité standard ou d’investir dans du graphite à grains ultrafins de première qualité. Bien que l’option premium puisse coûter 25 % de plus au départ, son point de sublimation élevé et sa densité structurelle entraînent un taux d’usure nettement inférieur.
Variable métrique |
Graphite de qualité standard |
Graphite ultra fin de qualité supérieure |
Impact sur la santé des machines |
|---|---|---|---|
Coût initial du matériel |
Référence |
Référence + 25 % |
N / A |
Taux d'usure des électrodes |
Haut |
Faible |
Une usure élevée augmente la génération de débris. |
Cycle de remplacement du filtre |
Toutes les 200 heures de fonctionnement |
Toutes les 400 heures de fonctionnement |
Des changements fréquents indiquent une contrainte de la pompe. |
Réglages du servo de l'axe Z |
Chasse constante élevée |
Écart d'étincelle faiblement stable |
Un mouvement excessif provoque une fatigue mécanique. |
Niveau de stress du générateur |
Arc irrégulier élevé |
Faible décharge stable |
Protège les blocs d'alimentation coûteux. |
Dans un cycle opérationnel annuel standard, l'utilisation de matériaux de qualité supérieure peut réduire de moitié la consommation des filtres diélectriques. Plus important encore, en maintenant un environnement stable, les servomoteurs de l'axe Z de la machine n'ont pas besoin de chasser constamment. Cette réduction des oscillations mécaniques prolonge la durée de vie des vis à billes et des guidages linéaires. Si l’on tient compte de la nécessité d’éviter une seule panne mécanique ou électrique majeure, le retour sur investissement d’un outillage haut de gamme dépasse souvent 300 % au cours de la première année.
Le choix du matériau d'électrode approprié constitue votre première ligne de défense pour protéger les biens d'équipement. Il évite les dommages internes dévastateurs, réduit la fatigue mécanique des systèmes d'asservissement et permet d'économiser des milliers de dollars en coûts opérationnels non budgétisés. Prenez toujours le temps d’adapter les propriétés métallurgiques spécifiques au matériau de votre pièce. Cette étape simple prolonge considérablement la durée de vie de la machine.
Si vous cherchez à améliorer votre atelier de fabrication avec des équipements fiables, machines EDM hautes performances , nous vous recommandons fortement d'explorer les solutions avancées proposées par SSG EDM. Leur équipement est conçu pour traiter efficacement des matériaux de première qualité, garantissant une précision maximale et des décennies de stabilité opérationnelle. Vérifiez dès aujourd’hui vos choix d’outillage actuels, éloignez-vous des matériaux banalisés et garantissez une rentabilité plus élevée pour votre atelier.
Le graphite est le matériau le plus utilisé dans l'industrie. Cela est principalement dû à son équilibre exceptionnel entre usinabilité, rentabilité et résistance thermique. Contrairement aux métaux qui fondent, le graphite subit une sublimation. Ce seuil thermique élevé lui permet de conserver des géométries précises même lors de processus d'ébauche agressifs. Du point de vue de la longévité des machines, le graphite est très avantageux en raison de sa faible densité. Il est nettement plus léger que les alternatives métalliques. Cette nature légère réduit la charge utile mécanique sur la broche de l'axe Z de la machine, les servomoteurs et les vis à billes, minimisant ainsi la contrainte d'inertie et préservant la précision de position globale.
L’usure des électrodes ne provoque pas de dommages catastrophiques immédiats. Cependant, l’utilisation chronique de matériaux à dégradation rapide entraînera une dégradation cumulative et permanente des composants internes au fil du temps. Les dommages surviennent par deux mécanismes principaux : la fatigue mécanique et le stress électrique. Mécaniquement, un outil inégalement usé crée un écart incohérent, obligeant les servomoteurs de l'axe Z à effectuer des micro-ajustements constants. Des millions de micro-mouvements inutiles accélèrent l’usure des guidages linéaires et des vis à billes. Électriquement, une usure rapide génère des débris conducteurs excessifs. Si le système de rinçage ne parvient pas à éliminer ce problème assez rapidement, cela provoque des courts-circuits qui obligent le générateur électrique à absorber d'énormes fluctuations de la charge électrique, dégradant lentement les circuits imprimés internes.
Le cuivre pur est un excellent conducteur et est fréquemment utilisé pour l’usinage d’alliages d’acier standard car il produit un arc très stable et une finition de surface supérieure. Cependant, le cuivre pur a un point de fusion relativement bas. Lorsque les opérateurs tentent d'usiner des matériaux extrêmement durs tels que le carbure de tungstène, les étincelles à fort ampérage nécessaires à la coupe feront fondre et déformer presque instantanément le cuivre pur. Pour résoudre ce problème, les fabricants utilisent du Cuivre-Tungstène, un matériau composite fritté. Il combine la conductivité électrique du cuivre avec l’extrême résistance thermique du tungstène. Cela garantit que l'outil conserve sa forme, évitant ainsi des étincelles irrégulières qui autrement solliciteraient gravement le générateur.
Le laiton n’est généralement pas recommandé pour les applications complexes d’enfonçage. Tenter de l’utiliser peut conduire à un usinage très inefficace et à une contrainte inutile sur l’équipement. Le laiton est principalement utilisé dans les machines à percer des trous EDM ou dans les machines de forage EDM, où une électrode tubulaire en laiton est utilisée pour graver rapidement des trous droits simples tandis que le fluide à haute pression est rincé directement à travers le centre du tube. Dans un environnement d'enfonçage traditionnel impliquant des cavités tridimensionnelles complexes, le laiton s'use beaucoup trop rapidement. Son point de fusion bas signifie qu’il ne peut pas résister à une exposition thermique prolongée, produisant une quantité écrasante de débris qui bouchent l’espace. La machine aura alors du mal à maintenir un arc stable, ce qui entraînera des courts-circuits constants et de fortes contraintes sur le système de filtration.
L'usure des électrodes se traduit directement par des imprécisions dimensionnelles dans la pièce finale. Au fur et à mesure que l'outil brûle, en particulier au niveau des angles vifs et des détails fins, la cavité est usinée en miroir qui dégrade sa forme. Cela se traduit par des murs effilés, des coins intérieurs arrondis et des dimensions hors tolérances. Pour corriger ce problème, les opérateurs doivent programmer des passes de finition secondaires et tertiaires à l'aide d'électrodes neuves, ce qui augmente considérablement la durée de fonctionnement de la machine et les coûts d'exploitation. L'utilisation de matériaux haut de gamme avec de faibles taux d'usure garantit que la géométrie de l'outil reste nette, transférant directement les dimensions exactes au moule dès le premier passage.
Le type de matériau d'électrode utilisé dicte le volume et la taille des copeaux libérés dans le fluide diélectrique. Les matériaux bon marché se fracturent en particules plus grosses et irrégulières qui saturent rapidement le fluide. Cette forte contamination oblige le système de filtration à faire des heures supplémentaires, entraînant un colmatage prématuré du filtre et une augmentation de la contre-pression sur les pompes à fluide. À l’inverse, les matériaux de haute qualité comme le graphite ultrafin ou le cuivre-tungstène se décomposent en particules microscopiques et uniformes qui sont facilement évacuées et filtrées. Il est essentiel de maintenir un fluide diélectrique propre pour prévenir les arcs secondaires et protéger les mécanismes internes de la pompe de l'usure abrasive.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


