
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-07-30 Nguồn gốc: Địa điểm


Các hoạt động gia công khối lượng lớn luôn phải đối mặt với chi phí vận hành gộp của các vật tư tiêu hao sử dụng một lần, đặc biệt là trong gia công phóng điện bằng dây đồng thau truyền thống. Các nhà sản xuất phải cân bằng giữa nhu cầu về chu kỳ cắt liên tục, không bị gián đoạn với các biện pháp kiểm soát ngân sách nghiêm ngặt mà không ảnh hưởng đến dung sai chi tiết cơ bản. Hệ thống dây sử dụng một lần thường gây ra thời gian ngừng hoạt động thường xuyên để thay ống chỉ, chi phí tiêu hao cao và hệ thống xử lý phế liệu phức tạp. Việc chuyển sang đánh giá các hệ thống dây có thể tái sử dụng—đặc biệt là sử dụng molypden—đóng vai trò là giải pháp thay thế cấu trúc khả thi cho quá trình sản xuất liên tục. Hướng dẫn này xem xét cơ chế và sự cân bằng trong hoạt động để xác định xem liệu Máy EDM dây có thể tái sử dụng phù hợp với yêu cầu sản xuất cụ thể của cửa hàng bạn. Chúng ta sẽ xem xét việc cắt liên tục thúc đẩy hiệu quả sản xuất và thay đổi quy trình làm việc hàng ngày tại xưởng như thế nào.
Cấu trúc dây có thể tái sử dụng giúp giảm đáng kể chi phí tiêu hao bằng cách đạp một cuộn dây có độ bền kéo cao trong thời gian dài, cho phép cắt liên tục thực sự.
Việc tích hợp dây molypden mang lại độ bền kéo và khả năng chịu nhiệt vượt trội so với dây đồng, mặc dù nó đòi hỏi các cơ chế kiểm soát độ căng cụ thể để ngăn ngừa đứt.
Mặc dù hiệu quả cao đối với việc gia công thô, sản xuất số lượng lớn và các vật liệu dẫn điện cụ thể, nhưng người mua phải đánh giá sự cân bằng trong độ hoàn thiện bề mặt cuối cùng so với các hệ thống đồng thau sử dụng một lần, nhiều lớp.
Việc thực hiện thành công đòi hỏi phải tích hợp CNC hiện đại và tuân thủ nghiêm ngặt việc bảo dưỡng chất lỏng điện môi và hiệu chuẩn độ căng dây.
Kiến trúc có thể tái sử dụng dựa trên cơ chế cuộn qua lại, vòng kín. Thiết kế cơ học này cho phép dây đảo hướng và đi qua phôi nhiều lần. Dây di chuyển ở tốc độ cao, thường là từ 6 đến 12 mét mỗi giây. Điều này trái ngược hoàn toàn với tốc độ cấp dữ liệu chậm, một lần của các hệ thống đồng thau truyền thống, thường chạy ở tốc độ chậm 0,2 mét mỗi giây. Trống đảo chiều cuộn dây qua lại, sử dụng các công tắc giới hạn và bộ điều khiển tần số thay đổi để quản lý việc tăng tốc và giảm tốc nhanh chóng cần thiết ở cuối mỗi hành trình. Chuyển động liên tục này giữ cho vùng cắt hoạt động và ngăn không cho dây nằm trong khe hở tia lửa đủ lâu để nóng chảy.
Loại bỏ việc thay đổi ống cuộn dây thường xuyên sẽ trực tiếp làm tăng thời gian hoạt động của máy. Nó hỗ trợ đầy đủ các ca sản xuất khi tắt đèn bằng cách loại bỏ nhu cầu xâu dây thủ công cứ sau vài giờ. Khi một xưởng thực hiện công việc gia công thô nặng trên thép công cụ dày, máy có thể chạy qua đêm mà không cần giám sát. Người vận hành thiết lập các thông số, đảm bảo bình điện môi đầy và cho máy hoạt động. Khả năng hoạt động liên tục này về cơ bản sẽ thay đổi cách xây dựng lịch trình sản xuất, cho phép các cửa hàng đẩy nhanh hơn các công việc có khối lượng lớn mà không cần tăng thêm ca lao động.
Molypden sở hữu những đặc tính vật liệu độc đáo khiến nó trở thành tiêu chuẩn công nghiệp cho các hệ thống có thể tái sử dụng. Nó có điểm nóng chảy là 2.623°C và độ bền kéo đặc biệt vượt quá 1900 MPa. MỘT Dây EDM hiệu quả cao tận dụng các đặc tính này để chịu được sự suy giảm nhiệt nghiêm trọng. Dây chịu được sự phóng điện lặp đi lặp lại trong các chu kỳ cắt liên tục mà không gặp phải hiện tượng giảm năng suất nghiêm trọng.
Không giống như đồng thau, dễ bay hơi để giúp làm sạch vết nứt, molypden hoạt động như một điện cực bền chống ăn mòn do tia lửa điện. Điểm nóng chảy cao có nghĩa là dây duy trì tính toàn vẹn về cấu trúc ngay cả khi chịu nhiệt độ cao của kênh plasma. Khả năng chống sốc nhiệt này cho phép cùng một đoạn dây đi qua phôi hàng chục lần. Người vận hành phải hiểu rằng tuy dây rất cứng nhưng nó không phải là bất khả chiến bại. Nó sẽ giảm dần đường kính theo thời gian, đòi hỏi bộ điều khiển CNC phải bù cho độ rộng rãnh cắt thay đổi.
Tốc độ di chuyển tuyến tính cao của Máy EDM dây nhanh tạo ra lớp ranh giới thủy động lực của chất lỏng điện môi. Chuyển động chất lỏng tốc độ cao này mang các mảnh vụn ra khỏi rãnh hiệu quả hơn các hệ thống di chuyển chậm. Khi dây xé toạc vết cắt với tốc độ 10 mét/giây, nó sẽ kéo theo chất lỏng nhũ tương, tạo ra tác động xả cơ học bổ sung cho quá trình xả vòi phun tiêu chuẩn. Điều này đặc biệt hiệu quả đối với các phôi gia công dày, nơi mà quá trình xả tiêu chuẩn gặp khó khăn để đạt được tâm vết cắt.
Chuyển động nhanh này cũng mang lại hiệu quả làm mát đáng kể cho chính điện cực dây. Làm mát nhanh chóng ngăn ngừa căng thẳng nhiệt cục bộ, kéo dài tuổi thọ hoạt động của ống cuộn molypden. Chất lỏng hấp thụ nhiệt do tia lửa tạo ra và mang nó đi trước khi dây đạt đến điểm nóng chảy. Nếu tốc độ dây giảm hoặc dòng chất lỏng bị gián đoạn, dây sẽ gần như đứt ngay lập tức do quá tải nhiệt.
Duy trì độ căng dây ổn định trong quá trình đảo chiều nhanh chóng là rất quan trọng. Máy móc sử dụng hệ thống căng khí nén, hệ thống giảm trọng lượng hoặc phanh điện từ để quản lý các lực động này. Khi trống đảo ngược hướng, dây sẽ bị giảm độ căng tạm thời, sau đó là sự tăng vọt đột ngột. Hệ thống căng phải hấp thụ lực sốc này để ngăn dây nhảy ra khỏi bánh dẫn hướng hoặc bị đứt.
Hệ thống dẫn hướng hiện đại giảm thiểu độ rung và phản ứng ngược của dây. Bánh xe dẫn hướng Ruby và khối cấp nguồn bằng cacbua duy trì tính nhất quán của rãnh trong nhiều giờ hoạt động liên tục. Các bánh xe dẫn hướng phải quay tự do và căn chỉnh hoàn hảo. Bất kỳ lực cản nào lên vòng bi sẽ làm cho dây bị trượt, tạo ra các vết phẳng trên molypden và dẫn đến hỏng hóc sớm. Người vận hành phải làm sạch và kiểm tra các hướng dẫn này hàng ngày để đảm bảo đường dẫn dây vẫn đúng.
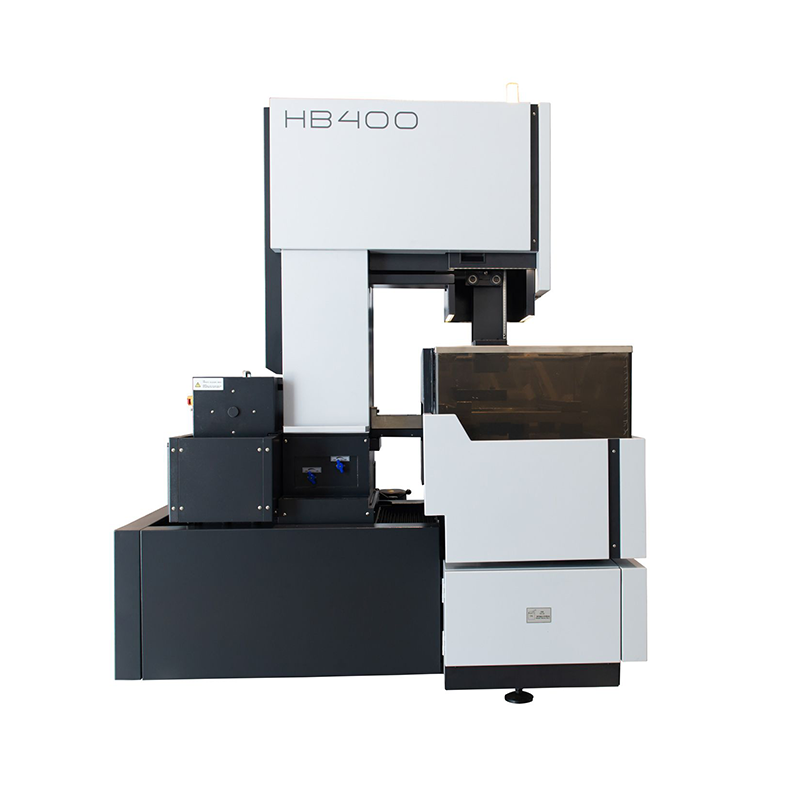
Việc áp dụng các hệ thống có thể tái sử dụng đòi hỏi phải thiết lập các tiêu chí thành công cơ bản. Bạn phải xác định ngưỡng mà mức tiết kiệm tiêu hao lớn hơn nhu cầu hoàn thiện bề mặt siêu mịn. Hiểu được sự cân bằng này sẽ đảm bảo công nghệ phù hợp với mục tiêu sản xuất của bạn. Các cửa hàng chủ yếu cắt khuôn ép đùn, dụng cụ dập hoặc tấm gia công thô lớn sẽ thấy được lợi ích ngay lập tức. Những người cắt các bộ phận hàng không vũ trụ có giới hạn lớp đúc lại nghiêm ngặt có thể cần phải giữ lại máy bằng đồng thau để hoàn thiện công việc.
Các hệ thống có thể tái sử dụng giúp giảm đáng kể chi phí mua, lưu trữ và xử lý dây điện. Một cuộn molypden có thể kéo dài tới 40 đến 50 giờ cắt. Ngược lại, ống đồng thau sẽ cạn kiệt chỉ sau vài giờ. Kiến trúc này cũng mang lại sự tiết kiệm thứ cấp về lao động của người vận hành. Nhân viên dành ít thời gian hơn cho việc quản lý luồng và ống chỉ, cho phép họ tập trung vào kiểm soát chất lượng và thiết lập máy.
Công tác hậu cần xử lý dây đồng có thể là một gánh nặng. Các cửa hàng phải lưu trữ các pallet chứa các cuộn dây nặng, quản lý việc tái chế dây đã qua sử dụng và liên tục giám sát máy móc để đảm bảo chúng không bị hết dây giữa chừng. Hệ thống molypden loại bỏ cơn đau đầu này. Một hộp nhỏ cuộn molypden có thể giúp máy hoạt động trong nhiều tháng. Việc giảm không gian xử lý và lưu trữ vật lý sẽ giải phóng tài nguyên cho các hoạt động khác của xưởng.
Xói mòn tia lửa điện vi mô gây ra sự giảm nhẹ và có thể dự đoán được về đường kính dây theo thời gian. Sự hao mòn này ảnh hưởng đến độ chính xác về kích thước nếu không được quản lý. Tuy nhiên, một Precision Molybdenum Wire EDM sử dụng công nghệ cắt đa năng tiên tiến để khắc phục điều này. Quá trình này bao gồm việc gia công thô mạnh mẽ, sau đó là nhiều lần cắt tỉa với năng lượng tia lửa giảm.
Các hệ thống tái sử dụng hiện đại có thể đạt được độ hoàn thiện bề mặt xuống tới Ra 0,8 µm. Tùy thuộc vào yêu cầu ứng dụng, các hoạt động hoàn thiện thứ cấp như mài hoặc đánh bóng có thể vẫn cần thiết. Phương pháp thực hiện nhiều lần hoạt động bằng cách để lại một lượng nhỏ phôi trong quá trình gia công thô. Sau đó, máy sẽ đảo ngược hướng cắt, giảm công suất và lướt bề mặt để loại bỏ lớp đúc lại và cải thiện độ hoàn thiện. Kỹ thuật này đòi hỏi khung máy chắc chắn và định vị dây chính xác mới có hiệu quả.
Tính năng |
Dây EDM tái sử dụng Molypden |
EDM dây đồng dùng một lần |
|---|---|---|
Tốc độ dây |
6 - 12 mét mỗi giây |
0,1 - 0,3 mét mỗi giây |
Tuổi thọ tiêu hao |
40 - 50 giờ mỗi ống |
cạn kiệt liên tục |
chất lỏng điện môi |
Nhũ tương tan trong nước |
Nước khử ion |
Trường hợp sử dụng tối ưu |
Gia công khối lượng lớn, các chi tiết dày |
Độ hoàn thiện chính xác cực cao |
Chất liệu dây |
Molypden |
Đồng thau hoặc đồng thau mạ kẽm |
Cơ chế xả |
Lực cản thủy động + Vòi phun |
Chỉ có vòi phun áp suất cao |
Đánh giá các thành phần công nghệ là điều cần thiết khi lọt vào danh sách các nhà cung cấp thiết bị. Các tính năng phù hợp quyết định độ tin cậy lâu dài của máy. Bạn cần xem qua các thông số kỹ thuật cơ bản và kiểm tra cách máy xử lý thực tế cắt liên tục. Độ cứng của vật đúc, chất lượng của các thanh dẫn hướng tuyến tính và khả năng phản hồi của động cơ servo đều đóng một vai trò quan trọng trong chất lượng của bộ phận cuối cùng.
Bộ điều khiển CNC tiên tiến là cần thiết để quản lý các chu trình liên tục. Một hiện đại Máy cắt dây CNC EDM thực hiện điều chỉnh thông số theo thời gian thực. Nó cung cấp khả năng bù đắp tự động để bù đắp cho sự hao mòn của dây. Các tính năng phần mềm tự động điều chỉnh tốc độ cắt và tần số phóng điện dựa trên độ dày vật liệu và hình học vào cua. Bù lỗi bước và nguồn điện chống điện phân ngăn chặn sự suy giảm coban khi cắt cacbua.
Bộ điều khiển phải theo dõi chính xác khoảng thời gian cắt dây và tính toán mức giảm đường kính dự kiến. Sau đó, nó sẽ điều chỉnh độ lệch đường chạy dao một cách linh hoạt để đảm bảo các kích thước cuối cùng vẫn nằm trong dung sai. Khi cắt các góc nhọn, CNC phải giảm tốc độ tiến dao và điều chỉnh áp suất xả để tránh hiện tượng giật dây và hiện tượng rửa góc. Những tính năng thông minh này tách biệt các máy sản xuất cao cấp khỏi các mẫu máy cơ bản.
Các hệ thống có thể tái sử dụng sử dụng nhũ tương điện môi hòa tan trong nước chuyên dụng thay vì nước khử ion tiêu chuẩn. Các chất cô đặc dầu trong nước này cung cấp khả năng bôi trơn quan trọng cho các bánh dẫn hướng chuyển động tịnh tiến. Việc lọc thích hợp là bắt buộc để loại bỏ khối lượng phoi lớn được tạo ra trong quá trình cắt tốc độ cao. Hệ thống lắng nhiều giai đoạn và bộ lọc hộp giấy duy trì tính toàn vẹn của chất lỏng.
Chất lỏng nhũ tương phục vụ một mục đích kép. Nó đóng vai trò là môi trường điện môi cho khe hở tia lửa và là chất bôi trơn cho các bộ phận cơ khí trong đường dẫn dây. Duy trì tỷ lệ nồng độ chính xác là rất quan trọng. Nếu hỗn hợp quá loãng, bánh dẫn hướng sẽ bị mòn sớm. Nếu nó quá dày, tốc độ cắt sẽ giảm và rãnh cắt sẽ bị tắc do các mảnh vụn. Người vận hành phải sử dụng khúc xạ kế hàng ngày để kiểm tra nồng độ chất lỏng và điều chỉnh nếu cần.
Nhiệm vụ bảo trì |
Tính thường xuyên |
Hành động bắt buộc |
|---|---|---|
Kiểm tra nồng độ chất lỏng |
Hằng ngày |
Sử dụng khúc xạ kế, điều chỉnh tỷ lệ nước/dầu. |
Kiểm tra bánh xe dẫn hướng |
hàng tuần |
Kiểm tra rãnh chữ V, đảm bảo quay trơn tru. |
Làm sạch khối dẫn điện |
hàng tuần |
Loại bỏ sự tích tụ carbon, đánh bóng lại bề mặt tươi mới. |
Thay hộp mực lọc |
hàng tháng |
Trao đổi bộ lọc giấy khi đồng hồ đo áp suất cho thấy tắc nghẽn. |
Hiệu chỉnh độ căng dây |
hàng tháng |
Sử dụng máy đo độ căng để xác minh cài đặt khí nén hoặc cơ khí. |
Việc chuyển đổi sang hệ thống dây có thể tái sử dụng đặt ra những thách thức vận hành tiềm ẩn. Việc xác định những rủi ro này cho phép bạn loại bỏ chúng khỏi quy trình. Các cửa hàng không điều chỉnh thói quen bảo trì sẽ thường xuyên bị đứt dây và bề mặt hoàn thiện kém. Công nghệ này đòi hỏi tư duy khác so với việc vận hành máy dây đồng.
Bảo trì phòng ngừa là không thể thương lượng đối với trống đảo chiều, khối dẫn điện và bánh xe dẫn hướng. Rãnh bánh dẫn hướng hay mòn rãnh chữ V là yếu tố rủi ro chính. Thiết lập một lịch trình thay thế nghiêm ngặt cho các thành phần này. Không thay thế các thanh dẫn hướng bị mòn dẫn đến độ chính xác bị suy giảm và dây bị lung lay nghiêm trọng.
Các khối dẫn điện truyền dòng điện tới dây chuyển động. Theo thời gian, dây cắt một rãnh vào khối, làm giảm diện tích tiếp xúc và gây ra hồ quang. Người vận hành phải thường xuyên lập chỉ mục các khối để lộ ra bề mặt mới. Khi tất cả các bề mặt đều có rãnh, khối phải được thay thế. Bỏ qua bước bảo trì này sẽ dẫn đến tình trạng cắt không ổn định và tình trạng đứt dây tăng lên.
Việc thiết lập lực căng dây molypden đòi hỏi một lộ trình học tập cụ thể. Người vận hành cũng phải quản lý chất lỏng điện môi nhũ hóa chuyên dụng, theo dõi tỷ lệ nồng độ và độ pH một cách cẩn thận. Thiết lập các giao thức để theo dõi diện tích cắt tích lũy của dây. Chủ động thay dây trước khi hiện tượng mỏi do kéo dẫn đến đứt đoạn giữa.
Việc luồn cuộn dây molypden vào trống đảo chiều cần phải thực hành. Dây phải được trải đều, không chồng lên nhau, tương tự như cuộn dây câu. Nếu dây bắt chéo trên trống, nó sẽ bị bó và đứt trong quá trình vận hành. Các chương trình đào tạo nên tập trung nhiều vào quy trình thiết lập này, cũng như các kỹ thuật thích hợp để căn chỉnh bánh xe dẫn hướng và thiết lập độ căng ban đầu.
Đảm bảo dây được luồn qua tất cả các thanh dẫn bằng gốm và ròng rọc căng chính xác.
Cố định các đầu dây vào trống đảo chiều bằng vít kẹp được chỉ định.
Xoay trống theo cách thủ công để đảm bảo dây nằm phẳng và không băng qua chính nó.
Tham gia hệ thống căng và kiểm tra căn chỉnh dây bằng chỉ báo quay số.
Chạy một chương trình thử nghiệm ngắn trong không khí để xác minh việc đảo chiều trống trơn tru trước khi bắt đầu cắt.
Người mua thiết bị vốn phải cân nhắc các yếu tố cụ thể khi so sánh hệ thống molypden có thể tái sử dụng với hệ thống đồng thau sử dụng một lần. Quyết định xoay quanh kết quả sản xuất chính của bạn. Bạn cần xem xét loại bộ phận bạn chạy, vật liệu bạn cắt và dung sai mà khách hàng yêu cầu.
Hệ thống dây tái sử dụng vượt trội trong các ứng dụng cụ thể. Các trường hợp sử dụng lý tưởng bao gồm khuôn ép đùn, gia công thô dẫn điện quy mô lớn, phôi dày và khuôn dập kim loại. Chúng hoạt động đặc biệt tốt trên các vật liệu mà thiệt hại về nhiệt ít nghiêm trọng hơn. Nếu cửa hàng của bạn dành nhiều ngày để gia công thô các khối thép công cụ D2 lớn, máy molypden sẽ cắt giảm đáng kể chi phí tiêu hao và cải thiện năng suất của bạn.
Ngược lại, chúng không lý tưởng cho việc sản xuất thiết bị y tế đòi hỏi dung sai dưới micron. Các bộ phận hàng không vũ trụ yêu cầu không có lớp đúc lại và gia công vi mô với đường kính dây dưới 0,1 mm nên sử dụng hệ thống đồng thau truyền thống. Khả năng đa đường của máy molypden hiện đại rất ấn tượng, nhưng chúng không thể sánh được với độ chính xác tuyệt đối của máy đồng thau cao cấp chạy dây mảnh trong phòng được kiểm soát nhiệt độ.
Công nghệ EDM dây tái sử dụng mang lại giải pháp hiệu quả cao cho các ứng dụng cắt liên tục. Nó phát triển mạnh ở nơi thông lượng và hiệu quả hoạt động được ưu tiên hơn độ chính xác cực cao ở mức dưới micron. Để tích hợp thành công công nghệ này, hãy thực hiện các bước sau:
Yêu cầu cắt thử bằng vật liệu và hình học cụ thể của bạn để xác minh khả năng chấp nhận hoàn thiện bề mặt.
Kiểm tra khu vực sản xuất của bạn để đảm bảo có đủ không gian và cơ sở hạ tầng cho các bộ lọc điện môi dựa trên nhũ tương.
Xây dựng lịch trình bảo trì phòng ngừa nghiêm ngặt, tập trung vào bánh xe dẫn hướng và tang trống căng.
Đào tạo người vận hành máy của bạn cụ thể về cách căng dây molypden và quản lý nồng độ chất lỏng.
Trả lời: Ống molypden tiêu chuẩn thường xử lý diện tích cắt từ 30.000 đến 50.000 milimét vuông. Trong điều kiện thực tế, điều này có nghĩa là phải cắt liên tục trong khoảng 40 đến 50 giờ trước khi bị hỏng do kéo hoặc đường kính giảm không thể chấp nhận được cần phải thay thế.
Đáp: Sự khác biệt chính nằm ở tốc độ và hướng của dây. Hệ thống dây nhanh sử dụng chuyển động tịnh tiến qua lại tốc độ cao (6-12 m/s) thay vì cấp liệu từ ống cuộn đến chất thải chậm. Họ cũng sử dụng nhũ tương hòa tan trong nước thay vì nước khử ion, ưu tiên tốc độ gia công thô hơn là gia công tinh siêu mịn.
Đ: Vâng. Bộ điều khiển hiện đại theo dõi thời gian cắt, khoảng cách và xung phóng điện. Chúng tự động điều chỉnh độ lệch khe hở tia lửa để duy trì độ chính xác về kích thước khi đường kính dây molypden mòn dần trong quá trình sử dụng liên tục.
Trả lời: Vật liệu dẫn điện tiêu chuẩn, thép công cụ như D2 và H13, cacbua vonfram và titan là những ứng cử viên xuất sắc. Các phôi dày được hưởng lợi từ việc gia công thô liên tục, tốc độ cao cũng đạt được hiệu quả tăng đáng kể.
Trả lời: Mặc dù EDM molypden nhiều lượt đạt được độ chính xác cạnh tranh (xuống Ra 0,8 µm), kết cấu bề mặt khác với EDM đồng thau nhiều lượt. Tùy thuộc vào yêu cầu ứng dụng nghiêm ngặt, việc mài hoặc đánh bóng thứ cấp vẫn có thể cần thiết.
Trả lời: Đứt dây thường do căng dây không đúng cách, bánh xe dẫn hướng bị xuống cấp hoặc xả nước kém. Sự tích tụ cacbon và phoi trong rãnh cắt hoặc vượt quá giới hạn nhiệt và độ mỏi của dây cũng sẽ gây ra đứt đoạn giữa.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


