


大量の機械加工作業では、特に従来の真鍮ワイヤ放電加工において、使い捨て消耗品による操業コストの増大に常に直面しています。メーカーは、ベースラインの部品公差を損なうことなく、継続的で中断のない切削サイクルの必要性と厳密な予算管理のバランスを取る必要があります。使い捨てワイヤシステムでは、スプール交換のための頻繁なダウンタイム、高額な消耗品の出費、および複雑なスクラップ処理システムが発生することがよくあります。再利用可能なワイヤ システム、特にモリブデンを利用したシステムの評価への移行は、連続生産のための実行可能な構造代替手段として機能します。このガイドでは、メカニズムと運用上のトレードオフを検討して、 再利用可能なワイヤ EDM マシンは、 工場の特定の製造要件に適合します。連続切削がどのように生産効率を高め、現場の日常のワークフローをどのように変えるのかを見ていきます。
再利用可能なワイヤー構造により、高張力ワイヤーの単一スプールを長時間循環させることで消耗品のオーバーヘッドが大幅に削減され、真の連続切断が可能になります。
モリブデン線の統合により、真鍮に比べて優れた引張強度と耐熱性が得られますが、破損を防ぐために特別な張力制御機構が必要です。
粗加工、大量生産、および特定の導電性材料に対しては非常に効率的ですが、購入者は、使い捨てのマルチパス真鍮システムと比較して、最終的な表面仕上げにおけるトレードオフを評価する必要があります。
導入を成功させるには、最新の CNC 統合と、誘電性流体のメンテナンスとワイヤ張力の校正を厳密に遵守する必要があります。
再利用可能なアーキテクチャは、閉ループの往復スプール メカニズムに依存しています。この機械設計により、ワイヤが方向を反転し、ワークピースを複数回通過することができます。ワイヤは、通常毎秒 6 ~ 12 メートルの高速で移動します。これは、通常 1 秒あたり 0.2 メートルという遅い速度で動作する、従来の真鍮製システムの遅いシングルパス送りとは明らかに対照的です。逆転ドラムはワイヤを前後に巻き取り、リミット スイッチと可変周波数ドライブを利用して、各ストロークの終わりに必要な急速な加速と減速を管理します。この一定の動きにより、切断ゾーンがアクティブに保たれ、ワイヤが溶けるほど長く火花ギャップに留まることが防止されます。
ワイヤースプールの頻繁な交換をなくすことで、機械の稼働時間が直接的に増加します。数時間ごとに手動でワイヤを通す必要がなくなるため、完全に完全無人製造シフトがサポートされます。工場で厚い工具鋼の重荒加工作業を行う場合、機械は無人で一晩中稼働することがあります。オペレータはパラメータを設定し、誘電体タンクが満杯であることを確認して、機械を動作させます。この継続的稼働機能により、生産スケジュールの構築方法が根本的に変わり、店舗は余分な労働シフトを追加することなく、大量のジョブをより迅速に推進できるようになります。
モリブデンは、再利用可能なシステムの業界標準となっている独特の材料特性を備えています。融点は2,623℃、引張強度は1,900MPaを超える優れた特性を持っています。あ 高効率モリブデン ワイヤ EDM は 、これらの特性を利用して、深刻な熱劣化に耐えます。ワイヤは、連続切断サイクル中の繰り返しの放電に耐え、致命的な歩留まり不良を引き起こしません。
蒸発しやすく切り口を洗い流すのに役立つ真鍮とは異なり、モリブデンは火花浸食に抵抗する耐久性のある電極として機能します。融点が高いということは、プラズマ チャネルの高熱にさらされた場合でも、ワイヤーがその構造的完全性を維持することを意味します。この熱衝撃に対する耐性により、ワイヤの同じ部分がワークピースを数十回通過することができます。オペレーターは、ワイヤーは丈夫ではありますが、無敵ではないことを理解する必要があります。時間の経過とともに直径が徐々に失われるため、CNC コントローラーが変化する切り口幅を補正する必要があります。
高い直線移動速度 Fast Wire EDM マシンは、 誘電性流体の流体力学的境界層を作成します。この高速の流体の動きは、低速移動システムよりも効率的に切り口から破片を運び出します。ワイヤーが秒速 10 メートルで切り口を切り裂くと、ワイヤーと一緒にエマルジョン液が引き込まれ、標準的なノズルのフラッシングを補う機械的なフラッシング動作が発生します。これは、標準的なフラッシングではカットの中心に到達するのが難しい厚いワークピースに特に効果的です。
この素早い動きは、ワイヤ電極自体に大きな冷却効果をもたらします。急速冷却により局所的な熱応力が防止され、モリブデンスプールの動作寿命が延長されます。液体は火花によって発生した熱を吸収し、ワイヤが融点に達する前に熱を運び去ります。ワイヤの速度が低下したり、流体の流れが遮断されたりすると、熱過負荷によりワイヤはほぼ瞬時に切れてしまいます。
急速な方向転換中に一貫したワイヤ張力を維持することが重要です。機械は、空気圧張力、重量降下システム、または電磁ブレーキを利用して、これらの動的力を管理します。ドラムが方向を反転すると、ワイヤの張力が一時的に低下し、その後に鋭いスパイクが発生します。ワイヤがガイドホイールから飛び落ちたり、切れたりするのを防ぐために、張力システムはこの衝撃を吸収する必要があります。
最新のガイド システムにより、ワイヤの振動とバックラッシュが軽減されます。ルビーのガイドホイールと超硬給電ブロックにより、長時間の連続運転でもカーフの一貫性が維持されます。ガイドホイールは自由に回転し、完全に位置合わせされている必要があります。ベアリングに何らかの抵抗が加わるとワイヤーが滑って、モリブデンに平らな部分が生じ、早期の故障につながります。オペレータは、ワイヤ経路が正しく保たれていることを確認するために、これらのガイドを毎日清掃および検査する必要があります。
再利用可能なシステムを導入するには、ベースラインの成功基準を確立する必要があります。消耗品の節約が超微細な表面仕上げの必要性を上回るしきい値を特定する必要があります。このバランスを理解することで、テクノロジーが生産目標に適合することが保証されます。主に押出ダイ、スタンピングツール、または大型の荒加工プレートを切断するショップでは、すぐにメリットが得られるでしょう。リキャスト層の制限が厳しい航空宇宙部品を切断する場合は、真鍮製の機械を仕上げ作業のために保管しておく必要がある場合があります。
再利用可能なシステムにより、ワイヤの購入、保管、廃棄のコストが大幅に削減されます。モリブデンの 1 本のスプールは、最大 40 ~ 50 時間の切断時間に耐えることができます。対照的に、真鍮のスプールはわずか数時間で消耗します。このアーキテクチャにより、オペレータの労力も二次的に節約されます。スタッフは糸通しやスプール管理に費やす時間が短縮され、品質管理と機械のセットアップに集中できるようになります。
黄銅線を取り扱う物流は負担となる場合があります。工場は重いスプールをパレットに保管し、使用済みワイヤーのリサイクルを管理し、切断途中で切れてしまわないように機械を常に監視する必要があります。モリブデン システムはこの頭痛を解消します。モリブデンのスプールが入った小さな箱があれば、数か月間機械を稼働し続けることができます。物理的な取り扱いスペースと保管スペースが削減されることで、他の作業現場の活動にリソースが解放されます。
微小放電火花侵食により、時間の経過とともにワイヤ直径が予測可能にわずかに減少します。この摩耗を管理せずに放置すると、寸法精度に影響を与えます。ただし、 精密モリブデンワイヤ放電加工は、 高度なマルチカット技術を利用してこれを克服します。このプロセスでは、積極的な荒加工とそれに続く火花エネルギーを低減した複数のトリム パスが行われます。
最新の再利用可能なシステムでは、Ra 0.8 µm までの表面仕上げを実現できます。アプリケーションの要件によっては、研削や研磨などの二次仕上げ作業が必要になる場合があります。マルチパスアプローチは、荒加工パス中に少量のストックを残すことによって機能します。次に、機械は切削方向を逆転させ、出力を下げ、表面をすくってリキャスト層を除去し、仕上げを改善します。この技術を効果的に行うには、剛性の高いマシン フレームと正確なワイヤの位置決めが必要です。
特徴 |
再利用可能なモリブデンワイヤー放電加工機 |
使い捨て真鍮線放電加工機 |
|---|---|---|
ワイヤ速度 |
毎秒6~12メートル |
0.1~0.3メートル/秒 |
消耗品の寿命 |
スプールあたり 40 ~ 50 時間 |
継続的に枯渇する |
誘電性流体 |
水溶性エマルション |
脱イオン水 |
最適な使用例 |
大量荒加工、厚肉部品 |
超高精度仕上げ |
線材 |
モリブデン |
真鍮または亜鉛メッキ真鍮 |
フラッシング機構 |
流体抵抗 + ノズル |
高圧ノズルのみ |
機器ベンダーの最終候補者リストを作成する際には、技術コンポーネントの評価が不可欠です。適切な機能によって、マシンの長期的な信頼性が決まります。基本仕様を超えて、機械が連続切断の現実にどのように対処するかを検討する必要があります。鋳造の剛性、リニアガイドウェイの品質、サーボモーターの応答性はすべて、最終部品の品質に影響します。
連続サイクルを管理するには、高度な CNC コントローラーが必要です。現代的な CNC ワイヤ切断放電加工機は、 リアルタイムのパラメータ調整を実行します。ワイヤーの磨耗を考慮して自動オフセット補正を行います。ソフトウェア機能により、材料の厚さとコーナリング形状に基づいて切断速度と放電周波数の調整が自動化されます。ピッチ誤差補正と耐電解電源により、超硬切削におけるコバルトの消耗を防ぎます。
コントローラーはワイヤーが切断されている正確な時間を追跡し、予想される直径の減少を計算する必要があります。次に、ツール パスのオフセットを動的に調整して、最終寸法が公差内に収まるようにします。鋭利なコーナーを切断する場合、CNC は送り速度を遅くし、ワイヤの遅れやコーナーの洗い流しを防ぐためにフラッシング圧力を調整する必要があります。これらのインテリジェントな機能により、ハイエンドの量産マシンと基本的なエントリーレベルのモデルが区別されます。
再利用可能なシステムは、標準的な脱イオン水ではなく、特殊な水溶性誘電体エマルションを利用します。これらの水中油濃縮物は、往復運動するガイドホイールに重要な潤滑を提供します。高速切削中に発生する大量の切り粉を除去するには、適切な濾過が必須です。多段階沈降システムと紙カートリッジフィルターが液体の完全性を維持します。
エマルジョン流体は 2 つの目的を果たします。これは、スパークギャップの誘電媒体として、またワイヤ経路内の機械部品の潤滑剤として機能します。正しい濃度比を維持することが重要です。混合物が薄すぎると、ガイドホイールが早期に摩耗してしまいます。厚すぎると切断速度が低下し、切り粉が詰まりやすくなります。オペレーターは毎日屈折計を使用して液体の濃度を確認し、必要に応じて調整する必要があります。
メンテナンスタスク |
頻度 |
必要なアクション |
|---|---|---|
液体濃度の確認 |
毎日 |
屈折計を使用して、水と油の比率を調整します。 |
ガイドホイールの検査 |
毎週 |
V トラックの溝をチェックし、スムーズな回転を確保します。 |
クリーンな導電ブロック |
毎週 |
蓄積したカーボンを取り除き、新しい表面にインデックスします。 |
フィルターカートリッジを交換する |
毎月 |
圧力計が目詰まりを示したら、ペーパーフィルターを交換してください。 |
ワイヤーの張力を校正する |
毎月 |
張力計を使用して、空気圧または機械の設定を確認します。 |
再利用可能なワイヤ システムに移行すると、隠れた運用上の課題が生じます。これらのリスクを特定すると、プロセスからリスクを排除することができます。メンテナンスルーチンを適応できないショップでは、頻繁にワイヤーが切れたり、表面仕上げが不十分になったりすることになります。この技術には、真鍮線機械を実行するのとは異なる考え方が必要です。
逆転ドラム、導電性ブロック、ガイドホイールの予防保守は交渉の余地がありません。ガイドホイールの溝入れ、つまり V トラックの摩耗は主な危険因子です。これらのコンポーネントの厳密な交換スケジュールを確立してください。摩耗したガイドを交換しないと、精度の低下やワイヤの激しいぐらつきが発生します。
導電性ブロックは、可動ワイヤに電流を伝達します。時間の経過とともに、ワイヤがブロックに溝を切り込み、接触面積が減少し、アーク発生が発生します。オペレータは定期的にブロックにインデックスを付けて、新しい表面を公開する必要があります。すべての表面に溝ができたら、ブロックを交換する必要があります。このメンテナンス手順を無視すると、切断状態が不安定になり、ワイヤの断線が増加します。
モリブデンワイヤーの張力を設定するには、特別な学習曲線が必要です。オペレーターはまた、濃度比と pH レベルを注意深く監視しながら、特殊な乳化誘電性流体を管理する必要があります。ワイヤーの累積切断領域を追跡するためのプロトコルを確立します。引張疲労により切断途中で破損する前に、積極的にワイヤを交換してください。
モリブデンスプールを逆転ドラムに通すには練習が必要です。釣り用リールを巻くのと同じように、ワイヤーは重ならずに均等に配置する必要があります。ワイヤがドラム上で交差していると、動作中にワイヤが絡みついて切れてしまいます。トレーニング プログラムでは、このセットアップ手順と、ガイド ホイールの位置合わせと初期張力の設定に関する適切なテクニックに重点を置く必要があります。
ワイヤーがすべてのセラミックガイドとテンションプーリーに正しく通されていることを確認してください。
指定されたクランプネジを使用して、ワイヤの端を反転ドラムに固定します。
ドラムを手動で回転させて、ワイヤーが平らになっていて、交差していないことを確認します。
テンションシステムを作動させ、ダイヤルインジケーターでワイヤーの位置を確認します。
カットを開始する前に、空中で短いテスト プログラムを実行して、ドラムのスムーズな反転を確認します。
資本設備の購入者は、再利用可能なモリブデン システムと使い捨て真鍮システムを比較する際に、特定の要素を考慮する必要があります。決定は主な生産成果にかかっています。使用する部品の種類、切断する材料、顧客が要求する公差を検討する必要があります。
再利用可能なワイヤー システムは、特定の用途に優れています。理想的な使用例には、押出ダイ、大規模な導電性粗加工、厚いワークピース、金属スタンピングダイなどが含まれます。熱による損傷がそれほど深刻ではない材料に対して非常に優れた性能を発揮します。 D2 工具鋼の大きなブロックを荒加工する作業に何日も費やしている場合、モリブデン機械を使用すると消耗品コストが大幅に削減され、スループットが向上します。
逆に、サブミクロンの公差を必要とする医療機器の製造には理想的ではありません。リキャスト層を必要とせず、線径 0.1 mm 未満の微細加工を必要とする航空宇宙部品には、従来の真鍮システムを利用する必要があります。最新のモリブデン機械のマルチパス機能は優れていますが、温度管理された部屋で細線を走らせるハイエンドの真鍮機械の絶対精度には匹敵しません。
再利用可能なワイヤ EDM テクノロジーは、連続切断用途に非常に効果的なソリューションを提供します。極めてサブミクロンの精度よりもスループットと運用効率が優先される場合に成功します。このテクノロジーを正常に統合するには、次の手順を実行します。
表面仕上げの許容性を確認するには、特定の材料と形状を使用してテスト カットをリクエストしてください。
製造現場を監査して、エマルジョンベースの誘電体濾過ユニットに適切なスペースとインフラストラクチャを確保してください。
ガイドホイールとテンションドラムに重点を置いた厳格な予防保守スケジュールを作成します。
モリブデンワイヤーの張力と液体の濃度管理について特に機械オペレーターを訓練してください。
A: 標準モリブデンスプールは通常、30,000 ~ 50,000 平方ミリメートルの切断領域を処理します。実際には、これは、引張破損や許容できない直径の減少により交換が必要になるまで、およそ 40 ~ 50 時間の連続切断作業に相当します。
A: 主な違いは、ワイヤの速度と方向にあります。ファストワイヤシステムは、スプールから廃棄物までの遅い送りではなく、高速往復運動 (6 ~ 12 m/s) を使用します。また、脱イオン水の代わりに水溶性エマルジョンを使用し、超微細仕上げよりも粗加工速度を優先しています。
A: はい。最新のコントローラーは、切断時間、距離、放電パルスを追跡します。連続使用中にモリブデンワイヤーの直径が徐々に摩耗するため、スパークギャップオフセットを自動的に調整して寸法精度を維持します。
A: 標準的な導電性材料、D2 や H13 などの工具鋼、炭化タングステン、チタンが優れた候補です。高速連続荒加工の恩恵を受ける厚いワークピースでも、効率が大幅に向上します。
A: マルチパス モリブデン EDM は競争力のある精度 (Ra 0.8 µm まで) を実現しますが、表面の質感はマルチパス真鍮 EDM とは異なります。厳密な用途要件によっては、二次研削または研磨が必要になる場合があります。
A: ワイヤの破損は通常、不適切な張力、ガイドホイールの劣化、フラッシング不良などが原因で発生します。カーフ内にカーボンや切り粉が蓄積したり、ワイヤーの熱限界や疲労限界を超えたりすると、カット途中での破損が発生します。
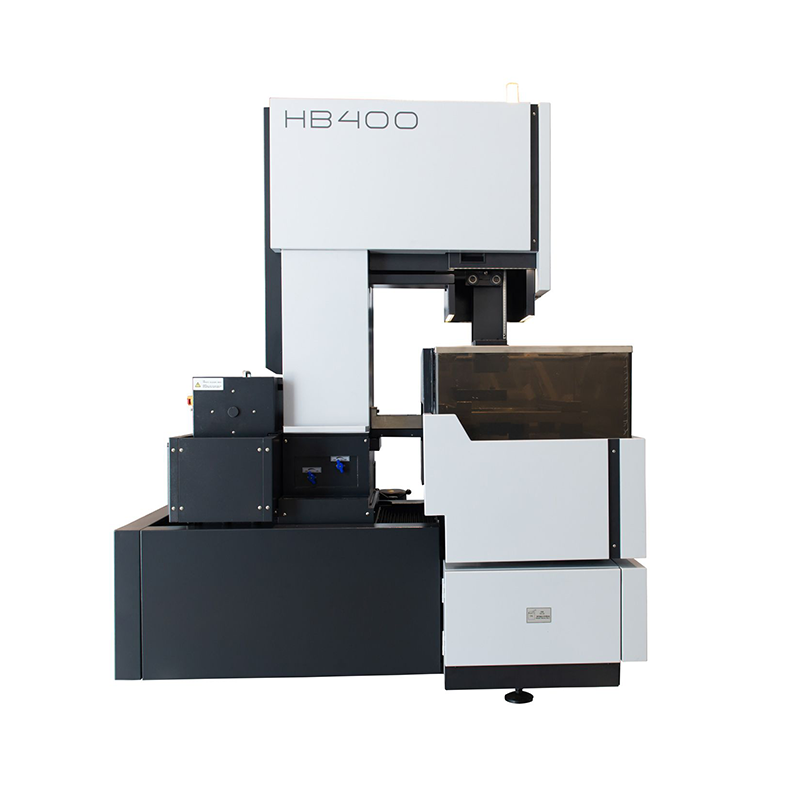
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


