
Просмотры: 0 Автор: Редактор сайта Время публикации: 30 июля 2026 г. Происхождение: Сайт


Крупномасштабные операции механической обработки постоянно сталкиваются с дополнительными эксплуатационными расходами, связанными с одноразовыми расходными материалами, особенно при традиционной электроэрозионной обработке латунной проволокой. Производители должны сбалансировать необходимость непрерывных, непрерывных циклов резки со строгим контролем бюджета, не ставя под угрозу базовые допуски деталей. Системы одноразовой проволоки часто приводят к частым простоям из-за замены катушек, высоким затратам на расходные материалы и сложным системам обработки лома. Переход к оценке многоразовых проволочных систем, в частности с использованием молибдена, служит жизнеспособной структурной альтернативой непрерывному производству. В этом руководстве рассматриваются механика и операционные компромиссы, чтобы определить, является ли Многоразовый электроэрозионный станок соответствует конкретным производственным требованиям вашего цеха. Мы рассмотрим, как непрерывная резка повышает эффективность производства и меняет повседневный рабочий процесс в цехе.
Архитектура многоразовой проволоки значительно снижает затраты на расходные материалы за счет циклической работы одной катушки высокопрочной проволоки в течение длительного времени, что обеспечивает по-настоящему непрерывную резку.
Использование молибденовой проволоки обеспечивает превосходную прочность на разрыв и термостойкость по сравнению с латунной, хотя для предотвращения поломки требуются специальные механизмы контроля натяжения.
Несмотря на высокую эффективность при черновой обработке, крупносерийном производстве и работе с конкретными проводящими материалами, покупатели должны оценить компромиссы в конечном качестве поверхности по сравнению с одноразовыми многопроходными латунными системами.
Успешная реализация требует современной интеграции с ЧПУ и строгого соблюдения правил содержания диэлектрической жидкости и калибровки натяжения проволоки.
Многоразовая архитектура основана на возвратно-поступательном механизме намотки с замкнутым контуром. Такая механическая конструкция позволяет проволоке менять направление и проходить через заготовку несколько раз. Проволока движется с высокой скоростью, обычно от 6 до 12 метров в секунду. Это резко контрастирует с медленной однопроходной подачей традиционных латунных систем, которые обычно работают со скоростью 0,2 метра в секунду. Реверсивный барабан наматывает проволоку вперед и назад, используя концевые выключатели и приводы с регулируемой частотой для управления быстрым ускорением и замедлением, необходимыми в конце каждого хода. Это постоянное движение сохраняет зону резки активной и не позволяет проволоке оставаться в искровом промежутке достаточно долго, чтобы расплавиться.
Отсутствие частой замены катушек с проволокой напрямую увеличивает время безотказной работы машины. Он полностью поддерживает производственные смены без освещения, устраняя необходимость ручной заправки проволоки каждые несколько часов. Когда в цехе выполняются тяжелые черновые работы с толстой инструментальной сталью, станок может работать без присмотра всю ночь. Оператор устанавливает параметры, проверяет заполнение диэлектрического бака и позволяет машине работать. Эта возможность непрерывной работы фундаментально меняет способ построения производственных графиков, позволяя цехам быстрее выполнять большие объемы работ без дополнительных рабочих смен.
Молибден обладает уникальными свойствами материала, которые делают его отраслевым стандартом для систем многоразового использования. Он имеет температуру плавления 2623°C и исключительную прочность на разрыв, превышающую 1900 МПа. А Высокоэффективная электроэрозионная обработка молибденовой проволоки использует эти свойства, чтобы противостоять серьезной термической деградации. Проволока выдерживает повторяющиеся электрические разряды во время непрерывных циклов резки, не испытывая при этом катастрофического снижения производительности.
В отличие от латуни, которая легко испаряется, помогая смыть пропил, молибден действует как прочный электрод, противостоящий искровой эрозии. Высокая температура плавления означает, что проволока сохраняет свою структурную целостность даже при воздействии сильного тепла плазменного канала. Такая устойчивость к тепловому удару позволяет одному и тому же участку проволоки проходить через заготовку десятки раз. Операторы должны понимать, что, хотя проволока прочная, она не является непобедимой. Со временем он будет медленно терять диаметр, что потребует от контроллера ЧПУ компенсации изменения ширины пропила.
Высокая линейная скорость перемещения Станок Fast Wire EDM создает гидродинамический пограничный слой диэлектрической жидкости. Это высокоскоростное движение жидкости выводит мусор из пропила более эффективно, чем системы с медленным перемещением. Прорываясь через разрез со скоростью 10 метров в секунду, проволока увлекает за собой эмульсионную жидкость, создавая механическое промывочное действие, дополняющее стандартную промывку форсунок. Это особенно эффективно при обработке толстых заготовок, где стандартная промывка с трудом достигает центра разреза.
Это быстрое движение также оказывает значительный охлаждающий эффект на сам проволочный электрод. Быстрое охлаждение предотвращает локальное тепловое напряжение, продлевая срок службы молибденовой катушки. Жидкость поглощает тепло, выделяемое искрой, и уносит его до того, как проволока достигнет точки плавления. Если скорость проволоки упадет или поток жидкости прервется, проволока практически мгновенно порвется из-за тепловой перегрузки.
Поддержание постоянного натяжения проволоки во время быстрого изменения направления имеет решающее значение. Для управления этими динамическими силами в машинах используются пневматическое натяжение, системы снижения веса или электромагнитные тормоза. Когда барабан меняет направление, натяжение проволоки кратковременно падает, за которым следует резкий скачок. Система натяжения должна поглощать этот удар, чтобы предотвратить соскакивание проволоки с направляющих колес или ее разрыв.
Современные направляющие системы снижают вибрацию и люфт проволоки. Рубиновые направляющие колеса и твердосплавные блоки механической подачи сохраняют постоянство реза в течение нескольких часов непрерывной работы. Направляющие колеса должны свободно вращаться и быть идеально выровнены. Любое сопротивление подшипников приведет к проскальзыванию проволоки, создавая плоские пятна на молибдене и приводя к преждевременному выходу из строя. Операторы должны ежедневно очищать и проверять эти направляющие, чтобы гарантировать правильность прохождения провода.
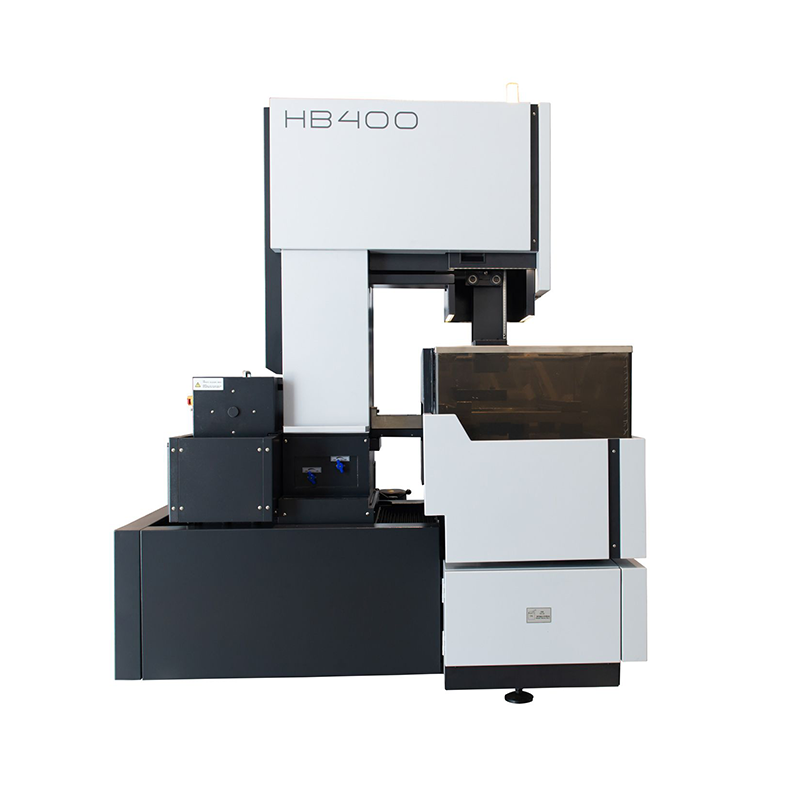
Внедрение многоразовых систем требует установления базовых критериев успеха. Вы должны определить порог, при котором экономия расходных материалов перевешивает необходимость получения сверхчистой поверхности. Понимание этого баланса гарантирует, что технология будет соответствовать вашим производственным целям. Цеха, которые в основном занимаются резкой экструзионных штампов, штамповочных инструментов или больших черновых пластин, сразу же увидят выгоду. Тем, кто режет детали аэрокосмической отрасли со строгими ограничениями по слоям повторной отливки, возможно, придется оставить свои латунные станки для отделочных работ.
Многоразовые системы значительно сокращают затраты на закупку, хранение и утилизацию проволоки. Одной катушки молибдена хватает на 40–50 часов резки. Напротив, латунные катушки разряжаются за считанные часы. Эта архитектура также обеспечивает вторичную экономию труда операторов. Сотрудники тратят меньше времени на заправку нитей и управление катушками, что позволяет им сосредоточиться на контроле качества и настройке машины.
Логистика обращения с латунной проволокой может оказаться обременительной. Цехам приходится хранить поддоны с тяжелыми катушками, управлять переработкой использованной проволоки и постоянно следить за машинами, чтобы гарантировать, что они не закончатся в середине резки. Молибденовые системы устраняют эту головную боль. Небольшая коробка с молибденовыми катушками может обеспечить работу машины в течение нескольких месяцев. Сокращение площадей для физической обработки и хранения высвобождает ресурсы для других видов деятельности цеха.
Микроразрядная искровая эрозия вызывает небольшое, предсказуемое уменьшение диаметра проволоки с течением времени. Этот износ влияет на точность размеров, если его не контролировать. Тем не менее, Для прецизионной электроэрозионной обработки молибденовой проволоки используется передовая технология многократной резки. Этот процесс включает в себя агрессивную черновую обработку, за которой следуют несколько проходов с уменьшенной энергией искры.
Современные многоразовые системы позволяют добиться чистоты поверхности Ra до 0,8 мкм. В зависимости от требований применения могут потребоваться вторичные операции отделки, такие как шлифовка или полировка. Многопроходный подход работает, оставляя небольшой припуск во время чернового прохода. Затем машина меняет направление резки, снижает мощность и скользит по поверхности, чтобы удалить повторный слой и улучшить качество отделки. Для эффективности этого метода требуется жесткая рама станка и точное позиционирование проволоки.
Особенность |
Многоразовая молибденовая проволока EDM |
Одноразовая электроэрозионная обработка латунной проволокой |
|---|---|---|
Скорость проволоки |
6 - 12 метров в секунду |
0,1–0,3 метра в секунду |
Срок службы расходных материалов |
40-50 часов на катушку |
Постоянно истощается |
Диэлектрическая жидкость |
Водорастворимая эмульсия |
Деионизированная вода |
Оптимальный вариант использования |
Крупнообъемная черновая обработка, толстые детали |
Сверхвысокая точность отделки |
Материал проволоки |
Молибден |
Латунь или латунь с цинковым покрытием |
Промывочный механизм |
Гидродинамическое сопротивление + Сопло |
Только сопло высокого давления |
Оценка технологических компонентов имеет важное значение при составлении короткого списка поставщиков оборудования. Правильные характеристики определяют долгосрочную надежность машины. Вам нужно выйти за рамки основных характеристик и изучить, как машина справляется с реалиями непрерывной резки. Жесткость отливки, качество линейных направляющих и отзывчивость серводвигателей — все это играет роль в конечном качестве детали.
Усовершенствованные контроллеры ЧПУ необходимы для управления непрерывными циклами. Современный Электроэрозионный станок с ЧПУ для резки проволоки выполняет настройку параметров в режиме реального времени. Он обеспечивает автоматическую компенсацию смещения для учета износа проволоки. Функции программного обеспечения автоматизируют регулировку скорости резания и частоты подачи в зависимости от толщины материала и геометрии поворотов. Компенсация отклонения шага и антиэлектролизные источники питания предотвращают истощение кобальта при резании твердосплавными твёрдыми сплавами.
Контроллер должен отслеживать точное время резки проволоки и рассчитывать ожидаемое уменьшение диаметра. Затем он динамически корректирует смещение траектории инструмента, чтобы конечные размеры оставались в пределах допуска. При резке острых углов ЧПУ должно замедлить скорость подачи и отрегулировать давление промывки, чтобы предотвратить отставание проволоки и вымывание углов. Эти интеллектуальные функции отличают высококлассные производственные машины от базовых моделей начального уровня.
В многоразовых системах вместо стандартной деионизированной воды используются специализированные водорастворимые диэлектрические эмульсии. Эти концентраты масла в воде обеспечивают важную смазку направляющих колес, совершающих возвратно-поступательное движение. Правильная фильтрация обязательна для удаления больших объемов стружки, образующейся во время высокоскоростной резки. Многоступенчатые системы седиментации и бумажные картриджные фильтры поддерживают целостность жидкости.
Эмульсионная жидкость служит двойной цели. Он действует как диэлектрическая среда для искрового промежутка и как смазка для механических компонентов на пути провода. Поддержание правильного соотношения концентрации имеет жизненно важное значение. Если смесь слишком жидкая, направляющие колеса преждевременно изнашиваются. Если он слишком толстый, скорость резания упадет, а пропил забьется мусором. Операторы должны ежедневно использовать рефрактометр для проверки концентрации жидкости и при необходимости корректировать ее.
Задача обслуживания |
Частота |
Требуется действие |
|---|---|---|
Проверьте концентрацию жидкости |
Ежедневно |
Используйте рефрактометр, отрегулируйте соотношение вода/масло. |
Осмотр направляющих колес |
Еженедельно |
Проверьте наличие V-образных канавок, убедитесь в плавности вращения. |
Чистые проводящие блоки |
Еженедельно |
Удалите нагар, перейдите на чистую поверхность. |
Замените картриджи фильтров |
Ежемесячно |
Замените бумажные фильтры, когда манометр покажет засорение. |
Калибровка натяжения проволоки |
Ежемесячно |
Используйте измеритель натяжения для проверки пневматических или механических настроек. |
Переход на многоразовые проводные системы создает скрытые эксплуатационные проблемы. Выявление этих рисков позволяет исключить их из процесса. Предприятия, которые не смогут адаптировать свои процедуры технического обслуживания, будут часто сталкиваться с поломками проводов и плохим качеством поверхности. Эта технология требует другого мышления по сравнению с работой машин с латунной проволокой.
Профилактическое обслуживание реверсивных барабанов, токопроводящих блоков и направляющих колес не подлежит обсуждению. Образование канавок на направляющем колесе, или износ V-образной гусеницы, является основным фактором риска. Установите строгий график замены этих компонентов. Отсутствие замены изношенных направляющих приводит к снижению точности и сильному биению проволоки.
Проводящие блоки передают электрический ток движущемуся проводу. Со временем проволока прорезает канавку в блоке, уменьшая площадь контакта и вызывая искрение. Операторы должны регулярно индексировать блоки, чтобы обнажить свежую поверхность. Как только все поверхности будут рифлеными, блок необходимо заменить. Игнорирование этого этапа технического обслуживания приведет к нестабильным условиям резки и повышенному риску поломок проволоки.
Настройка натяжения молибденовой проволоки требует определенного обучения. Операторы также должны обращаться со специализированными эмульгированными диэлектрическими жидкостями, тщательно контролируя соотношение концентраций и уровень pH. Установите протоколы для отслеживания общей площади резки проволоки. Своевременно заменяйте проволоку до того, как усталость при растяжении приведет к поломке в середине разреза.
Надевание молибденовой катушки на реверсивный барабан требует практики. Проволоку необходимо укладывать равномерно, без перехлеста, аналогично намотке рыболовной катушки. Если проволока перекрещивается на барабане, во время работы она застревает и ломается. Программы обучения должны уделять большое внимание этой процедуре настройки, а также правильным методам выравнивания направляющих колес и установки начального натяжения.
Убедитесь, что проволока правильно продета через все керамические направляющие и натяжные ролики.
Закрепите концы проволоки на реверсивном барабане с помощью соответствующих зажимных винтов.
Вручную поверните барабан, чтобы убедиться, что проволока лежит ровно и не перекрещивается.
Включите систему натяжения и проверьте выравнивание проволоки с помощью циферблатного индикатора.
Перед началом резки запустите короткую программу испытаний в воздухе, чтобы убедиться в плавности вращения барабана.
Покупатели капитального оборудования должны взвешивать конкретные факторы при сравнении многоразовых молибденовых систем с одноразовыми латунными системами. Решение зависит от ваших основных объемов производства. Вам необходимо учитывать типы деталей, которые вы используете, материалы, которые вы режете, и допуски, которые требуют ваши клиенты.
Многоразовые проволочные системы превосходны в конкретных областях применения. Идеальные варианты использования включают экструзионные штампы, крупномасштабную токопроводящую черновую обработку, толстые заготовки и штампы для штамповки металла. Они исключительно хорошо работают с материалами, для которых термическое повреждение менее критично. Если ваш цех целыми днями занимается черновой обработкой больших заготовок из инструментальной стали D2, станок для обработки молибдена значительно сократит ваши расходы на расходные материалы и повысит производительность.
И наоборот, они не идеальны для производства медицинского оборудования, требующего субмикронных допусков. В компонентах аэрокосмической промышленности, не требующих повторного литья и микрообработки с проволокой диаметром менее 0,1 мм, следует использовать традиционные латунные системы. Многопроходные возможности современных молибденовых станков впечатляют, но они не могут сравниться с абсолютной точностью высококлассного латунного станка, обрабатывающего тонкую проволоку в помещении с контролируемой температурой.
Технология многоразовой проволочной электроэрозионной обработки обеспечивает высокоэффективное решение для непрерывной резки. Он процветает там, где пропускная способность и эксплуатационная эффективность имеют приоритет над предельной субмикронной точностью. Для успешной интеграции этой технологии необходимо предпринять следующие шаги:
Закажите пробную резку с использованием вашего конкретного материала и геометрии, чтобы проверить приемлемость качества поверхности.
Проведите аудит своего цеха, чтобы обеспечить достаточное пространство и инфраструктуру для установок диэлектрической фильтрации на основе эмульсии.
Разработайте строгий график профилактического технического обслуживания, уделяя особое внимание направляющим колесам и натяжным барабанам.
Специально обучите операторов станков натяжению молибденовой проволоки и управлению концентрацией жидкости.
Ответ: Стандартная молибденовая катушка обычно рассчитана на площадь резки от 30 000 до 50 000 квадратных миллиметров. На практике это означает примерно 40–50 часов непрерывной оперативной резки, прежде чем разрушение при растяжении или неприемлемое уменьшение диаметра потребует замены.
О: Основные различия заключаются в скорости и направлении проволоки. В системах быстрой проволоки используется возвратно-поступательное движение с высокой скоростью (6–12 м/с), а не медленная подача с катушки к отходам. Они также используют водорастворимые эмульсии вместо деионизированной воды, отдавая предпочтение скорости черновой обработки, а не сверхчистой чистовой обработке.
А: Да. Современные контроллеры отслеживают время резки, расстояние и импульсы разряда. Они автоматически регулируют смещение искрового промежутка для поддержания точности размеров, поскольку диаметр молибденовой проволоки постепенно изнашивается в процессе непрерывного использования.
Ответ: Отличными кандидатами являются стандартные проводящие материалы, инструментальные стали, такие как D2 и H13, карбид вольфрама и титан. При обработке толстых заготовок, для которых требуется высокоскоростная непрерывная черновая обработка, также наблюдается значительный прирост эффективности.
Ответ: Хотя многопроходная электроэрозионная обработка молибдена обеспечивает конкурентоспособную точность (до Ra 0,8 мкм), текстура поверхности отличается от многопроходной электроэрозионной обработки латуни. В зависимости от строгих требований применения может потребоваться вторичное шлифование или полирование.
Ответ: Обрыв проволоки обычно вызван неправильным натяжением, износом направляющих колес или плохой промывкой. Накопление углерода и стружки в пропиле или превышение температурных и усталостных пределов проволоки также могут привести к разрушению в середине разреза.
 НВ400
 НВ600
 НВ800
 ЛА350А
 ЛА500А
 ЛА800
 ЕВ450
 ЕА500А
 EB650N
 DS703C
 СК450


