
Visualizações: 0 Autor: Editor do site Horário de publicação: 30/07/2026 Origem: Site


As operações de usinagem de alto volume enfrentam consistentemente os custos operacionais crescentes de consumíveis descartáveis, especialmente na usinagem tradicional por descarga elétrica de fio de latão. Os fabricantes devem equilibrar a necessidade de ciclos de corte contínuos e ininterruptos com controles orçamentários rigorosos, sem comprometer as tolerâncias básicas das peças. Os sistemas de fio de uso único geralmente apresentam tempos de inatividade frequentes para trocas de bobinas, altas despesas com consumíveis e sistemas complexos de manuseio de sucata. A transição para a avaliação de sistemas de fios reutilizáveis – especificamente utilizando molibdênio – serve como uma alternativa estrutural viável para a produção contínua. Este guia examina as compensações mecânicas e operacionais para determinar se um A máquina EDM de fio reutilizável se alinha aos requisitos específicos de fabricação da sua loja. Veremos como o corte contínuo impulsiona a eficiência da produção e altera o fluxo de trabalho diário no chão de fábrica.
As arquiteturas de fio reutilizáveis reduzem drasticamente a sobrecarga dos consumíveis ao alternar um único carretel de fio de alta resistência por longos períodos, permitindo um verdadeiro corte contínuo.
A integração do fio de molibdênio oferece resistência à tração e resistência ao calor superiores em comparação ao latão, embora exija mecanismos específicos de controle de tensão para evitar quebras.
Embora altamente eficiente para desbaste, produção de alto volume e materiais condutores específicos, os compradores devem avaliar as vantagens do acabamento superficial final em comparação com sistemas de latão multipassados e de uso único.
A implementação bem-sucedida requer integração CNC moderna e adesão estrita à manutenção do fluido dielétrico e à calibração da tensão do fio.
A arquitetura reutilizável depende de um mecanismo de spool alternativo de circuito fechado. Este projeto mecânico permite que o fio inverta a direção e passe pela peça várias vezes. O fio viaja em altas velocidades, normalmente entre 6 a 12 metros por segundo. Isso contrasta fortemente com a alimentação lenta e de passagem única dos sistemas tradicionais de latão, que geralmente funcionam a lentos 0,2 metros por segundo. O tambor reverso enrola o fio para frente e para trás, utilizando interruptores de limite e acionamentos de frequência variável para gerenciar a rápida aceleração e desaceleração necessária no final de cada curso. Este movimento constante mantém a zona de corte ativa e evita que o fio fique no centelhador por tempo suficiente para derreter.
A eliminação das trocas frequentes do carretel de fio aumenta diretamente o tempo de atividade da máquina. Ele oferece suporte total aos turnos de fabricação com luzes apagadas, eliminando a necessidade de passar fios manualmente a cada poucas horas. Quando uma oficina executa um trabalho pesado de desbaste em aço grosso para ferramentas, a máquina pode funcionar sem supervisão durante a noite. O operador define os parâmetros, garante que o tanque dielétrico esteja cheio e deixa a máquina funcionar. Esta capacidade de operação contínua muda fundamentalmente a forma como os cronogramas de produção são construídos, permitindo que as fábricas realizem trabalhos de alto volume com mais rapidez, sem adicionar turnos extras de mão de obra.
O molibdênio possui propriedades materiais únicas que o tornam o padrão da indústria para sistemas reutilizáveis. Possui ponto de fusão de 2.623°C e excepcional resistência à tração superior a 1.900 MPa. UM A eletroerosão a fio de molibdênio de alta eficiência aproveita essas propriedades para resistir à degradação térmica severa. O fio suporta descargas elétricas repetidas durante ciclos de corte contínuos sem sofrer falhas catastróficas de rendimento.
Ao contrário do latão, que vaporiza facilmente para ajudar a limpar o corte, o molibdênio atua como um eletrodo durável que resiste à erosão por faísca. O alto ponto de fusão faz com que o fio mantenha sua integridade estrutural mesmo quando submetido ao intenso calor do canal de plasma. Esta resistência ao choque térmico permite que a mesma seção de fio passe pela peça dezenas de vezes. Os operadores devem compreender que, embora o fio seja resistente, não é invencível. Ele perderá diâmetro lentamente com o tempo, exigindo que o controlador CNC compense a mudança na largura do corte.
A alta velocidade linear de deslocamento de um A máquina Fast Wire EDM cria uma camada limite hidrodinâmica de fluido dielétrico. Este movimento fluido de alta velocidade transporta os detritos para fora do corte com mais eficiência do que os sistemas de deslocamento lento. À medida que o fio atravessa o corte a 10 metros por segundo, ele arrasta consigo o fluido da emulsão, criando uma ação de lavagem mecânica que complementa a lavagem padrão do bocal. Isto é particularmente eficaz em peças espessas, onde o fluxo padrão tem dificuldade para atingir o centro do corte.
Este movimento rápido também proporciona um efeito de resfriamento significativo no próprio eletrodo de arame. O resfriamento rápido evita estresse térmico localizado, prolongando a vida operacional do carretel de molibdênio. O fluido absorve o calor gerado pela faísca e o leva embora antes que o fio atinja seu ponto de fusão. Se a velocidade do arame cair ou o fluxo do fluido for interrompido, o arame quebrará quase instantaneamente devido à sobrecarga térmica.
Manter uma tensão consistente do fio durante reversões direcionais rápidas é fundamental. As máquinas utilizam tensionamento pneumático, sistemas de queda de peso ou freios eletromagnéticos para gerenciar essas forças dinâmicas. Quando o tambor inverte a direção, o fio sofre uma queda momentânea de tensão seguida por um pico acentuado. O sistema de tensionamento deve absorver esse choque para evitar que o fio salte das rodas guia ou quebre.
Os sistemas de guia modernos atenuam a vibração e a folga do fio. As rodas guia Ruby e os blocos de alimentação de metal duro mantêm a consistência do corte durante horas de operação contínua. As rodas guia devem girar livremente e estar perfeitamente alinhadas. Qualquer arrasto nos rolamentos fará com que o fio escorregue, criando manchas planas no molibdênio e levando à falha prematura. Os operadores devem limpar e inspecionar essas guias diariamente para garantir que o caminho do fio permaneça correto.
A adoção de sistemas reutilizáveis exige o estabelecimento de critérios básicos de sucesso. Você deve identificar o limite onde a economia de consumíveis supera a necessidade de acabamentos superficiais ultrafinos. Compreender esse equilíbrio garante que a tecnologia atenda às suas metas de produção. Oficinas que cortam principalmente matrizes de extrusão, ferramentas de estampagem ou grandes placas de desbaste terão benefícios imediatos. Aqueles que cortam componentes aeroespaciais com limites rígidos de camada de reformulação podem precisar manter suas máquinas de latão para trabalhos de acabamento.
Os sistemas reutilizáveis reduzem drasticamente os custos de compra, armazenamento e descarte de fios. Um único carretel de molibdênio pode durar de 40 a 50 horas de corte. Em contraste, as bobinas de latão esgotam-se em poucas horas. Essa arquitetura também gera economias secundárias na mão de obra do operador. A equipe gasta menos tempo no gerenciamento de threading e spool, permitindo que eles se concentrem no controle de qualidade e na configuração da máquina.
A logística de manuseio do fio de latão pode ser um fardo. As oficinas precisam armazenar paletes de bobinas pesadas, gerenciar a reciclagem do fio usado e monitorar constantemente as máquinas para garantir que elas não acabem no meio do corte. Os sistemas de molibdênio eliminam essa dor de cabeça. Uma pequena caixa de carretéis de molibdênio pode manter uma máquina funcionando por meses. A redução no manuseio físico e no espaço de armazenamento libera recursos para outras atividades de chão de fábrica.
A erosão por faísca por microdescarga causa reduções leves e previsíveis no diâmetro do fio ao longo do tempo. Esse desgaste afeta a precisão dimensional se não for gerenciado. No entanto, um A EDM de fio de molibdênio de precisão utiliza tecnologia avançada de corte múltiplo para superar isso. O processo envolve desbaste agressivo seguido de múltiplas passagens de acabamento com energia de faísca reduzida.
Os sistemas reutilizáveis modernos podem atingir acabamentos superficiais de até Ra 0,8 µm. Dependendo dos requisitos da aplicação, operações de acabamento secundário como lixamento ou polimento ainda podem ser necessárias. A abordagem de múltiplos passes funciona deixando uma pequena quantidade de material durante o passe de desbaste. A máquina então inverte a direção de corte, reduz a potência e desliza a superfície para remover a camada reformulada e melhorar o acabamento. Esta técnica requer uma estrutura rígida da máquina e um posicionamento preciso do fio para ser eficaz.
Recurso |
Fio EDM de molibdênio reutilizável |
EDM de fio de latão de uso único |
|---|---|---|
Velocidade do fio |
6 - 12 metros por segundo |
0,1 - 0,3 metros por segundo |
Vida útil dos consumíveis |
40 - 50 horas por carretel |
Esgotado continuamente |
Fluido Dielétrico |
Emulsão solúvel em água |
Água desionizada |
Caso de uso ideal |
Desbaste de alto volume, peças espessas |
Acabamento de altíssima precisão |
Material do fio |
Molibdênio |
Latão ou latão revestido de zinco |
Mecanismo de lavagem |
Arrasto hidrodinâmico + Bocal |
Bocal de alta pressão apenas |
Avaliar componentes tecnológicos é essencial ao selecionar fornecedores de equipamentos. Os recursos certos determinam a confiabilidade da máquina a longo prazo. Você precisa olhar além das especificações básicas e examinar como a máquina lida com a realidade do corte contínuo. A rigidez da fundição, a qualidade das guias lineares e a capacidade de resposta dos servo motores desempenham um papel na qualidade final da peça.
Controladores CNC avançados são necessários para gerenciar ciclos contínuos. Um moderno A máquina CNC de corte de fio EDM realiza ajustes de parâmetros em tempo real. Ele fornece compensação automática de deslocamento para compensar o desgaste do fio. Os recursos do software automatizam os ajustes de velocidade de corte e frequência de descarga com base na espessura do material e na geometria das curvas. A compensação de erros de passo e as fontes de alimentação anti-eletrólise evitam o esgotamento do cobalto no corte de metal duro.
O controlador deve rastrear a quantidade exata de tempo que o fio esteve cortando e calcular a redução de diâmetro esperada. Em seguida, ajusta o deslocamento do caminho da ferramenta dinamicamente para garantir que as dimensões finais permaneçam dentro da tolerância. Ao cortar cantos vivos, o CNC deve diminuir a taxa de avanço e ajustar a pressão de lavagem para evitar atraso do fio e lavagem dos cantos. Esses recursos inteligentes separam as máquinas de produção de alta qualidade dos modelos básicos de entrada.
Os sistemas reutilizáveis utilizam emulsões dielétricas especializadas e solúveis em água, em vez de água deionizada padrão. Esses concentrados de óleo em água fornecem lubrificação crucial para as rodas-guia alternativas. A filtragem adequada é obrigatória para remover os grandes volumes de cavacos gerados durante o corte em alta velocidade. Sistemas de sedimentação de múltiplos estágios e filtros de cartucho de papel mantêm a integridade do fluido.
O fluido de emulsão tem um propósito duplo. Ele atua como meio dielétrico para o centelhador e como lubrificante para os componentes mecânicos no caminho do fio. Manter a proporção de concentração correta é vital. Se a mistura for muito fina, as rodas guia irão desgastar-se prematuramente. Se for muito grosso, a velocidade de corte diminuirá e o corte ficará obstruído com detritos. Os operadores devem usar um refratômetro diariamente para verificar a concentração do fluido e ajustá-la conforme necessário.
Tarefa de Manutenção |
Freqüência |
Ação necessária |
|---|---|---|
Verifique a concentração de fluidos |
Diário |
Use refratômetro, ajuste a proporção água/óleo. |
Inspecione as rodas guia |
Semanalmente |
Verifique se há canais em V e garanta uma rotação suave. |
Blocos Condutivos Limpos |
Semanalmente |
Remova o acúmulo de carbono e indexe em uma superfície nova. |
Substitua os cartuchos de filtro |
Mensal |
Troque os filtros de papel quando o manômetro indicar entupimento. |
Calibrar a tensão do fio |
Mensal |
Use um medidor de tensão para verificar as configurações pneumáticas ou mecânicas. |
A transição para sistemas de fios reutilizáveis apresenta desafios operacionais ocultos. Identificar esses riscos permite eliminá-los do processo. As oficinas que não conseguirem adaptar as suas rotinas de manutenção sofrerão quebras frequentes de fios e acabamentos superficiais deficientes. A tecnologia requer uma mentalidade diferente em comparação com a operação de máquinas de fio de latão.
A manutenção preventiva não é negociável para tambores reversíveis, blocos condutores e rodas guia. A ranhura da roda guia, ou desgaste da pista em V, é um fator de risco primário. Estabeleça um cronograma rigoroso de substituição para esses componentes. A não substituição de guias desgastadas leva à degradação da precisão e à oscilação severa do fio.
Os blocos condutores transferem a corrente elétrica para o fio em movimento. Com o tempo, o fio faz uma ranhura no bloco, reduzindo a área de contato e causando arco voltaico. Os operadores devem indexar regularmente os blocos para expor uma superfície nova. Assim que todas as superfícies estiverem ranhuradas, o bloco deve ser substituído. Ignorar esta etapa de manutenção resultará em condições de corte instáveis e aumento da quebra do fio.
A configuração do tensionamento do fio de molibdênio requer uma curva de aprendizado específica. Os operadores também devem gerenciar fluidos dielétricos emulsionados especializados, monitorando cuidadosamente as taxas de concentração e os níveis de pH. Estabeleça protocolos para rastrear a área de corte cumulativa do fio. Substitua proativamente o fio antes que a fadiga por tração provoque a quebra no meio do corte.
Enfiar um carretel de molibdênio no tambor reverso requer prática. O fio deve ser colocado uniformemente, sem sobreposição, como se enrolasse um molinete de pesca. Se o fio for cruzado no tambor, ele irá prender e quebrar durante a operação. Os programas de treinamento devem focar fortemente neste procedimento de configuração, bem como nas técnicas adequadas para alinhar as rodas-guia e definir a tensão inicial.
Certifique-se de que o fio seja passado corretamente por todas as guias de cerâmica e polias tensoras.
Prenda as extremidades do fio ao tambor reverso usando os parafusos de fixação designados.
Gire manualmente o tambor para verificar se o fio fica plano e não se cruza.
Engate o sistema de tensionamento e verifique o alinhamento do fio com um relógio comparador.
Execute um breve programa de teste no ar para verificar a inversão suave do tambor antes de iniciar o corte.
Os compradores de bens de capital devem pesar fatores específicos ao comparar sistemas de molibdênio reutilizáveis com sistemas de latão descartáveis. A decisão depende dos resultados da sua produção primária. Você precisa observar os tipos de peças que você usa, os materiais que você corta e as tolerâncias que seus clientes exigem.
Os sistemas de fios reutilizáveis são excelentes em aplicações específicas. Os casos de uso ideais incluem matrizes de extrusão, desbaste condutivo em grande escala, peças espessas e matrizes de estampagem de metal. Eles funcionam excepcionalmente bem em materiais onde o dano térmico é menos crítico. Se sua oficina passa dias desbastando grandes blocos de aço para ferramentas D2, uma máquina de molibdênio reduzirá drasticamente seus custos com consumíveis e melhorará seu rendimento.
Por outro lado, eles não são ideais para a fabricação de dispositivos médicos que exigem tolerâncias submicrométricas. Componentes aeroespaciais que exigem zero camadas de reformulação e microusinagem com diâmetros de fio inferiores a 0,1 mm devem utilizar sistemas tradicionais de latão. As capacidades de múltiplas passagens das modernas máquinas de molibdênio são impressionantes, mas não podem igualar a precisão absoluta de uma máquina de latão de alta qualidade operando fio fino em uma sala com temperatura controlada.
A tecnologia EDM com fio reutilizável oferece uma solução altamente eficaz para aplicações de corte contínuo. Ele prospera onde o rendimento e a eficiência operacional têm precedência sobre a extrema precisão submicrométrica. Para integrar esta tecnologia com sucesso, execute as seguintes etapas:
Solicite um corte de teste usando seu material e geometria específicos para verificar a aceitabilidade do acabamento superficial.
Audite seu chão de fábrica para garantir espaço e infraestrutura adequados para unidades de filtração dielétrica à base de emulsão.
Desenvolva um cronograma rigoroso de manutenção preventiva com foco em rodas guia e tambores tensores.
Treine seus operadores de máquinas especificamente em tensionamento de fios de molibdênio e gerenciamento de concentração de fluidos.
R: Um carretel de molibdênio padrão normalmente lida com 30.000 a 50.000 milímetros quadrados de área de corte. Em termos práticos, isso se traduz em aproximadamente 40 a 50 horas de corte operacional contínuo antes que a falha por tração ou a redução inaceitável do diâmetro exijam a substituição.
R: As principais diferenças estão na velocidade e na direção do fio. Os sistemas de fio rápido usam um movimento alternativo de alta velocidade (6-12 m/s) em vez de uma alimentação lenta do carretel para o desperdício. Eles também usam emulsões solúveis em água em vez de água deionizada, priorizando a velocidade de desbaste em vez do acabamento ultrafino.
R: Sim. Os controladores modernos monitoram o tempo de corte, a distância e os pulsos de descarga. Eles ajustam automaticamente os deslocamentos do centelhador para manter a precisão dimensional à medida que o diâmetro do fio de molibdênio se desgasta gradualmente durante o uso contínuo.
R: Materiais condutores padrão, aços para ferramentas como D2 e H13, carboneto de tungstênio e titânio são excelentes candidatos. Peças espessas que se beneficiam do desbaste contínuo e em alta velocidade também apresentam ganhos significativos de eficiência.
R: Embora a EDM de molibdênio com múltiplas passagens atinja uma precisão competitiva (até Ra 0,8 µm), a textura da superfície difere da EDM de latão com múltiplas passagens. Dependendo dos requisitos rigorosos da aplicação, o lixamento ou polimento secundário ainda pode ser necessário.
R: A quebra do fio normalmente é causada por tensionamento inadequado, rodas-guia degradadas ou lavagem inadequada. O acúmulo de carbono e cavacos no corte, ou a ultrapassagem dos limites térmicos e de fadiga do fio, também causará falha no corte intermediário.
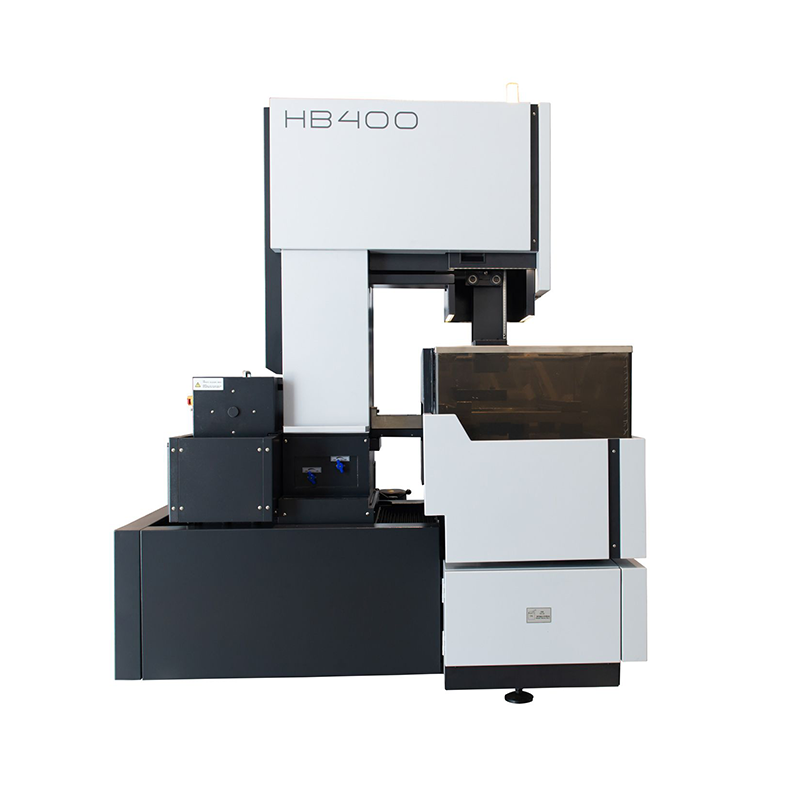
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


