
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.07.2026 Herkunft: Website


Bearbeitungsvorgänge mit hohem Volumen sind ständig mit den steigenden Betriebskosten von Einweg-Verbrauchsmaterialien konfrontiert, insbesondere bei der herkömmlichen Funkenerosionsbearbeitung von Messingdraht. Hersteller müssen die Notwendigkeit kontinuierlicher, ununterbrochener Schneidzyklen mit strengen Budgetkontrollen in Einklang bringen, ohne die grundlegenden Teiletoleranzen zu beeinträchtigen. Einweg-Drahtsysteme führen oft zu häufigen Ausfallzeiten für Spulenwechsel, hohen Verbrauchskosten und komplexen Abfallhandhabungssystemen. Der Übergang zur Evaluierung wiederverwendbarer Drahtsysteme – insbesondere unter Verwendung von Molybdän – dient als praktikable strukturelle Alternative für die kontinuierliche Produktion. In diesem Leitfaden werden die Mechanismen und betrieblichen Kompromisse untersucht, um festzustellen, ob a Die wiederverwendbare Drahterodiermaschine passt sich den spezifischen Fertigungsanforderungen Ihrer Werkstatt an. Wir werden untersuchen, wie kontinuierliches Schneiden die Produktionseffizienz steigert und den täglichen Arbeitsablauf in der Werkstatt verändert.
Wiederverwendbare Drahtarchitekturen reduzieren den Aufwand an Verbrauchsmaterialien drastisch, indem sie eine einzige Spule hochfesten Drahtes über einen längeren Zeitraum zyklisch bewegen und so ein echtes kontinuierliches Schneiden ermöglichen.
Die Integration von Molybdändraht bietet im Vergleich zu Messing eine höhere Zugfestigkeit und Hitzebeständigkeit, erfordert jedoch spezielle Spannungskontrollmechanismen, um einen Bruch zu verhindern.
Obwohl es für die Schruppbearbeitung, die Großserienproduktion und bestimmte leitfähige Materialien äußerst effizient ist, müssen Käufer die Kompromisse bei der endgültigen Oberflächengüte im Vergleich zu Einweg-Messingsystemen mit mehreren Durchgängen abwägen.
Eine erfolgreiche Implementierung erfordert eine moderne CNC-Integration und die strikte Einhaltung der Wartung der dielektrischen Flüssigkeit und der Kalibrierung der Drahtspannung.
Die wiederverwendbare Architektur basiert auf einem hin- und hergehenden Spulmechanismus mit geschlossenem Regelkreis. Dieses mechanische Design ermöglicht es dem Draht, die Richtung umzukehren und das Werkstück mehrmals zu durchlaufen. Der Draht bewegt sich mit hoher Geschwindigkeit, typischerweise zwischen 6 und 12 Metern pro Sekunde. Dies steht in krassem Gegensatz zum langsamen Single-Pass-Vorschub herkömmlicher Messingsysteme, die normalerweise mit trägen 0,2 Metern pro Sekunde laufen. Die Umkehrtrommel wickelt den Draht hin und her und nutzt Endschalter und Frequenzumrichter, um die am Ende jedes Hubs erforderliche schnelle Beschleunigung und Verzögerung zu bewältigen. Diese ständige Bewegung hält die Schneidzone aktiv und verhindert, dass der Draht lange genug in der Funkenstrecke verbleibt, um zu schmelzen.
Durch den Wegfall häufiger Drahtspulenwechsel wird die Maschinenverfügbarkeit direkt erhöht. Es unterstützt vollautomatische Fertigungsschichten, da kein manuelles Einfädeln des Drahtes alle paar Stunden erforderlich ist. Wenn eine Werkstatt schwere Schrupparbeiten an dickem Werkzeugstahl ausführt, kann die Maschine über Nacht unbeaufsichtigt laufen. Der Bediener stellt die Parameter ein, stellt sicher, dass der dielektrische Tank voll ist, und lässt die Maschine arbeiten. Diese kontinuierliche Betriebsfähigkeit verändert die Art und Weise, wie Produktionspläne erstellt werden, grundlegend und ermöglicht es Werkstätten, Aufträge mit hohem Volumen schneller abzuwickeln, ohne zusätzliche Arbeitsschichten hinzuzufügen.
Molybdän verfügt über einzigartige Materialeigenschaften, die es zum Industriestandard für wiederverwendbare Systeme machen. Es hat einen Schmelzpunkt von 2.623 °C und eine außergewöhnliche Zugfestigkeit von über 1900 MPa. A Hocheffizientes Molybdän-Drahterodieren nutzt diese Eigenschaften, um starker thermischer Schädigung standzuhalten. Der Draht hält wiederholten elektrischen Entladungen während kontinuierlicher Schneidzyklen stand, ohne dass es zu katastrophalen Ertragsausfällen kommt.
Im Gegensatz zu Messing, das leicht verdampft, um die Schnittfuge auszuspülen, fungiert Molybdän als langlebige Elektrode, die Funkenerosion widersteht. Der hohe Schmelzpunkt bedeutet, dass der Draht seine strukturelle Integrität behält, selbst wenn er der intensiven Hitze des Plasmakanals ausgesetzt ist. Aufgrund dieser Temperaturschockbeständigkeit kann derselbe Drahtabschnitt dutzende Male durch das Werkstück geführt werden. Bediener müssen verstehen, dass der Draht zwar robust, aber nicht unbesiegbar ist. Mit der Zeit verliert es langsam an Durchmesser, so dass die CNC-Steuerung die sich ändernde Schnittfugenbreite ausgleichen muss.
Die hohe lineare Verfahrgeschwindigkeit von a Eine schnelle Drahterodiermaschine erzeugt eine hydrodynamische Grenzschicht aus dielektrischer Flüssigkeit. Diese Hochgeschwindigkeits-Flüssigkeitsbewegung befördert Schmutz effizienter aus der Schnittfuge als Systeme mit langsamer Bewegung. Während der Draht mit 10 Metern pro Sekunde durch den Schnitt reißt, reißt er die Emulsionsflüssigkeit mit sich und erzeugt so eine mechanische Spülwirkung, die die Standarddüsenspülung ergänzt. Dies ist besonders effektiv bei dicken Werkstücken, bei denen es mit der Standardspülung schwierig ist, die Schnittmitte zu erreichen.
Diese schnelle Bewegung sorgt auch für einen erheblichen Kühleffekt auf die Drahtelektrode selbst. Eine schnelle Abkühlung verhindert lokale thermische Spannungen und verlängert so die Lebensdauer der Molybdänspule. Die Flüssigkeit nimmt die durch den Funken erzeugte Wärme auf und leitet sie ab, bevor der Draht seinen Schmelzpunkt erreichen kann. Wenn die Drahtgeschwindigkeit sinkt oder der Flüssigkeitsfluss unterbrochen wird, reißt der Draht aufgrund thermischer Überlastung fast augenblicklich.
Bei schnellen Richtungsumkehrungen ist die Aufrechterhaltung einer konstanten Drahtspannung von entscheidender Bedeutung. Maschinen nutzen pneumatische Spannungen, Gewichtsabwurfsysteme oder elektromagnetische Bremsen, um diese dynamischen Kräfte zu bewältigen. Wenn die Trommel ihre Richtung ändert, erfährt der Draht einen vorübergehenden Spannungsabfall, gefolgt von einem scharfen Spannungsanstieg. Das Spannsystem muss diesen Stoß absorbieren, um zu verhindern, dass der Draht von den Führungsrädern springt oder abreißt.
Moderne Führungssysteme verringern Drahtvibrationen und Spiel. Rubin-Führungsräder und Hartmetall-Vorschubblöcke sorgen für eine gleichbleibende Schnittfuge über Stunden im Dauerbetrieb. Die Führungsräder müssen sich frei drehen und perfekt ausgerichtet sein. Jeglicher Widerstand an den Lagern führt dazu, dass der Draht durchrutscht, wodurch flache Stellen auf dem Molybdän entstehen und ein vorzeitiger Ausfall auftritt. Bediener müssen diese Führungen täglich reinigen und prüfen, um sicherzustellen, dass der Drahtverlauf korrekt bleibt.
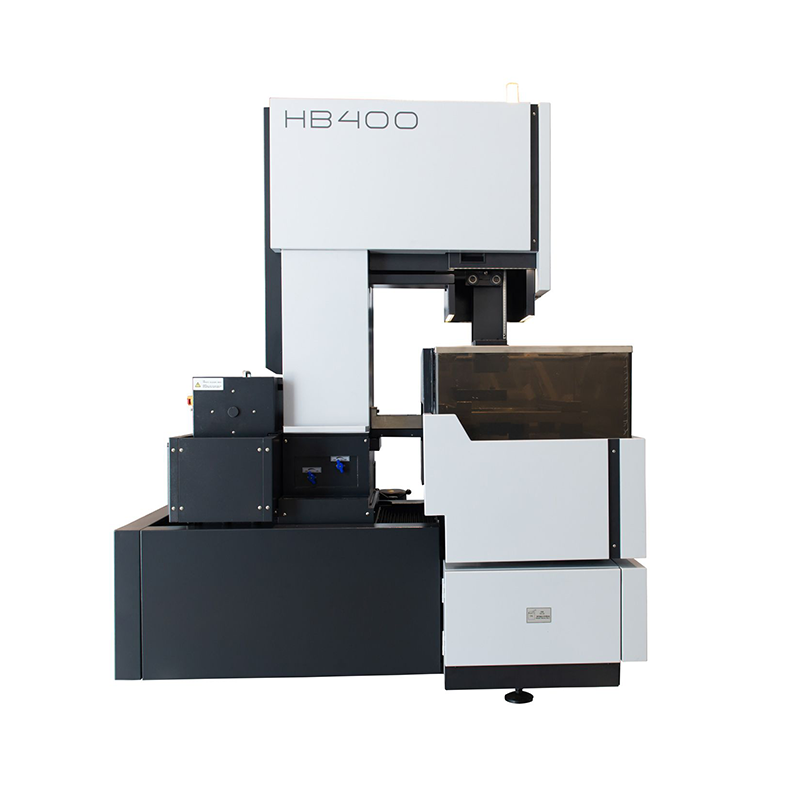
Die Einführung wiederverwendbarer Systeme erfordert die Festlegung grundlegender Erfolgskriterien. Sie müssen den Schwellenwert ermitteln, ab dem die Einsparungen an Verbrauchsmaterialien den Bedarf an ultrafeinen Oberflächengüten überwiegen. Wenn Sie dieses Gleichgewicht verstehen, stellen Sie sicher, dass die Technologie Ihren Produktionszielen entspricht. Betriebe, die hauptsächlich Extrusionsmatrizen, Stanzwerkzeuge oder große Schruppplatten schneiden, werden sofort von den Vorteilen profitieren. Diejenigen, die Luft- und Raumfahrtkomponenten mit strengen Grenzwerten für Neugussschichten schneiden, müssen ihre Messingmaschinen möglicherweise für die Endbearbeitung behalten.
Wiederverwendbare Systeme reduzieren die Kosten für Drahteinkauf, -lagerung und -entsorgung drastisch. Eine einzelne Molybdänspule kann bis zu 40 bis 50 Schneidstunden halten. Im Gegensatz dazu sind Messingspulen innerhalb weniger Stunden leer. Diese Architektur führt auch zu sekundären Einsparungen beim Bedieneraufwand. Die Mitarbeiter verbringen weniger Zeit mit dem Einfädeln und der Spulenverwaltung, sodass sie sich auf die Qualitätskontrolle und die Maschineneinrichtung konzentrieren können.
Die Logistik beim Umgang mit Messingdraht kann eine Belastung sein. Betriebe müssen Paletten mit schweren Spulen lagern, das Recycling des gebrauchten Drahtes verwalten und die Maschinen ständig überwachen, um sicherzustellen, dass sie nicht mitten im Schnitt leer werden. Molybdänsysteme beseitigen dieses Problem. Eine kleine Schachtel Molybdänspulen kann eine Maschine monatelang am Laufen halten. Durch die Reduzierung der physischen Handhabung und des Lagerraums werden Ressourcen für andere Aktivitäten in der Werkstatt frei.
Mikroentladungs-Funkenerosion führt im Laufe der Zeit zu leichten, vorhersehbaren Verringerungen des Drahtdurchmessers. Dieser Verschleiß beeinträchtigt die Maßhaltigkeit, wenn er nicht behandelt wird. Allerdings a Präzisions-Molybdän-Drahterodieren nutzt fortschrittliche Multi-Cut-Technologie, um dieses Problem zu lösen. Der Prozess umfasst aggressives Schruppen, gefolgt von mehreren Trimmdurchgängen mit reduzierter Funkenenergie.
Mit modernen Mehrwegsystemen können Oberflächengüten bis zu Ra 0,8 µm erreicht werden. Abhängig von den Anwendungsanforderungen können noch Nachbearbeitungsschritte wie Schleifen oder Polieren erforderlich sein. Beim Multi-Pass-Ansatz bleibt während des Schruppdurchgangs eine kleine Menge Material übrig. Anschließend kehrt die Maschine die Schnittrichtung um, verringert die Leistung und gleitet über die Oberfläche, um die Neugussschicht zu entfernen und das Finish zu verbessern. Um effektiv zu sein, erfordert diese Technik einen starren Maschinenrahmen und eine präzise Drahtpositionierung.
Besonderheit |
Wiederverwendbares Molybdän-Drahterodieren |
Einweg-Messingdrahterodiermaschine |
|---|---|---|
Drahtgeschwindigkeit |
6 - 12 Meter pro Sekunde |
0,1 - 0,3 Meter pro Sekunde |
Lebensdauer des Verbrauchsmaterials |
40 - 50 Stunden pro Spule |
Kontinuierlich erschöpft |
Dielektrische Flüssigkeit |
Wasserlösliche Emulsion |
Entionisiertes Wasser |
Optimaler Anwendungsfall |
Großes Schruppvolumen, dicke Teile |
Hochpräzise Endbearbeitung |
Drahtmaterial |
Molybdän |
Messing oder verzinktes Messing |
Spülmechanismus |
Hydrodynamischer Widerstand + Düse |
Nur Hochdruckdüse |
Die Bewertung technologischer Komponenten ist bei der Auswahl von Ausrüstungsanbietern von entscheidender Bedeutung. Die richtigen Features entscheiden über die langfristige Zuverlässigkeit der Maschine. Sie müssen über die grundlegenden Spezifikationen hinausblicken und untersuchen, wie die Maschine mit den Realitäten des kontinuierlichen Schneidens umgeht. Die Steifigkeit des Gussteils, die Qualität der Linearführungen und die Reaktionsfähigkeit der Servomotoren spielen alle eine Rolle für die Endqualität des Teils.
Für die Verwaltung kontinuierlicher Zyklen sind fortschrittliche CNC-Steuerungen erforderlich. Ein moderner Die CNC-Drahterodiermaschine führt Parameteranpassungen in Echtzeit durch. Es bietet eine automatische Offsetkompensation zur Berücksichtigung des Drahtverschleißes. Softwarefunktionen automatisieren die Anpassung der Schnittgeschwindigkeit und der Ausstoßfrequenz basierend auf der Materialstärke und der Kurvengeometrie. Teilungsfehlerkompensation und Anti-Elektrolyse-Stromversorgungen verhindern den Kobaltabbau beim Hartmetallschneiden.
Die Steuerung muss die genaue Zeit verfolgen, die der Draht geschnitten hat, und die erwartete Durchmesserreduzierung berechnen. Anschließend wird der Werkzeugwegversatz dynamisch angepasst, um sicherzustellen, dass die endgültigen Abmessungen innerhalb der Toleranz bleiben. Beim Schneiden scharfer Ecken muss die CNC die Vorschubgeschwindigkeit verlangsamen und den Spüldruck anpassen, um Drahtverzögerungen und Eckenauswaschungen zu verhindern. Diese intelligenten Funktionen unterscheiden High-End-Produktionsmaschinen von einfachen Einstiegsmodellen.
Wiederverwendbare Systeme verwenden spezielle, wasserlösliche dielektrische Emulsionen anstelle von normalem entionisiertem Wasser. Diese Öl-in-Wasser-Konzentrate sorgen für die entscheidende Schmierung der hin- und hergehenden Führungsräder. Eine ordnungsgemäße Filterung ist zwingend erforderlich, um die großen Mengen an Spänen zu entfernen, die beim Hochgeschwindigkeitsschneiden entstehen. Mehrstufige Sedimentationssysteme und Papierkartuschenfilter sorgen für die Flüssigkeitsintegrität.
Die Emulsionsflüssigkeit dient einem doppelten Zweck. Es fungiert als dielektrisches Medium für die Funkenstrecke und als Schmiermittel für die mechanischen Komponenten im Drahtpfad. Die Aufrechterhaltung des richtigen Konzentrationsverhältnisses ist von entscheidender Bedeutung. Ist die Mischung zu dünn, verschleißen die Leiträder vorzeitig. Wenn es zu dick ist, sinkt die Schnittgeschwindigkeit und die Schnittfuge verstopft sich durch Schmutz. Bediener müssen täglich ein Refraktometer verwenden, um die Flüssigkeitskonzentration zu überprüfen und bei Bedarf anzupassen.
Wartungsaufgabe |
Frequenz |
Aktion erforderlich |
|---|---|---|
Überprüfen Sie die Flüssigkeitskonzentration |
Täglich |
Verwenden Sie ein Refraktometer und stellen Sie das Wasser/Öl-Verhältnis ein. |
Führungsräder prüfen |
Wöchentlich |
Überprüfen Sie, ob die V-Schiene Rillen aufweist, und sorgen Sie für eine gleichmäßige Drehung. |
Leitfähige Blöcke reinigen |
Wöchentlich |
Kohlenstoffablagerungen entfernen und auf eine frische Oberfläche übertragen. |
Ersetzen Sie die Filterpatronen |
Monatlich |
Tauschen Sie die Papierfilter aus, wenn das Manometer eine Verstopfung anzeigt. |
Kalibrieren Sie die Drahtspannung |
Monatlich |
Verwenden Sie einen Spannungsmesser, um pneumatische oder mechanische Einstellungen zu überprüfen. |
Der Übergang zu wiederverwendbaren Kabelsystemen bringt versteckte betriebliche Herausforderungen mit sich. Durch die Identifizierung dieser Risiken können Sie sie aus dem Prozess herausfiltern. Werkstätten, die ihre Wartungsroutinen nicht anpassen, werden häufig mit Kabelbrüchen und schlechter Oberflächenbeschaffenheit konfrontiert sein. Die Technologie erfordert eine andere Denkweise als der Betrieb von Messingdrahtmaschinen.
Bei Wendetrommeln, leitfähigen Blöcken und Führungsrädern ist eine vorbeugende Wartung nicht verhandelbar. Das Rillen des Führungsrads oder der Verschleiß der V-Schiene ist ein Hauptrisikofaktor. Legen Sie einen strengen Zeitplan für den Austausch dieser Komponenten fest. Wenn verschlissene Führungen nicht ausgetauscht werden, führt dies zu einer Verschlechterung der Genauigkeit und starkem Wackeln des Drahtes.
Die leitfähigen Blöcke übertragen den elektrischen Strom auf den beweglichen Draht. Mit der Zeit schneidet der Draht eine Rille in den Block, wodurch sich die Kontaktfläche verringert und ein Lichtbogen entsteht. Bediener müssen die Blöcke regelmäßig indizieren, um eine frische Oberfläche freizulegen. Sobald alle Oberflächen gerillt sind, muss der Block ausgetauscht werden. Das Ignorieren dieses Wartungsschritts führt zu instabilen Schnittbedingungen und erhöhtem Drahtbruch.
Das Einrichten der Molybdändrahtspannung erfordert eine bestimmte Lernkurve. Bediener müssen auch mit speziellen emulgierten dielektrischen Flüssigkeiten umgehen und dabei Konzentrationsverhältnisse und pH-Werte sorgfältig überwachen. Erstellen Sie Protokolle zur Verfolgung der gesamten Schnittfläche des Drahtes. Tauschen Sie den Draht proaktiv aus, bevor Zugermüdung zum Bruch in der Mitte des Schnitts führt.
Das Auffädeln einer Molybdänspule auf die Wendetrommel erfordert Übung. Der Draht muss gleichmäßig und ohne Überlappung verlegt werden, ähnlich wie beim Aufwickeln einer Angelrolle. Wenn der Draht auf der Trommel gekreuzt ist, kann er während des Betriebs klemmen und reißen. Schulungsprogramme sollten sich stark auf dieses Einrichtungsverfahren sowie auf die richtigen Techniken zum Ausrichten der Führungsräder und Einstellen der Anfangsspannung konzentrieren.
Stellen Sie sicher, dass der Draht korrekt durch alle Keramikführungen und Spannrollen geführt ist.
Befestigen Sie die Drahtenden mit den dafür vorgesehenen Klemmschrauben an der Umlenktrommel.
Drehen Sie die Trommel manuell, um sicherzustellen, dass der Draht flach liegt und sich nicht überkreuzt.
Aktivieren Sie das Spannsystem und überprüfen Sie die Drahtausrichtung mit einer Messuhr.
Führen Sie vor Beginn des Schnitts ein kurzes Testprogramm in der Luft durch, um eine reibungslose Trommelumkehr zu überprüfen.
Käufer von Investitionsgütern müssen bestimmte Faktoren abwägen, wenn sie wiederverwendbare Molybdänsysteme mit Einweg-Messingsystemen vergleichen. Die Entscheidung hängt von Ihren primären Produktionsergebnissen ab. Sie müssen sich die Arten der Teile, die Sie bearbeiten, die Materialien, die Sie schneiden, und die Toleranzen, die Ihre Kunden fordern, ansehen.
Wiederverwendbare Drahtsysteme zeichnen sich in bestimmten Anwendungen aus. Zu den idealen Anwendungsfällen gehören Extrusionsmatrizen, großflächiges leitfähiges Schruppen, dicke Werkstücke und Metallstanzmatrizen. Sie eignen sich hervorragend für Materialien, bei denen thermische Schäden weniger kritisch sind. Wenn Ihre Werkstatt Tage damit verbringt, große Blöcke aus D2-Werkzeugstahl zu schruppen, wird eine Molybdänmaschine Ihre Kosten für Verbrauchsmaterialien drastisch senken und Ihren Durchsatz verbessern.
Umgekehrt sind sie nicht ideal für die Herstellung medizinischer Geräte, bei denen Toleranzen im Submikrometerbereich erforderlich sind. Luft- und Raumfahrtkomponenten, die keine Neugussschichten und Mikrobearbeitung mit Drahtdurchmessern unter 0,1 mm erfordern, sollten herkömmliche Messingsysteme verwenden. Die Multi-Pass-Fähigkeiten moderner Molybdänmaschinen sind beeindruckend, können jedoch nicht mit der absoluten Präzision einer High-End-Messingmaschine mithalten, die feine Drähte in einem temperaturkontrollierten Raum verarbeitet.
Die wiederverwendbare Drahterodiertechnologie bietet eine äußerst effektive Lösung für kontinuierliche Schneidanwendungen. Es gedeiht dort, wo Durchsatz und Betriebseffizienz Vorrang vor extremer Präzision im Submikrometerbereich haben. Um diese Technologie erfolgreich zu integrieren, führen Sie die folgenden Schritte aus:
Fordern Sie einen Testschnitt mit Ihrem spezifischen Material und Ihrer Geometrie an, um die Akzeptanz der Oberflächenbeschaffenheit zu überprüfen.
Überprüfen Sie Ihre Produktionsstätte, um ausreichend Platz und Infrastruktur für dielektrische Filtrationseinheiten auf Emulsionsbasis sicherzustellen.
Entwickeln Sie einen strengen vorbeugenden Wartungsplan mit Schwerpunkt auf Führungsrädern und Spanntrommeln.
Schulen Sie Ihre Maschinenbediener speziell zum Thema Molybdändrahtspannung und Flüssigkeitskonzentrationsmanagement.
A: Eine Standard-Molybdänspule bewältigt normalerweise eine Schnittfläche von 30.000 bis 50.000 Quadratmillimetern. In der Praxis bedeutet dies etwa 40 bis 50 Stunden ununterbrochenes Schneiden, bevor ein Zugversagen oder eine unzulässige Durchmesserverringerung einen Austausch erfordert.
A: Die Hauptunterschiede liegen in der Drahtgeschwindigkeit und -richtung. Schnelle Drahtsysteme verwenden eine hin- und hergehende Bewegung mit hoher Geschwindigkeit (6–12 m/s) anstelle einer langsamen Zufuhr von der Spule zum Abfall. Sie verwenden außerdem wasserlösliche Emulsionen anstelle von entionisiertem Wasser, wobei die Schruppgeschwindigkeit Vorrang vor der ultrafeinen Endbearbeitung hat.
A: Ja. Moderne Steuerungen überwachen Schnittzeit, Entfernung und Entladungsimpulse. Sie passen die Funkenstreckenversätze automatisch an, um die Maßhaltigkeit aufrechtzuerhalten, da sich der Molybdändrahtdurchmesser im Dauereinsatz allmählich abnutzt.
A: Standardleitende Materialien, Werkzeugstähle wie D2 und H13, Wolframcarbid und Titan sind ausgezeichnete Kandidaten. Auch dicke Werkstücke, die vom kontinuierlichen Hochgeschwindigkeitsschruppen profitieren, verzeichnen erhebliche Effizienzsteigerungen.
A: Während die Molybdän-Erodiermaschine mit mehreren Durchgängen eine konkurrenzfähige Präzision erreicht (bis zu Ra 0,8 µm), unterscheidet sich die Oberflächentextur von der Messing-Erodiermaschine mit mehreren Durchgängen. Abhängig von den strengen Anwendungsanforderungen kann dennoch ein Nachschleifen oder Polieren erforderlich sein.
A: Ein Drahtbruch wird typischerweise durch falsche Spannung, beschädigte Führungsräder oder schlechte Spülung verursacht. Die Ansammlung von Kohlenstoff und Spänen in der Schnittfuge oder die Überschreitung der thermischen und Ermüdungsgrenzen des Drahtes führen ebenfalls zu einem Ausfall in der Mitte des Schnitts.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


