
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-30 Origen: Sitio


Las operaciones de mecanizado de gran volumen enfrentan constantemente los costos operativos compuestos de los consumibles de un solo uso, particularmente en el mecanizado tradicional por descarga eléctrica de alambre de latón. Los fabricantes deben equilibrar la necesidad de ciclos de corte continuos e ininterrumpidos con estrictos controles presupuestarios, sin comprometer las tolerancias básicas de las piezas. Los sistemas de alambre de un solo uso a menudo generan tiempos de inactividad frecuentes para cambios de carretes, altos gastos en consumibles y sistemas complejos de manejo de desechos. La transición a la evaluación de sistemas de alambre reutilizables, específicamente utilizando molibdeno, sirve como una alternativa estructural viable para la producción continua. Esta guía examina la mecánica y las compensaciones operativas para determinar si un La máquina de electroerosión por hilo reutilizable se alinea con los requisitos de fabricación específicos de su taller. Observaremos cómo el corte continuo impulsa la eficiencia de la producción y cambia el flujo de trabajo diario en el taller.
Las arquitecturas de alambre reutilizables reducen drásticamente los gastos generales de consumibles al hacer circular un solo carrete de alambre de alta resistencia durante períodos prolongados, lo que permite un verdadero corte continuo.
La integración del alambre de molibdeno ofrece una resistencia a la tracción y al calor superiores en comparación con el latón, aunque requiere mecanismos específicos de control de tensión para evitar roturas.
Si bien son altamente eficientes para desbaste, producción de gran volumen y materiales conductores específicos, los compradores deben evaluar las ventajas y desventajas del acabado superficial definitivo en comparación con los sistemas de latón de un solo uso y de múltiples pasadas.
Una implementación exitosa requiere una integración CNC moderna y un estricto cumplimiento del mantenimiento del fluido dieléctrico y la calibración de la tensión del cable.
La arquitectura reutilizable se basa en un mecanismo de cola recíproca de circuito cerrado. Este diseño mecánico permite que el cable invierta la dirección y pase a través de la pieza de trabajo varias veces. El cable viaja a altas velocidades, normalmente entre 6 y 12 metros por segundo. Esto contrasta marcadamente con la alimentación lenta y de un solo paso de los sistemas de latón tradicionales, que normalmente funcionan a una velocidad lenta de 0,2 metros por segundo. El tambor reversible enrolla el cable hacia adelante y hacia atrás, utilizando interruptores de límite y variadores de frecuencia para gestionar la rápida aceleración y desaceleración requerida al final de cada carrera. Este movimiento constante mantiene activa la zona de corte y evita que el cable permanezca en el explosor el tiempo suficiente para derretirse.
La eliminación de los cambios frecuentes de carretes de alambre aumenta directamente el tiempo de actividad de la máquina. Es totalmente compatible con los turnos de fabricación sin luces al eliminar la necesidad de enhebrar cables manualmente cada pocas horas. Cuando un taller realiza un trabajo de desbaste pesado en acero para herramientas grueso, la máquina puede funcionar desatendida durante la noche. El operador establece los parámetros, asegura que el tanque de dieléctrico esté lleno y deja que la máquina funcione. Esta capacidad de operación continua cambia fundamentalmente la forma en que se crean los programas de producción, lo que permite a los talleres impulsar trabajos de gran volumen más rápido sin agregar turnos de mano de obra adicionales.
El molibdeno posee propiedades materiales únicas que lo convierten en el estándar de la industria para sistemas reutilizables. Tiene un punto de fusión de 2623 °C y una resistencia a la tracción excepcional que supera los 1900 MPa. A La electroerosión por hilo de molibdeno de alta eficiencia aprovecha estas propiedades para resistir una degradación térmica severa. El alambre soporta repetidas descargas eléctricas durante ciclos de corte continuos sin experimentar fallas catastróficas en el rendimiento.
A diferencia del latón, que se vaporiza fácilmente para ayudar a limpiar el corte, el molibdeno actúa como un electrodo duradero que resiste la erosión por chispas. El alto punto de fusión significa que el cable mantiene su integridad estructural incluso cuando se somete al intenso calor del canal de plasma. Esta resistencia al choque térmico permite que la misma sección de alambre pase a través de la pieza de trabajo decenas de veces. Los operadores deben comprender que, si bien el cable es resistente, no es invencible. Perderá diámetro lentamente con el tiempo, lo que requerirá que el controlador CNC compense el ancho de corte cambiante.
La alta velocidad de desplazamiento lineal de un La máquina de electroerosión por hilo rápido crea una capa límite hidrodinámica de fluido dieléctrico. Este movimiento de fluido a alta velocidad saca los desechos del corte de manera más eficiente que los sistemas de desplazamiento lento. A medida que el alambre atraviesa el corte a 10 metros por segundo, arrastra consigo el fluido de emulsión, creando una acción de lavado mecánico que complementa el lavado de boquilla estándar. Esto es particularmente efectivo en piezas de trabajo gruesas donde el lavado estándar tiene dificultades para llegar al centro del corte.
Este movimiento rápido también proporciona un efecto de enfriamiento significativo en el propio electrodo de alambre. El enfriamiento rápido previene el estrés térmico localizado, extendiendo la vida operativa del carrete de molibdeno. El fluido absorbe el calor generado por la chispa y lo transporta antes de que el cable alcance su punto de fusión. Si la velocidad del alambre disminuye o se interrumpe el flujo de fluido, el alambre se romperá casi instantáneamente debido a una sobrecarga térmica.
Es fundamental mantener una tensión constante del cable durante los cambios direccionales rápidos. Las máquinas utilizan tensores neumáticos, sistemas de caída de peso o frenos electromagnéticos para gestionar estas fuerzas dinámicas. Cuando el tambor invierte la dirección, el cable experimenta una caída momentánea de tensión seguida de un pico agudo. El sistema tensor debe absorber este impacto para evitar que el cable salte de las ruedas guía o se rompa.
Los sistemas de guía modernos mitigan la vibración y el juego del cable. Las ruedas guía de rubí y los bloques de alimentación de energía de carburo mantienen la consistencia del corte durante horas de operación continua. Las ruedas guía deben girar libremente y estar perfectamente alineadas. Cualquier arrastre sobre los cojinetes hará que el cable se deslice, creando puntos planos en el molibdeno y provocando fallas prematuras. Los operadores deben limpiar e inspeccionar estas guías diariamente para garantizar que la trayectoria del cable siga siendo correcta.
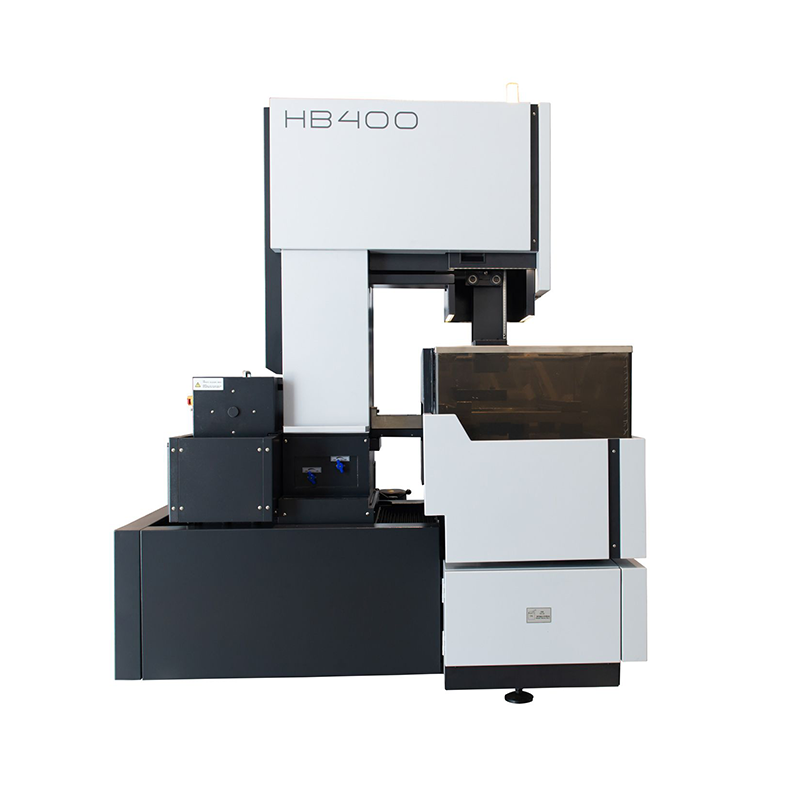
La adopción de sistemas reutilizables requiere establecer criterios básicos de éxito. Debe identificar el umbral en el que los ahorros en consumibles superan la necesidad de acabados superficiales ultrafinos. Comprender este equilibrio garantiza que la tecnología se ajuste a sus objetivos de producción. Los talleres que cortan principalmente matrices de extrusión, herramientas de estampado o placas de desbaste grandes verán beneficios inmediatos. Aquellos que cortan componentes aeroespaciales con límites estrictos de capas de refundición pueden necesitar conservar sus máquinas de latón para los trabajos de acabado.
Los sistemas reutilizables reducen drásticamente los costos de compra, almacenamiento y eliminación de cables. Una sola bobina de molibdeno puede durar entre 40 y 50 horas de corte. Por el contrario, las bobinas de latón se agotan en apenas unas horas. Esta arquitectura también genera ahorros secundarios en mano de obra del operador. El personal dedica menos tiempo al enhebrado y a la gestión de carretes, lo que les permite centrarse en el control de calidad y la configuración de la máquina.
La logística de manipular alambre de latón puede resultar una carga. Los talleres tienen que almacenar paletas de carretes pesados, gestionar el reciclaje del alambre usado y monitorear constantemente las máquinas para asegurarse de que no se agoten a mitad del corte. Los sistemas de molibdeno eliminan este dolor de cabeza. Una pequeña caja de carretes de molibdeno puede mantener una máquina en funcionamiento durante meses. La reducción del espacio de manipulación y almacenamiento físico libera recursos para otras actividades del taller.
La erosión por chispas por microdescarga provoca reducciones leves y predecibles en el diámetro del alambre con el tiempo. Este desgaste afecta la precisión dimensional si no se controla. Sin embargo, un La electroerosión por hilo de molibdeno de precisión utiliza tecnología avanzada de corte múltiple para superar este problema. El proceso implica un desbaste agresivo seguido de múltiples pasadas de recorte con energía de chispa reducida.
Los sistemas reutilizables modernos pueden lograr acabados superficiales de hasta Ra 0,8 µm. Dependiendo de los requisitos de la aplicación, es posible que aún sean necesarias operaciones de acabado secundarias como esmerilado o pulido. El método de varias pasadas funciona dejando una pequeña cantidad de material durante la pasada de desbaste. Luego, la máquina invierte la dirección de corte, reduce la potencia y raspa la superficie para eliminar la capa refundida y mejorar el acabado. Esta técnica requiere un marco de máquina rígido y un posicionamiento preciso del alambre para que sea efectiva.
Característica |
Electroerosión por hilo de molibdeno reutilizable |
Electroerosión por hilo de latón de un solo uso |
|---|---|---|
Velocidad del alambre |
6 - 12 metros por segundo |
0,1 - 0,3 metros por segundo |
Vida útil de los consumibles |
40 - 50 horas por carrete |
Agotado continuamente |
Fluido dieléctrico |
Emulsión soluble en agua |
agua desionizada |
Caso de uso óptimo |
Desbaste de gran volumen, piezas gruesas |
Acabado de ultra alta precisión |
Material del alambre |
Molibdeno |
Latón o Latón Zincado |
Mecanismo de lavado |
Arrastre hidrodinámico + Boquilla |
Sólo boquilla de alta presión |
La evaluación de los componentes tecnológicos es esencial al seleccionar proveedores de equipos. Las características adecuadas determinan la fiabilidad a largo plazo de la máquina. Es necesario mirar más allá de las especificaciones básicas y examinar cómo la máquina maneja las realidades del corte continuo. La rigidez de la fundición, la calidad de las guías lineales y la capacidad de respuesta de los servomotores influyen en la calidad de la pieza final.
Se necesitan controladores CNC avanzados para gestionar ciclos continuos. Un moderno La máquina de electroerosión por corte de alambre CNC realiza ajustes de parámetros en tiempo real. Proporciona compensación de compensación automática para tener en cuenta el desgaste del cable. Las funciones del software automatizan los ajustes de velocidad de corte y frecuencia de descarga según el espesor del material y la geometría de las curvas. La compensación del error de paso y las fuentes de alimentación antielectrólisis evitan el agotamiento del cobalto en el corte con carburo.
El controlador debe realizar un seguimiento de la cantidad exacta de tiempo que el alambre ha estado cortando y calcular la reducción de diámetro esperada. Luego ajusta dinámicamente el desplazamiento de la trayectoria de la herramienta para garantizar que las dimensiones finales permanezcan dentro de la tolerancia. Al cortar esquinas afiladas, el CNC debe reducir la velocidad de avance y ajustar la presión de lavado para evitar el retraso del cable y el lavado de las esquinas. Estas características inteligentes separan las máquinas de producción de alta gama de los modelos básicos de nivel básico.
Los sistemas reutilizables utilizan emulsiones dieléctricas solubles en agua especializadas en lugar de agua desionizada estándar. Estos concentrados de aceite en agua proporcionan una lubricación crucial para las ruedas guía alternativas. Es obligatoria una filtración adecuada para eliminar los grandes volúmenes de virutas generadas durante el corte a alta velocidad. Los sistemas de sedimentación de múltiples etapas y los filtros de cartucho de papel mantienen la integridad del fluido.
El fluido de emulsión tiene un doble propósito. Actúa como medio dieléctrico para la vía de chispas y como lubricante para los componentes mecánicos en la trayectoria del cable. Mantener la proporción de concentración correcta es vital. Si la mezcla es demasiado fina, las ruedas guía se desgastarán prematuramente. Si es demasiado grueso, la velocidad de corte disminuirá y la ranura se obstruirá con residuos. Los operadores deben usar un refractómetro diariamente para verificar la concentración de líquido y ajustarla según sea necesario.
Tarea de mantenimiento |
Frecuencia |
Acción requerida |
|---|---|---|
Comprobar la concentración de líquido |
A diario |
Utilice un refractómetro y ajuste la relación agua/aceite. |
Inspeccionar las ruedas guía |
Semanalmente |
Verifique el ranurado de la vía en V y asegúrese de que la rotación sea suave. |
Bloques conductores limpios |
Semanalmente |
Elimine la acumulación de carbón, indexe hasta obtener una superficie nueva. |
Reemplace los cartuchos de filtro |
Mensual |
Cambie los filtros de papel cuando el manómetro indique obstrucción. |
Calibrar la tensión del cable |
Mensual |
Utilice un tensiómetro para verificar los ajustes neumáticos o mecánicos. |
La transición a sistemas de cables reutilizables introduce desafíos operativos ocultos. Identificar estos riesgos le permite eliminarlos del proceso. Los talleres que no adapten sus rutinas de mantenimiento experimentarán frecuentes roturas de cables y acabados superficiales deficientes. La tecnología requiere una mentalidad diferente en comparación con el funcionamiento de máquinas de alambre de latón.
El mantenimiento preventivo no es negociable para tambores reversibles, bloques conductores y ruedas guía. El ranurado de las ruedas guía, o desgaste de las orugas en V, es un factor de riesgo principal. Establezca un calendario estricto de sustitución de estos componentes. No reemplazar las guías desgastadas provoca una degradación de la precisión y una grave oscilación del cable.
Los bloques conductores transfieren la corriente eléctrica al cable en movimiento. Con el tiempo, el cable corta una ranura en el bloque, lo que reduce el área de contacto y provoca la formación de arcos. Los operadores deben indexar periódicamente los bloques para exponer una superficie fresca. Una vez que todas las superficies estén ranuradas, se debe reemplazar el bloque. Ignorar este paso de mantenimiento dará como resultado condiciones de corte inestables y una mayor rotura del alambre.
Configurar el tensado con alambre de molibdeno requiere una curva de aprendizaje específica. Los operadores también deben manejar fluidos dieléctricos emulsionados especializados, monitoreando cuidadosamente las relaciones de concentración y los niveles de pH. Establezca protocolos para rastrear el área de corte acumulada del cable. Reemplace proactivamente el alambre antes de que la fatiga por tracción provoque una rotura a mitad del corte.
Enhebrar un carrete de molibdeno en el tambor reversible requiere práctica. El cable debe colocarse uniformemente sin superponerse, de forma similar a como se enrolla un carrete de pesca. Si el cable se cruza en el tambor, se atascará y romperá durante la operación. Los programas de capacitación deben centrarse en gran medida en este procedimiento de configuración, así como en las técnicas adecuadas para alinear las ruedas guía y establecer la tensión inicial.
Asegúrese de que el cable pase correctamente a través de todas las guías cerámicas y poleas tensoras.
Asegure los extremos del cable al tambor inversor usando los tornillos de sujeción designados.
Gire manualmente el tambor para verificar que el cable quede plano y no se cruce sobre sí mismo.
Active el sistema tensor y verifique la alineación del cable con un indicador de cuadrante.
Ejecute un breve programa de prueba en el aire para verificar una inversión suave del tambor antes de comenzar el corte.
Los compradores de bienes de capital deben sopesar factores específicos al comparar los sistemas de molibdeno reutilizables con los sistemas de latón de un solo uso. La decisión depende de sus resultados de producción primaria. Debe observar los tipos de piezas que utiliza, los materiales que corta y las tolerancias que exigen sus clientes.
Los sistemas de cables reutilizables destacan en aplicaciones específicas. Los casos de uso ideales incluyen matrices de extrusión, desbaste conductivo a gran escala, piezas de trabajo gruesas y matrices de estampado de metal. Funcionan excepcionalmente bien en materiales donde el daño térmico es menos crítico. Si su taller pasa días desbastendo grandes bloques de acero para herramientas D2, una máquina de molibdeno reducirá drásticamente sus costos de consumibles y mejorará su rendimiento.
Por el contrario, no son ideales para la fabricación de dispositivos médicos que requieren tolerancias submicrónicas. Los componentes aeroespaciales que requieren cero capas de refundición y micromecanizado con diámetros de alambre inferiores a 0,1 mm deben utilizar sistemas de latón tradicionales. Las capacidades de múltiples pasadas de las máquinas modernas de molibdeno son impresionantes, pero no pueden igualar la precisión absoluta de una máquina de latón de alta gama que pasa alambre fino en una habitación con temperatura controlada.
La tecnología de electroerosión por hilo reutilizable ofrece una solución altamente eficaz para aplicaciones de corte continuo. Prospera cuando el rendimiento y la eficiencia operativa tienen prioridad sobre la precisión submicrónica extrema. Para integrar con éxito esta tecnología, siga los siguientes pasos:
Solicite un corte de prueba utilizando su material y geometría específicos para verificar la aceptabilidad del acabado de la superficie.
Audite su taller para garantizar el espacio y la infraestructura adecuados para las unidades de filtración dieléctrica a base de emulsión.
Desarrollar un estricto programa de mantenimiento preventivo centrado en las ruedas guía y los tambores tensores.
Capacite a los operadores de sus máquinas específicamente sobre el tensado del alambre de molibdeno y el manejo de la concentración de fluidos.
R: Un carrete de molibdeno estándar normalmente maneja de 30 000 a 50 000 milímetros cuadrados de área de corte. En términos prácticos, esto se traduce en aproximadamente 40 a 50 horas de corte operativo continuo antes de que sea necesario reemplazar una falla por tracción o una reducción inaceptable del diámetro.
R: Las principales diferencias radican en la velocidad y dirección del cable. Los sistemas de alambre rápido utilizan un movimiento alternativo de alta velocidad (6-12 m/s) en lugar de una alimentación lenta de carrete a desperdicio. También utilizan emulsiones solubles en agua en lugar de agua desionizada, priorizando la velocidad de desbaste sobre el acabado ultrafino.
R: Sí. Los controladores modernos rastrean el tiempo de corte, la distancia y los pulsos de descarga. Ajustan automáticamente las compensaciones de las vías de chispas para mantener la precisión dimensional a medida que el diámetro del alambre de molibdeno se desgasta gradualmente durante el uso continuo.
R: Los materiales conductores estándar, los aceros para herramientas como D2 y H13, el carburo de tungsteno y el titanio son excelentes candidatos. Las piezas de trabajo gruesas que se benefician del desbaste continuo y de alta velocidad también obtienen importantes ganancias en eficiencia.
R: Si bien la electroerosión de molibdeno de múltiples pasadas logra una precisión competitiva (hasta Ra 0,8 µm), la textura de la superficie difiere de la electroerosión de latón de múltiples pasadas. Dependiendo de los estrictos requisitos de la aplicación, es posible que aún sea necesario un esmerilado o pulido secundario.
R: La rotura del cable generalmente es causada por una tensión inadecuada, ruedas guía degradadas o un lavado deficiente. La acumulación de carbón y virutas en la ranura, o el exceso de los límites térmicos y de fatiga del alambre, también causarán fallas en la mitad del corte.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


