
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-05 Origine : Site


Dans l'usinage de précision, les angles vifs et les géométries complexes exposent les limites physiques de l'usinage par électroérosion standard. Les opérateurs sont fréquemment confrontés à des décalages de fil, à des affaissements de coins ou à des erreurs dimensionnelles inacceptables lorsqu'ils naviguent dans des rayons étroits. Lors de la coupe de coins serrés, le changement soudain de direction modifie le taux d'enlèvement de matière (MRR) et la dynamique de rinçage. Cette perturbation entraîne une déflexion du fil, une distorsion thermique, des erreurs de conicité verticale et, finalement, le rejet de la pièce. Moderne Les systèmes CNC d'électroérosion à fil de molybdène répondent à ces limitations physiques grâce à des algorithmes adaptatifs, une tension dynamique, une modulation de puissance précise et des systèmes de mouvement haute résolution. Évaluer comment un La machine CNC d'électroérosion à fil de molybdène gère ces variables est essentielle pour les fabricants qui cherchent à investir dans des outils de production à haute tolérance et à haute efficacité. La maîtrise de ces variables de contrôle permet de séparer les ébauches acceptables des composants de précision prêts pour l'assemblage final.
Alimentation adaptative et contrôle de la puissance : les systèmes CNC avancés ajustent automatiquement les vitesses d'avance et déchargent l'énergie dans les coins pour compenser le décalage du fil et maintenir la rectitude verticale.
Optimisation dynamique de la tension et du rinçage : les commandes CNC intégrées synchronisent les systèmes de freinage de tension du fil et la pression de rinçage pour minimiser les vibrations du fil lors de changements de direction brusques.
Compensation de rectitude verticale : les imprécisions dans les coins ne sont pas seulement des erreurs de profil 2D ; les CNC modernes contrôlent les décalages des axes U/V pour éliminer l'effilement vertical (« distorsion du ventre ») dans les coins.
Stratégie de conception des coins extérieurs : La programmation de micro-rayons de coins extérieurs via la CNC peut éliminer le besoin de coupes d'écrémage coûteuses en plusieurs passes tout en préservant l'intégrité structurelle.
Optimisation multi-passes dans les systèmes réutilisables : l'utilisation de coupes programmées via un fil de coupe de précision EDM améliore considérablement la rugosité de la surface et atténue la déformation induite par les contraintes, même avec un fil de molybdène dégradant.
Le décalage de fil est une réalité mécanique dans l'usinage par électroérosion. À mesure que les axes de la machine se déplacent, le centre du fil traîne derrière les guides supérieur et inférieur. Cette déviation se produit en raison des forces continues de décharge d’étincelles poussant contre le fil et de la résistance physique du fluide diélectrique. Lors de mouvements linéaires rectilignes, ce décalage reste relativement constant et prévisible. Cependant, des changements brusques de direction dans les virages perturbent gravement cet équilibre. Le centre du fil arrière ne parvient pas à pivoter exactement au même moment que les guides, ce qui fait glisser le fil à travers le coin. Cette dynamique coupe un rayon involontaire, efface les géométries des coins internes ou sape les bords externes.
Cette déviation crée un écart de verticalité important. Le décalage du fil déforme la rectitude verticale, générant une erreur de « ventre » ou de conicité sur toute l'épaisseur de la pièce. Le centre de la coupe présente un rayon de coin différent de celui des faces supérieure et inférieure proches des guides. Sans compensation active, cet effet de courbure ruine la précision dimensionnelle des pièces à assembler, en particulier dans les pièces épaisses où la longueur de fil non supportée est la plus grande. Par exemple, la découpe d'un bloc d'acier à outils D2 de 100 mm d'épaisseur amplifie considérablement l'effet de ventre par rapport à une plaque de 20 mm.
Variables typiques de déflexion du fil dans les pièces épaisses |
|||
Épaisseur de la pièce (mm) |
Déflexion centrale attendue (mm) |
Compensation de l'axe U/V requise |
Réglage de la pression de rinçage |
|---|---|---|---|
20 |
0,005 - 0,010 |
Minimal |
Standard |
50 |
0,015 - 0,025 |
Modéré |
Réduit de 15% dans les coins |
100 |
0,030 - 0,050 |
Agressif |
Réduit de 30% dans les coins |
150+ |
0,060+ |
Maximum |
Rinçage pulsé requis |
Lorsqu'un fil s'approche et passe par un angle vif, le taux quantitatif d'enlèvement de matière change considérablement. En ligne droite, le fil engage le matériau avec une surface frontale constante. Dans un coin, la zone d'engagement change. Le fil ralentit pour naviguer sur le pivot, mais si la puissance de décharge reste statique, l'énergie se concentre dans une zone localisée beaucoup plus petite. Cette énergie concentrée projette plus de matière que prévu, ce qui entraîne un surusinage grave ou des éraflures au point de pivotement.
Les systèmes de contrôle existants et les configurations manuelles ne parviennent pas à prédire ou à compenser ces pics de MRR localisés. Ils continuent de pomper un courant à fort ampérage dans la coupe même si le débit d'alimentation physique diminue. Les systèmes modernes doivent mapper dynamiquement le MRR à la géométrie du parcours d'outil, en réduisant l'énergie de l'étincelle proportionnellement à mesure que le fil décélère dans le coin et en l'augmentant à mesure qu'il accélère. La gestion de cette densité énergétique est le seul moyen d’éviter la surchauffe des coins.
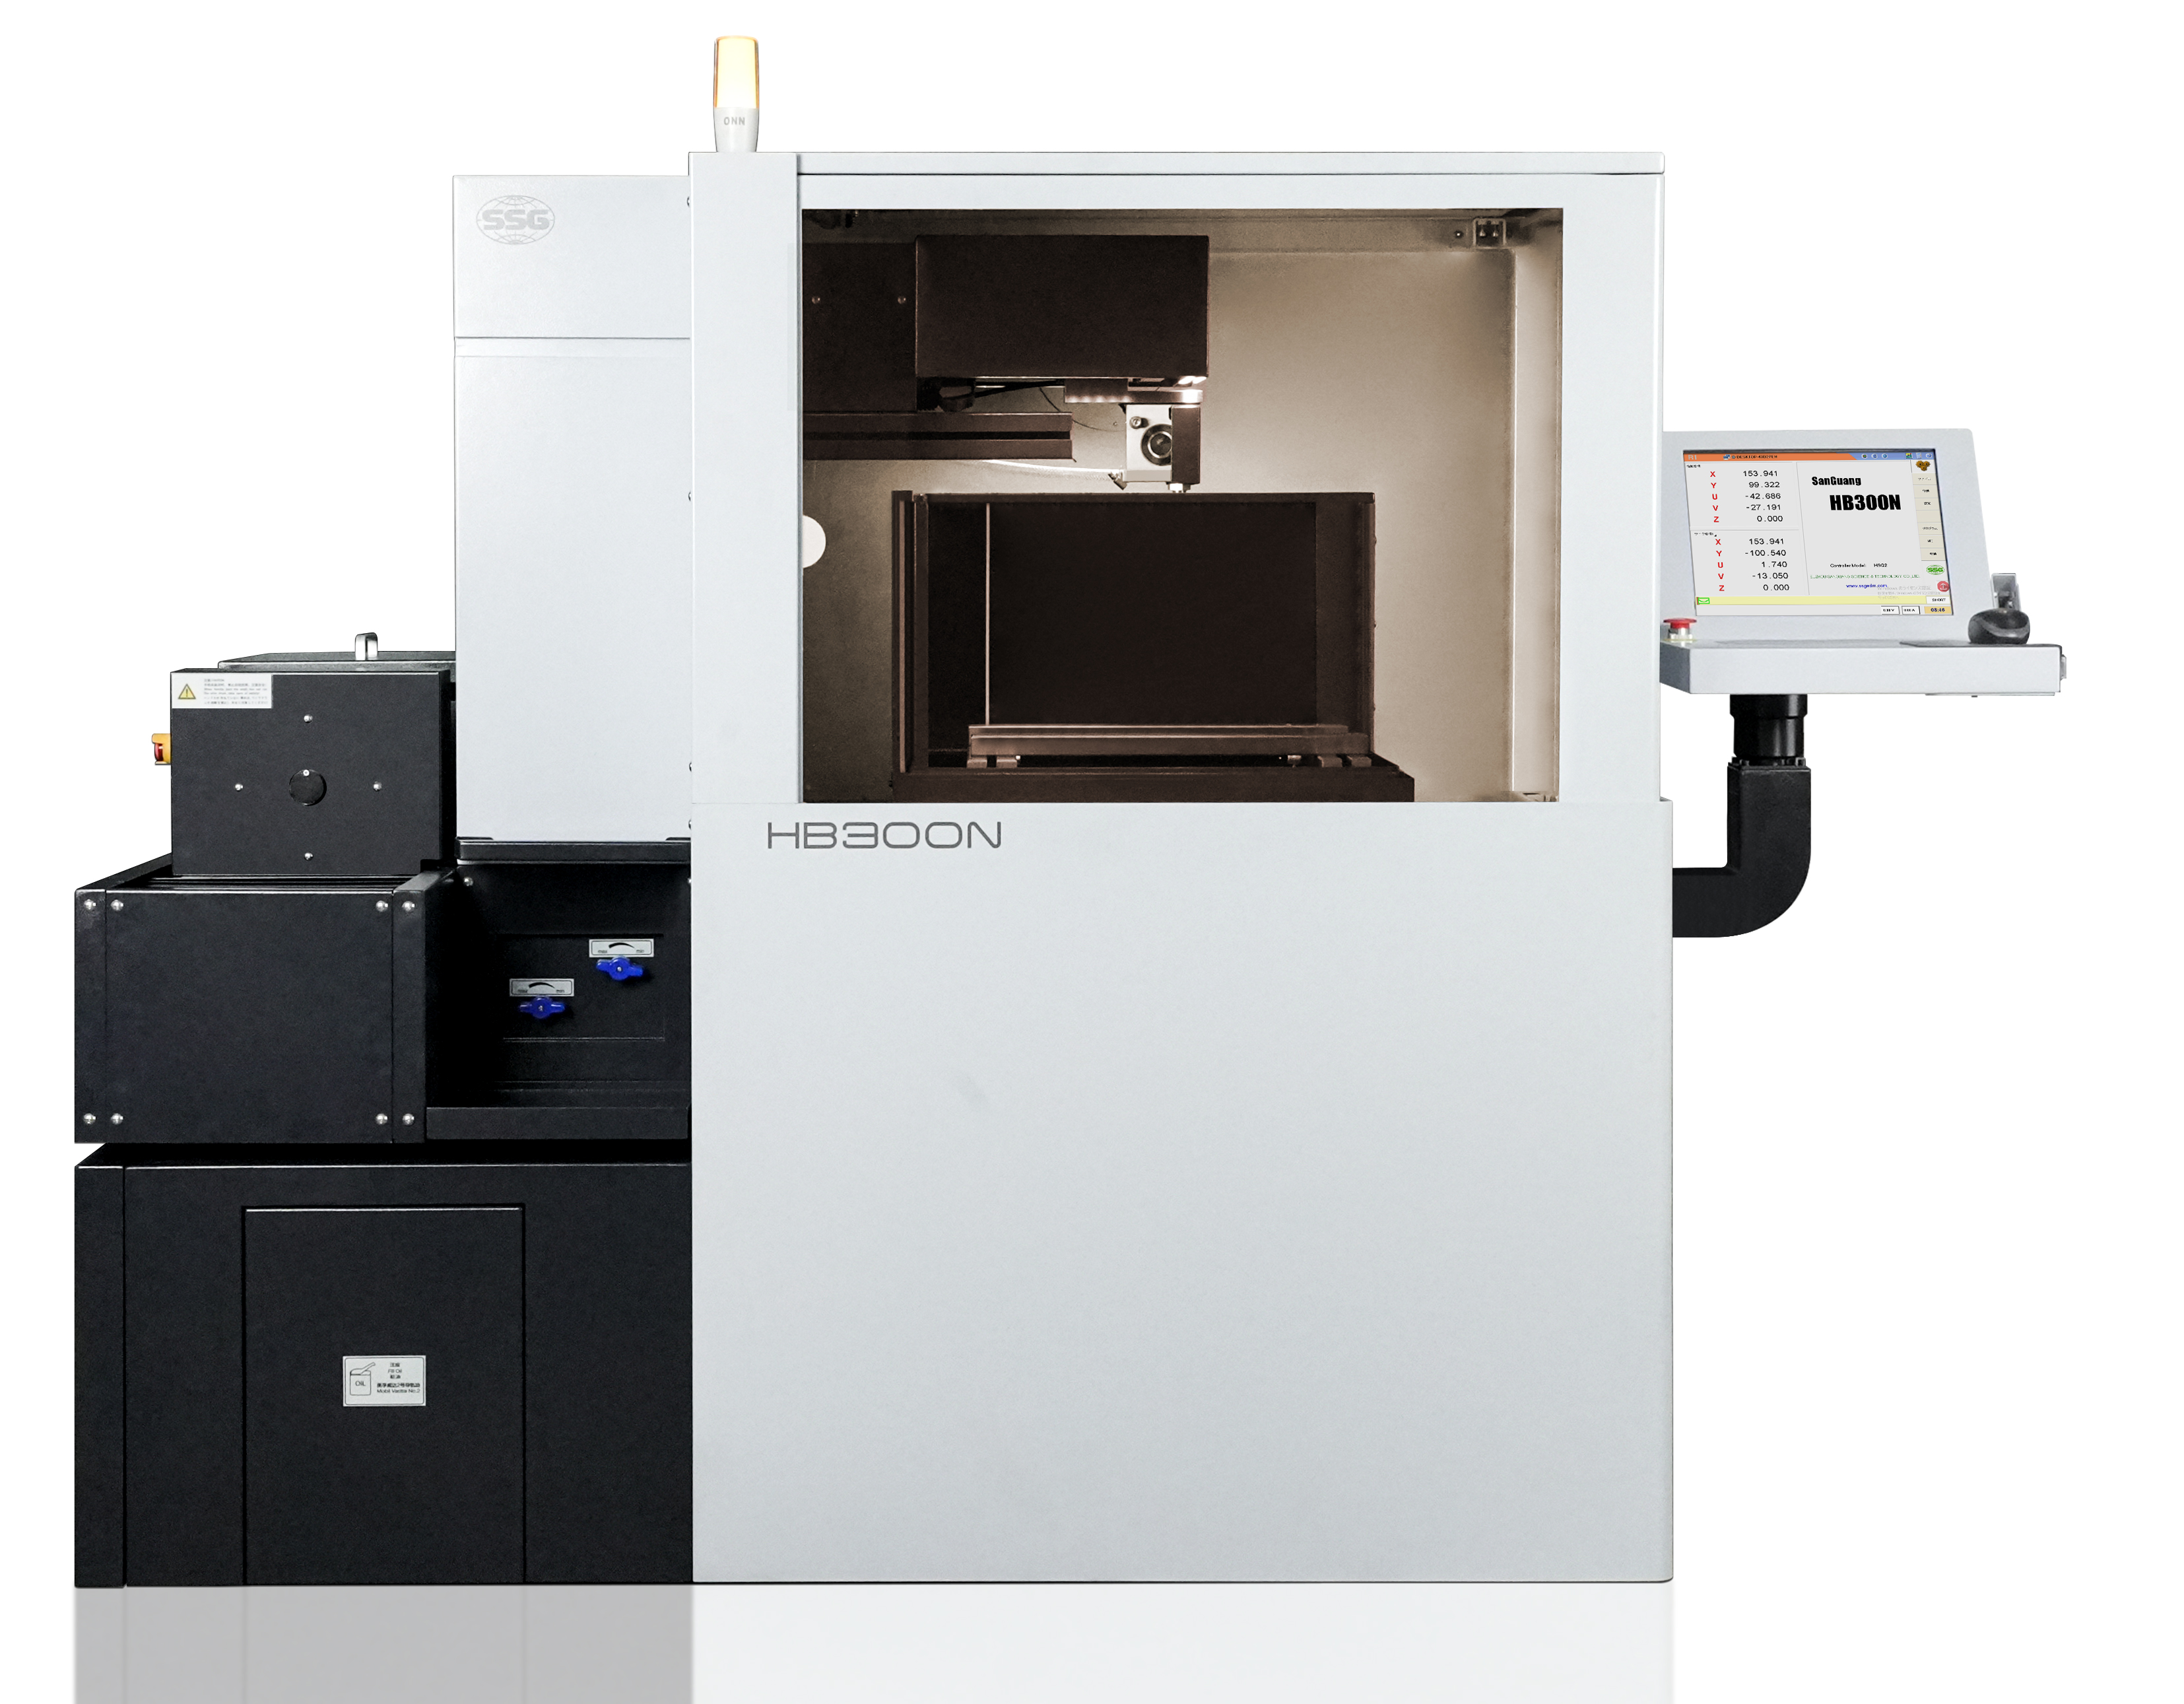
Les algorithmes CNC modernes calculent les profils de décélération exacts requis lorsque le fil s'approche d'un coin et les courbes d'accélération correspondantes à sa sortie. En analysant le parcours d'outil à venir, le contrôleur anticipe le moment exact où les guides-fils changeront de direction. Il ajuste ensuite la vitesse d'avance pour garantir que le centre arrière du fil rattrape le chemin programmé. Les techniques d'interpolation de chemin d'angle maintiennent le fil engagé de manière optimale sans rester trop longtemps au même endroit.
Traitement d'anticipation : la CNC scanne plusieurs blocs de code G à l'avance pour identifier les angles vifs à venir.
Rampe de décélération : la machine réduit progressivement la vitesse d'avance de l'axe X/Y avant d'atteindre le point de pivotement.
Modulation de puissance : Simultanément, le générateur diminue le courant de crête et augmente le temps d'arrêt pour éviter une surchauffe.
Exécution en coin : les guides exécutent le pivot pendant que le fil arrière rattrape son retard.
Rampe d'accélération : la vitesse d'alimentation et la puissance sont rétablies aux paramètres en ligne droite lorsque le fil sort du coin.
Les systèmes de rétroaction en boucle fermée jouent ici un rôle essentiel. La CNC surveille en permanence la tension moyenne de l'éclateur. Si la tension chute, ce qui indique que le fil se rapproche trop de la pièce et risque de provoquer un court-circuit, le système annule instantanément la vitesse d'avance programmée. Cet ajustement en temps réel évite la rupture des fils et maintient un environnement de décharge stable dans les géométries de coins les plus complexes.
Le logiciel CNC avancé s'intègre directement au système de frein à fil électromagnétique physique de la machine. En augmentant brièvement la tension du fil exactement aux coins, le système réduit l'amplitude des vibrations et minimise la déviation 3D. Un fil plus serré résiste bien mieux aux forces latérales de la décharge d’étincelle qu’un fil détendu, forçant le centre du fil à suivre les guides de plus près lors des pivotements brusques.
Le maintien d'une tension constante présente des défis spécifiques dans un matériau réutilisable Configuration EDM sur fil de molybdène . Étant donné que le fil est constamment enroulé d'avant en arrière sur un tambour, le mécanisme de tension doit tenir compte du changement de diamètre de la bobine et du sens d'inversion. La CNC ajuste dynamiquement la force de freinage pour garantir une tension uniforme quel que soit le sens de rotation du tambour, évitant ainsi les pointes de tension qui pourraient casser le fil ou les chutes qui pourraient provoquer de graves dégâts dans les coins.
La pression de rinçage a un impact direct sur les vibrations du fil et l’évacuation des débris. Un fluide diélectrique à haute pression est nécessaire pour éliminer les copeaux microscopiques de la saignée lors de coupes rapides et droites. Cependant, dans les angles vifs, cette même pression élevée peut physiquement pousser le fil hors de sa trajectoire prévue, exacerbant le décalage du fil et la déformation des coins. Les commandes CNC réduisent automatiquement la pression de rinçage dans les virages serrés.
Cette modulation est synchronisée avec la vitesse de coupe, la puissance de décharge et la distance spécifique entre la buse et la pièce. À mesure que la machine décélère dans un virage et réduit l'énergie de décharge, moins de débris sont générés. La CNC réduit la pression de la pompe en conséquence, permettant au fil de se stabiliser. Une fois le coin dégagé et la pleine puissance rétablie, la pression de rinçage remonte pour maintenir l’efficacité de coupe.
L'obtention de véritables arêtes vives et de finitions de surface supérieures nécessite des stratégies multi-passes. Une opération standard implique une passe d'ébauche à haute énergie suivie de plusieurs coupes de ragréage à faible puissance. Dans Découpe de fil de précision EDM , ces coupes écrémées éliminent la couche de refonte microscopique et corrigent la conicité verticale laissée par la passe d'ébauche. L'interface CNC doit permettre aux opérateurs de programmer des paramètres de puissance, des niveaux de tension, des décalages de fil et des vitesses d'alimentation distincts pour chaque passe consécutive.
L'évaluation de la répétabilité multi-passes d'une machine implique de vérifier sa précision de positionnement dans le temps. Ceci est particulièrement critique lorsqu'il s'agit de compenser l'usure du fil de molybdène. Étant donné que le diamètre du fil diminue légèrement à chaque utilisation, la CNC doit recalculer automatiquement le décalage du fil pour chaque coupe rasante afin de garantir que les dimensions finales restent dans des tolérances strictes. Les opérateurs doivent vérifier que le logiciel de la machine gère ces calculs de décalage de manière transparente sans nécessiter d'intervention manuelle entre les passes.
Paramètres multi-passes standard pour le fil de molybdène de 0,18 mm |
||||
Numéro de passe |
But |
Niveau de puissance relatif |
Décalage du fil (environ) |
Finition de surface (Ra) |
|---|---|---|---|---|
1 |
Ebauche |
100% |
0,110 mm |
2,5 - 3,0 µm |
2 |
Premier survol |
40% |
0,095 mm |
1,5 - 2,0 µm |
3 |
Deuxième survol |
15% |
0,091 mm |
0,8 - 1,2 µm |
4 |
Polissage final |
5% |
0,090 mm |
< 0,8 µm |
La base de la précision des coins submicronique réside dans le système de contrôle de mouvement de la machine. Les moteurs pas à pas et les servos rotatifs traditionnels reposent sur des vis à billes, qui introduisent intrinsèquement un jeu mécanique, une friction et une usure au fil du temps. Des moteurs linéaires avancés, associés à des balances linéaires en verre haute résolution, éliminent ces liaisons mécaniques. Ils assurent un mouvement sans friction ni jeu, dictant exactement la fidélité avec laquelle la machine exécute les parcours d'outils adaptatifs de la CNC.
Lors de l'évaluation d'une machine-outil, la rigidité mécanique, la conception des voies de guidage et la stabilisation thermique doivent être évaluées parallèlement au système de mouvement. Un moteur linéaire très réactif ne peut pas compenser la flexion du châssis de la machine ou la dilatation thermique de la pièce moulée. Des bases en fonte robustes et des environnements à température contrôlée sont nécessaires pour maximiser les avantages des commandes de mouvement avancées. Recherchez des machines dotées de conceptions thermiquement symétriques qui isolent les composants générateurs de chaleur de la zone de coupe principale.
Les attentes physiques concernant les rayons d'angle sont dictées par le diamètre du fil de molybdène (généralement entre 0,12 mm et 0,18 mm) plus l'éclateur. Il est physiquement impossible de couper un coin interne plus net que ce rayon combiné. La commande CNC gère la transition entre les lignes droites à grande vitesse et ces micro-rayons pour éviter les sous-dépouilles et les dommages thermiques localisés.
Les réglages de décharge CA haute fréquence et basse énergie sont essentiels pour obtenir des finitions de surface supérieures à ces intersections. En utilisant des étincelles de courte durée, la CNC minimise la zone affectée par la chaleur, empêchant ainsi les microfissures et garantissant que l'intégrité structurelle du coin reste intacte. Ceci est particulièrement important pour les composants aérospatiaux et médicaux où la rupture par fatigue commence souvent au niveau des coins internes pointus.
Il existe une relation strictement inverse entre la vitesse de coupe et la précision des coins. Exécution de passes d'ébauche à fort ampérage sur un La machine d'électroérosion à fil à haute efficacité maximise l'enlèvement de matière mais introduit un décalage de fil et une distorsion thermique importants. Pour atteindre des tolérances serrées, il faut troquer cette vitesse contre le processus fastidieux de plusieurs coupes d'écrémage à faible ampérage.
La mise en œuvre d’une stratégie de coin extérieur peut atténuer ce compromis. En concevant de petits rayons de coin extérieur dans la géométrie de la pièce plutôt que d'exiger des angles externes parfaitement nets, les programmeurs peuvent souvent éliminer le besoin de coupes redondantes sur les bords extérieurs. Cette stratégie réduit considérablement les temps de cycle tout en conservant les tolérances géométriques nécessaires. Les opérateurs doivent équilibrer les temps de cycle avec les exigences de tolérance basées sur l'application fonctionnelle de la pièce finale.
Le fil de molybdène est apprécié pour sa haute résistance à la traction et sa réutilisation, mais il se dégrade avec le temps. L'usure en traction et la réduction progressive du diamètre se produisent sur plusieurs passes. Les commandes CNC avancées doivent suivre le temps d'utilisation ou la distance du fil et calculer automatiquement les valeurs de compensation pour le changement de diamètre. Cela garantit une largeur de saignée constante, des calculs de décalage précis et une géométrie de coin fiable de la première pièce à la dernière.
Les avantages en termes de coûts opérationnels des systèmes de fils de molybdène réutilisables sont substantiels par rapport aux systèmes de fils de laiton à usage unique. Cependant, ces économies doivent être mises en balance avec la surveillance rigoureuse et les réétalonnages de décalage requis pour les pièces d'ultra-précision. Si la CNC ne dispose pas d'algorithmes robustes de compensation de l'usure du fil, l'opérateur passera trop de temps à ajuster manuellement les décalages pour éviter les déviations des coins. Des contrôles micrométriques réguliers du diamètre du fil sont obligatoires pour les courses à haute tolérance.
L'usinage de géométries de coins complexes libère souvent des contraintes résiduelles internes dans le matériau de la pièce, provoquant une déformation inattendue. Ce risque est le plus élevé lors de la phase de coupure finale lorsque la pièce perd sa connexion structurelle avec le bloc principal. Les stratégies d'atténuation commencent avant le début de l'usinage, notamment le serrage approprié des pièces et les traitements thermiques de soulagement des contraintes.
Traitement thermique de pré-usinage : assurez-vous que toutes les matières premières subissent une relaxation appropriée des contraintes avant les opérations d'électroérosion.
Serrage stratégique : utilisez des étaux de précision et évitez un serrage excessif, qui introduit des contraintes mécaniques.
Coupe immergée : gardez la pièce entièrement immergée dans un fluide diélectrique pour maintenir une température stable.
Placement des languettes : programmez plusieurs petites languettes de coupure plutôt qu'une seule grande pour répartir les forces de maintien.
Séquençage des passes finales : coupez les languettes seulement une fois que toutes les passes d'écrémage sur le profil principal sont terminées.
Les capacités CNC les plus avancées sont inutiles si les opérateurs n’ont pas l’expertise nécessaire pour les appliquer. Il existe un risque important de sous-utiliser le potentiel d’une machine en raison d’une formation insuffisante. Les opérateurs doivent comprendre comment manipuler des paramètres spécifiques de contrôle des virages, notamment les temps de séjour dans les virages, les pourcentages de réduction de puissance, les dépassements de tension et la compensation automatique de la conicité.
Les installations doivent normaliser les conditions de coupe et créer une base de données exclusive de paramètres CNC adaptés à leurs matériaux, épaisseurs et géométries de coins spécifiques. Cette base de données réduit le recours aux essais et erreurs, garantissant une précision constante des virages entre les différents opérateurs et équipes. La documentation des paramètres réussis pour les matériaux difficiles comme le carbure ou l'inconel permet d'économiser des heures de configuration sur les travaux futurs.
Évaluez les géométries actuelles de vos pièces et identifiez les zones spécifiques où le délavage des coins ou la conicité verticale provoquent des problèmes d'assemblage.
Standardisez votre approche de programmation en incorporant des micro-rayons de coin extérieurs partout où les contraintes de conception permettent de réduire les temps de coupe.
Créez une base de données de paramètres spécifiques au matériau qui dicte la décélération exacte de l'avance, les augmentations de tension et les réductions de rinçage pour les angles vifs.
Exigez des tests de coupe sur vos profils les plus complexes lors de la mise à niveau de vos équipements, en exigeant des rapports de métrologie qui vérifient la rectitude verticale et la précision des rayons d'angle.
R : Le coin interne le plus pointu est limité par le rayon du fil plus l’éclateur. Pour un fil de molybdène standard de 0,18 mm, le rayon interne minimum absolu est généralement d'environ 0,10 mm à 0,11 mm.
R : La rupture des fils dans les coins se produit en raison de pointes localisées dans le taux d'enlèvement de matière. À mesure que le fil ralentit pour pivoter, l'énergie de la décharge statique se concentre dans une zone plus petite, surchauffant le fil et le cassant.
R : La CNC compense en décélérant automatiquement la vitesse d'avance à l'approche d'un coin, réduisant ainsi la puissance de décharge et augmentant temporairement la tension du fil pour ramener le centre arrière du fil dans l'alignement.
R : Oui. Une pression de rinçage élevée peut physiquement dévier le fil lors de changements de direction brusques. Les CNC avancées réduisent automatiquement la pression de rinçage dans les coins pour stabiliser le fil et éviter le lessivage.
R : Les moteurs linéaires éliminent le jeu mécanique et la friction que l'on retrouve dans les vis à billes traditionnelles. Cela permet un contrôle de mouvement sans friction et très réactif, essentiel pour exécuter les micro-mouvements requis pour une interpolation précise des coins.
R : À mesure que le fil de molybdène réutilisable s’use, son diamètre diminue. Si la CNC n'ajuste pas automatiquement le décalage du fil pour compenser cette réduction, la largeur de saignée change, entraînant des dimensions de coin imprécises et de mauvaises finitions de surface.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


