
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-08-05 Nguồn gốc: Địa điểm


Trong gia công chính xác, các góc nhọn và hình học phức tạp bộc lộ những hạn chế vật lý của gia công phóng điện tiêu chuẩn. Người vận hành thường xuyên gặp phải hiện tượng trễ dây, lệch góc hoặc các lỗi kích thước không thể chấp nhận được khi điều hướng trong bán kính chật hẹp. Khi cắt các góc hẹp, sự thay đổi hướng đột ngột sẽ làm thay đổi Tốc độ loại bỏ vật liệu (MRR) và động lực xả. Sự gián đoạn này dẫn đến hiện tượng lệch dây, biến dạng nhiệt, lỗi côn theo chiều dọc và cuối cùng là loại bỏ bộ phận. Hiện đại Hệ thống EDM dây Molybdenum CNC giải quyết những hạn chế vật lý này thông qua các thuật toán thích ứng, độ căng động, điều chế công suất chính xác và hệ thống chuyển động có độ phân giải cao. Đánh giá cụ thể như thế nào Máy cắt dây EDM Molybdenum CNC quản lý các biến này là rất quan trọng đối với các nhà sản xuất muốn đầu tư vào công cụ sản xuất có dung sai cao, hiệu quả cao. Việc nắm vững các biến điều khiển này giúp phân biệt các vết cắt thô có thể chấp nhận được khỏi các bộ phận chính xác sẵn sàng cho quá trình lắp ráp cuối cùng.
Kiểm soát công suất và nạp thích ứng: Hệ thống CNC tiên tiến tự động điều chỉnh tốc độ nạp và năng lượng xả ở các góc để bù cho độ trễ của dây và duy trì độ thẳng đứng.
Tối ưu hóa lực căng và xả động: Bộ điều khiển CNC tích hợp đồng bộ hóa hệ thống phanh căng dây và áp suất xả để giảm thiểu độ rung của dây khi thay đổi hướng đột ngột.
Bù độ thẳng dọc: Các góc không chính xác không chỉ là lỗi biên dạng 2D; các máy CNC hiện đại điều khiển độ lệch trục U/V để loại bỏ hiện tượng côn dọc (biến dạng 'bụng') ở các góc.
Chiến lược thiết kế góc ngoài: Lập trình bán kính góc ngoài vi mô thông qua CNC có thể loại bỏ nhu cầu cắt lướt nhiều đường tốn kém trong khi vẫn bảo toàn tính toàn vẹn của cấu trúc.
Tối ưu hóa nhiều đường trong các hệ thống có thể tái sử dụng: Việc sử dụng các đường cắt lướt được lập trình thông qua cắt dây chính xác EDM giúp cải thiện đáng kể độ nhám bề mặt và giảm thiểu biến dạng do ứng suất gây ra, ngay cả với dây molypden đang xuống cấp.
Độ trễ của dây là hiện tượng cơ học trong gia công phóng điện. Khi trục máy di chuyển, tâm của dây sẽ di chuyển phía sau các thanh dẫn hướng trên và dưới. Sự lệch hướng này xảy ra do lực phóng tia lửa điện liên tục đẩy vào dây và điện trở vật lý của chất lỏng điện môi. Trong quá trình chuyển động tuyến tính thẳng, độ trễ này tương đối ổn định và có thể dự đoán được. Tuy nhiên, sự thay đổi hướng đột ngột ở các góc sẽ phá vỡ trạng thái cân bằng này một cách nghiêm trọng. Tâm dây kéo không thể xoay cùng lúc với các thanh dẫn hướng, khiến dây bị kéo qua góc. Động lực này cắt bán kính ngoài ý muốn, loại bỏ hình học góc bên trong hoặc cắt xén các cạnh bên ngoài.
Độ lệch này tạo ra một khoảng cách thẳng đứng đáng kể. Độ trễ của dây làm biến dạng độ thẳng đứng, tạo ra lỗi 'bụng' hoặc độ côn trên toàn bộ độ dày của phôi. Tâm của vết cắt có bán kính góc khác với mặt trên và mặt dưới gần các thanh dẫn hướng. Nếu không có sự bù chủ động, hiệu ứng cong này sẽ làm hỏng độ chính xác về kích thước của các bộ phận ghép nối, đặc biệt là ở các phôi dày nơi chiều dài dây không được đỡ là lớn nhất. Ví dụ, cắt một khối thép công cụ D2 dày 100mm sẽ khuếch đại hiệu ứng bụng đáng kể so với tấm 20 mm.
Các biến độ lệch dây điển hình trong phôi dày |
|||
Độ dày phôi (mm) |
Độ lệch tâm dự kiến (mm) |
Yêu cầu bù trục U/V |
Điều chỉnh áp suất xả |
|---|---|---|---|
20 |
0,005 - 0,010 |
Tối thiểu |
Tiêu chuẩn |
50 |
0,015 - 0,025 |
Vừa phải |
Giảm 15% ở các góc |
100 |
0,030 - 0,050 |
Hung dữ |
Giảm 30% ở các góc |
150+ |
0,060+ |
Tối đa |
Cần xả xung |
Khi một sợi dây tiếp cận và chuyển tiếp qua một góc nhọn, Tốc độ loại bỏ vật liệu định lượng sẽ thay đổi đáng kể. Theo đường thẳng, dây tiếp xúc với vật liệu có diện tích bề mặt phía trước nhất quán. Tại một góc, khu vực tương tác thay đổi. Dây chậm lại để điều hướng trục quay, nhưng nếu công suất phóng điện vẫn ở trạng thái tĩnh thì năng lượng sẽ tập trung vào một vùng cục bộ, nhỏ hơn nhiều. Năng lượng tập trung này thổi bay nhiều vật liệu hơn dự định, dẫn đến gia công quá mức hoặc khoét lỗ ở điểm xoay.
Các hệ thống điều khiển cũ và thiết lập thủ công không thể dự đoán hoặc bù đắp cho những đột biến MRR cục bộ này. Họ tiếp tục bơm dòng điện cường độ cao vào vết cắt ngay cả khi tốc độ nạp vật lý giảm xuống. Các hệ thống hiện đại phải tự động ánh xạ MRR theo hình dạng đường chạy dao, giảm năng lượng tia lửa theo tỷ lệ khi dây giảm tốc vào góc và tăng tốc trở lại khi tăng tốc. Quản lý mật độ năng lượng này là cách duy nhất để ngăn chặn tình trạng cháy quá mức ở góc.
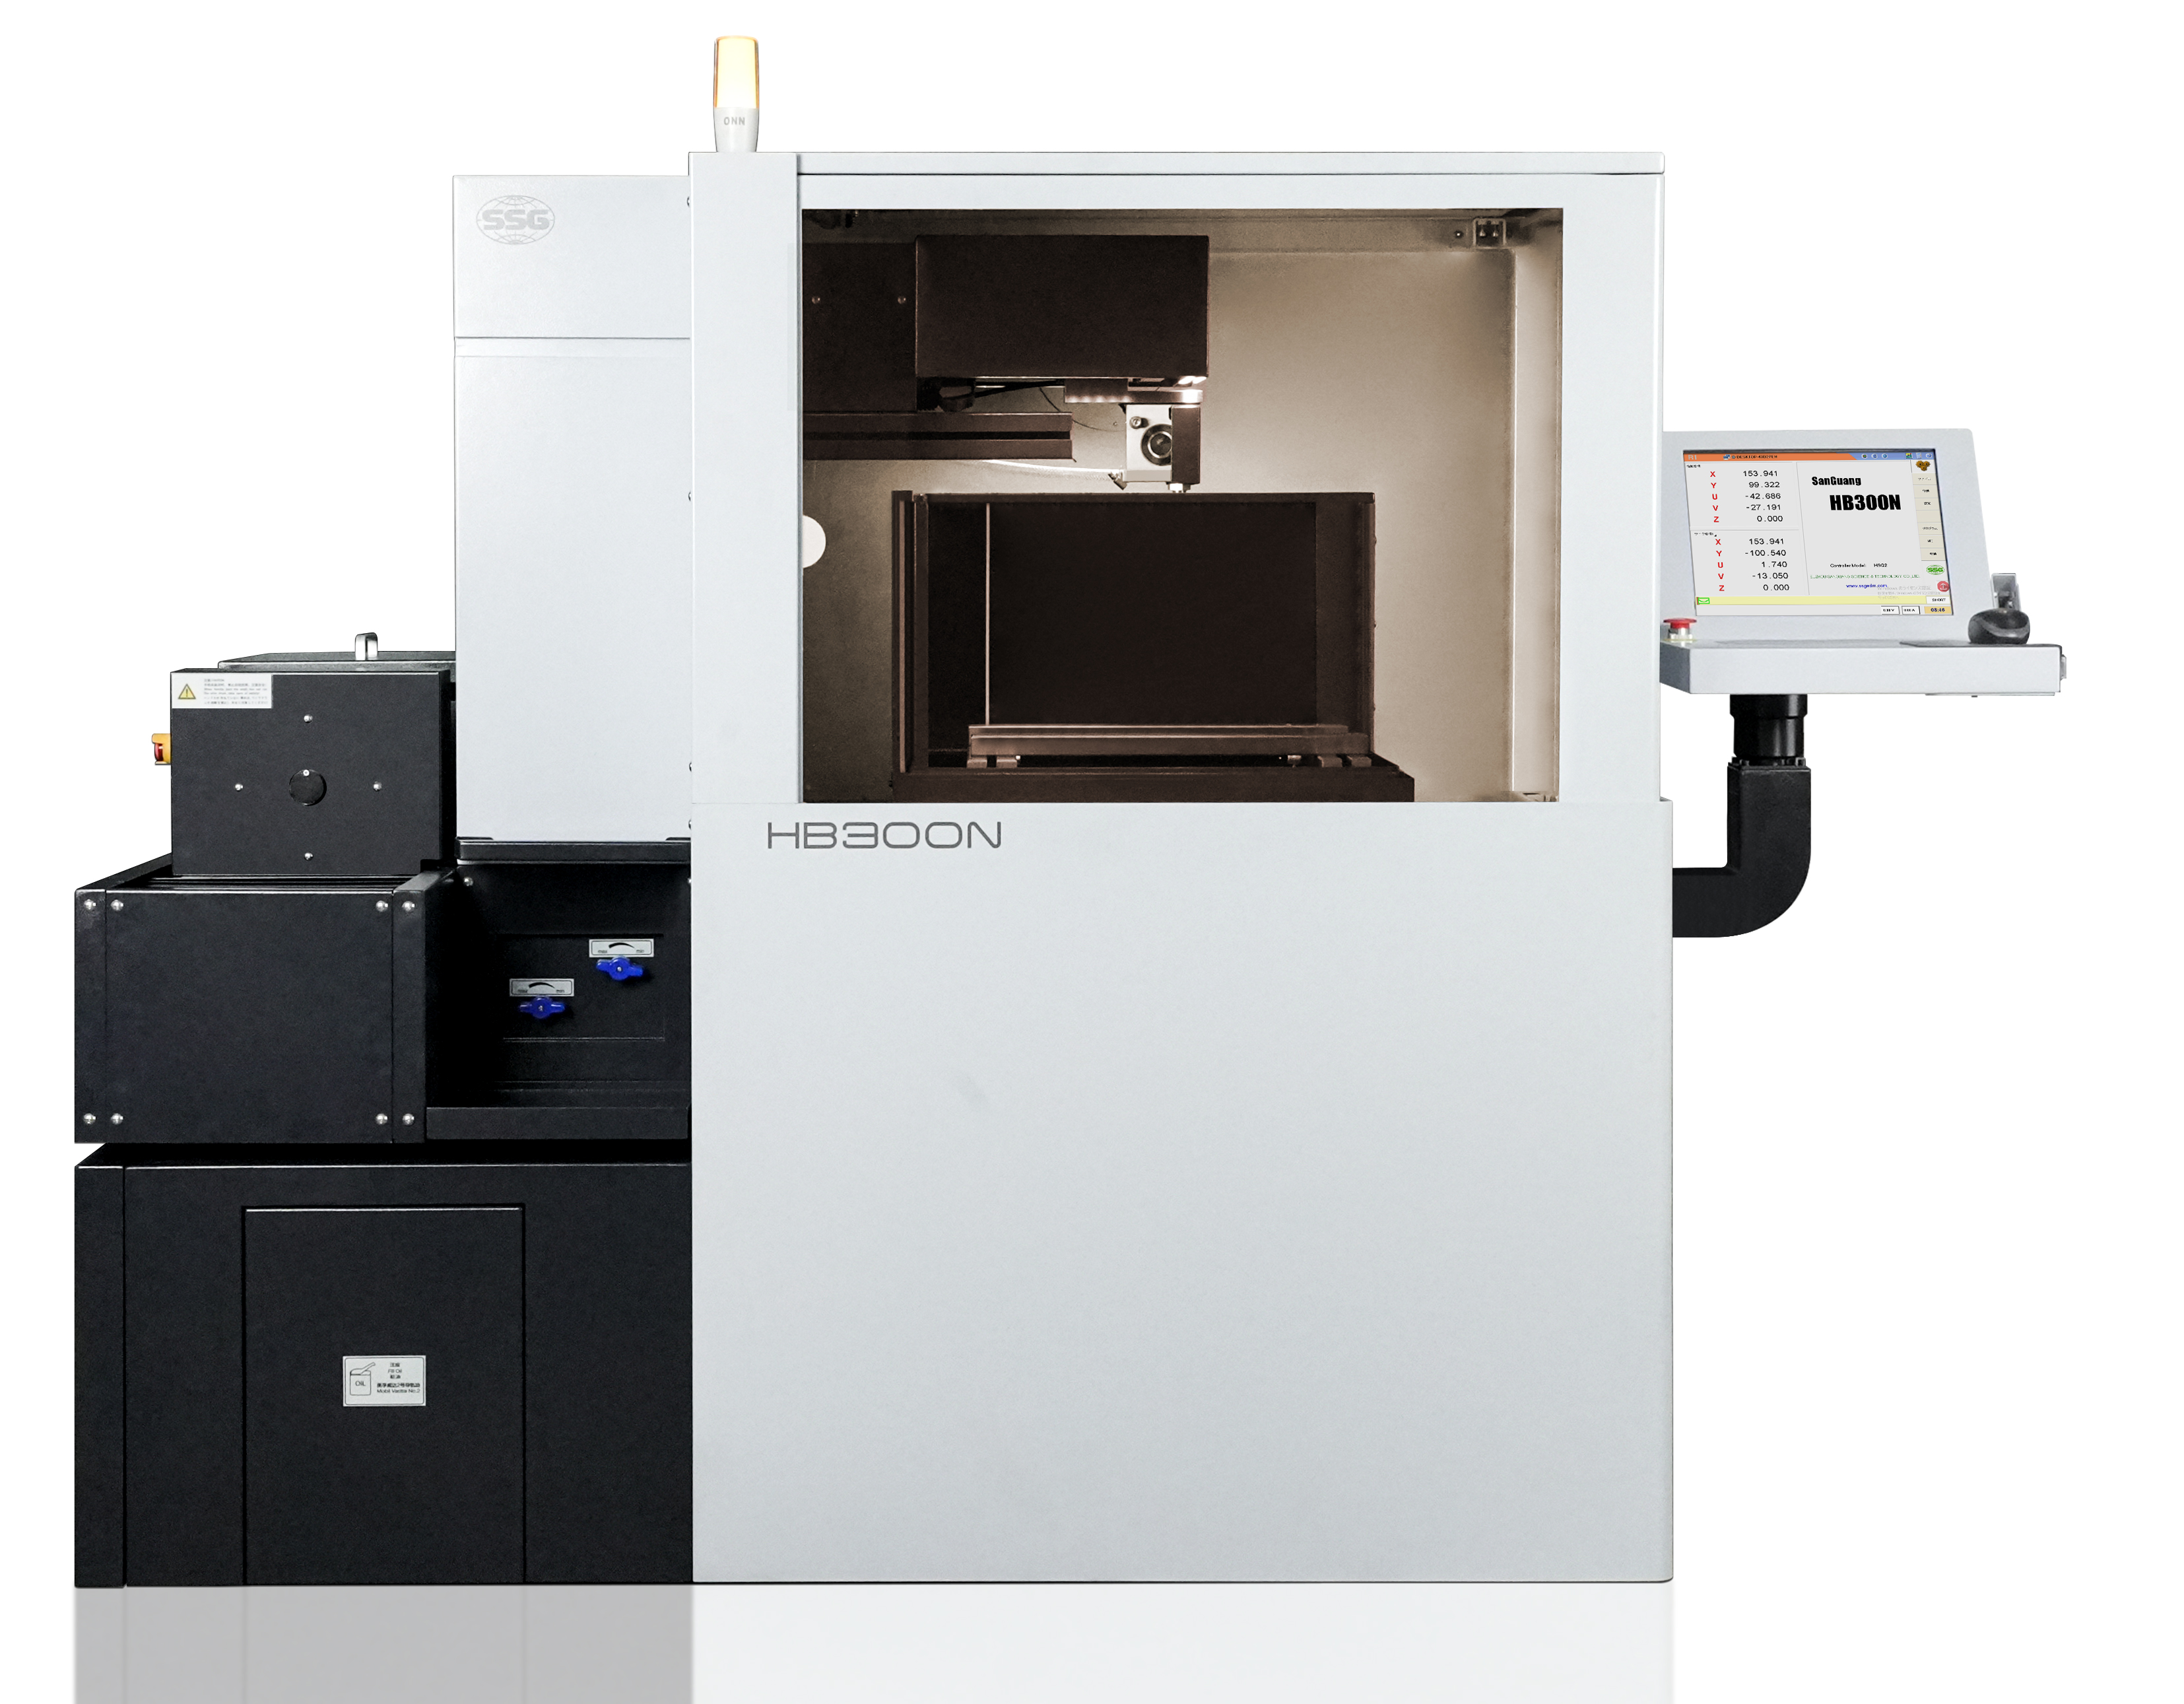
Các thuật toán CNC hiện đại tính toán các biên dạng giảm tốc chính xác cần thiết khi dây tiến đến một góc và đường cong gia tốc tương ứng khi nó thoát ra. Bằng cách phân tích đường chạy dao sắp tới, bộ điều khiển dự đoán thời điểm chính xác mà các thanh dẫn hướng dây sẽ thay đổi hướng. Sau đó, nó điều chỉnh tốc độ tiến dao để đảm bảo tâm cuối của dây bắt kịp đường đi đã được lập trình. Kỹ thuật nội suy đường góc giữ cho dây được nối tối ưu mà không dừng lại ở một điểm quá lâu.
Xử lý nhìn về phía trước: CNC quét nhiều khối mã G phía trước để xác định các góc nhọn sắp tới.
Đường dốc giảm tốc: Máy giảm dần tốc độ tiến dao của trục X/Y trước khi đạt tới điểm xoay.
Điều chế công suất: Đồng thời, máy phát giảm dòng điện cực đại và tăng thời gian ngừng hoạt động để tránh bị cháy quá mức.
Thực hiện góc: Các hướng dẫn thực hiện việc xoay trục trong khi dây kéo bắt kịp.
Tăng tốc: Tốc độ nạp và công suất được khôi phục về các tham số đường thẳng khi dây thoát ra khỏi góc.
Hệ thống phản hồi vòng kín đóng một vai trò quan trọng ở đây. CNC liên tục theo dõi điện áp khe hở tia lửa trung bình. Nếu điện áp giảm—cho biết dây đang ở quá gần phôi và có nguy cơ đoản mạch—hệ thống sẽ ngay lập tức ghi đè tốc độ tiến dao đã được lập trình. Việc điều chỉnh theo thời gian thực này ngăn ngừa đứt dây và duy trì môi trường phóng điện ổn định thông qua các hình dạng góc phức tạp nhất.
Phần mềm CNC tiên tiến tích hợp trực tiếp với hệ thống phanh dây điện từ vật lý của máy. Bằng cách tăng nhanh độ căng dây chính xác ở các góc, hệ thống sẽ giảm biên độ rung và giảm thiểu độ lệch 3D. Dây chặt hơn chống lại lực ngang của tia lửa điện tốt hơn nhiều so với dây chùng, buộc tâm dây phải tuân theo các thanh dẫn hướng chặt chẽ hơn khi xoay các trục sắc nét.
Duy trì sự căng thẳng nhất quán đưa ra những thách thức cụ thể trong một hệ thống có thể tái sử dụng Thiết lập EDM dây Molypden . Vì dây liên tục được quấn qua lại trên tang nên cơ cấu căng phải tính đến đường kính ống cuộn thay đổi và hướng đảo chiều. CNC tự động điều chỉnh lực phanh để đảm bảo lực căng đồng đều bất kể hướng quay của tang trống, ngăn chặn lực căng đột biến có thể làm đứt dây hoặc rơi có thể gây ra hiện tượng rửa góc nghiêm trọng.
Áp suất xả ảnh hưởng trực tiếp đến độ rung của dây và việc sơ tán mảnh vụn. Chất lỏng điện môi áp suất cao là cần thiết để loại bỏ các mảnh vụn cực nhỏ khỏi vết cắt trong quá trình cắt nhanh và thẳng. Tuy nhiên, ở các góc nhọn, áp suất cao tương tự có thể đẩy dây ra khỏi đường đi dự kiến, làm trầm trọng thêm độ trễ của dây và biến dạng góc. Bộ điều khiển CNC tự động giảm áp suất xả khi vào cua hẹp.
Việc điều chế này được đồng bộ hóa với tốc độ cắt, công suất phóng điện và khoảng cách cụ thể giữa vòi phun và phôi. Khi máy giảm tốc vào một góc và giảm năng lượng xả, sẽ tạo ra ít mảnh vụn hơn. CNC giảm áp suất bơm tương ứng, cho phép dây ổn định. Sau khi góc được xóa và toàn bộ công suất hoạt động trở lại, áp suất xả sẽ tăng trở lại để duy trì hiệu quả cắt.
Để đạt được các cạnh sắc nét thực sự và độ hoàn thiện bề mặt vượt trội đòi hỏi phải có chiến lược thực hiện nhiều đường chuyền. Một hoạt động tiêu chuẩn bao gồm một quá trình gia công thô năng lượng cao, sau đó là nhiều lần cắt lướt năng lượng thấp. TRONG Máy cắt dây chính xác EDM , những đường cắt lướt này sẽ loại bỏ lớp đúc lại cực nhỏ và điều chỉnh độ côn dọc còn lại do quá trình gia công thô. Giao diện CNC phải cho phép người vận hành lập trình các cài đặt công suất, mức độ căng, độ lệch dây và tốc độ cấp liệu riêng biệt cho mỗi lần chuyền liên tiếp.
Đánh giá khả năng lặp lại nhiều lần của máy bao gồm việc kiểm tra độ chính xác định vị của máy theo thời gian. Điều này đặc biệt quan trọng khi bù đắp cho sự hao mòn của dây molypden. Do đường kính dây co lại một chút sau mỗi lần sử dụng nên CNC phải tự động tính toán lại độ lệch dây cho mỗi lần cắt lướt để đảm bảo kích thước cuối cùng vẫn nằm trong dung sai nghiêm ngặt. Người vận hành phải xác minh rằng phần mềm của máy xử lý các phép tính bù này một cách liền mạch mà không cần can thiệp thủ công giữa các lần chuyền.
Thông số Multi-Pass tiêu chuẩn cho dây Molypden 0,18mm |
||||
Số vượt qua |
Mục đích |
Mức công suất tương đối |
Độ lệch dây (xấp xỉ) |
Bề mặt hoàn thiện (Ra) |
|---|---|---|---|---|
1 |
Gia công thô |
100% |
0,110mm |
2,5 - 3,0 µm |
2 |
Đọc lướt đầu tiên |
40% |
0,095mm |
1,5 - 2,0 µm |
3 |
Đọc lướt thứ hai |
15% |
0,091mm |
0,8 - 1,2 µm |
4 |
Tiếng Ba Lan cuối cùng |
5% |
0,090mm |
< 0,8 µm |
Nền tảng của độ chính xác góc dưới micron nằm ở hệ thống điều khiển chuyển động của máy. Động cơ bước truyền thống và động cơ servo quay phụ thuộc vào vít bi, vốn dĩ gây ra phản ứng cơ học, ma sát và mài mòn theo thời gian. Động cơ tuyến tính tiên tiến, kết hợp với cân thủy tinh tuyến tính có độ phân giải cao, loại bỏ các liên kết cơ học này. Chúng cung cấp chuyển động không ma sát, không phản ứng dữ dội, chỉ ra chính xác mức độ trung thực của máy thực hiện các đường chạy dao thích ứng của CNC.
Khi đánh giá một máy công cụ, độ cứng cơ học, thiết kế đường dẫn hướng và độ ổn định nhiệt phải được đánh giá cùng với hệ thống chuyển động. Động cơ tuyến tính có độ phản hồi cao không thể bù đắp cho khung máy uốn hoặc giãn nở nhiệt trong vật đúc. Cần có đế gang chịu lực cao và môi trường được kiểm soát nhiệt độ để tối đa hóa lợi ích của điều khiển chuyển động tiên tiến. Hãy tìm những máy có thiết kế đối xứng nhiệt giúp cách ly các bộ phận sinh nhiệt khỏi khu vực cắt chính.
Kỳ vọng vật lý đối với bán kính góc được quyết định bởi đường kính dây molypden—thường nằm trong khoảng từ 0,12mm đến 0,18mm—cộng với khe hở tia lửa. Về mặt vật lý, không thể cắt một góc bên trong sắc nét hơn bán kính kết hợp này. Bộ điều khiển CNC quản lý quá trình chuyển đổi giữa các đường thẳng tốc độ cao và các bán kính vi mô này để ngăn chặn hiện tượng cắt xén và hư hỏng nhiệt cục bộ.
Cài đặt xả AC tần số cao, năng lượng thấp là rất quan trọng để đạt được độ hoàn thiện bề mặt vượt trội tại các nút giao thông này. Bằng cách sử dụng tia lửa điện trong thời gian ngắn, CNC giảm thiểu vùng chịu ảnh hưởng nhiệt, ngăn ngừa các vết nứt vi mô và đảm bảo tính toàn vẹn cấu trúc của góc vẫn còn nguyên vẹn. Điều này đặc biệt quan trọng đối với các bộ phận hàng không vũ trụ và y tế, nơi hiện tượng mỏi thường bắt đầu ở các góc nhọn bên trong.
Có một mối quan hệ nghịch đảo chặt chẽ giữa tốc độ cắt và độ chính xác của góc. Chạy các bước gia công thô cường độ cao trên một Máy EDM dây hiệu suất cao tối đa hóa việc loại bỏ vật liệu nhưng gây ra độ trễ dây và biến dạng nhiệt đáng kể. Để đạt được dung sai chặt chẽ đòi hỏi phải đánh đổi tốc độ đó cho quá trình tốn nhiều thời gian cắt lướt ở cường độ dòng điện thấp.
Việc thực hiện chiến lược góc bên ngoài có thể giảm thiểu sự đánh đổi này. Bằng cách thiết kế bán kính góc bên ngoài nhỏ vào hình dạng bộ phận thay vì yêu cầu các góc bên ngoài sắc nét hoàn hảo, các lập trình viên thường có thể loại bỏ nhu cầu cắt lướt dư thừa ở các cạnh bên ngoài. Chiến lược này làm giảm đáng kể thời gian chu kỳ trong khi vẫn duy trì dung sai hình học cần thiết. Người vận hành phải cân bằng thời gian chu kỳ với các yêu cầu về dung sai dựa trên ứng dụng chức năng của bộ phận cuối cùng.
Dây molypden được đánh giá cao vì độ bền kéo cao và khả năng tái sử dụng, nhưng nó sẽ xuống cấp theo thời gian. Sự mài mòn do kéo và giảm đường kính dần dần xảy ra qua nhiều lần cắt. Bộ điều khiển CNC nâng cao phải theo dõi thời gian sử dụng hoặc khoảng cách của dây và tự động tính toán các giá trị bù cho đường kính thay đổi. Điều này đảm bảo độ rộng rãnh cắt nhất quán, tính toán bù chính xác và hình dạng góc đáng tin cậy từ phần đầu tiên đến phần cuối cùng.
Lợi ích về chi phí vận hành của hệ thống dây molypden có thể tái sử dụng là đáng kể so với hệ thống dây đồng thau sử dụng một lần. Tuy nhiên, những khoản tiết kiệm này phải được cân nhắc với việc giám sát nghiêm ngặt và hiệu chuẩn lại bù đắp cần thiết cho các bộ phận có độ chính xác cực cao. Nếu CNC thiếu các thuật toán bù hao mòn dây mạnh mẽ, người vận hành sẽ mất quá nhiều thời gian để điều chỉnh độ lệch theo cách thủ công để ngăn ngừa độ lệch góc. Việc kiểm tra micromet thường xuyên về đường kính dây là bắt buộc đối với các hoạt động có dung sai cao.
Gia công các hình dạng góc phức tạp thường giải phóng ứng suất dư bên trong vật liệu phôi, gây ra biến dạng không mong muốn. Rủi ro này cao nhất trong giai đoạn cắt cuối cùng khi bộ phận mất kết nối cấu trúc với khối chính. Các chiến lược giảm nhẹ bắt đầu trước khi bắt đầu gia công, bao gồm việc kẹp phôi thích hợp và xử lý nhiệt để giảm ứng suất.
Xử lý nhiệt trước khi gia công: Đảm bảo tất cả nguyên liệu thô đều trải qua quá trình giảm ứng suất thích hợp trước khi vận hành EDM.
Kẹp chiến lược: Sử dụng các kẹp chính xác và tránh siết quá chặt, gây ra ứng suất cơ học.
Cắt chìm: Giữ phôi chìm hoàn toàn trong chất điện môi để duy trì nhiệt độ ổn định.
Vị trí tab: Lập trình nhiều tab bị cắt nhỏ thay vì một tab lớn duy nhất để phân bổ lực giữ.
Trình tự lần duyệt cuối cùng: Chỉ cắt các tab sau khi tất cả các lượt đọc lướt trên hồ sơ chính đã hoàn tất.
Các khả năng CNC tiên tiến nhất sẽ vô dụng nếu người vận hành thiếu chuyên môn để áp dụng chúng. Có nguy cơ đáng kể về việc sử dụng không đúng tiềm năng của máy do đào tạo không đầy đủ. Người vận hành phải hiểu cách thao tác các tham số điều khiển góc cụ thể, bao gồm thời gian dừng góc, phần trăm giảm công suất, ghi đè độ căng và bù độ côn tự động.
Các cơ sở nên chuẩn hóa các điều kiện cắt và xây dựng cơ sở dữ liệu độc quyền về các thông số CNC phù hợp với vật liệu, độ dày và hình dạng góc chung của chúng. Cơ sở dữ liệu này làm giảm sự phụ thuộc vào việc thử và sai, đảm bảo độ chính xác góc nhất quán giữa các người vận hành và ca làm việc khác nhau. Việc ghi lại các thông số thành công cho các vật liệu khó như cacbua hoặc inconel giúp tiết kiệm hàng giờ thời gian thiết lập cho các công việc trong tương lai.
Đánh giá hình dạng bộ phận hiện tại của bạn và xác định các khu vực cụ thể nơi hiện tượng bong tróc góc hoặc côn theo chiều dọc gây ra các vấn đề về lắp ráp.
Chuẩn hóa phương pháp lập trình của bạn bằng cách kết hợp bán kính góc vi mô bên ngoài ở bất kỳ nơi nào có ràng buộc về thiết kế cho phép giảm thời gian cắt lướt.
Xây dựng cơ sở dữ liệu thông số dành riêng cho vật liệu để xác định chính xác tốc độ giảm tốc độ cấp liệu, độ căng tăng và mức giảm xả cho các góc nhọn.
Yêu cầu cắt kiểm tra trên các cấu hình phức tạp nhất của bạn khi nâng cấp thiết bị, yêu cầu các báo cáo đo lường xác minh độ thẳng đứng và độ chính xác của bán kính góc.
A: Góc bên trong sắc nét nhất bị giới hạn bởi bán kính dây cộng với khe hở tia lửa. Đối với dây molypden 0,18mm tiêu chuẩn, bán kính bên trong tối thiểu tuyệt đối thường là khoảng 0,10mm đến 0,11mm.
Đáp: Đứt dây ở các góc xảy ra do các đột biến cục bộ trong Tốc độ loại bỏ vật liệu. Khi dây quay chậm lại, năng lượng phóng tĩnh điện tập trung ở một khu vực nhỏ hơn, làm dây quá nóng và khiến dây bị đứt.
Đáp: CNC bù lại bằng cách tự động giảm tốc độ tiến dao khi nó đến gần một góc, giảm công suất phóng điện và tạm thời tăng độ căng của dây để kéo tâm cuối của dây trở lại thẳng hàng.
Đ: Vâng. Áp suất xả cao có thể làm chệch hướng vật lý của dây khi thay đổi hướng đột ngột. CNC tiên tiến tự động giảm áp suất xả ở các góc để ổn định dây và ngăn hiện tượng rửa trôi.
Đáp: Động cơ tuyến tính loại bỏ phản ứng cơ học và ma sát thường thấy ở vít bi truyền thống. Điều này mang lại khả năng điều khiển chuyển động không ma sát, có độ phản hồi cao, rất cần thiết để thực hiện các chuyển động vi mô cần thiết để nội suy góc chính xác.
Trả lời: Khi dây molypden có thể tái sử dụng bị mòn, đường kính của nó sẽ co lại. Nếu CNC không tự động điều chỉnh độ lệch dây để bù cho mức giảm này thì chiều rộng rãnh cắt sẽ thay đổi, dẫn đến kích thước góc không chính xác và độ hoàn thiện bề mặt kém.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


