
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 05.08.2026 Herkunft: Website


Bei der Präzisionsbearbeitung machen scharfe Ecken und komplexe Geometrien die physikalischen Grenzen der standardmäßigen Funkenerosion deutlich. Beim Navigieren in engen Radien stoßen Bediener häufig auf Drahtverzögerungen, Auswaschungen an den Ecken oder unzulässige Maßfehler. Beim Schneiden enger Ecken verändert der plötzliche Richtungswechsel die Materialentfernungsrate (MRR) und die Spüldynamik. Diese Störung führt zu Drahtablenkung, thermischer Verformung, vertikalen Konizitätsfehlern und letztendlich zum Ausschuss des Teils. Modern CNC-Molybdän-Drahterodiersysteme begegnen diesen physikalischen Einschränkungen durch adaptive Algorithmen, dynamische Spannung, präzise Leistungsmodulation und hochauflösende Bewegungssysteme. Bewerten, wie ein bestimmtes Die CNC-Molybdän-Drahterodiermaschine verwaltet diese Variablen und ist für Hersteller, die in Produktionswerkzeuge mit hoher Toleranz und hoher Effizienz investieren möchten, von entscheidender Bedeutung. Durch die Beherrschung dieser Steuervariablen werden akzeptable Rohschnitte von Präzisionskomponenten getrennt, die für die Endmontage bereit sind.
Adaptive Vorschub- und Leistungssteuerung: Fortschrittliche CNC-Systeme passen die Vorschubraten automatisch an und geben die Energie an Ecken ab, um Drahtverzögerungen auszugleichen und die vertikale Geradheit aufrechtzuerhalten.
Dynamische Spannungs- und Spüloptimierung: Integrierte CNC-Steuerungen synchronisieren die Drahtspannungsbremssysteme und den Spüldruck, um Drahtvibrationen bei scharfen Richtungsänderungen zu minimieren.
Vertikale Geradheitskompensation: Eckenungenauigkeiten sind nicht nur 2D-Profilfehler; Moderne CNCs steuern U-/V-Achsenversätze, um vertikale Verjüngungen („Bauchverzerrungen“) an Ecken zu vermeiden.
Außenecken-Designstrategie: Durch die Programmierung von Mikro-Außeneckenradien über die CNC können kostspielige Gleitschnitte in mehreren Durchgängen entfallen und gleichzeitig die strukturelle Integrität erhalten bleiben.
Multi-Pass-Optimierung in wiederverwendbaren Systemen: Die Verwendung programmierter Gleitschnitte mittels Präzisions-Drahterodiermaschine verbessert die Oberflächenrauheit erheblich und mildert spannungsbedingte Verformungen, selbst bei abbauendem Molybdändraht.
Drahtverzögerung ist eine mechanische Realität bei der Funkenerosionsbearbeitung. Während sich die Maschinenachsen bewegen, verläuft die Mitte des Drahtes hinter den oberen und unteren Führungen. Diese Ablenkung erfolgt aufgrund der kontinuierlichen Funkenentladungskräfte, die gegen den Draht drücken, und des physikalischen Widerstands der dielektrischen Flüssigkeit. Bei geraden linearen Bewegungen bleibt diese Verzögerung relativ konstant und vorhersehbar. Abrupte Richtungsänderungen in Kurven stören dieses Gleichgewicht jedoch erheblich. Die Mitte des hinteren Drahtes dreht sich nicht im exakt gleichen Moment wie die Führungen, wodurch der Draht durch die Ecke schleift. Diese Dynamik schneidet einen unbeabsichtigten Radius, verwischt Inneneckengeometrien oder unterschneidet Außenkanten.
Diese Ablenkung erzeugt eine erhebliche Vertikalitätslücke. Drahtverzögerungen verzerren die vertikale Geradheit und erzeugen einen „Bauch“- oder Konizitätsfehler über die gesamte Dicke des Werkstücks. Die Schnittmitte weist einen anderen Eckenradius auf als die Ober- und Unterseite in der Nähe der Führungen. Ohne aktive Kompensation beeinträchtigt dieser Biegeeffekt die Maßgenauigkeit der zusammenpassenden Teile, insbesondere bei dicken Werkstücken, bei denen die nicht unterstützte Drahtlänge am größten ist. Wenn Sie beispielsweise einen 100 mm dicken Block aus D2-Werkzeugstahl schneiden, verstärkt sich der Baucheffekt erheblich im Vergleich zu einer 20 mm dicken Platte.
Typische Drahtdurchbiegungsvariablen in dicken Werkstücken |
|||
Werkstückdicke (mm) |
Erwartete mittlere Durchbiegung (mm) |
Erforderliche U/V-Achsenkompensation |
Einstellung des Spüldrucks |
|---|---|---|---|
20 |
0,005 - 0,010 |
Minimal |
Standard |
50 |
0,015 - 0,025 |
Mäßig |
An Ecken um 15 % reduziert |
100 |
0,030 - 0,050 |
Aggressiv |
An Ecken um 30 % reduziert |
150+ |
0,060+ |
Maximal |
Impulsspülung erforderlich |
Wenn sich ein Draht einer scharfen Ecke nähert und diese durchquert, verschiebt sich die quantitative Materialentfernungsrate dramatisch. In einer geraden Linie greift der Draht mit einer gleichmäßigen Stirnfläche in das Material ein. An einer Ecke ändert sich der Eingriffsbereich. Der Draht wird langsamer, um sich um den Drehpunkt zu bewegen, aber wenn die Entladungsleistung statisch bleibt, konzentriert sich die Energie in einer viel kleineren, lokalisierten Zone. Diese konzentrierte Energie schleudert mehr Material weg als beabsichtigt, was zu starker Überbearbeitung oder Furchenbildung am Drehpunkt führt.
Ältere Steuerungssysteme und manuelle Einstellungen können diese lokalisierten MRR-Spitzen nicht vorhersagen oder kompensieren. Sie pumpen weiterhin Strom mit hoher Stromstärke in den Schnitt, auch wenn die physikalische Vorschubgeschwindigkeit sinkt. Moderne Systeme müssen die MRR dynamisch auf die Werkzeugweggeometrie abbilden und dabei die Funkenenergie proportional reduzieren, wenn der Draht in die Ecke hinein abbremst, und sie beim Herausbeschleunigen wieder hochfahren. Die Beherrschung dieser Energiedichte ist die einzige Möglichkeit, ein Überbrennen der Ecken zu verhindern.
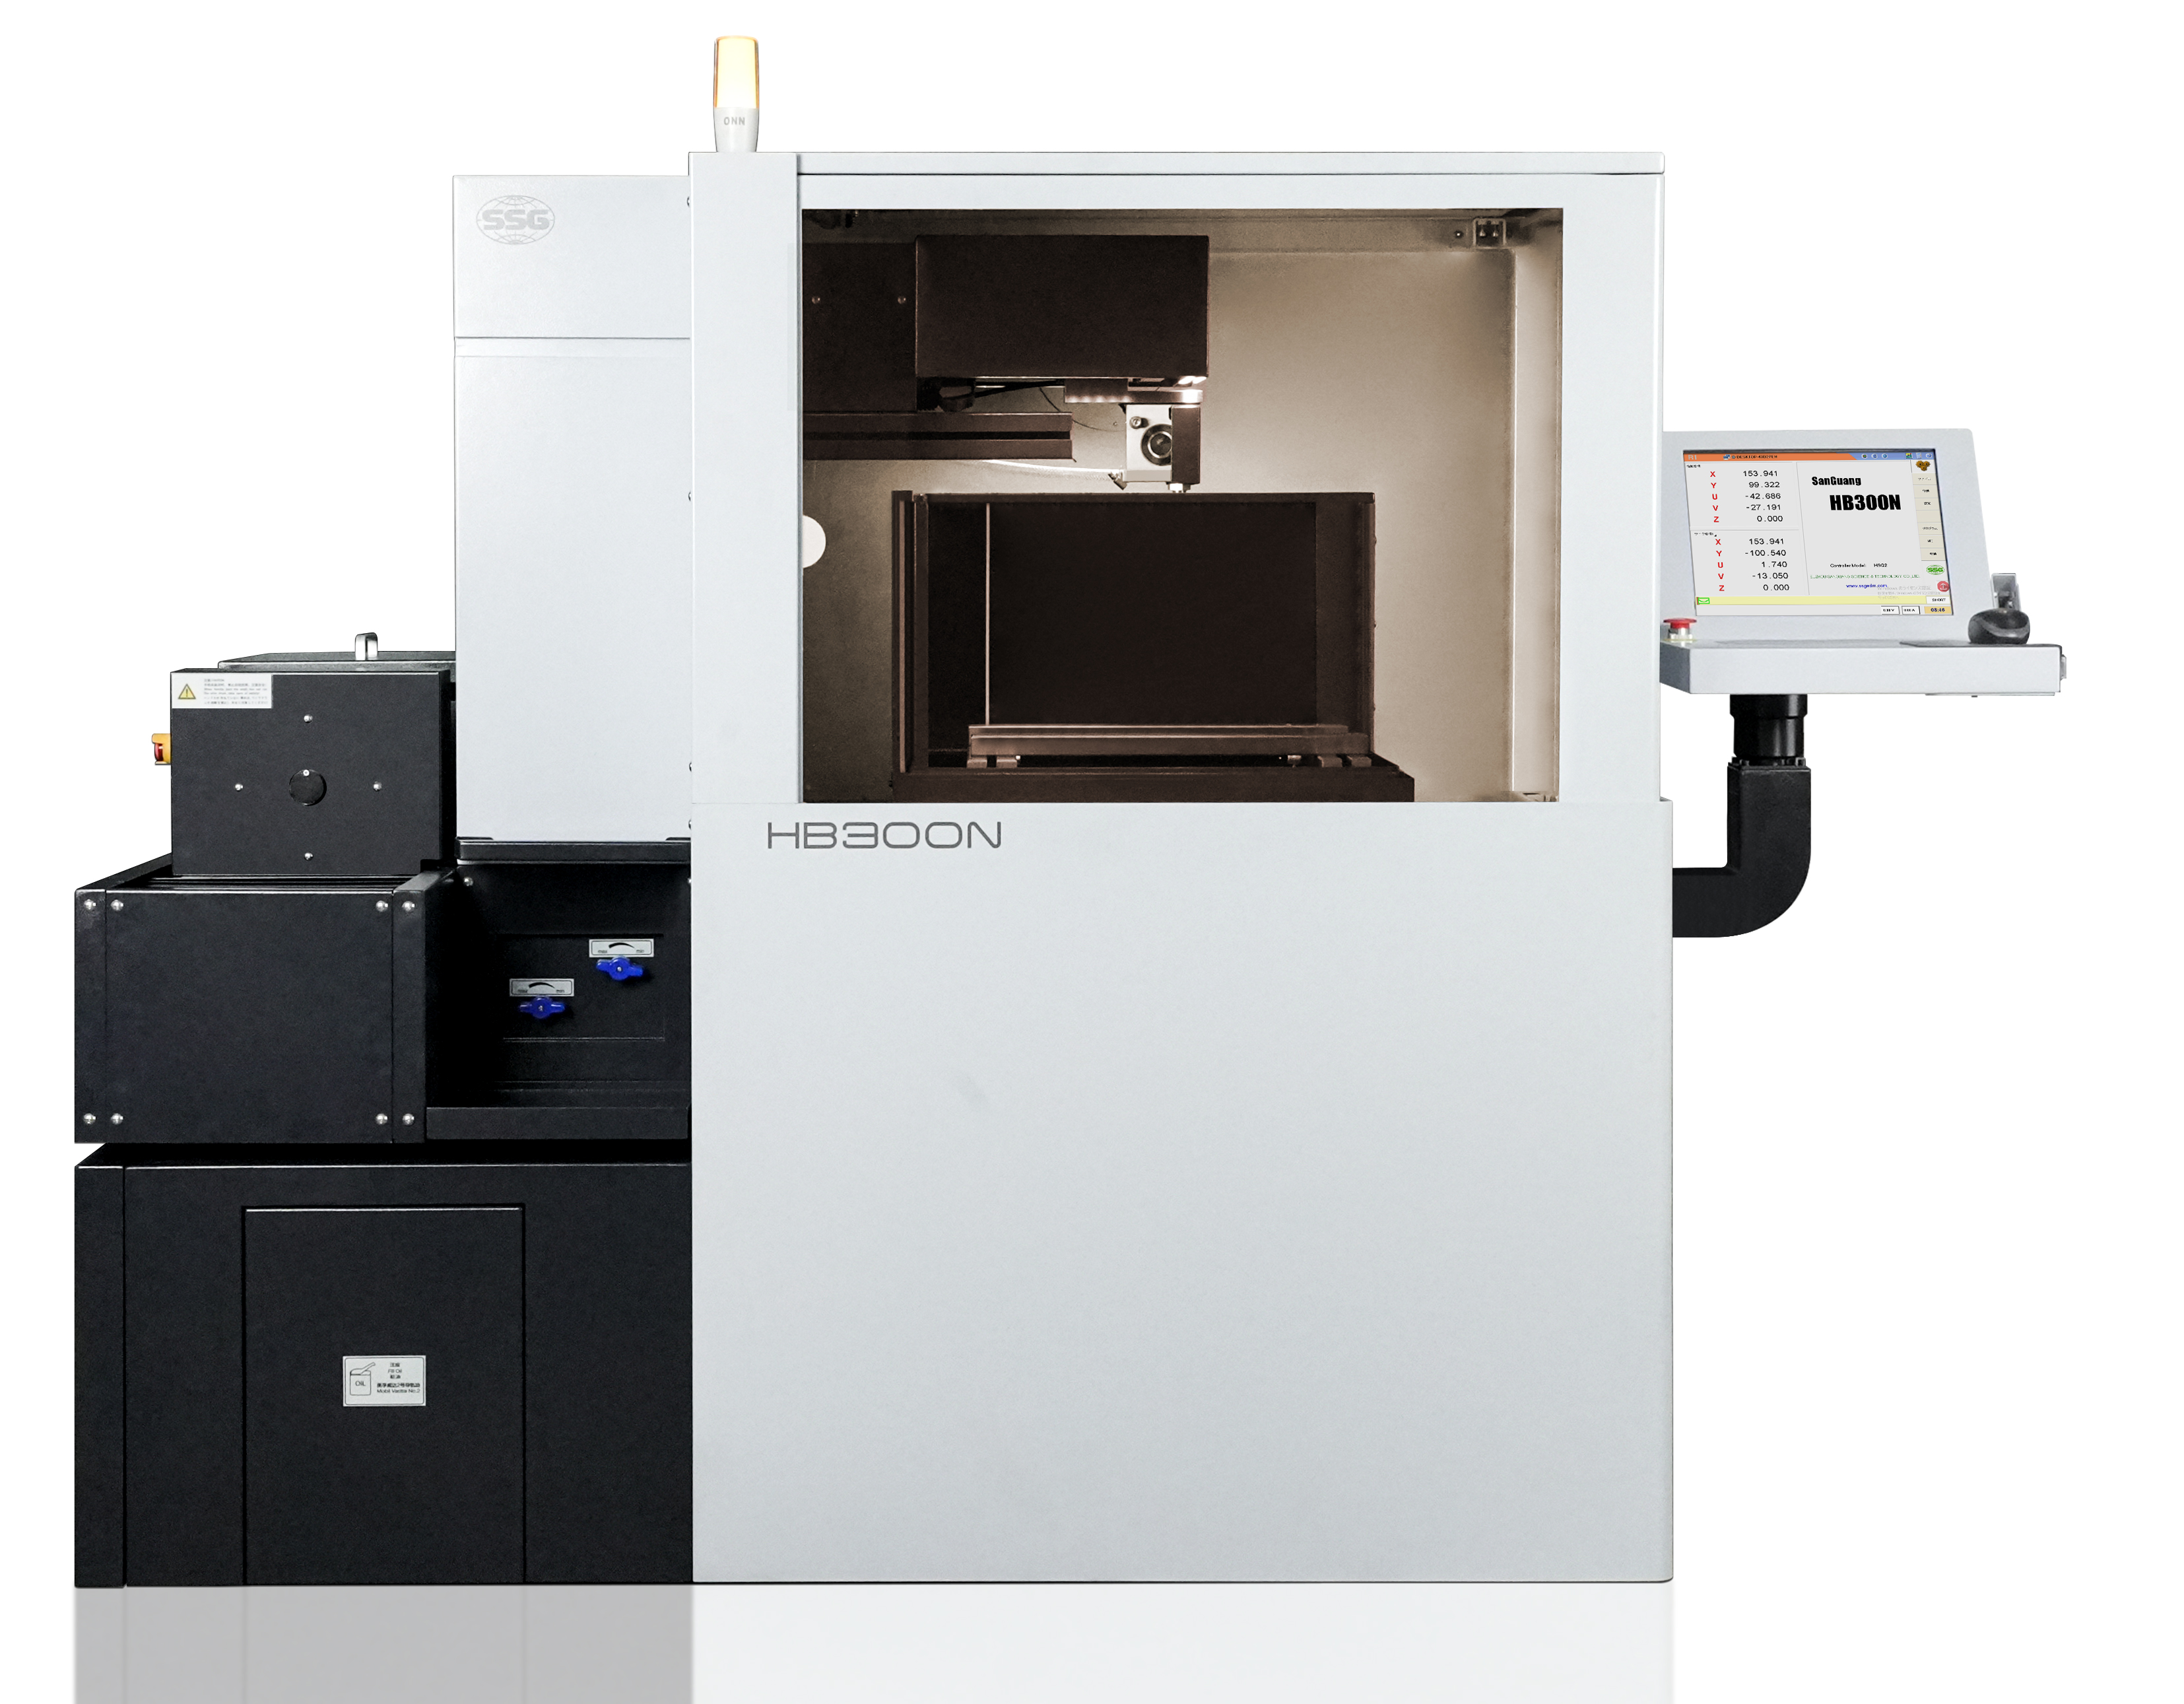
Moderne CNC-Algorithmen berechnen die exakten Verzögerungsprofile, die erforderlich sind, wenn sich der Draht einer Ecke nähert, und die entsprechenden Beschleunigungskurven, wenn er aus der Kurve austritt. Durch die Analyse des bevorstehenden Werkzeugwegs erkennt die Steuerung den genauen Zeitpunkt, an dem die Drahtführungen ihre Richtung ändern werden. Anschließend passt es die Vorschubgeschwindigkeit an, um sicherzustellen, dass die hintere Mitte des Drahtes den programmierten Weg einhält. Eckpfad-Interpolationstechniken halten den Draht optimal im Eingriff, ohne zu lange an einer Stelle zu verweilen.
Look-Ahead-Verarbeitung: Die CNC scannt mehrere G-Code-Blöcke im Voraus, um bevorstehende scharfe Winkel zu identifizieren.
Verzögerungsrampe: Die Maschine verringert schrittweise die Vorschubgeschwindigkeit der X-/Y-Achse, bevor sie den Drehpunkt erreicht.
Leistungsmodulation: Gleichzeitig senkt der Generator den Spitzenstrom und erhöht die Ausschaltzeit, um eine Überhitzung zu verhindern.
Eckausführung: Die Führungen führen den Dreh aus, während der nachlaufende Draht aufholt.
Beschleunigungsrampe: Vorschubgeschwindigkeit und Leistung werden auf geradlinige Parameter zurückgesetzt, wenn der Draht die Ecke verlässt.
Dabei spielen Closed-Loop-Feedbacksysteme eine entscheidende Rolle. Die CNC überwacht kontinuierlich die durchschnittliche Funkenstreckenspannung. Wenn die Spannung abfällt – was darauf hindeutet, dass der Draht dem Werkstück zu nahe kommt und ein Kurzschluss droht – übersteuert das System sofort die programmierte Vorschubgeschwindigkeit. Diese Echtzeitanpassung verhindert Drahtbrüche und sorgt für eine stabile Entladungsumgebung auch bei den komplexesten Eckgeometrien.
Die fortschrittliche CNC-Software lässt sich direkt in das physische elektromagnetische Drahtbremssystem der Maschine integrieren. Durch kurzzeitiges Erhöhen der Drahtspannung genau an den Ecken reduziert das System Amplitudenvibrationen und minimiert die 3D-Ablenkung. Ein strafferer Draht widersteht den seitlichen Kräften der Funkenentladung viel besser als ein lockerer und zwingt die Mitte des Drahtes, den Führungen bei scharfen Schwenks besser zu folgen.
Die Aufrechterhaltung einer konstanten Spannung stellt bei einem wiederverwendbaren Material besondere Herausforderungen dar Molybdän-Drahterodiereinrichtung . Da der Draht auf einer Trommel ständig hin und her gewickelt wird, muss der Spannmechanismus den sich ändernden Spulendurchmesser und die Umkehrrichtung berücksichtigen. Die CNC passt die Bremskraft dynamisch an, um unabhängig von der Drehrichtung der Trommel eine gleichmäßige Spannung zu gewährleisten und so Spannungsspitzen zu vermeiden, die zum Reißen des Drahtes führen könnten, oder Tropfen, die zu starkem Auswaschen der Ecken führen könnten.
Der Spüldruck wirkt sich direkt auf die Drahtvibration und die Schmutzabsaugung aus. Eine dielektrische Hochdruckflüssigkeit ist erforderlich, um bei schnellen, geraden Schnitten mikroskopisch kleine Späne aus der Schnittfuge zu entfernen. An scharfen Ecken kann dieser hohe Druck jedoch dazu führen, dass der Draht physisch aus der vorgesehenen Richtung gerät, was die Verzögerung des Drahtes und die Eckenverformung verschlimmert. CNC-Steuerungen reduzieren den Spüldruck bei engen Kurvenfahrten automatisch.
Diese Modulation ist mit der Schnittgeschwindigkeit, der Entladungsleistung und dem spezifischen Abstand zwischen Düse und Werkstück synchronisiert. Wenn die Maschine in einer Kurve abbremst und die Entladungsenergie verringert, wird weniger Schmutz erzeugt. Die CNC senkt den Pumpendruck entsprechend ab, sodass sich der Draht stabilisieren kann. Sobald die Ecke frei ist und die volle Leistung wieder aufgenommen wird, steigt der Spüldruck wieder an, um die Schneideffizienz aufrechtzuerhalten.
Um wirklich scharfe Kanten und hervorragende Oberflächengüten zu erzielen, sind Multi-Pass-Strategien erforderlich. Ein Standardvorgang umfasst einen Schruppdurchgang mit hoher Energie, gefolgt von mehreren Glättschnitten mit geringer Leistung. In Beim Präzisions-Drahterodieren entfernen diese Gleitschnitte die mikroskopisch kleine Neugussschicht und korrigieren die vertikale Verjüngung, die durch den Schruppdurchgang entstanden ist. Die CNC-Schnittstelle muss es dem Bediener ermöglichen, für jeden aufeinanderfolgenden Durchgang unterschiedliche Leistungseinstellungen, Spannungsniveaus, Drahtversätze und Vorschubgeschwindigkeiten zu programmieren.
Um die Wiederholgenauigkeit einer Maschine bei mehreren Durchgängen zu bewerten, muss die Positionierungsgenauigkeit über einen längeren Zeitraum überprüft werden. Dies ist besonders wichtig, wenn der Verschleiß von Molybdändrähten kompensiert wird. Da der Drahtdurchmesser bei jedem Gebrauch leicht schrumpft, muss die CNC den Drahtversatz für jeden Schlichtschnitt automatisch neu berechnen, um sicherzustellen, dass die Endabmessungen innerhalb strenger Toleranzen bleiben. Bediener müssen sicherstellen, dass die Software der Maschine diese Versatzberechnungen nahtlos verarbeitet, ohne dass zwischen den Durchgängen ein manueller Eingriff erforderlich ist.
Standard-Multipass-Parameter für 0,18 mm Molybdändraht |
||||
Passnummer |
Zweck |
Relativer Leistungspegel |
Drahtversatz (ca.) |
Oberflächenbeschaffenheit (Ra) |
|---|---|---|---|---|
1 |
Schruppen |
100 % |
0,110 mm |
2,5 - 3,0 µm |
2 |
Erster Skim |
40 % |
0,095 mm |
1,5 - 2,0 µm |
3 |
Zweiter Skim |
15 % |
0,091 mm |
0,8 - 1,2 µm |
4 |
Letzte Politur |
5 % |
0,090 mm |
< 0,8 µm |
Die Grundlage für die Eckengenauigkeit im Submikrometerbereich liegt im Bewegungssteuerungssystem der Maschine. Herkömmliche Schrittmotoren und Rotationsservos basieren auf Kugelumlaufspindeln, die im Laufe der Zeit zwangsläufig zu mechanischem Spiel, Reibung und Verschleiß führen. Fortschrittliche Linearmotoren gepaart mit hochauflösenden linearen Glasmaßstäben machen diese mechanischen Verbindungen überflüssig. Sie sorgen für eine reibungs- und spielfreie Bewegung und bestimmen genau, wie genau die Maschine die adaptiven Werkzeugwege der CNC ausführt.
Bei der Beurteilung einer Werkzeugmaschine müssen neben dem Bewegungssystem auch die mechanische Steifigkeit, die Führungsbahnkonstruktion und die thermische Stabilisierung bewertet werden. Ein reaktionsschneller Linearmotor kann ein Durchbiegen des Maschinenrahmens oder eine Wärmeausdehnung im Gussteil nicht ausgleichen. Um die Vorteile fortschrittlicher Bewegungssteuerungen optimal nutzen zu können, sind robuste Gusseisensockel und temperaturkontrollierte Umgebungen erforderlich. Suchen Sie nach Maschinen mit thermisch symmetrischem Design, die wärmeerzeugende Komponenten vom Hauptschneidbereich isolieren.
Die physikalischen Erwartungen an Eckenradien werden durch den Molybdändrahtdurchmesser – typischerweise zwischen 0,12 mm und 0,18 mm – sowie die Funkenstrecke bestimmt. Es ist physikalisch unmöglich, eine Innenecke schärfer als diesen kombinierten Radius zu schneiden. Die CNC-Steuerung verwaltet den Übergang zwischen Hochgeschwindigkeitsgeraden und diesen Mikroradien, um Unterschneidungen und lokale thermische Schäden zu verhindern.
Hochfrequente, energiearme AC-Entladungseinstellungen sind entscheidend für die Erzielung hervorragender Oberflächengüten an diesen Kreuzungen. Durch die Verwendung kurzzeitiger Funken minimiert die CNC die Wärmeeinflusszone, verhindert Mikrorisse und stellt sicher, dass die strukturelle Integrität der Ecke erhalten bleibt. Dies ist besonders wichtig für Komponenten in der Luft- und Raumfahrt sowie in der Medizintechnik, bei denen Ermüdungsversagen häufig an scharfen Innenecken auftritt.
Es besteht ein strikt umgekehrter Zusammenhang zwischen Schnittgeschwindigkeit und Eckengenauigkeit. Laufende Hochstrom-Schruppdurchgänge auf a Eine hocheffiziente Drahterodiermaschine maximiert den Materialabtrag, führt jedoch zu erheblicher Drahtverzögerung und thermischer Verformung. Um enge Toleranzen zu erreichen, muss diese Geschwindigkeit gegen den zeitaufwändigen Prozess mehrerer Glättschnitte mit niedriger Stromstärke eingetauscht werden.
Die Implementierung einer Outside-Corner-Strategie kann diesen Kompromiss abmildern. Indem Programmierer kleine Außeneckenradien in die Teilegeometrie einbauen, anstatt perfekt scharfe Außenwinkel zu fordern, können sie häufig auf überflüssige Glättschnitte an Außenkanten verzichten. Diese Strategie verkürzt die Zykluszeiten erheblich und behält gleichzeitig die erforderlichen geometrischen Toleranzen bei. Die Bediener müssen die Zykluszeiten mit den Toleranzanforderungen in Einklang bringen, die auf der funktionalen Anwendung des Endteils basieren.
Molybdändraht wird wegen seiner hohen Zugfestigkeit und Wiederverwendbarkeit geschätzt, verliert jedoch mit der Zeit an Qualität. Über mehrere Durchgänge kommt es zu Zugverschleiß und allmählicher Durchmesserverringerung. Fortschrittliche CNC-Steuerungen müssen die Nutzungsdauer oder -distanz des Drahtes verfolgen und automatisch Kompensationswerte für den sich ändernden Durchmesser berechnen. Dies gewährleistet eine gleichmäßige Schnittfugenbreite, genaue Versatzberechnungen und eine zuverlässige Eckengeometrie vom ersten bis zum letzten Teil.
Die Betriebskostenvorteile von wiederverwendbaren Molybdändrahtsystemen sind im Vergleich zu Einweg-Messingdrahtsystemen erheblich. Diese Einsparungen müssen jedoch gegen die strengen Überwachungs- und Offset-Neukalibrierungen abgewogen werden, die für Ultrapräzisionsteile erforderlich sind. Wenn der CNC robuste Algorithmen zur Drahtverschleißkompensation fehlen, verbringt der Bediener übermäßig viel Zeit damit, Versätze manuell anzupassen, um Eckenabweichungen zu verhindern. Bei Läufen mit hohen Toleranzen sind regelmäßige Mikrometerkontrollen des Drahtdurchmessers zwingend erforderlich.
Bei der Bearbeitung komplexer Eckengeometrien werden häufig interne Restspannungen im Werkstückmaterial freigesetzt, was zu unerwarteten Verformungen führt. Dieses Risiko ist während der letzten Trennphase am höchsten, wenn das Teil seine strukturelle Verbindung zum Hauptblock verliert. Abhilfemaßnahmen beginnen bereits vor Beginn der Bearbeitung, einschließlich der richtigen Werkstückspannung und spannungsmindernden Wärmebehandlungen.
Wärmebehandlung vor der Bearbeitung: Stellen Sie sicher, dass das gesamte Rohmaterial vor den Erodiervorgängen ordnungsgemäß spannungsarm geglüht wird.
Strategisches Spannen: Verwenden Sie Präzisionsschraubstöcke und vermeiden Sie ein zu starkes Anziehen, das zu mechanischer Belastung führt.
Untergetauchtes Schneiden: Halten Sie das Werkstück vollständig in der dielektrischen Flüssigkeit eingetaucht, um eine stabile Temperatur aufrechtzuerhalten.
Laschenplatzierung: Programmieren Sie mehrere kleine Abtrennlaschen statt einer einzigen großen, um die Haltekräfte zu verteilen.
Reihenfolge der letzten Durchgänge: Schneiden Sie die Laschen erst ab, nachdem alle Glättdurchgänge am Hauptprofil abgeschlossen sind.
Die fortschrittlichsten CNC-Funktionen sind nutzlos, wenn den Bedienern das Fachwissen fehlt, sie anzuwenden. Es besteht ein erhebliches Risiko, dass das Potenzial einer Maschine aufgrund unzureichender Schulung nicht ausgeschöpft wird. Bediener müssen verstehen, wie sie spezifische Parameter der Eckensteuerung manipulieren, einschließlich Eckenverweilzeiten, Prozentsätze der Leistungsreduzierung, Spannungsüberschreibungen und automatische Konizitätskompensation.
Die Anlagen sollten die Schnittbedingungen standardisieren und eine proprietäre Datenbank mit CNC-Parametern aufbauen, die auf ihre spezifischen Materialien, Dicken und gängigen Eckengeometrien zugeschnitten sind. Diese Datenbank reduziert die Abhängigkeit von Versuch und Irrtum und gewährleistet eine gleichbleibende Eckengenauigkeit über verschiedene Bediener und Schichten hinweg. Die Dokumentation erfolgreicher Parameter für schwierige Materialien wie Hartmetall oder Inconel spart bei zukünftigen Aufträgen stundenlange Rüstzeit.
Bewerten Sie Ihre aktuellen Teilegeometrien und identifizieren Sie bestimmte Bereiche, in denen Eckenauswaschungen oder vertikale Verjüngungen zu Montageproblemen führen.
Standardisieren Sie Ihren Programmieransatz, indem Sie Mikro-Außeneckenradien überall dort integrieren, wo Designeinschränkungen eine Verkürzung der Schlichtschnittzeiten zulassen.
Erstellen Sie eine materialspezifische Parameterdatenbank, die die genaue Vorschubverzögerung, Spannungserhöhung und Spülreduzierung für scharfe Ecken vorgibt.
Fordern Sie bei der Aufrüstung Ihrer Ausrüstung Testschnitte an Ihren komplexesten Profilen an und fordern Sie Messberichte zur Überprüfung der vertikalen Geradheit und der Genauigkeit der Eckenradien.
A: Die schärfste Innenecke wird durch den Drahtradius plus Funkenstrecke begrenzt. Bei einem Standard-Molybdändraht mit 0,18 mm beträgt der absolute minimale Innenradius typischerweise etwa 0,10 mm bis 0,11 mm.
A: Drahtbrüche an Ecken entstehen durch örtliche Spitzen in der Materialabtragsrate. Wenn der Draht beim Schwenken langsamer wird, konzentriert sich die Energie der statischen Entladung in einem kleineren Bereich, wodurch der Draht überhitzt und zum Bruch kommt.
A: Die CNC kompensiert dies, indem sie die Vorschubgeschwindigkeit automatisch verlangsamt, wenn sie sich einer Ecke nähert, die Entladeleistung reduziert und die Drahtspannung vorübergehend erhöht, um die hintere Mitte des Drahtes wieder in die richtige Ausrichtung zu bringen.
A: Ja. Ein hoher Spüldruck kann den Draht bei starken Richtungsänderungen physisch verbiegen. Fortschrittliche CNCs verringern automatisch den Spüldruck an den Ecken, um den Draht zu stabilisieren und ein Auswaschen zu verhindern.
A: Linearmotoren eliminieren das mechanische Spiel und die Reibung, die bei herkömmlichen Kugelumlaufspindeln auftreten. Dies ermöglicht eine reibungslose, reaktionsschnelle Bewegungssteuerung, die für die Ausführung der Mikrobewegungen, die für eine präzise Eckeninterpolation erforderlich sind, unerlässlich ist.
A: Mit zunehmender Abnutzung wiederverwendbarer Molybdändraht verringert sich sein Durchmesser. Wenn die CNC den Drahtversatz nicht automatisch anpasst, um diese Reduzierung auszugleichen, ändert sich die Schnittfugenbreite, was zu ungenauen Eckabmessungen und schlechten Oberflächengüten führt.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


