
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-05 Origen: Sitio


En el mecanizado de precisión, las esquinas afiladas y las geometrías complejas exponen las limitaciones físicas del mecanizado por descarga eléctrica estándar. Los operadores frecuentemente encuentran retrasos en los cables, deslaves en las esquinas o errores dimensionales inaceptables cuando navegan por radios estrechos. Al tomar curvas cerradas, el cambio repentino de dirección altera la tasa de eliminación de material (MRR) y la dinámica de lavado. Esta interrupción provoca la deflexión del cable, la distorsión térmica, errores de conicidad vertical y, en última instancia, el rechazo de la pieza. Moderno Los sistemas CNC de electroerosión por hilo de molibdeno abordan estas limitaciones físicas mediante algoritmos adaptativos, tensado dinámico, modulación de potencia precisa y sistemas de movimiento de alta resolución. Evaluar cómo un específico La máquina de electroerosión por hilo de molibdeno CNC gestiona estas variables y es fundamental para los fabricantes que buscan invertir en herramientas de producción de alta tolerancia y alta eficiencia. Dominar estas variables de control separa los cortes preliminares aceptables de los componentes de precisión listos para el ensamblaje final.
Control adaptable de alimentación y potencia: los sistemas CNC avanzados ajustan automáticamente las velocidades de alimentación y descargan energía en las esquinas para compensar el retraso del cable y mantener la rectitud vertical.
Optimización dinámica de tensión y lavado: los controles CNC integrados sincronizan los sistemas de frenos de tensión del cable y la presión de lavado para minimizar la vibración del cable durante cambios direccionales bruscos.
Compensación de rectitud vertical: las imprecisiones en las esquinas no son solo errores de perfil 2D; Los CNC modernos controlan las compensaciones de los ejes U/V para eliminar el estrechamiento vertical (distorsión del 'vientre') en las esquinas.
Estrategia de diseño de esquinas exteriores: la programación de microradios de esquinas exteriores a través del CNC puede eliminar la necesidad de costosos cortes desnatados de varias pasadas y al mismo tiempo preservar la integridad estructural.
Optimización de pasadas múltiples en sistemas reutilizables: la utilización de cortes desnatados programados mediante electroerosión por corte de alambre de precisión mejora significativamente la rugosidad de la superficie y mitiga la deformación inducida por tensión, incluso con alambre de molibdeno degradante.
El retraso del cable es una realidad mecánica en el mecanizado por descarga eléctrica. A medida que los ejes de la máquina se mueven, el centro del cable va detrás de las guías superior e inferior. Esta deflexión se produce debido a las fuerzas continuas de descarga de chispas que empujan contra el cable y a la resistencia física del fluido dieléctrico. Durante los movimientos lineales, este retraso permanece relativamente constante y predecible. Sin embargo, los cambios bruscos de dirección en las curvas alteran gravemente este equilibrio. El centro del cable de arrastre no gira exactamente en el mismo momento que las guías, lo que hace que el cable se arrastre por la esquina. Esta dinámica corta un radio no deseado, elimina geometrías de esquinas internas o socava bordes externos.
Esta desviación crea una brecha de verticalidad significativa. El retraso del alambre distorsiona la rectitud vertical, generando un error de 'vientre' o de conicidad en todo el espesor de la pieza de trabajo. El centro del corte experimenta un radio de esquina diferente al de las caras superior e inferior cerca de las guías. Sin una compensación activa, este efecto de curvatura arruina la precisión dimensional de las piezas coincidentes, particularmente en piezas de trabajo gruesas donde la longitud del cable sin soporte es mayor. Por ejemplo, cortar un bloque de 100 mm de espesor de acero para herramientas D2 amplifica significativamente el efecto vientre en comparación con una placa de 20 mm.
Variables típicas de deflexión del alambre en piezas de trabajo gruesas |
|||
Espesor de la pieza de trabajo (mm) |
Deflexión central esperada (mm) |
Compensación del eje U/V requerida |
Ajuste de la presión de lavado |
|---|---|---|---|
20 |
0,005 - 0,010 |
Mínimo |
Estándar |
50 |
0,015 - 0,025 |
Moderado |
Reducido en un 15% en las esquinas. |
100 |
0,030 - 0,050 |
Agresivo |
Reducido en un 30% en las esquinas. |
150+ |
0.060+ |
Máximo |
Se requiere lavado pulsado |
Cuando un cable se acerca y pasa por una esquina afilada, la tasa de eliminación de material cuantitativa cambia drásticamente. En línea recta, el alambre se acopla al material con una superficie frontal constante. En una esquina, la zona de enfrentamiento cambia. El cable se ralentiza para navegar por el pivote, pero si la energía de descarga permanece estática, la energía se concentra en una zona localizada mucho más pequeña. Esta energía concentrada elimina más material del previsto, lo que provoca un exceso de mecanizado o ranuras en el punto de pivote.
Los sistemas de control heredados y las configuraciones manuales no logran predecir ni compensar estos picos de MRR localizados. Continúan bombeando corriente de alto amperaje hacia el corte incluso cuando cae la velocidad de alimentación física. Los sistemas modernos deben asignar dinámicamente el MRR a la geometría de la trayectoria de la herramienta, reduciendo la energía de la chispa proporcionalmente a medida que el cable desacelera hacia la esquina y aumentándola nuevamente a medida que acelera hacia afuera. Gestionar esta densidad de energía es la única forma de evitar que las esquinas se quemen excesivamente.
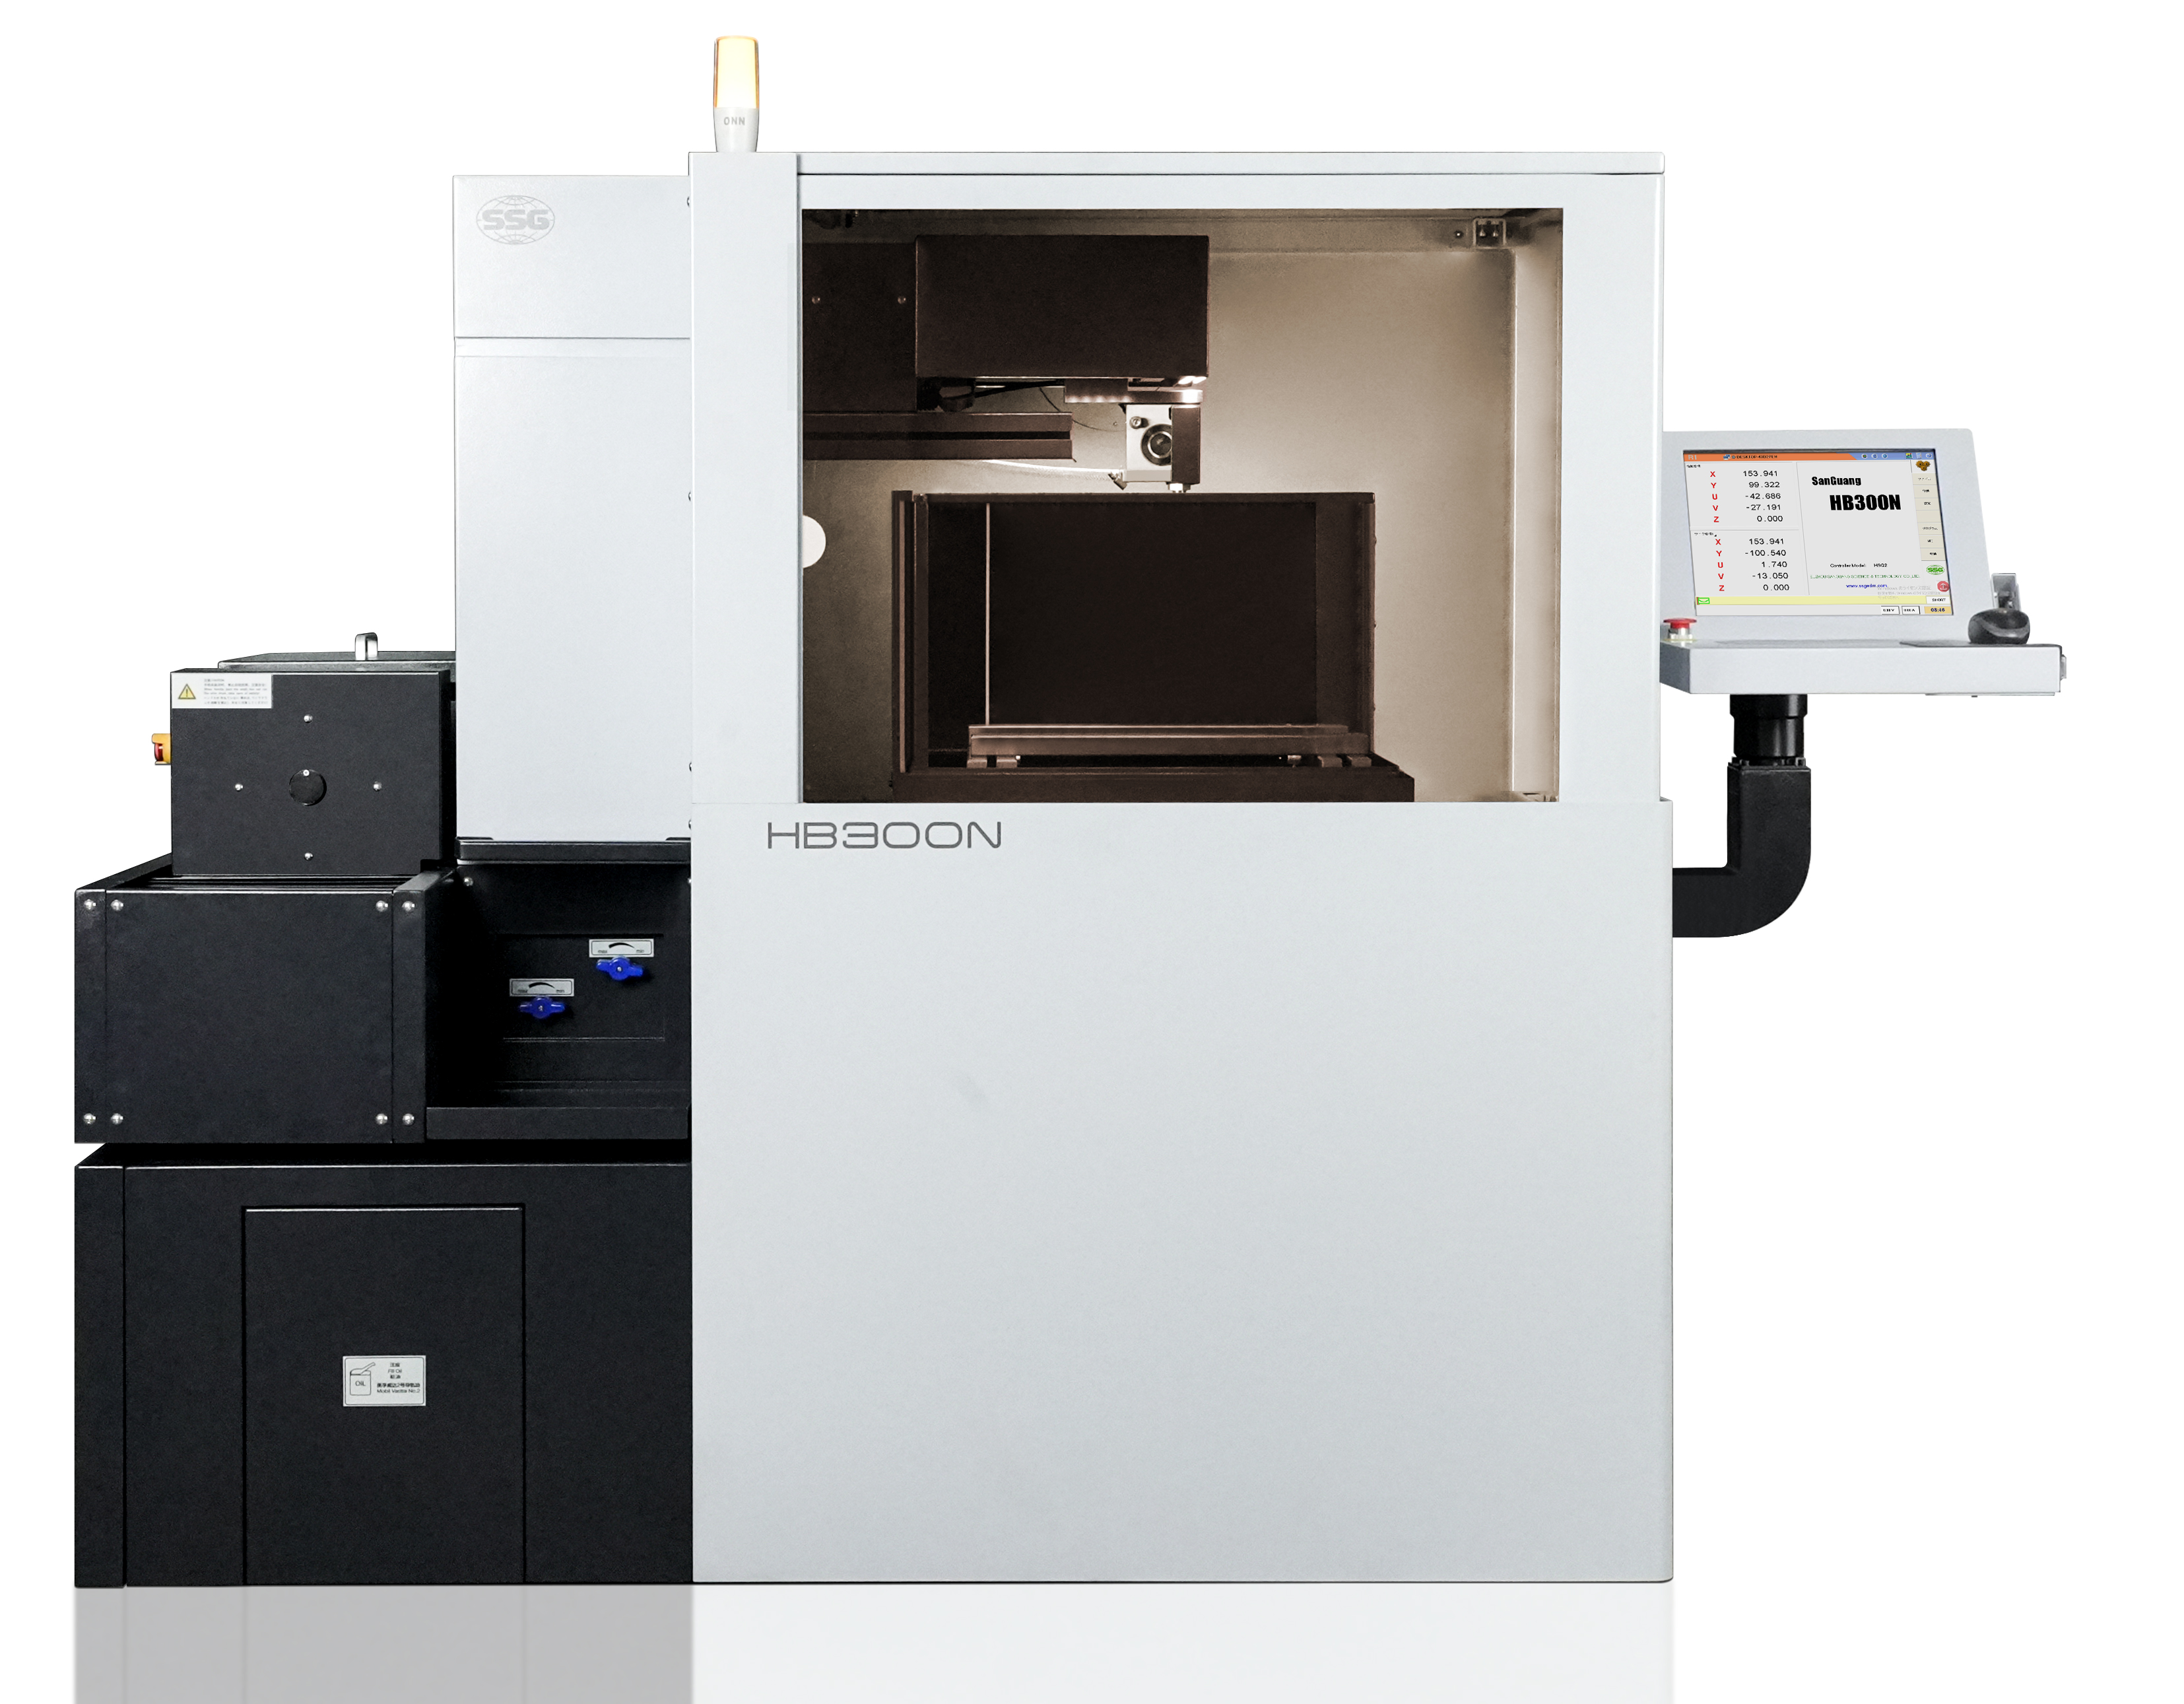
Los algoritmos CNC modernos calculan los perfiles de desaceleración exactos necesarios cuando el cable se acerca a una esquina y las curvas de aceleración correspondientes a medida que sale. Al analizar la próxima trayectoria, el controlador anticipa el momento exacto en que las guías de alambre cambiarán de dirección. Luego ajusta la velocidad de alimentación para garantizar que el centro posterior del cable alcance la ruta programada. Las técnicas de interpolación de trayectorias de esquina mantienen el cable enganchado de manera óptima sin permanecer demasiado tiempo en un punto.
Procesamiento de anticipación: el CNC escanea múltiples bloques de código G para identificar los próximos ángulos agudos.
Rampa de desaceleración: la máquina reduce gradualmente la velocidad de avance del eje X/Y antes de alcanzar el punto de pivote.
Modulación de potencia: Simultáneamente, el generador reduce la corriente máxima y aumenta el tiempo de inactividad para evitar la sobrequema.
Ejecución de esquina: Las guías ejecutan el pivote mientras el cable de arrastre lo alcanza.
Rampa de aceleración: la velocidad de alimentación y la potencia se restablecen a parámetros de línea recta cuando el cable sale de la esquina.
Los sistemas de retroalimentación de circuito cerrado desempeñan aquí un papel fundamental. El CNC monitorea continuamente el voltaje promedio del explosor. Si el voltaje cae, lo que indica que el cable se está acercando demasiado a la pieza de trabajo y corre el riesgo de sufrir un cortocircuito, el sistema anula instantáneamente la velocidad de avance programada. Este ajuste en tiempo real evita la rotura del cable y mantiene un entorno de descarga estable a través de las geometrías de esquina más complejas.
El software CNC avanzado se integra directamente con el sistema físico de freno de cable electromagnético de la máquina. Al aumentar brevemente la tensión del cable exactamente en las esquinas, el sistema reduce la vibración de amplitud y minimiza la deflexión 3D. Un cable más tenso resiste las fuerzas laterales de la descarga de chispa mucho mejor que uno flojo, lo que obliga al centro del cable a seguir las guías más de cerca durante los giros bruscos.
Mantener una tensión constante presenta desafíos específicos en un reutilizable Configuración de electroerosión por hilo de molibdeno . Debido a que el alambre se enrolla constantemente hacia adelante y hacia atrás en un tambor, el mecanismo tensor debe tener en cuenta el diámetro cambiante del carrete y la dirección inversa. El CNC ajusta dinámicamente la fuerza de frenado para garantizar una tensión uniforme independientemente de la dirección de rotación del tambor, evitando picos de tensión que podrían romper el cable o caídas que podrían provocar un deslave severo de las esquinas.
La presión de lavado afecta directamente la vibración del cable y la evacuación de desechos. Es necesario fluido dieléctrico a alta presión para eliminar virutas microscópicas del corte durante cortes rápidos y rectos. Sin embargo, en las esquinas cerradas, esta misma alta presión puede empujar físicamente el cable fuera de su trayectoria prevista, exacerbando el retraso del cable y la deformación de las esquinas. Los controles CNC reducen automáticamente la presión de lavado durante las curvas cerradas.
Esta modulación está sincronizada con la velocidad de corte, la potencia de descarga y la distancia específica entre la boquilla y la pieza de trabajo. A medida que la máquina desacelera hacia una esquina y deja caer la energía de descarga, se generan menos desechos. El CNC reduce la presión de la bomba en consecuencia, permitiendo que el cable se estabilice. Una vez que se despeja la esquina y se reanuda la máxima potencia, la presión de lavado vuelve a aumentar para mantener la eficiencia de corte.
Lograr bordes realmente afilados y acabados superficiales superiores requiere estrategias de múltiples pasadas. Una operación estándar implica una pasada de desbaste de alta energía seguida de múltiples cortes de desnatado de baja potencia. En Electroerosión por corte de hilo de precisión , estos cortes superficiales eliminan la capa microscópica de refundido y corrigen la conicidad vertical dejada por la pasada de desbaste. La interfaz CNC debe permitir a los operadores programar distintos ajustes de potencia, niveles de tensión, desplazamientos de alambre y velocidades de alimentación para cada pasada consecutiva.
La evaluación de la repetibilidad de múltiples pasadas de una máquina implica verificar su precisión de posicionamiento a lo largo del tiempo. Esto es especialmente crítico cuando se compensa el desgaste del alambre de molibdeno. Debido a que el diámetro del alambre se contrae ligeramente con cada uso, el CNC debe recalcular automáticamente el desplazamiento del alambre para cada corte desnatado para garantizar que las dimensiones finales permanezcan dentro de tolerancias estrictas. Los operadores deben verificar que el software de la máquina maneje estos cálculos de compensación sin problemas sin requerir intervención manual entre pasadas.
Parámetros estándar de pasadas múltiples para alambre de molibdeno de 0,18 mm |
||||
Número de pase |
Objetivo |
Nivel de potencia relativa |
Desplazamiento de alambre (aprox.) |
Acabado superficial (Ra) |
|---|---|---|---|---|
1 |
Desbaste |
100% |
0,110 mm |
2,5 - 3,0 micras |
2 |
Primer vistazo |
40% |
0,095 mm |
1,5 - 2,0 micras |
3 |
Segundo vistazo |
15% |
0,091 mm |
0,8 - 1,2 µm |
4 |
Polaco final |
5% |
0,090 mm |
< 0,8 µm |
La base de la precisión de las esquinas submicrónica reside en el sistema de control de movimiento de la máquina. Los motores paso a paso y los servos giratorios tradicionales dependen de husillos de bolas, que inherentemente introducen juego mecánico, fricción y desgaste con el tiempo. Los motores lineales avanzados, combinados con escalas de vidrio lineales de alta resolución, eliminan estos vínculos mecánicos. Proporcionan un movimiento sin fricción y sin juego, dictando exactamente con qué fidelidad la máquina ejecuta las trayectorias de herramienta adaptativas del CNC.
Al evaluar una máquina herramienta, se deben evaluar la rigidez mecánica, el diseño de las guías y la estabilización térmica junto con el sistema de movimiento. Un motor lineal de alta capacidad de respuesta no puede compensar la flexión del marco de la máquina o la expansión térmica en la pieza fundida. Se requieren bases de hierro fundido de alta resistencia y entornos con temperatura controlada para maximizar los beneficios de los controles de movimiento avanzados. Busque máquinas con diseños térmicamente simétricos que aíslen los componentes generadores de calor del área de corte principal.
Las expectativas físicas para los radios de las esquinas están dictadas por el diámetro del alambre de molibdeno (normalmente entre 0,12 mm y 0,18 mm) más la distancia entre chispas. Es físicamente imposible cortar una esquina interna más afilada que este radio combinado. El control CNC gestiona la transición entre líneas rectas de alta velocidad y estos microradios para evitar socavaciones y daños térmicos localizados.
Los ajustes de descarga de CA de alta frecuencia y baja energía son fundamentales para lograr acabados superficiales superiores en estas intersecciones. Al utilizar chispas de corta duración, el CNC minimiza la zona afectada por el calor, evitando microfisuras y garantizando que la integridad estructural de la esquina permanezca intacta. Esto es particularmente importante para componentes aeroespaciales y médicos donde la falla por fatiga a menudo se inicia en esquinas internas afiladas.
Existe una estricta relación inversa entre la velocidad de corte y la precisión de las esquinas. Ejecución de pasadas de desbaste de alto amperaje en una La máquina de electroerosión por hilo de alta eficiencia maximiza la eliminación de material pero introduce un importante retraso del hilo y distorsión térmica. Lograr tolerancias estrictas requiere cambiar esa velocidad por el lento proceso de múltiples cortes desnatados de bajo amperaje.
La implementación de una estrategia de esquina exterior puede mitigar este compromiso. Al diseñar pequeños radios de esquina exteriores en la geometría de la pieza en lugar de exigir ángulos externos perfectamente afilados, los programadores a menudo pueden eliminar la necesidad de realizar cortes superficiales redundantes en los bordes exteriores. Esta estrategia reduce significativamente los tiempos de ciclo y al mismo tiempo mantiene las tolerancias geométricas necesarias. Los operadores deben equilibrar los tiempos de ciclo con los requisitos de tolerancia basados en la aplicación funcional de la pieza final.
El alambre de molibdeno es apreciado por su alta resistencia a la tracción y su reutilización, pero se degrada con el tiempo. El desgaste por tracción y la reducción gradual del diámetro se producen en múltiples pasadas. Los controles CNC avanzados deben realizar un seguimiento del tiempo de uso o la distancia del cable y calcular automáticamente los valores de compensación para el diámetro cambiante. Esto garantiza un ancho de corte constante, cálculos de compensación precisos y una geometría de esquina confiable desde la primera pieza hasta la última.
Los beneficios de costos operativos de los sistemas de alambre de molibdeno reutilizables son sustanciales en comparación con los sistemas de alambre de latón de un solo uso. Sin embargo, estos ahorros deben sopesarse con el estricto seguimiento y las recalibraciones compensadas necesarias para las piezas de ultraprecisión. Si el CNC carece de algoritmos robustos de compensación del desgaste del alambre, el operador dedicará demasiado tiempo a ajustar manualmente las compensaciones para evitar desviaciones en las esquinas. En el caso de tiradas de alta tolerancia, es obligatorio realizar controles micrométricos periódicos del diámetro del alambre.
El mecanizado de geometrías de esquinas complejas a menudo libera tensiones residuales internas dentro del material de la pieza de trabajo, lo que provoca deformaciones inesperadas. Este riesgo es mayor durante la fase de corte final cuando la pieza pierde su conexión estructural con el bloque principal. Las estrategias de mitigación comienzan antes de que comience el mecanizado, incluida la sujeción adecuada de la pieza de trabajo y los tratamientos térmicos para aliviar el estrés.
Tratamiento térmico previo al mecanizado: asegúrese de que toda la materia prima se someta a un alivio de tensión adecuado antes de las operaciones de electroerosión.
Sujeción estratégica: utilice prensas de precisión y evite apretar demasiado, lo que introduce tensión mecánica.
Corte sumergido: Mantenga la pieza de trabajo completamente sumergida en fluido dieléctrico para mantener una temperatura estable.
Colocación de pestañas: programe varias pestañas de corte pequeñas en lugar de una sola grande para distribuir las fuerzas de sujeción.
Secuenciación de pasada final: corte las pestañas solo después de que se hayan completado todas las pasadas en el perfil principal.
Las capacidades CNC más avanzadas son inútiles si los operadores carecen de la experiencia para aplicarlas. Existe un riesgo importante de infrautilizar el potencial de una máquina debido a una formación insuficiente. Los operadores deben comprender cómo manipular parámetros específicos de control de esquinas, incluidos los tiempos de permanencia en las esquinas, los porcentajes de reducción de potencia, las anulaciones de tensión y la compensación automática de la inclinación.
Las instalaciones deben estandarizar las condiciones de corte y crear una base de datos patentada de parámetros CNC adaptada a sus materiales, espesores y geometrías de esquinas comunes específicos. Esta base de datos reduce la dependencia de prueba y error, lo que garantiza una precisión de esquina constante entre diferentes operadores y turnos. Documentar los parámetros correctos para materiales difíciles como el carburo o el inconel ahorra horas de configuración en trabajos futuros.
Evalúe las geometrías de sus piezas actuales e identifique áreas específicas donde el lavado de las esquinas o el estrechamiento vertical causan problemas de ensamblaje.
Estandarice su enfoque de programación incorporando micro radios de esquina exteriores siempre que las limitaciones de diseño permitan reducir los tiempos de corte de desnatado.
Cree una base de datos de parámetros específicos del material que dicte la desaceleración exacta del avance, los aumentos de tensión y las reducciones de lavado para esquinas afiladas.
Exija cortes de prueba en sus perfiles más complejos al actualizar equipos, exigiendo informes de metrología que verifiquen la rectitud vertical y la precisión de los radios de las esquinas.
R: La esquina interna más afilada está limitada por el radio del cable más la distancia entre chispas. Para un alambre de molibdeno estándar de 0,18 mm, el radio interno mínimo absoluto suele ser de entre 0,10 mm y 0,11 mm.
R: La rotura del cable en las esquinas ocurre debido a picos localizados en la tasa de eliminación de material. A medida que el cable gira más lentamente, la energía de descarga estática se concentra en un área más pequeña, sobrecalentando el cable y provocando que se rompa.
R: El CNC compensa desacelerando automáticamente la velocidad de alimentación a medida que se acerca a una esquina, reduciendo la potencia de descarga y aumentando temporalmente la tensión del alambre para volver a alinear el centro posterior del alambre.
R: Sí. Una presión de lavado alta puede desviar físicamente el cable durante cambios direccionales bruscos. Los CNC avanzados reducen automáticamente la presión de lavado en las esquinas para estabilizar el cable y evitar el lavado.
R: Los motores lineales eliminan el juego mecánico y la fricción que se encuentran en los husillos de bolas tradicionales. Esto proporciona un control de movimiento sin fricción y con gran capacidad de respuesta, lo cual es esencial para ejecutar los micromovimientos necesarios para una interpolación precisa de las esquinas.
R: A medida que el alambre de molibdeno reutilizable se desgasta, su diámetro se reduce. Si el CNC no ajusta automáticamente el desplazamiento del alambre para compensar esta reducción, el ancho de la sangría cambia, lo que genera dimensiones de esquina inexactas y acabados superficiales deficientes.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


