
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-09 Kaynak: Alan


Karmaşık, yüksek hassasiyetli boşlukların tasarlanması, kalıplama ve enjeksiyon kalıplamada zorlu fiziksel sınırlar sunar. Geleneksel kesme aletleri sapar, kırılır veya dar aralıklara ulaşamaz. Sertleştirilmiş takım çeliklerini frezelediğinizde operasyonel sorunlar hızla çoğalır. Alet aşınması marjlarınızı yok eder. İkincil manuel cilalama insan hatasına neden olur ve boşluk boyutlarını değiştirir. Dönen silindirik bir parmak frezeyle kör bir cepte gerçekten keskin bir iç köşeyi işleyemezsiniz. Bu geometrik gerçeklik, kalıp performansından ve parça çiftleşmesinden ödün verir. Bu fiziksel kısıtlamaları aşmak için özel bir yaklaşıma ihtiyacınız var.
kalıp batan EDM makinesi tam olarak bu koşulların üstesinden gelir. Frezeleme merkezlerinizin yerini almaz. Modern kalıp imalatında belirli geometriler, dar toleranslar ve aşırı malzeme sertliği için zorunlu bir süreç olarak hizmet eder. Hassasiyeti korumak ve üretim bölümü iş akışınızı kontrol etmek için bu teknolojiyi ne zaman devreye alacağınızı tam olarak bilmeniz gerekir.
Geometri Süreci Belirler: Kalıp batan EDM, keskin iç köşelere, derin dar kanallara ve dönen kesici takımların ulaşamadığı karmaşık negatif şekillere sahip kör boşluklar için zorunludur.
Malzeme Sertliği Kesme Hızıyla İlgisizdir: Geleneksel frezelemeden farklı olarak kıvılcım erozyon makineleri, Rockwell sertliklerine bakılmaksızın iletken malzemeleri keser, bu da onları önceden sertleştirilmiş takım çelikleri, tungsten karbür ve egzotik alaşımlar için ideal kılar.
Elektrot Stratejisi Gerçek Maliyet Etkenidir: Bir kalıp platinli EDM işleminin yatırım getirisi büyük ölçüde özel grafit veya bakır elektrotların maliyetine, işlenmesine ve aşınma yönetimine bağlıdır.
Çok Boşluklu Kalıplar için Eşsiz Tekrarlanabilirlik: CNC kalıp batırma EDM, elektrot geometrisinin birden fazla boşlukta tam olarak kopyalanmasını sağlayarak aynı kalıplanmış parçaları garanti eder.
Yüzey İşlem Yetenekleri: Gelişmiş CNC kalıp batırma EDM, aynaya yakın yüzey işleme (düşük Ra değerleri) elde edebilir ve genellikle kalıp boşluğu işlemede manuel tezgahla işleme ve cilalama ihtiyacını ortadan kaldırır.
Dalma EDM işleminin arkasındaki fizik, kontrollü elektrik deşarjlarına dayanır. Makine, katot görevi gören özel olarak işlenmiş bir elektrot kullanırken, iş parçası anot görevi görür. Her iki bileşen de dielektrik bir sıvıya batırılmış halde bulunur. Makine, elektrot ile iş parçası arasına hızlı bir dizi voltaj darbesi uygular. Dielektrik sıvısı, voltaj potansiyeli dielektrik gücünü aşıncaya kadar yalıtkan görevi görür. Tam bu anda sıvı iyonlaşarak mikroskobik bir plazma kanalı oluşturur. Ortaya çıkan kıvılcım, 8.000 ila 12.000 santigrat derece arasında lokal sıcaklıklar üretiyor. Bu, iş parçası malzemesinin küçük bir hacmini anında eritir ve buharlaştırır. Dielektrik sıvı daha sonra plazma kanalını çökertir ve mikroskobik kalıntıları uzaklaştırır. Bu döngü saniyede binlerce kez tekrarlanarak elektrotun tam negatif şeklinin yavaş yavaş çeliğe aşındırılması sağlanır.
Doğru yıkama olmadan doğru bir yanma elde edemezsiniz. Dielektrik sıvısı üç farklı amaca hizmet eder: boşluğu yalıtır, elektrotu ve iş parçasını soğutur ve aşınmış metal parçacıklarını (talaş) temizler. Kıvılcım aralığında talaş birikirse ikincil ark oluşmasına neden olur. İkincil ark, boşluk duvarlarını çukurlaştırır ve yüzey kaplamasını tahrip eder. Makinistler bunu önlemek için çeşitli yıkama teknikleri kullanırlar. Basınçlı yıkama, sıvıyı elektrotta önceden delinmiş bir delikten aşağıya doğru zorlar. Emme yıkama sıvıyı iş parçası boyunca aşağı doğru çeker. Harici nozül yıkama, yüksek hızlı akışları doğrudan kıvılcım aralığına yönlendirir. Doğru hidrokarbon yağının veya sentetik dielektrik sıvının seçilmesi de performansı etkiler. Sentetik sıvılar daha yüksek parlama noktaları ve daha iyi oksidasyon direnci sunarak ağır kaba işleme çevrimleri sırasında makineyi daha temiz tutar.
Başarılı bir operasyonu neyin oluşturduğunu tanımlamanız gerekir. kalıp boşluğu işleme . Başarı sadece malzemeyi ortadan kaldırmakla ilgili değildir. Başarılı bir kavite yanığı, iki ila üç mikron arasında tutulan boyutsal doğruluğu gerektirir. Karmaşık 3D topografyalarda düzgün bir yüzey kalitesi gerektirir. İşlem, sıfır ısıdan etkilenen bölge (HAZ) distorsiyonu sağlamalı ve kalıp bloğunun metalurjik bütünlüğünün bozulmadan kalmasını sağlamalıdır. Nihai hedef, elektrot geometrisinin mekanik strese neden olmadan çeliğe tam ve öngörülebilir şekilde kopyalanmasıdır.
Modern CNC kalıp batırma EDM sistemleri, manuel aşındırma işlemini yüksek düzeyde otomatikleştirilmiş, öngörülebilir bir iş akışına dönüştürür. CNC kontrol cihazı, elektrot ile iş parçası arasındaki fiziksel mesafe olan kıvılcım aralığını dinamik olarak yönetir. Boşluk çok küçük hale gelirse kontrolör kısa devreyi önlemek için Z eksenini anında geri çeker. CNC entegrasyonu aynı zamanda karmaşık yörünge hareketlerine de olanak tanır. Makine, basit bir düz dalma yerine elektrodu dairesel, kare veya küresel şekillerde hareket ettirir. Vektör yörüngesi, makinenin aynı anda X, Y ve Z yönünde hareket etmesine olanak tanır. Bu yörünge özelliği, operatörlerin yalnızca yörünge yarıçapını genişleterek ve kıvılcım enerjisini azaltarak hem kaba hem de ince işleme pasoları için tek bir elektrot kullanmasına olanak tanır.
Üretimin ölçeklendirilmesi mutlak tutarlılık gerektirir. 16 gözlü veya 32 gözlü bir enjeksiyon kalıbı üretirken, boşluklar arasındaki farklılıklar plastik parçaların reddedilmesine neden olur. Geleneksel frezeleme, takım aşınmasına yol açar; bu, ilk boşluklu kesimin, son boşluklu kesimden biraz farklı boyutlara sahip olacağı anlamına gelir. Kalıp batan EDM bu değişkeni ortadan kaldırır. Mühendisler standartlaştırılmış bir kaba işleme ve bitirme elektrotları seti kullanarak kalıp plakasının tamamında aynı özellikleri yakıyor. Sürecin temassız doğası, sıfır takım sapması sapmasını garanti ederek bir numaralı boşluğun otuz iki numaralı boşluğun mükemmel bir kopyası olmasını garanti eder.
Geleneksel CNC frezeleme fiziksel temasa ve kesme kuvvetlerine dayanır. Derin boşlukları işlerken operatörlerin uzun, ince parmak frezeler kullanması gerekir. Bu aletler konsol kirişleri görevi görür. Kesici kenar malzemeye temas ettiğinde mekanik kuvvetler takımı kesimden uzaklaştırır. Takım sapması olarak bilinen bu olgu, boşluk duvarlarında fazla stok bırakır ve çatırdamaya neden olur. Bir parmak frezenin en boy oranı (uzunluğun çapa oranı) 5:1'i aştığında, sapma ciddi bir sınırlama haline gelir. A kalıp platin EDM iş parçasına kesinlikle sıfır mekanik kesme kuvveti uygular. Elektrot asla çeliğe temas etmez. Son derece derin ve dar özellikleri herhangi bir sapma, takılma veya takımın kırılma riski olmadan işleyebilirsiniz.
Geometri genellikle üretim yöntemini belirler. Silindirik dönen bir takımla mükemmel derecede keskin 90 derecelik bir iç köşeyi işlemek fiziksel olarak imkansızdır. Bir parmak freze her zaman aletin yarıçapına eşit bir iç yarıçap bırakacaktır. Mühendisler yarıçapı azaltmak için daha küçük parmak frezeler kullanabilirler ancak onu hiçbir zaman tamamen ortadan kaldıramazlar. Çoğu kalıp tasarımı, eşleşen kesici uçlara veya belirli parça özelliklerine uyum sağlamak için mükemmel derecede keskin iç köşeler gerektirir. Daldırma EDM bu geometrik imkansızlığı çözer. Elektrot dıştan şekillendirildiği için, bir grafit blok üzerinde keskin bir dış köşeyi kolaylıkla frezeleyebilirsiniz. Bu keskin dış köşe daha sonra kalıp boşluğuna mükemmel derecede keskin bir iç köşe yakar.
Sertleştirilmiş malzemelerin işlenmesi, geleneksel frezelemenin zorlu ekonomik sınırlarını ortaya çıkarır. Dikey işleme merkezleri (VMC'ler), 50 HRC'nin üzerinde sertleştirilmiş takım çeliklerini frezelemeye çalıştığında, sarf malzemesi takım maliyetleri katlanarak artar. Karbür uçlar talaş ekler, fener mili yüklerinde ani yükselmeler olur ve gerekli yavaş ilerleme hızları nedeniyle makine süresi balonları oluşur. Bir EDM işleminin erozyon oranları malzeme sertliğinden tamamen etkilenmez. Kıvılcım, ısıl işleme bakılmaksızın metali buharlaştırır. Bu öngörülebilir erozyon oranı, mühendislerin, neredeyse tamamlanmış bir kalıp bloğunu bozan ani takım arızaları konusunda endişelenmeden, işleme sürelerini ve maliyetlerini doğru bir şekilde tahmin etmelerine olanak tanır.
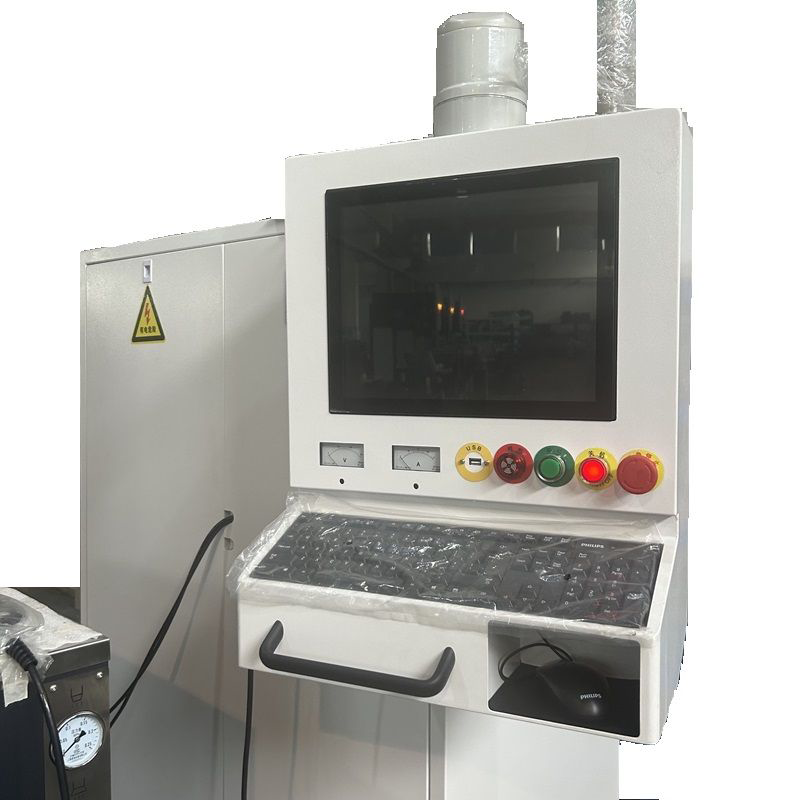
Termal bozulma, sıkı toleranslı kalıpları bozar. Yumuşak bir çelik bloğu işleyip ısıl işleme gönderirseniz, malzeme tahmin edilemeyecek şekilde bükülür, büzülür veya genişler. Bu riski ortadan kaldırmak için mühendisler önce kalıp bloğuna ısıl işlem uygulayarak karmaşık boşlukları işlemeden önce onu son sertliğine getirir. A kıvılcım aşındırma makinesi önceden sertleştirilmiş H-13, S-7 veya D-2 takım çeliklerini zahmetsizce işler. Geleneksel kesici takımları anında yok eden tungsten karbür veya havacılık sınıfı süper alaşımlar gibi ultra sert takım malzemelerinin işlenmesi için geçerli tek yöntemdir. Operatörler, tungsten karbürü yakarken, kobalt bağlayıcının tükenmesini önlemek için negatif polariteye sahip özel jeneratör ayarlarını kullanmalıdır.
Plastik enjeksiyon kalıpları sıklıkla son plastik parçayı güçlendirmek için derin yapısal kaburgalara ihtiyaç duyar. Bu kaburgalar genellikle yalnızca milimetre genişliğinde ancak onlarca milimetre derinliğinde boşluklar gerektirir. Bu özellikleri frezelemeye çalışmak, minimum yanal yük altında kırılan mikroskobik parmak frezeler gerektirir. Mühendisler bu derin, dar kaburgaları yakmak için ince grafit elektrotlar kullanıyor. Grafit, çok ince kesitlerde bile yapısal sağlamlığı koruyarak EDM işleminin yapısal bir arıza olmadan kalıp bloğunun derinliklerine dalmasını sağlar.
Yüzey kalitesi, plastik parçanın çıkarılmasını ve nihai estetik görünümünü doğrudan etkiler. Geleneksel frezeleme, saatlerce manuel tezgahlama ve cilalama gerektiren farklı takım izleri ve tarak izleri bırakır. Kıvılcım erozyonu, belirli, düzgün bir yüzey kalitesi bırakacak şekilde amperaj ve darbe süresi ayarlanarak titizlikle ayarlanabilir. Bu bitiş genellikle VDI ölçeğinde ölçülür. EDM işlemi, karmaşık 3D konturlar boyunca tutarlı, çok yönlü bir mat doku bırakır. Bu doku doğrudan kalıplanmış plastik parçaya aktarılarak ikincil cilalama işlemlerine olan ihtiyacı tamamen ortadan kaldırır.
Birçok mekanik bileşen altıgen, spline, yıldız veya asimetrik dişli şeklinde kör ceplere ihtiyaç duyar. Broşlama takımının bir çıkış yoluna ihtiyacı olduğundan kör bir delik açamazsınız. Yuvarlak bir takımla keskin bir iç spline'ı frezeleyemezsiniz. Kalıp batan EDM tek güvenilir çözümü sağlar. Elektrodu gerekli altıgen veya spline şeklinde işleyip doğrudan katı iş parçasına daldırırsınız. Makine, karmaşıklığına bakılmaksızın tam negatif geometriyi yakar.
Bazı kalıp bileşenleri, geleneksel işlemenin kenetleme kuvvetlerine veya kesme basınçlarına dayanamayan hassas, ince duvarlı bölümlere sahiptir. Bir VMC, kesme döngüsü sırasında bu kırılgan özellikleri kolaylıkla ezebilir, bükebilir veya yırtabilir. EDM işlemi mikroskobik bir sıvı boşluğu boyunca elektriksel deşarjlara dayandığından, fiziksel bir temas yoktur. Mekanik kesme kuvvetinin olmaması, hassas iş parçası özelliklerinin deformasyonunu önleyerek mühendislerin inanılmaz derecede kırılgan geometrileri güvenli bir şekilde işlemesine olanak tanır.
Bu iki kıvılcım aşındırma teknolojisi arasındaki temel farkı anlamalısınız. Tel EDM son derece hassas, elektrik yüklü bir şerit testere gibi çalışır. Bir iş parçasını tamamen kesmek için sürekli bir tel makarası kullanır. Kesinlikle açık delikler, 2 boyutlu profiller ve 4 eksenli çizgili yüzeylerle sınırlıdır. Kör bir cebi kesmek için tel EDM kullanamazsınız. Bunun tersine, kalıp batan EDM, 3 boyutlu damga gibi davranır. Önceden şekillendirilmiş bir katı elektrodu malzemeye daldırarak kör boşluklar, karmaşık 3 boyutlu topografyalar ve dip durdurma özellikleri için mutlak gereklilik haline getirir.
Takım lojistiği iki yöntem arasında büyük farklılıklar gösterir. Tel EDM, ucuz pirinç veya çinko kaplı telden oluşan sürekli bir makara kullanır. Makine kesime sürekli olarak yeni tel besler; bu da özel takımlama maliyetlerinin neredeyse sıfır olduğu anlamına gelir. Kalıp batan EDM tamamen farklı bir iş akışı gerektirir. Her benzersiz boşluk şekli için özel bakır veya grafit elektrotları tasarlamanız, programlamanız ve CNC frezelemeniz gerekir. Bu gereklilik, dalma EDM için ön uç takımlama maliyetini önemli ölçüde yükselterek dikkatli planlama ve elektrot yönetimi gerektirir.
Karmaşık kalıp projeleri sıklıkla her iki teknolojinin de sırayla çalışmasını gerektirir. Karmaşık bir plastik dişli üretmek için tasarlanmış bir kalıp düşünün. Mühendisler genellikle kalıp çekirdeğinin son derece hassas, açık delik profilini kesmek için bir Tel Erozyon makinesi kullanacaklardır. Tel, dış dişli dişleri için eşsiz bir hassasiyet sağlar. Daha sonra özel bir elektrotu bir cihaza monte edecekler. EDM makinesini daldırın . Karşılık gelen kör boşluğu eşleştirme kalıp plakasına yakmak için Her iki makinenin de kullanılması, her sürecin kendine özgü geometrik güçlerinden yararlanır.
Herhangi bir kalıp batırma işlemindeki gizli darboğaz elektrot üretimidir. EDM makinesi yalnızca kullandığı elektrot kadar hassas olabilir. Mühendisler, belirli boşluk gereksinimlerine göre farklı elektrot malzemeleri arasındaki dengeyi sürekli olarak değerlendirmelidir.
Elektrot Malzemesi |
İşlenebilirlik |
Aşınma Direnci |
Yüzey İşlem Kalitesi |
Birincil Başvuru |
|---|---|---|---|---|
Grafit (Ultra İnce Tane) |
Son derece hızlı frezeleme; düşük kesme kuvvetleri. |
Kaba işlemede mükemmel; termal şoka karşı dayanıklıdır. |
İyi ama biraz daha pürüzlü, mat bir doku bırakıyor. |
Yüksek hacimli malzeme kaldırma; büyük boşluklar; derin kaburgalar. |
Bakır |
Öğütme işlemi daha yavaştır; çapak oluşumuna eğilimlidir. |
Kaba işlemede daha yüksek aşınma; mükemmel köşe tutuşu. |
Üst; aynaya yakın yüzeyler oluşturma yeteneğine sahiptir. |
İnce detaylandırma; bitirme geçişleri; havacılık alaşımları. |
Bakır-Tungsten |
İşlenmesi zor; VMC'de yüksek takım aşınması. |
Olağanüstü aşınma direnci; en keskin köşeleri tutar. |
Harika; son derece tekdüze. |
Tungstenli karbürün yakılması; ultra hassas havacılık parçaları. |
Grafit son derece aşındırıcıdır ve onu frezelemek için kullanılan VMC'de özel toz toplama sistemleri gerektirir. Hızlı işlenir ve mükemmel boyutsal kararlılığı korur. Bakır, üstün yüzey kalitesi sağlar ve ufalanmadan ultra ince ayrıntıları tutar, ancak işlenmesi önemli ölçüde daha uzun sürer ve titiz çapak alma gerektirir. Bakır-tungsten en iyi aşınma direncini sunar ancak elektrodu üretmek için sert frezeleme kurulumları gerektirir.
Maliyetleri tahmin etmek, yalnızca çeliği kesmek için harcanan süreyi değil, tüm iş akışını karşılaştırmayı gerektirir. Sektörde yaygın olarak karşılaşılan bir zorluk, sert frezeleme maliyetlerine karşı EDM maliyetlerini doğru bir şekilde tahmin etmektir. Kapsamlı bir çerçeve kullanmalısınız.
Gerekli blok boyutuna göre Elektrot Malzeme Maliyetini hesaplayın.
Elektrot CNC Frezeleme Süresini ve Elektrot Muayene Süresini ekleyin.
Elektrodun sürülmesi ve belirtilmesi de dahil olmak üzere EDM Kurulum Süresindeki faktör.
Gerekli amperaj ve malzeme kaldırma oranına göre EDM Yanma Süresini hesaplayın.
Bu toplamı VMC sert frezelemeyle karşılaştırın: VMC Sert Frezeleme Süresi + Sarf Malzemesi Karbür Takımlama Maliyetleri + Takım Değişiklikleri için Tezgahın Kapalı Kalma Süresi + Manuel Tezgahla İşleme ve Parlatma Süresi. Bir VMC'nin ham hacimsel malzeme kaldırma oranı daha hızlı olmasına rağmen, EDM işlemi genellikle sertleştirilmiş çeliklerde maliyet analizini kazanır çünkü sarf malzemesi karbür maliyetlerini tamamen ortadan kaldırır ve manuel parlatma işçiliğini büyük ölçüde azaltır.
Bu teknolojinin kullanılması sıkı çevresel ve operasyonel kontroller gerektirir. Bu değişkenlerin yönetilememesi kalıp bloklarının hurdaya çıkmasına neden olur.
Elektrot Aşınması ve Aşırı Yanma: Kıvılcım erozyonu işlemi elektrodu bozar. Ortaya çıkan boşluk, kıvılcım aralığı (aşırı yanma) nedeniyle her zaman elektrottan biraz daha büyük olacaktır. Mühendisler bu aşırı yanmayı hassas bir şekilde hesaplamalı ve VMC'yi elektrotun küçük boyutunu frezeleyecek şekilde programlamalıdır. Toplu malzemeyi kabalaştırmak için bir elektrot ve boşluğu tam toleranslara göre tamamlamak için yeni, bozulmamış bir elektrot kullanarak çoklu elektrot stratejisi kullanmaları gerekir.
Dielektrik Sıvı Yönetimi: Dielektrik sıvı hem yalıtkan hem de yıkama maddesi görevi görür. Mikroskobik metal parçacıklarla doldukça dielektrik dayanımı değişir ve dengesiz kesme koşullarına yol açar. Tesisler, 1-2 mikrona kadar parçacıkları uzaklaştırmak için yüksek performanslı filtreleme sistemlerini kullanarak sıkı sıvı yönetimi uygulamalıdır. Agresif kaba işleme çevrimleri sırasında sıvı viskozitesini ve sıcaklığını korumak için soğutma sistemleri gereklidir.
Termal Kararlılık: Hassas işleme termal kontrol gerektirir. Uzun yanma döngüleri önemli miktarda ısı üretir. Tesisin ortam sıcaklığı dalgalanırsa makine bileşenleri ve iş parçası termal genleşme ve büzülmeye maruz kalacaktır. Bu hareket mikron düzeyindeki toleransları yok eder. Bu makinelerin çalıştırılması, yanma süresi boyunca mutlak termal stabilitenin sağlanması için sıkı, iklim kontrollü bir ortam gerektirir.
Aşırı parmak freze aşınmasına neden olan veya ikincil broşlama gerektiren kör cepleri ve keskin iç köşeleri belirlemek için mevcut kalıp tasarımlarınızı denetleyin.
EDM maliyet karşılaştırması için bir temel oluşturmak üzere 50 HRC'yi aşan malzemelere ilişkin aylık sarf malzemesi karbür takımlama giderlerinizi hesaplayın.
Manuel tezgahlama ve cilalama saatlerinizi, kıvılcım aşındırma işleminin otomatik VDI yüzey bitirme özellikleriyle karşılaştırarak doğrudan bir zaman çalışması yapın.
Grafit elektrotları kendi bünyenizde mi üretebileceğinizi yoksa elektrot üretimini dışarıdan mı sağlamanız gerektiğini belirlemek için dahili frezeleme kapasitenizi değerlendirin.
Özel tesis düzeninize yönelik dielektrik sıvı filtreleme ve termal kontrol gereksinimlerini tam olarak belirlemek için bir uygulama mühendisine danışın.
Cevap: İşlevsel olarak hiçbir fark yoktur. Daldırma EDM, ram EDM, kavite EDM ve kalıp platin EDM'nin tümü eşanlamlı endüstri terimleridir. Bunların hepsi, kör boşluklar ve karmaşık 3 boyutlu şekiller oluşturmak için iş parçasına daldırılan şekilli bir elektrot kullanan tamamen aynı kıvılcım erozyonu teknolojisine atıfta bulunur.
C: Modern CNC sistemleri son derece hassastır. Belirli makine durumuna, elektrot kalitesine ve çevresel termal kontrollere bağlı olarak standart tolerans yetenekleri genellikle +/- 0,0001 inç veya kabaca 2 ila 3 mikron aralığında kalır.
C: Hayır. Kıvılcım aşındırma işleminin temel gereksinimi elektriksel iletkenliktir. Gerilim elektrot ile iş parçası arasından geçmelidir. Bu nedenle plastik, seramik veya ahşabı kesemez. Titanyum, tungsten karbür ve sertleştirilmiş takım çelikleri gibi iletken malzemeler üzerinde oldukça etkilidir.
C: Çeliği aşındıran elektrik deşarjları elektrotu da yavaş yavaş aşındırır. Bu aşınma, özellikle keskin köşelerde elektrotun geometrisini değiştirir. Tam boşluk boyutlarını korumak için operatörlerin bu bozulmayı birden fazla elektrot kullanarak hesaba katması gerekir; biri kaba işleme için, diğeri son ince işleme için yenidir.
C: Ham hacimsel malzeme çıkarma oranları açısından evet, daha yavaştır. Ancak sertleştirilmiş çeliklerin işlenmesi genellikle daha hızlıdır ve genel olarak daha uygun maliyetlidir. İkincil ısıl işlemlere olan ihtiyacı ortadan kaldırır, maliyetli alet kırılmasını önler ve manuel cilalama süresini büyük ölçüde azaltır.
C: İnce işleme jeneratörleri ile donatılmış gelişmiş makineler, mikron altı Ra yüzey işlemeleri elde edebilir. Kıvılcım enerjisini azaltarak ve yörünge rutinlerini kullanarak makine, aynaya yakın yüzeyler üretebilir ve manuel tezgahlama ihtiyacını önemli ölçüde azaltabilir veya tamamen ortadan kaldırabilir.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


