
Visualizações: 0 Autor: Editor do site Horário de publicação: 09/09/2026 Origem: Site


Projetar cavidades complexas e de alta precisão apresenta um limite físico rígido em ferramentas e moldagem por injeção. As ferramentas de corte tradicionais desviam, quebram ou simplesmente não conseguem alcançar espaços apertados. Quando você fresa aços para ferramentas endurecidos, os problemas operacionais se multiplicam rapidamente. O desgaste da ferramenta destrói suas margens. O polimento manual secundário introduz erro humano e altera as dimensões da cavidade. Você não pode usinar um canto interno verdadeiramente afiado em um bolsão cego com uma fresa de topo cilíndrica rotativa. Esta realidade geométrica compromete o desempenho do molde e o acoplamento das peças. Você precisa de uma abordagem especializada para contornar essas restrições físicas.
O A máquina EDM de afundamento de matriz lida com essas condições exatas. Ele não substitui seus centros de fresagem. Ele serve como um processo obrigatório para geometrias específicas, tolerâncias restritas e extrema dureza de materiais na fabricação moderna de moldes. Você deve saber exatamente quando implantar essa tecnologia para manter a precisão e controlar o fluxo de trabalho do chão de fábrica.
A geometria dita o processo: A eletroerosão por penetração da matriz é obrigatória para cavidades cegas com cantos internos afiados, nervuras estreitas e profundas e formas negativas complexas onde as ferramentas de corte rotativas não conseguem alcançar.
A dureza do material é irrelevante para a velocidade de corte: Ao contrário do fresamento tradicional, as máquinas de eletroerosão cortam materiais condutores independentemente de sua dureza Rockwell, tornando-as ideais para aços-ferramenta pré-endurecidos, carboneto de tungstênio e ligas exóticas.
A estratégia de eletrodo é o verdadeiro impulsionador de custos: O ROI de uma operação de EDM com chumbada depende fortemente do custo, da usinagem e do gerenciamento de desgaste de eletrodos personalizados de grafite ou cobre.
Repetibilidade incomparável para moldes com múltiplas cavidades: O EDM de afundamento CNC garante a replicação exata da geometria do eletrodo em múltiplas cavidades, garantindo peças moldadas idênticas.
Capacidades de acabamento de superfície: O EDM avançado por imersão em matriz CNC pode obter acabamentos de superfície quase espelhados (baixos valores de Ra), muitas vezes eliminando a necessidade de bancada manual e polimento na usinagem de cavidades de moldes.
A física por trás de um processo de EDM por mergulho depende de descargas elétricas controladas. A máquina utiliza um eletrodo usinado sob medida que atua como cátodo, enquanto a peça de trabalho atua como ânodo. Ambos os componentes ficam submersos em um fluido dielétrico. A máquina aplica uma série rápida de pulsos de tensão entre o eletrodo e a peça de trabalho. O fluido dielétrico atua como isolante até que o potencial de tensão exceda sua rigidez dielétrica. Neste exato momento, o fluido ioniza, criando um canal microscópico de plasma. A faísca resultante gera temperaturas localizadas entre 8.000 e 12.000 graus Celsius. Isso derrete e vaporiza instantaneamente um pequeno volume do material da peça de trabalho. O fluido dielétrico então colapsa o canal de plasma e elimina os detritos microscópicos. Este ciclo se repete milhares de vezes por segundo, corroendo gradualmente a forma negativa exata do eletrodo no aço.
Você não pode conseguir uma queima precisa sem uma lavagem adequada. O fluido dielétrico tem três finalidades distintas: isola a lacuna, resfria o eletrodo e a peça de trabalho e remove as partículas metálicas erodidas (limalhas). Se os cavacos se acumularem no centelhador, isso causará um arco secundário. O arco secundário perfura as paredes da cavidade e destrói o acabamento superficial. Os maquinistas usam várias técnicas de lavagem para evitar isso. A lavagem por pressão força o fluido para baixo através de um orifício pré-perfurado no eletrodo. A lavagem por sucção puxa o fluido para baixo através da peça de trabalho. A lavagem externa do bocal direciona fluxos de alta velocidade diretamente no centelhador. A seleção do óleo de hidrocarboneto ou fluido dielétrico sintético correto também afeta o desempenho. Os fluidos sintéticos oferecem pontos de fulgor mais elevados e melhor resistência à oxidação, mantendo a máquina mais limpa durante ciclos de desbaste pesados.
Você deve definir o que constitui uma operação bem-sucedida em usinagem de cavidades de moldes . O sucesso não se trata apenas de remoção material. Uma queimadura de cavidade bem-sucedida requer precisão dimensional mantida entre dois a três mícrons. Exige um acabamento superficial uniforme em topografias 3D complexas. O processo deve produzir zero distorção da zona afetada pelo calor (HAZ), garantindo que a integridade metalúrgica do bloco do molde permaneça intacta. O objetivo final é a replicação exata e previsível da geometria do eletrodo no aço sem induzir estresse mecânico.
Moderno Os sistemas CNC de EDM por afundamento transformam um processo de erosão manual em um fluxo de trabalho altamente automatizado e previsível. O controlador CNC gerencia dinamicamente o centelhador, que é a distância física entre o eletrodo e a peça de trabalho. Se a folga ficar muito pequena, o controlador retrai instantaneamente o eixo Z para evitar um curto-circuito. A integração CNC também permite movimentos orbitais complexos. Em vez de um simples mergulho reto, a máquina move o eletrodo em padrões circulares, quadrados ou esféricos. A órbita vetorial permite que a máquina se mova em X, Y e Z simultaneamente. Esta capacidade orbital permite que os operadores utilizem um único eletrodo para passes de desbaste e acabamento simplesmente expandindo o raio da órbita e reduzindo a energia da faísca.
Escalar a produção requer consistência absoluta. Ao fabricar um molde de injeção de 16 ou 32 cavidades, a variação entre as cavidades leva à rejeição de peças plásticas. O fresamento tradicional introduz desgaste na ferramenta, o que significa que o primeiro corte de cavidade terá dimensões ligeiramente diferentes do último corte de cavidade. Um EDM de afundamento da matriz elimina esta variável. Ao utilizar um conjunto padronizado de eletrodos de desbaste e acabamento, os engenheiros gravam características idênticas em toda a placa do molde. A natureza sem contato do processo garante zero variação de deflexão da ferramenta, garantindo que a cavidade número um seja um clone perfeito da cavidade número trinta e dois.
O fresamento CNC tradicional depende de contato físico e forças de cisalhamento. Ao usinar cavidades profundas, os operadores devem usar fresas de topo longas e finas. Essas ferramentas atuam como vigas cantilever. À medida que a aresta de corte engata no material, forças mecânicas empurram a ferramenta para longe do corte. Este fenômeno, conhecido como deflexão da ferramenta, deixa excesso de material nas paredes da cavidade e induz trepidação. Quando a relação de aspecto (comprimento/diâmetro) de uma fresa de topo excede 5:1, a deflexão se torna uma limitação severa. UM a chumbada EDM exerce absolutamente nenhuma força de corte mecânico na peça de trabalho. O eletrodo nunca toca o aço. Você pode usinar recursos extremamente profundos e estreitos sem qualquer risco de deflexão, trepidação ou quebra da ferramenta.
A geometria geralmente dita o método de fabricação. É fisicamente impossível usinar um canto interno de 90 graus perfeitamente afiado com uma ferramenta rotativa cilíndrica. Uma fresa de topo sempre deixará um raio interno igual ao raio da própria ferramenta. Embora os engenheiros possam usar fresas de topo menores para reduzir o raio, eles nunca poderão eliminá-lo totalmente. Muitos projetos de molde exigem cantos internos perfeitamente afiados para acomodar inserções correspondentes ou recursos específicos de peças. O Plunge EDM resolve esta impossibilidade geométrica. Como o eletrodo é moldado externamente, você pode fresar um canto externo afiado em um bloco de grafite com facilidade. Esse canto externo afiado queima um canto interno perfeitamente afiado na cavidade do molde.
A usinagem de materiais endurecidos expõe os severos limites econômicos do fresamento tradicional. Quando os centros de usinagem vertical (VMCs) tentam fresar aços-ferramenta endurecidos acima de 50 HRC, os custos de ferramentas consumíveis aumentam exponencialmente. O metal duro insere cavacos, picos de carga do fuso e balões de tempo de máquina devido às taxas de avanço lentas necessárias. As taxas de erosão de um processo EDM permanecem totalmente inalteradas pela dureza do material. A faísca vaporiza o metal independentemente do seu tratamento térmico. Essa taxa de erosão previsível permite que os engenheiros prevejam com precisão os tempos e custos de usinagem sem se preocupar com falhas repentinas da ferramenta que arruinarão um bloco de molde quase concluído.
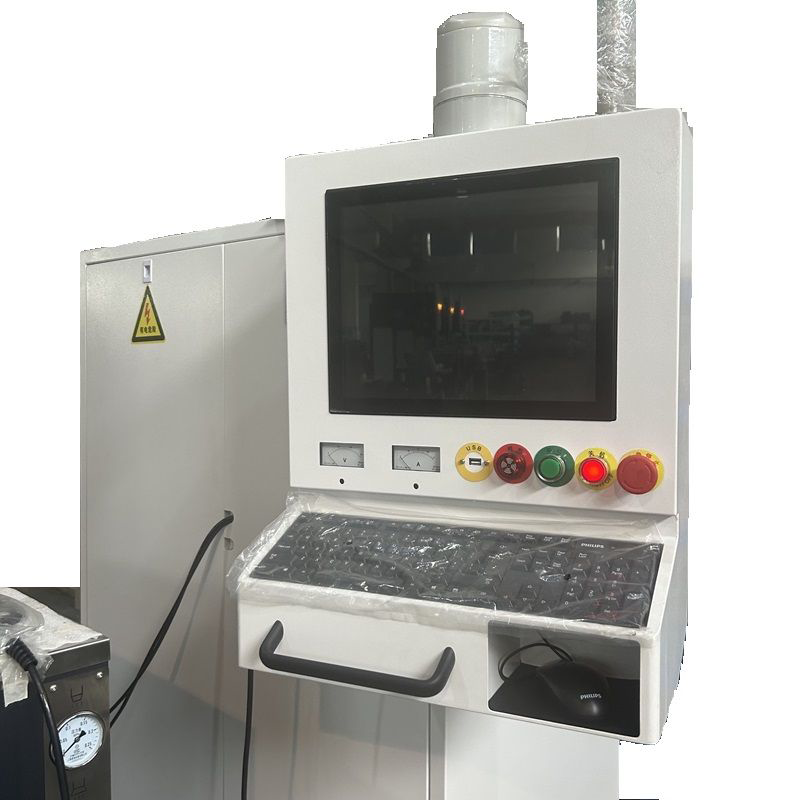
A distorção térmica destrói moldes de tolerância restrita. Se você usinar um bloco macio de aço e depois enviá-lo para tratamento térmico, o material irá deformar, encolher ou expandir de forma imprevisível. Para eliminar esse risco, os engenheiros primeiro tratam termicamente o bloco do molde, levando-o à sua dureza final antes de usinar as cavidades complexas. UM A máquina de eletroerosão lida com aços para ferramentas H-13, S-7 ou D-2 pré-endurecidos sem esforço. É o único método viável para usinar materiais de ferramentas ultraduros, como carboneto de tungstênio ou superligas de classe aeroespacial, que destroem imediatamente as ferramentas de corte convencionais. Ao queimar carboneto de tungstênio, os operadores devem usar configurações específicas do gerador com polaridade negativa para evitar o esgotamento do aglutinante de cobalto.
Os moldes de injeção de plástico frequentemente requerem nervuras estruturais profundas para reforçar a peça plástica final. Essas costelas geralmente exigem cavidades com apenas alguns milímetros de largura, mas dezenas de milímetros de profundidade. A tentativa de fresar essas características requer fresas de topo microscópicas que se rompem sob cargas laterais mínimas. Os engenheiros utilizam eletrodos finos de grafite para queimar essas costelas estreitas e profundas. O grafite mantém a rigidez estrutural mesmo em seções transversais muito finas, permitindo que o processo EDM mergulhe profundamente no bloco do molde sem falhas estruturais.
O acabamento superficial impacta diretamente na ejeção da peça plástica e no seu aspecto estético final. O fresamento tradicional deixa marcas distintas na ferramenta e vieiras que exigem horas de bancada e polimento manual. A erosão por faísca pode ser meticulosamente ajustada ajustando a amperagem e a duração do pulso para deixar um acabamento superficial específico e uniforme. Este acabamento é frequentemente medido na escala VDI. O processo EDM deixa uma textura fosca consistente e multidirecional em contornos 3D complexos. Essa textura é transferida diretamente para a peça plástica moldada, eliminando totalmente a necessidade de operações secundárias de polimento.
Muitos componentes mecânicos requerem bolsões cegos em formato de hexágonos, estrias, estrelas ou engrenagens assimétricas. Você não pode brochar um furo cego porque a ferramenta de brochamento precisa de um caminho de saída. Você não pode fresar uma ranhura interna afiada com uma ferramenta redonda. O EDM por afundamento da matriz fornece a única solução confiável. Você simplesmente usina o eletrodo no formato do hexágono ou estria necessário e o mergulha diretamente na peça sólida. A máquina queima a geometria negativa exata, independentemente da sua complexidade.
Certos componentes do molde apresentam seções delicadas e de paredes finas que não suportam as forças de fixação ou de cisalhamento da usinagem tradicional. Um VMC irá facilmente esmagar, dobrar ou rasgar essas características frágeis durante o ciclo de corte. Como o processo EDM depende de descargas elétricas através de uma lacuna microscópica de fluido, não há contato físico. A falta de força mecânica de corte evita a deformação de características delicadas da peça, permitindo aos engenheiros usinar geometrias incrivelmente frágeis com segurança.
Você deve compreender a distinção fundamental entre essas duas tecnologias de erosão por centelha. Wire EDM funciona como uma serra de fita altamente precisa e carregada eletricamente. Ele usa um carretel contínuo de arame para cortar completamente uma peça de trabalho. É estritamente limitado a furos passantes, perfis 2D e superfícies regradas de 4 eixos. Você não pode usar um fio EDM para cortar um bolsão cego. Por outro lado, um EDM que afunda a matriz atua como um carimbo 3D. Ele mergulha um eletrodo sólido pré-moldado no material, tornando-o um requisito absoluto para cavidades cegas, topografias 3D complexas e recursos de parada inferior.
A logística de ferramentas difere drasticamente entre os dois métodos. Wire EDM utiliza um carretel contínuo de latão barato ou fio revestido de zinco. A máquina alimenta constantemente fio novo no corte, o que significa que os custos com ferramentas personalizadas são praticamente zero. O EDM de afundamento de matriz requer um fluxo de trabalho completamente diferente. Você deve projetar, programar e fresar eletrodos de cobre ou grafite personalizados para cada formato de cavidade exclusivo. Este requisito torna o custo inicial do ferramental para EDM por mergulho significativamente mais alto, exigindo planejamento cuidadoso e gerenciamento de eletrodos.
Projetos de moldes complexos frequentemente exigem que ambas as tecnologias funcionem em sequência. Considere um molde projetado para produzir uma engrenagem plástica complexa. Os engenheiros normalmente usam uma máquina Wire EDM para cortar o perfil altamente preciso do furo passante do núcleo do molde. O fio fornece precisão incomparável para os dentes externos da engrenagem. Posteriormente, eles montarão um eletrodo personalizado em um mergulhe a máquina EDM para queimar a cavidade cega correspondente na placa do molde correspondente. A utilização de ambas as máquinas aproveita as forças geométricas específicas de cada processo.
O gargalo oculto em qualquer operação de afundamento de matrizes é a fabricação de eletrodos. A máquina EDM só pode ser tão precisa quanto o eletrodo que usa. Os engenheiros devem avaliar constantemente as compensações entre os diferentes materiais dos eletrodos com base nos requisitos específicos da cavidade.
Material do eletrodo |
Usinabilidade |
Resistência ao desgaste |
Qualidade de acabamento superficial |
Aplicação Primária |
|---|---|---|---|---|
Grafite (grão ultrafino) |
Extremamente rápido para fresar; baixas forças de corte. |
Excelente em desbaste; resiste ao choque térmico. |
Bom, mas deixa uma textura fosca um pouco mais áspera. |
Remoção de material em grande volume; grandes cavidades; costelas profundas. |
Cobre |
Mais lento para fresar; propenso à formação de rebarbas. |
Maior desgaste em desbaste; excelente retenção de cantos. |
Superior; capaz de acabamentos quase espelhados. |
Detalhamento fino; passes de finalização; ligas aeroespaciais. |
Cobre-Tungstênio |
Difícil de usinar; alto desgaste da ferramenta no VMC. |
Excepcional resistência ao desgaste; mantém os cantos mais nítidos. |
Excelente; altamente uniforme. |
Queima de carboneto de tungstênio; peças aeroespaciais de ultraprecisão. |
A grafite é altamente abrasiva e requer sistemas especializados de coleta de poeira no VMC usado para fresá-la. Usina rapidamente e mantém excelente estabilidade dimensional. O cobre fornece acabamentos superficiais superiores e retém detalhes ultrafinos sem lascar, mas leva muito mais tempo para usinar e requer rebarbação meticulosa. O cobre-tungstênio oferece a melhor resistência ao desgaste, mas exige configurações de fresamento rígidas para fabricar o eletrodo.
A estimativa de custos requer a comparação de todo o fluxo de trabalho, não apenas do tempo gasto no corte do aço. Um desafio comum da indústria é prever com precisão os custos de EDM em comparação com os custos de fresamento duro. Você deve utilizar uma estrutura abrangente.
Calcule o custo do material do eletrodo com base no tamanho do bloco necessário.
Adicione o tempo de fresagem CNC do eletrodo e o tempo de inspeção do eletrodo.
Considere o tempo de configuração do EDM, incluindo deslocamento e indicação do eletrodo.
Calcule o tempo de queima do EDM com base na amperagem necessária e na taxa de remoção de material.
Compare este total com o fresamento duro VMC: Tempo de fresamento duro VMC + Custos de ferramentas de metal duro consumíveis + Tempo de inatividade da máquina para troca de ferramentas + Tempo de bancada manual e polimento. Embora a taxa de remoção volumétrica de material bruto de um VMC seja mais rápida, o processo EDM geralmente vence a análise de custos em aços endurecidos porque elimina totalmente os custos de metal duro consumível e reduz drasticamente o trabalho de polimento manual.
A implantação desta tecnologia requer controles ambientais e operacionais rigorosos. A falha no gerenciamento dessas variáveis resulta em blocos de molde sucateados.
Desgaste e queimadura excessiva do eletrodo: O processo de erosão por centelha degrada o eletrodo. A cavidade resultante será sempre um pouco maior que o eletrodo devido ao centelhador (sobrequeimadura). Os engenheiros devem calcular esta queima excessiva com precisão e programar o VMC para fresar o eletrodo subdimensionado. Eles devem utilizar uma estratégia de múltiplos eletrodos, usando um eletrodo para desbastar o material a granel e um eletrodo novo e puro para finalizar a cavidade com tolerâncias exatas.
Gerenciamento de fluido dielétrico: O fluido dielétrico atua como isolante e agente de lavagem. À medida que se enche de partículas metálicas microscópicas, sua rigidez dielétrica muda, levando a condições de corte instáveis. As instalações devem implementar um gerenciamento rigoroso de fluidos, utilizando sistemas de filtragem de alto desempenho para remover partículas de até 1-2 mícrons. Os sistemas de resfriamento são necessários para manter a viscosidade e a temperatura do fluido durante ciclos de desbaste agressivos.
Estabilidade térmica: A usinagem de precisão exige controle térmico. Ciclos de queima longos geram calor significativo. Se a temperatura ambiente da instalação flutuar, os componentes da máquina e a peça de trabalho sofrerão expansão e contração térmica. Este movimento destrói as tolerâncias em nível de mícron. A operação dessas máquinas exige um ambiente rigoroso e climatizado para garantir estabilidade térmica absoluta durante toda a duração da queima.
Audite seus projetos de molde atuais para identificar bolsões cegos e cantos internos afiados que causam desgaste excessivo da fresa de topo ou exigem brochamento secundário.
Calcule suas despesas mensais com ferramentas de metal duro consumíveis em materiais que excedem 50 HRC para estabelecer uma linha de base para comparação de custos de EDM.
Execute um estudo de tempo direto comparando suas horas manuais de bancada e polimento com os recursos automatizados de acabamento superficial VDI de um processo de erosão por faísca.
Avalie sua capacidade interna de fresagem para determinar se você pode fabricar eletrodos de grafite internamente ou se precisa terceirizar a produção de eletrodos.
Consulte um engenheiro de aplicação para determinar os requisitos exatos de filtragem de fluido dielétrico e controle térmico para o layout específico de sua instalação.
R: Não há diferença funcional. EDM de mergulho, EDM de êmbolo, EDM de cavidade e EDM de chumbada são termos sinônimos da indústria. Todos eles se referem exatamente à mesma tecnologia de erosão por centelha que utiliza um eletrodo moldado que mergulha em uma peça de trabalho para criar cavidades cegas e formas 3D complexas.
R: Os sistemas CNC modernos são excepcionalmente precisos. Dependendo da condição específica da máquina, da qualidade do eletrodo e dos controles térmicos ambientais, os recursos de tolerância padrão normalmente ficam dentro de +/- 0,0001 polegadas, ou aproximadamente 2 a 3 mícrons.
R: Não. O requisito fundamental do processo de erosão por centelha é a condutividade elétrica. A tensão deve passar entre o eletrodo e a peça de trabalho. Portanto, não pode cortar plásticos, cerâmica ou madeira. É altamente eficaz em materiais condutores como titânio, carboneto de tungstênio e aços para ferramentas endurecidos.
R: As descargas elétricas que corroem o aço também corroem lentamente o eletrodo. Este desgaste altera a geometria do eletrodo, principalmente em cantos vivos. Para manter as dimensões exatas da cavidade, os operadores devem levar em conta essa degradação usando vários eletrodos – um para desbaste e outro novo para acabamento final.
R: Em termos de taxas de remoção volumétrica de matéria-prima, sim, é mais lento. No entanto, ao usinar aços endurecidos, geralmente é mais rápido e mais econômico em geral. Elimina a necessidade de tratamentos térmicos secundários, evita quebras dispendiosas de ferramentas e reduz drasticamente o tempo de polimento manual.
R: Máquinas avançadas equipadas com geradores de acabamento fino podem atingir acabamentos superficiais Ra submicrométricos. Ao reduzir a energia da faísca e utilizar rotinas orbitais, a máquina pode produzir acabamentos quase espelhados, reduzindo significativamente ou eliminando totalmente a necessidade de bancada manual.
 HB400
 HB600
 HB800
 LA350A
 LA500A
 LA800
 EB450
 EA500A
 EB650N
 DS703C
 SK450


