
Просмотры: 0 Автор: Редактор сайта Время публикации: 5 августа 2026 г. Происхождение: Сайт


При сложной прецизионной обработке основное узкое место часто смещается от исполнения станка к времени и опыту, необходимым для точного построения траектории. Обработка изделий сложной геометрии, таких как переменная конусность, асимметричные верхние и нижние профили и микрорадиусы, сопряжена с серьезными рисками поломки проволоки, неточности размеров и чрезмерного времени наладки. Эти риски усиливаются при управлении уникальными характеристиками износа проводных систем многоразового использования. Снижение этих рисков требует оценки конкретных возможностей CAM и встроенных функций управления, которые автоматизируют сложные вычисления. В этом руководстве рассматриваются критически важные функции программирования, необходимые для оптимизации Установка электроэрозионной обработки молибденовой проволоки с ЧПУ для выполнения сложных профилей, балансировка автоматизации с необходимыми ручными корректировками для соблюдения строгих допусков.
Успешная обработка сложных профилей зависит от строгих, измеримых показателей. Производственные цеха должны свести к минимуму время программирования каждой детали, добиться правильной точности размеров с первого раза и обеспечить предсказуемое качество поверхности при различной толщине материала. Ручное программирование G-кода быстро становится обузой, поскольку геометрия детали выходит за рамки простых прямых резов. Переход от стандартных 2D-контуров к 4-осным независимым профилям или прогрессивным штампам с несколькими полостями требует сложного программного вмешательства. Человеческие расчеты не могут надежно управлять одновременной интерполяцией четырех независимых осей с учетом искрового промежутка и износа проводов.
Стратегии программирования существенно различаются между внутренними и внешними профилями. Внутренние полости требуют точного предварительного сверления резьбовых отверстий и автоматического нарезания резьбы. Вы должны запрограммировать проволоку для входа в заготовку, завершения контура и управления внутренней заготовкой, не вызывая короткого замыкания. Внешние разрезы включают открытые профили, определенные линии входа и выхода, а также начало кромки. Векторы входа и выхода определяют окончательное качество кромки компонента. Плохо запрограммированный ввод оставит видимый след на готовой детали, что потребует повторных операций полировки.
Физические реалии многоразовой молибденовой проволоки требуют специальных программных корректировок. В отличие от однопроходных систем латунной проволоки, молибденовая проволока подвергается постоянному прогрессирующему износу при намотке вперед и назад. Переменное натяжение и уменьшение диаметра проволоки требуют динамической компенсации. Программное обеспечение Precision Wire Cutting EDM должно автоматически регулировать смещение траектории резки, чтобы поддерживать жесткие допуски в течение длительного цикла. Если программное обеспечение предполагает статический диаметр проволоки, окончательные размеры большого пуансона или матрицы будут выходить за пределы допуска к концу резки.
Кроме того, условия промывки должны быть интегрированы в логику программирования. Сложные профили часто включают заготовки различной толщины или ступенчатую геометрию. Программное обеспечение CAM должно позволять операторам программировать изменения давления промывки и мощности генератора в определенных узлах на траектории инструмента. Промывка под высоким давлением необходима для толстых сечений для очистки от мусора, а более низкое давление предотвращает отклонение проволоки в тонких или деликатных секциях. Привязка этих физических параметров станка непосредственно к запрограммированной траектории инструмента обеспечивает стабильные условия резания на протяжении всего цикла.
При обработке прогрессивных матриц огромный объем функций требует систематического подхода к программированию. Одна пластина может содержать десятки пуансонов, направляющих и зазорных отверстий, каждое из которых требует разных посадок и зазоров. Их программирование вручную приводит к человеческой ошибке. Усовершенствованные системы CAM позволяют программистам применять шаблоны к аналогичным элементам, автоматически генерируя проходы черновой и шлифовки, заходы и вкладки удержания заготовок на основе заранее определенных цеховых стандартов. Такая стандартизация сокращает время программирования с часов до минут и гарантирует согласованность всего набора штампов.
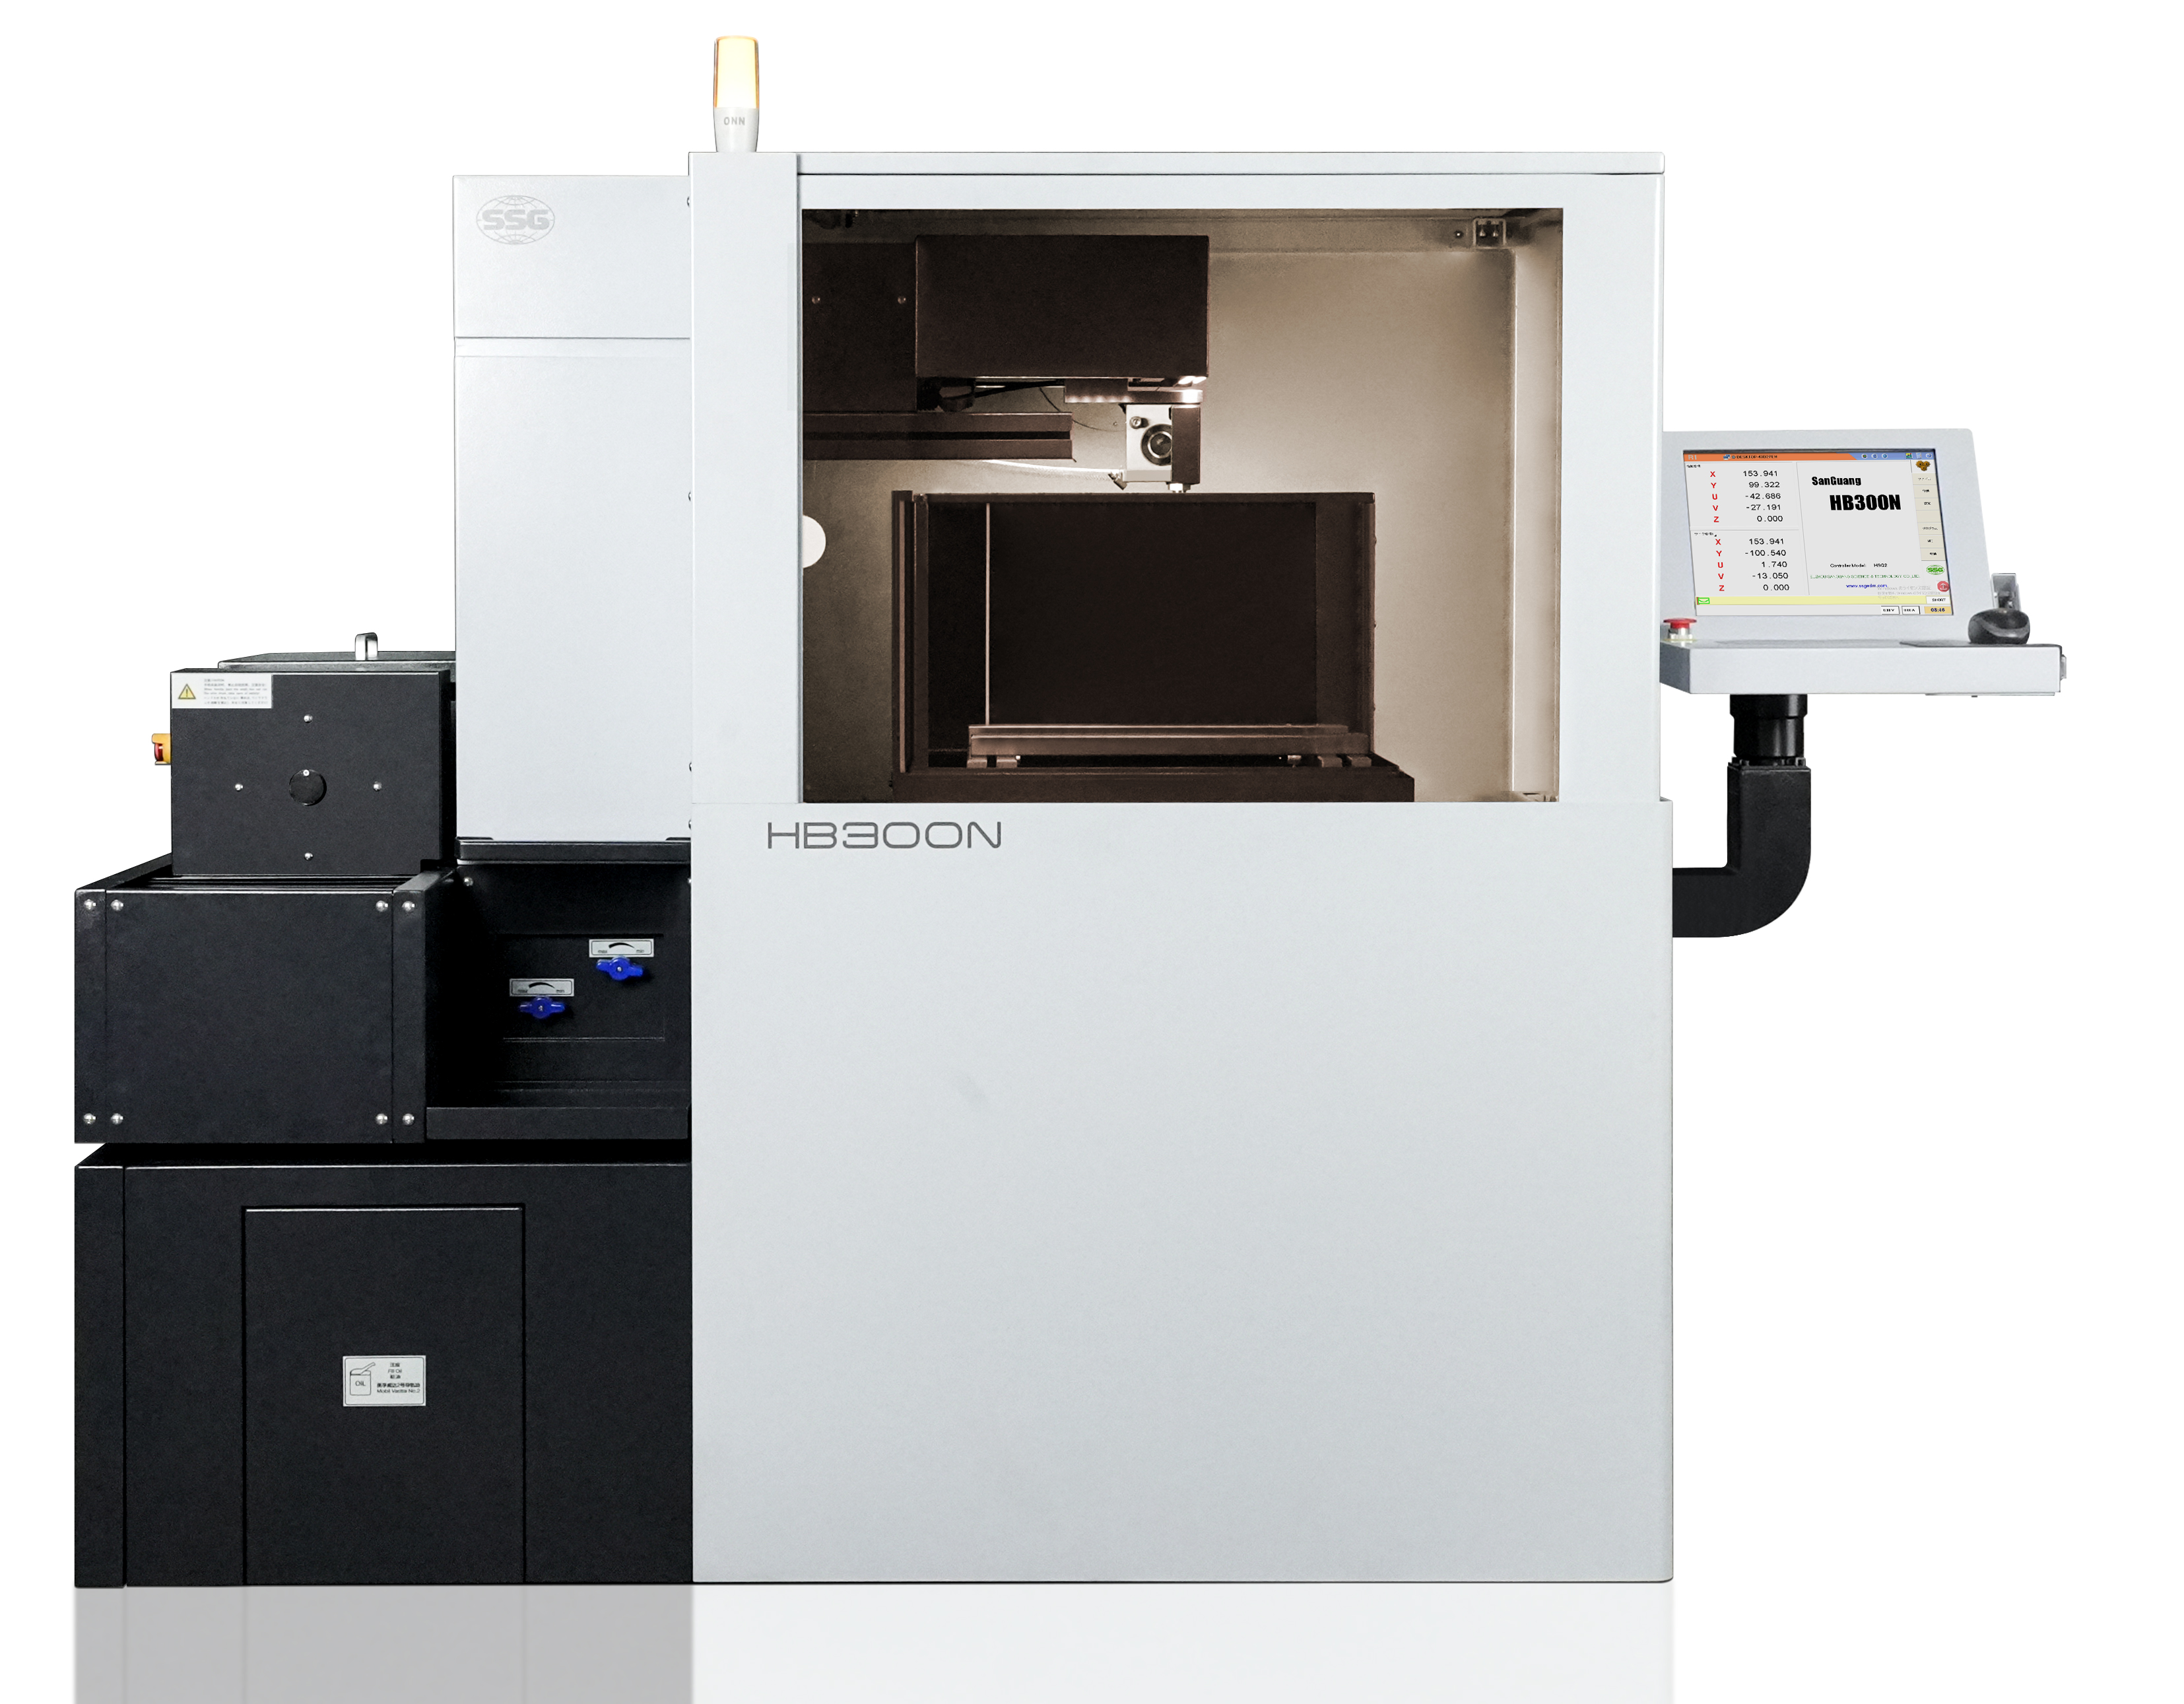
Современное программное обеспечение CAM обеспечивает извлечение признаков на основе модели. Эта возможность автоматически определяет проводные элементы, такие как карманы, открытые профили и конусы, непосредственно из твердотельных моделей. Обход промежуточных преобразований 2D DXF или DWG уменьшает количество ошибок перевода. Обработка на основе 3D-модели CAD гарантирует, что траектория инструмента идеально соответствует исходному замыслу проекта. Когда происходит изменение конструкции, программное обеспечение ассоциативно обновляет траекторию инструмента, устраняя необходимость начинать процесс программирования с нуля.
Расширенное управление конусом требует надежной 4-осевой синхронизации. Инструменты программирования должны управлять независимыми системами координат XY (внизу) и UV (вверху). Линии синхронизации или линии совпадения имеют решающее значение. Они предотвращают скручивание проволоки и обеспечивают точное сглаживание углов на асимметричных формах. Без точной синхронизации проволока будет тянуться, что приведет к нарушению размеров. Например, переход от квадратной формы внизу детали к круглой форме сверху требует, чтобы программное обеспечение сопоставило определенные точки профиля XY с соответствующими точками профиля UV.
Динамический контроль угла предотвращает отклонение проволоки. Возможности CAM программируют автоматическое замедление на углах для поддержания точности размеров на острых микрорадиусах. Программное обеспечение регулирует скорость подачи и параметры мощности, когда проволока проходит под острыми углами. Радиальные и тангенциальные подводы устраняют следы застоя. Эти шрамы на входе возникают в начальной и конечной точках разреза, если проволока останавливается или входит под резким углом. Программируя широкий радиальный ввод, проволока плавно переходит в конечный профиль, оставляя поверхность безупречной.
Автоматизированное управление заготовками защищает внутренний материал во время резки. Стратегии программирования включают в себя насечки или микросоединения, позволяющие удерживать заготовку до момента автоматического отсечения. Обработка без стержня предлагает альтернативу для небольших полостей. Эти процедуры карманирования разрушительно удаляют внутренний материал. Это устраняет необходимость ручного удаления пробок, обеспечивая безопасные операции без присмотра. При больших выпадениях программное обеспечение должно рассчитать центр тяжести заготовки и стратегически разместить удерживающие выступы, чтобы предотвратить наклон заготовки и защемление проволоки до завершения резки.
Еще одной важной особенностью является возможность программирования переменных конусов земельного участка. В экструзионных матрицах или штамповочных инструментах полость матрицы часто требует прямого участка площадки, за которым следует рельефный конус. Программирование требует, чтобы программное обеспечение выводило код, который удерживает UV-оси неподвижными, в то время как оси XY движутся к земле, а затем одновременно перемещают все четыре оси для рельефа. Специализированное программное обеспечение для электроэрозионной обработки проволоки легко справляется с этими сложными переходами, тогда как стандартная CAM-система для фрезерования часто с трудом генерирует правильный синтаксис G-кода для этих конкретных движений станка.
| Функция программирования. | Основная функция. | Влияние на сложные профили. |
|---|---|---|
| Извлечение на основе модели | Идентифицирует проводные функции по 3D-моделям | Устраняет ошибки 2D-перевода и ускоряет настройку. |
| 4-осевая синхронизация | Независимое управление плоскостями XY и UV. | Обеспечивает асимметричные формы и переменную конусность. |
| Динамический контроль углов | Автоматизирует снижение скорости подачи под острыми углами. | Предотвращает прогиб проволоки и сохраняет микрорадиусы |
| Бескорпусная обработка | Полностью разрушает материал внутренней полости | Обеспечивает автоматическую работу без столкновений с пробками. |
| Переменное сужение земли | Программирует прямые площадки с последующими углами затылка. | Необходим для экструзионных матриц и инструментов для штамповки. |
Выбор правильной среды программирования определяет успех работы. Универсальные интегрированные комплекты CAM для фрезерования и токарной обработки часто включают в себя базовые проволочные модули. Эти модули борются с продвинутой динамикой проводов. Специальное программное обеспечение для программирования электроэрозионной обработки проволоки гораздо эффективнее управляет технологическими таблицами, настройками генератора, регистрами мощности и многопроходным планированием. А Для высокоэффективного электроэрозионного станка требуется программное обеспечение, созданное специально для электроэрозионной обработки, а не программное обеспечение, адаптированное для процессов изготовления стружки.
Эффективное программное обеспечение сопоставляет конкретные функции программирования с результатами производства. Автоматизированные процедуры нарезания резьбы сокращают время простоя станка. Мастера многопроходного программирования улучшают качество поверхности. Мастера электроэрозионной обработки шаг за шагом помогают операторам выполнять настройку черновой, шлифовальной и чистовой резов. Эти мастера основывают свои расчеты на материале и толщине заготовки, что упрощает выбор сложных параметров. Вместо того, чтобы угадывать правильное время простоя и включения для куска инструментальной стали D2 толщиной 50 мм, оператор выбирает материал и толщину из базы данных, а программное обеспечение заполняет оптимальные условия резания.
Алгоритмы компенсации износа проволоки жизненно важны для многоразовых систем проволоки. Программное обеспечение должно обрабатывать регулировку ширины реза в течение длительного времени цикла. Программируемые библиотеки смещений адаптируются к конкретной кривой деградации молибденовой проволоки. Эти библиотеки применяют различные значения компенсации для черновых и шлифовальных проходов, чтобы гарантировать окончательные размеры детали. Если черновой проход занимает шесть часов, диаметр проволоки в конце прохода будет меньше, чем в начале. Программное обеспечение должно динамически регулировать смещение, чтобы предотвратить сужение детали.
Моделирование и обнаружение столкновений предотвращают катастрофические сбои. Настоящее кинематическое моделирование твердотельной модели является строгим требованием. Программное обеспечение должно прогнозировать столкновения проволоки с заготовкой, приспособлениями или головками станка. Эта проверка особенно важна при экстремальных смещениях УФ-осей, когда риск механических помех наиболее высок. Хороший модуль моделирования покажет точное движение верхней и нижней направляющих головок, предупреждая программиста, если запрограммированный угол конуса превышает механические пределы станка.
Чтобы правильно оценить программное обеспечение для вашего магазина, выполните следующие действия:
Совместимость постпроцессора представляет собой серьезный риск реализации. Универсальные постпроцессоры часто генерируют неэффективный или несовместимый код для конкретных контроллеров машины. Это приводит к синтаксическим ошибкам, непредсказуемому поведению машины и браку деталей. Снизьте этот риск, отдав предпочтение поставщикам CAM, имеющим сертифицированные постпроцессоры, предназначенные для конкретных машин. Системы с открытой архитектурой, которые позволяют точную настройку макросов, также обеспечивают защиту Станок электроэрозионный для молибденовой проволоки с ЧПУ . Вам нужна возможность настроить постпроцессор для вывода определенных М-кодов для процедур автоматической заправки резьбы или заполнения резервуара вашей машины.
Накладные расходы на программное обеспечение могут перегрузить операторов. Инвестиции в многофункциональное программное обеспечение без надлежащего обучения приводят к его неполному использованию. Операторы могут вернуться к ручному программированию для решения простых задач, что противоречит цели инвестиций. Оцените наличие интуитивно понятных мастеров электроэрозионной обработки проволоки. Эти инструменты помогают операторам выполнять стандартные настройки, сохраняя при этом расширенные меню для сложных крайних случаев. Обучение должно быть сосредоточено на конкретных функциях, которые ваш магазин использует ежедневно, а не пытаться охватить каждую малоизвестную функцию в руководстве по программному обеспечению.
Балансирование автоматизации с ручным управлением требует тщательной оценки. Высокоавтоматизированное создание траекторий ускоряет программирование, но может ограничить детальный контроль. Операторам часто приходится регулировать условия резания, такие как напряжение, скорость подачи проволоки и давление промывки в определенных узлах на траектории инструмента, чтобы справиться с плохими условиями промывки или штабелированием пластин. Убедитесь, что среда программирования позволяет вручную вводить коды изменения условий. Это ручное вмешательство не должно нарушать ассоциативность автоматизированной траектории. Если модель изменяется, введенные вручную коды условий должны оставаться привязанными к своим конкретным геометрическим местоположениям.
Еще одним риском является плохая интеграция с существующими сетями цехов. Программное обеспечение CAM должно иметь возможность отправлять программы непосредственно в систему управления станком через Ethernet или RS-232, не требуя ручной передачи файлов через USB-накопители. Это обеспечивает контроль версий и предотвращает запуск операторами устаревших или неутвержденных программ. Сетевая интеграция также позволяет программному обеспечению CAM получать фактические данные резки со станка, что позволяет программистам уточнять свои технологические таблицы на основе реальных характеристик.
Жизнеспособность обработки сложных профилей в значительной степени зависит от программного обеспечения, которое устраняет разрыв между замыслом 3D-проектирования и физическими реалиями электроэрозионной обработки проволоки. Выбор программного обеспечения и средств управления станком основывается на конкретном сочетании объема производства и геометрической сложности. В средах с большим количеством смешанных объектов и сложной геометрией приоритет отдается CAM-системе, управляемой моделями, и надежной 4-осевой синхронизации, а не базовым встроенным диалоговым элементам управления.
A: 2-осевое программирование перемещает проволоку вертикально вдоль осей X и Y для прямой резки. При 4-осном программировании используются независимые оси U и V в верхней части машины для наклона проволоки. Это позволяет создавать сложные конусы и различные формы сверху и снизу заготовки.
О: Управляющее программное обеспечение использует предварительно заданные кривые износа и программирование многопроходного смещения для регулировки траектории резания. Он динамически пересчитывает смещение траектории инструмента, обеспечивая точность размеров, поскольку многоразовая молибденовая проволока уменьшается в диаметре во время работы.
Ответ: Обработка без стержня — это стратегия программирования, которая разрушает всю внутреннюю полость детали. Он превращает материал в крошку и пыль, а не оставляет твердую массу. Этот метод идеально подходит для автоматической обработки и предотвращения столкновений при удалении пробок.
Ответ: Специальные векторы входа и выхода, такие как радиальные вводы, не позволяют проводу оставаться в одном месте слишком долго. Это непрерывное движение устраняет дефекты поверхности, шрамы и микроканавки в начальной и конечной точках профиля.
О: Хотя некоторые интегрированные пакеты CAM предлагают базовые модули электроэрозионной обработки, для сложных деталей требуется специальное программное обеспечение для электроэрозионной обработки. Специализированное программное обеспечение обрабатывает уникальные параметры, такие как заправка проволоки, условия резки, настройки искрового генератора и независимая 4-осевая синхронизация.
Ответ: Моделирование проверяет соответствие траекторий инструмента реальной кинематике станка. Он выявляет потенциальные столкновения между направляющими проволоки, заготовкой и крепежом при экстремальных углах конусности до начала физической резки, предотвращая дорогостоящие повреждения станка.
 НВ400
 НВ600
 НВ800
 ЛА350А
 ЛА500А
 ЛА800
 ЕВ450
 ЕА500А
 EB650N
 DS703C
 СК450


